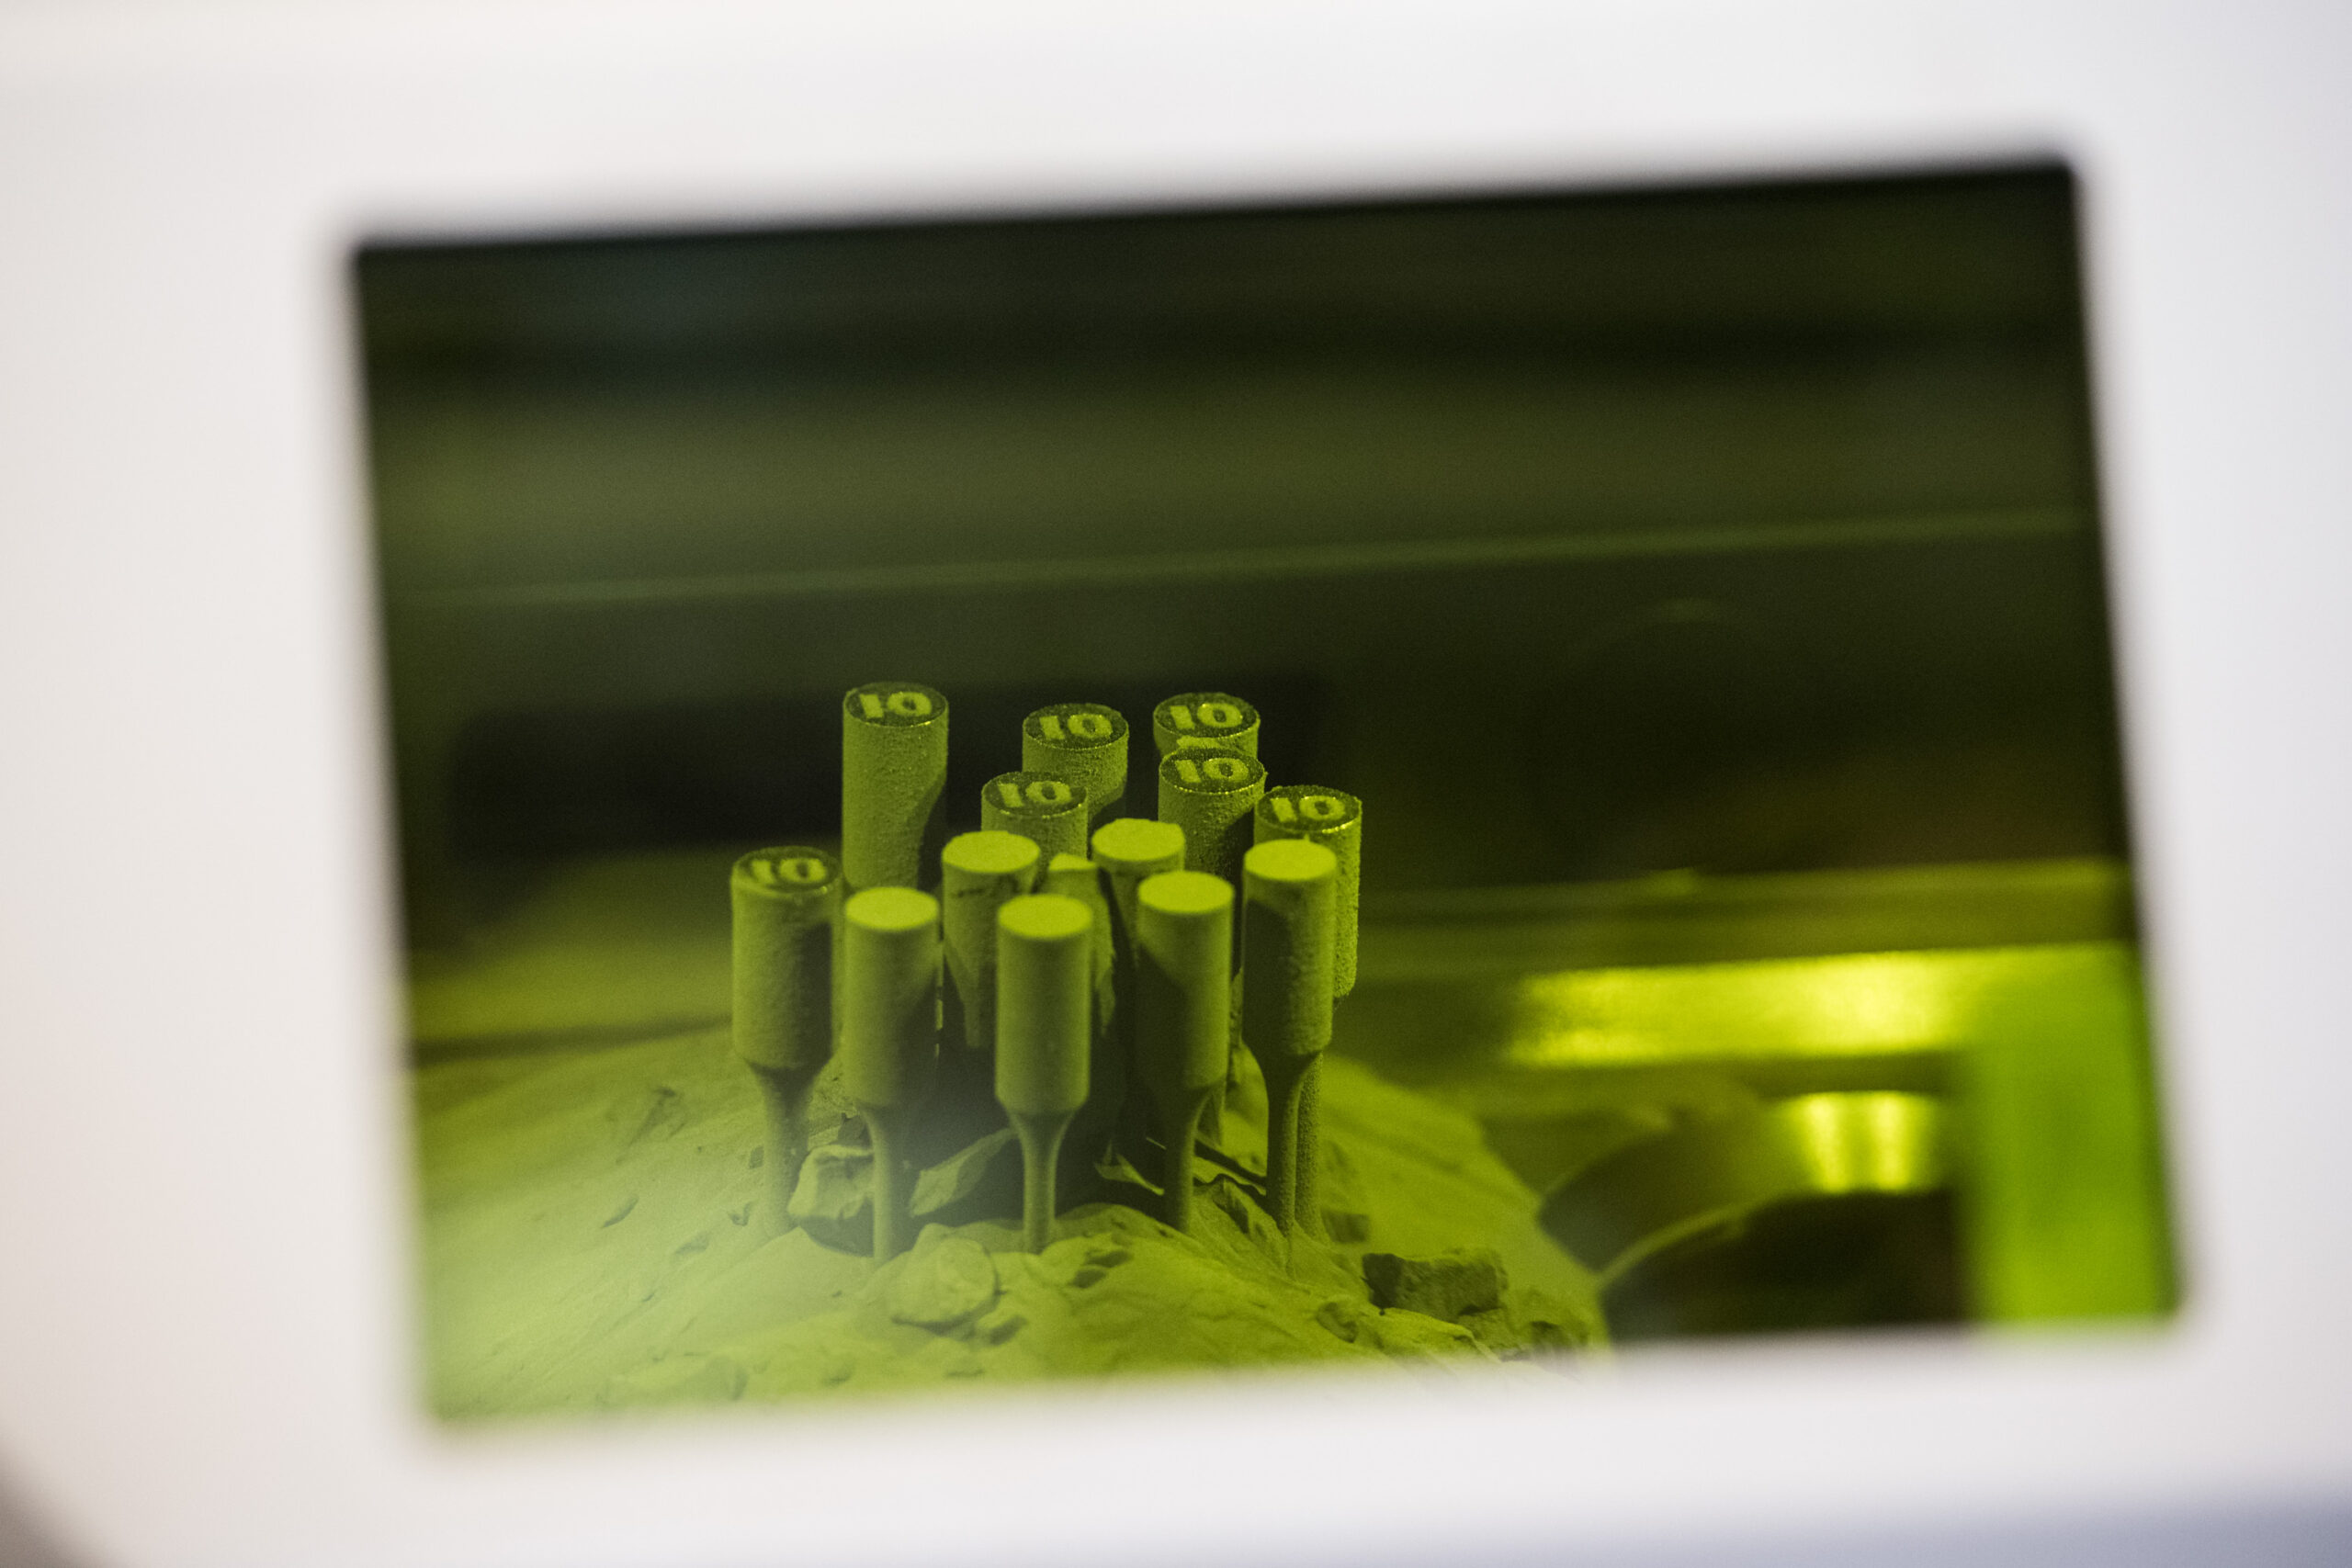
Що таке метод 3D-друку DLMS / DMLS?
У спеціалізованій літературі та на практиці ви зустрінете скорочення DMLS, SLM або загальну назву PBF (Powder Bed Fusion). Українською іноді неточно пишуть DLMS, але правильна назва технології:
- DMLS – Direct Metal Laser Sintering – пряме лазерне спікання металевого порошку
DMLS — це метод 3D-друку металів із порошку за допомогою лазера. Потужний лазер у закритій камері спрямовується на тонкий шар металевого порошку та вибірково плавить (або спікає) порошок відповідно до даних 3D-моделі. Таким чином, шар за шаром створюється повністю функціональна металева деталь із високою щільністю та механічною міцністю.
За класифікацією ASTM DMLS належить до сімейства powder bed fusion (PBF) — технологій, до яких також належать Selective Laser Melting (SLM) і Electron Beam Melting (EBM). На практиці DMLS і SLM дуже схожі — відмінності здебільшого історичні та залежать від виробників машин.(en.wikipedia.org)
Як працює DMLS: покроково
Процес DMLS починається з оцифрування й завершується повністю металевою деталлю, готовою до обробки або монтажу.
1. Підготовка 3D-моделі
- Проєктування деталі в CAD (SolidWorks, Fusion 360, Inventor тощо).
- Експорт у формат STL / 3MF.
- Імпорт у програмне забезпечення принтера, налаштування орієнтації, опор і параметрів процесу.
- Розрізання моделі на тонкі шари (зазвичай 20–60 μm).(en.wikipedia.org)
2. Підготовка машини та порошку
- У бункер засипається металевий порошок (нержавіюча сталь, титан, алюміній, Inconel, кобальт–хром тощо).(us.arrk.com)
- Будівельна камера заповнюється інертним газом (аргоном або азотом), а вміст кисню знижується до дуже низького рівня, щоб порошок не окислювався за високих температур.(sinterit.com)
3. Нанесення шару порошку
- Recoater (лезо або валик) рівномірно розподіляє на будівельній платформі тонкий шар порошку (порядку десятків мікрометрів).
- Висота платформи точно регулюється по осі Z.
4. Лазерне спікання / плавлення
- Потужний волоконний лазер сканує поверхню шару відповідно до форми заданого перерізу деталі.
- У місці падіння лазера відбувається плавлення та з'єднання частинок порошку у компактний метал.
- Необроблені ділянки залишаються сипким порошком, який згодом слугує опорним матеріалом і може бути перероблений.(element.com)
5. Повторення шарів
- Після завершення одного шару платформа опускається на товщину шару (наприклад, 40 μm).
- Наноситься новий шар порошку, і процес лазерного спікання повторюється.
- У такий спосіб деталь «будується» знизу вгору, доки вся модель не буде готова.
6. Охолодження та вилучення деталі
- Після завершення друку камері дають охолонути, щоб мінімізувати внутрішні напруження.
- Надлишковий порошок видаляється та фільтрується для подальшого використання.
- Деталь усе ще прикріплена до будівельної платформи й зазвичай містить опори.
7. Постобробка
Далі виконується низка етапів, які є стандартною частиною процесу DMLS:
- Термічна обробка / «stress relief» — зниження внутрішніх напружень.
- Видалення опор (різання, фрезерування, шліфування).
- За потреби — HIP (Hot Isostatic Pressing) для досягнення майже 100% щільності та усунення мікродефектів.
- Фінальна обробка: CNC-обробка, шліфування, полірування, обробка поверхні.
Які матеріали можна друкувати методом DMLS?
Однією з найбільших переваг DMLS є широкий спектр металевих матеріалів, які можна використовувати. Зазвичай це:
- Нержавіючі сталі — наприклад, 316L для хімічної, харчової та загальної промисловості.
- Титанові сплави (Ti6Al4V) — авіація, імплантати, спортивне обладнання.
- Алюмінієві сплави (наприклад, AlSi10Mg) — легкі конструкції в автомобільній та авіаційній галузях.
- Нікелеві суперсплави (Inconel) — високотемпературні та корозійностійкі деталі в енергетиці, турбінах і авіації.
- Кобальт‑хром — стоматологія, медичні імплантати.
- Спеціальні сталі для інструментального виробництва (конформне охолодження прес-форм, штампи).(us.arrk.com)
Завдяки матеріалам, які часто ідентичні сплавам, що використовуються в серійному виробництві, деталі з DMLS можуть повноцінно використовуватися в експлуатації, а не лише бути прототипами.
Переваги DMLS порівняно з класичною обробкою
1. Геометрична свобода та топологічна оптимізація
Завдяки пошаровому друку можна проєктувати дуже складні форми, які фрезеруванням, токарною обробкою або литтям були б:
- надзвичайно дорогими
- або повністю нереалізовними.
До них належать:
- внутрішні канали (наприклад, конформне охолодження форм),
- ґратчасті структури для зниження ваги,
- органічні форми, отримані в результаті топологічної оптимізації.
2. Об'єднання деталей і менша вага
DMLS дає змогу об'єднати кілька деталей в одну конструкцію, завдяки чому:
- скорочується монтаж,
- зменшується кількість з'єднань і потенційних місць відмови,
- суттєво зменшується вага — наприклад, авіаційних деталей часто на 20–25 %.(businessresearchinsights.com)
3. Коротші терміни постачання та менші запаси
Для одиничного та дрібносерійного виробництва DMLS може бути значно швидшим за виготовлення оснащення, форм і використання класичних виробничих методів. Це особливо корисно для:
- прототипів і перевірки функціональності,
- запасних частин на вимогу,
- кастомізованих компонентів (наприклад, імплантатів, специфічних для пацієнта).
4. Висока щільність і механічні властивості
Сучасні системи DMLS здатні забезпечувати дуже високу щільність надрукованих деталей; за правильних параметрів і подальшого HIP результати наближаються до або дорівнюють деталям із заготовок, виготовлених класичними методами. Це надзвичайно важливо для авіаційної та медичної галузей.(sinterit.com)
Обмеження та недоліки DMLS
Однак DMLS не є універсальною заміною всіх технологій. Він має кілька суттєвих обмежень:
1. Високі витрати на придбання та експлуатацію
- Принтери для DMLS значно дорожчі за FDM/FFF або смоляні машини — часто коштують сотні тисяч євро.
- Металеві порошки дорогі та потребують ретельного зберігання й поводження.
- Експлуатація потребує кваліфікованого персоналу та суворих правил безпеки (пил, інертні гази, високі температури).
Тому DMLS поки що використовується переважно там, де додана вартість переважає витрати — в авіації, медицині, енергетиці та high‑end промисловості.
2. Потреба в опорах та орієнтації деталі
- Більшість звисів під кутом приблизно 45° потребують опор, які утримують розплавлений метал на місці та відводять тепло.
- Неправильна орієнтація деталі може призвести до деформацій, тріщин або низької якості поверхні.
- Після друку опори необхідно видалити, часто механічною обробкою.
Тому для DMLS знання принципів проєктування для адитивного виробництва (DfAM) є ключовими.(en.wikipedia.org)
3. Грубіша поверхня та необхідність постобробки
- Поверхня надрукованих деталей зазвичай грубша за поверхню оброблених деталей (через розмір порошку 50–100 μm і товщину шарів).(en.wikipedia.org)
- Для точних посадкових і функціональних поверхонь необхідна CNC-обробка.
4. Обмежений об'єм побудови
- Більшість принтерів DMLS мають будівельну камеру розміром у сотні міліметрів (наприклад, 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Більші деталі необхідно сегментувати, а потім з'єднувати — зварюванням, болтами або склеюванням.
DMLS проти SLM — у чому різниця?
Терміни DMLS і SLM (Selective Laser Melting) часто використовуються майже як взаємозамінні.
- Історично DMLS є торговою назвою компанії EOS, яка спочатку підкреслювала спікання металевих порошків (особливо сплавів).
- SLM означає повне плавлення металевого порошку до однорідної структури.
На практиці сьогодні більшість промислового обладнання, позначеного як DMLS, забезпечує повне переплавлення порошку, тому різниця полягає радше в деталях:
- DMLS частіше застосовується для сплавів, де контрольоване «спікання» допомагає працювати з різними температурами плавлення.
- SLM часто використовується для чистих металів (наприклад, титану, алюмінію), де бажане повне плавлення з максимально можливою щільністю.
Для конструктора й користувача важливішими є конкретна машина, налаштування процесів і подальша термічна обробка, а не словесна різниця між цими скороченнями.(sinterit.com)
Типові застосування DMLS на практиці
1. Авіаційна та космічна промисловість
Сьогодні DMLS є однією з ключових технологій для авіації та космонавтики:
- Легкі та міцні силові ребра, тримачі, кронштейни.
- Деталі для ракетних двигунів і паливних систем.
- Компоненти турбін та високотемпературні частини двигунів.
Дослідження ринку показують, що аерокосмічний та оборонний сектори становлять приблизно 35–40 % частки ринку послуг DMLS, передусім через вимоги до зниження ваги та високої продуктивності.(businessresearchinsights.com)
2. Медицина та стоматологія
У медицині DMLS дає змогу виготовляти:
- імплантати, специфічні для пацієнта (тазостегнові, спинальні імплантати, краніальні замінники),
- зубні протези та мости з кобальт‑хрому,
- легкі титанові конструкції, що підтримують остеоінтеграцію (ґратчасті структури).
Завдяки поєднанню біосумісності, високої міцності та можливості кастомізації металевий 3D-друк стає стандартною частиною сучасної ортопедії та стоматології.(thebusinessresearchcompany.com)
3. Автомобільна промисловість і автоспорт
В автомобільній галузі DMLS поки що використовується переважно в розробницьких і гоночних програмах:
- полегшені тримачі, кронштейни, частини шасі,
- складні компоненти двигунів і вихлопних систем, оптимізовані для потоку,
- інструменти та прес-форми для лиття під тиском із конформним охолодженням, що скорочують виробничі цикли.
У серійному виробництві ціна все ще відіграє важливу роль, але зі здешевленням металевих технологій очікується їхнє ширше впровадження у звичайні моделі.
DMLS дає змогу виготовляти прес-форми для лиття під тиском та інструменти із внутрішніми каналами, що повторюють геометрію відливки. Результат:
- швидше та рівномірніше охолодження,
- коротший цикл виробництва пластикових деталей,
- краща якість поверхні.
Таке застосування типове, наприклад, для виробництва прес-форм для автомобільної галузі, споживчої електроніки або паковання.
Тенденції та майбутнє DMLS (2025+)
Зростання ринку металевого 3D-друку
Ринок металевого 3D-друку, включно з DMLS, дуже швидко зростає:
- За оцінками, глобальний ринок metal additive manufacturing зросте з кількох мільярдів доларів у 2024 році до понад 30–40 мільярдів USD приблизно у 2034–2035 роках.(thebusinessresearchcompany.com)
- За деякими аналізами, самі послуги DMLS зростатимуть темпами понад 20 % на рік.
Основними рушіями є аерокосмічна галузь, медицина, автомобільна промисловість та енергетика.
Мультил лазерні системи та більші машини
Нові покоління машин DMLS використовують кілька лазерів в одній камері, що суттєво прискорює друк. Також зростає частка великоформатних систем з об'ємом побудови понад 300 mm по кожній осі, які дають змогу друкувати більші деталі за один етап.(businessresearchinsights.com)
Кращі програмні інструменти та моніторинг
Розвиваються інструменти для:
- топологічної оптимізації (зменшення ваги зі збереженням міцності),
- моделювання деформацій і напружень під час друку,
- онлайн-моніторингу ванни та шару, який допомагає виявляти дефекти вже під час побудови.
Завдяки цьому DMLS стає відтворюваним і контрольованим виробничим процесом, придатним для серійного виробництва, а не лише прототипування.
Екологічність і переробка порошків
У процесі DMLS порошки значною мірою переробляються — надлишковий матеріал можна повторно використовувати після просіювання та перевірки. Також дедалі більше уваги приділяється:
- енергоємності машин,
- використанню перероблених металів у порошковій формі,
- відстежуваності матеріалу протягом усього його життєвого циклу.
Основні принципи проєктування для DMLS
Якщо ви розглядаєте виготовлення деталі методом DMLS, варто знати кілька практичних правил проєктування:
- Враховуйте орієнтацію деталі — намагайтеся мінімізувати великі площі під кутом < 45° до порошкового шару, які потребували б масивних опор.
- Залишайте припуски на обробку — для точних посадкових поверхонь, різьбових зон або місць встановлення підшипників передбачте припуск 0,1–0,5 mm для подальшої CNC-обробки.(en.wikipedia.org)
- Уникайте замкнутих порожнин, заповнених порошком — якщо надлишковий порошок неможливо буде висипати або видалити, передбачте сервісні отвори.
- Оптимізуйте товщину стінок — надто тонкі стінки можуть бути схильними до деформацій, а надто масивні об'єми призводять до накопичення напружень.
- Використовуйте ґратчасті структури — там, де не потрібен суцільний матеріал, вони зменшують вагу та заощаджують порошок і час друку.
Для перших проєктів варто проконсультуватися щодо конструкції з постачальником послуг DMLS — вони часто мають власні рекомендації та дизайн-гайди для конкретних машин і матеріалів.
Підсумок: коли DMLS має сенс?
DMLS (DLMS) — це передовий метод 3D-друку металів, який дає змогу створювати легкі, міцні та дуже складні металеві деталі безпосередньо з порошку, без потреби у формах і масштабній механічній обробці.
DMLS найбільш доцільний, якщо:
- вам потрібна максимальна продуктивність (авіація, автоспорт, енергетика),
- ви працюєте з кастомізованими деталями або деталями, специфічними для пацієнта (імплантати, стоматологія),
- ви хочете використати топологічну оптимізацію та конформне охолодження,
- ви виготовляєте невеликі серії або прототипи з високою доданою вартістю.
Натомість для великих серій простих деталей зі звичайних сталей або алюмінію економічно вигіднішими й надалі будуть класична механічна обробка, лиття або штампування.
Для користувачів 3D-друку DMLS є важливою віхою: він показує, що адитивне виробництво вже давно не обмежується пластиковими моделями, а дедалі більше стосується реальних металевих компонентів, що працюють під навантаженням, які входять у серійне виробництво.