Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
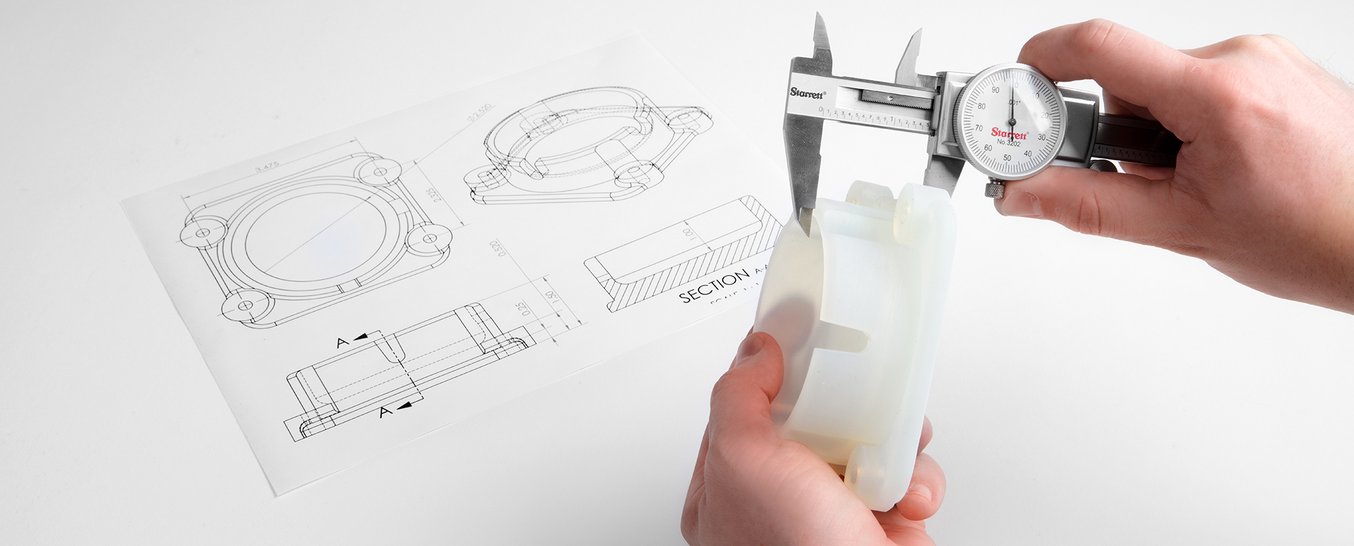
Добре підготовлена 3D-модель заощаджує час, матеріал і гроші. Для декоративного виробу часто достатньо, щоб файл відкривався у слайсері. А для функціональної деталі вже мають значення масштаб, правильний формат, товщина стінок, зазори між деталями та те, чи справді модель придатна для друку.
У цьому посібнику підсумовано, що потрібно перевірити перед надсиланням матеріалів для 3D-друку або перед домашньою підготовкою моделі у слайсері. Він стане в пригоді для технічних деталей, кришок, кріплень, запасних частин, прототипів і малих серій.
Перед експортом або замовленням перевірте насамперед таке:
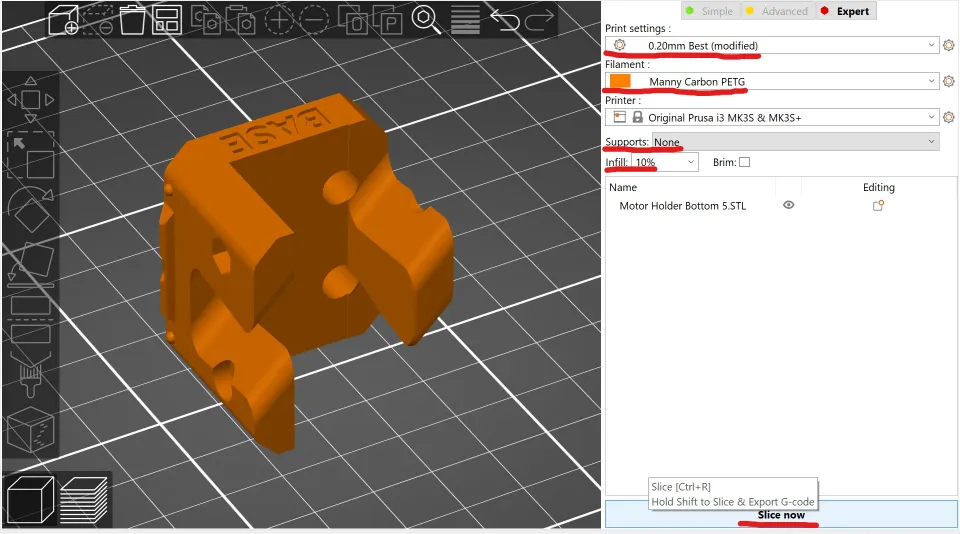
STL — найпоширеніший формат для 3D-друку. Він описує поверхню моделі як сітку трикутників. Формат простий, його підтримують практично всі слайсери, і для багатьох замовлень його цілком достатньо.
Однак він має обмеження. STL не зберігає одиниці вимірювання, кольори, матеріал або історію моделі. Якщо модель експортовано в дюймах, а слайсер завантажує її як міліметри, деталь може бути у 25,4 раза меншою. Тому після імпорту важливо перевірити хоча б один відомий розмір.
STL підходить, коли:
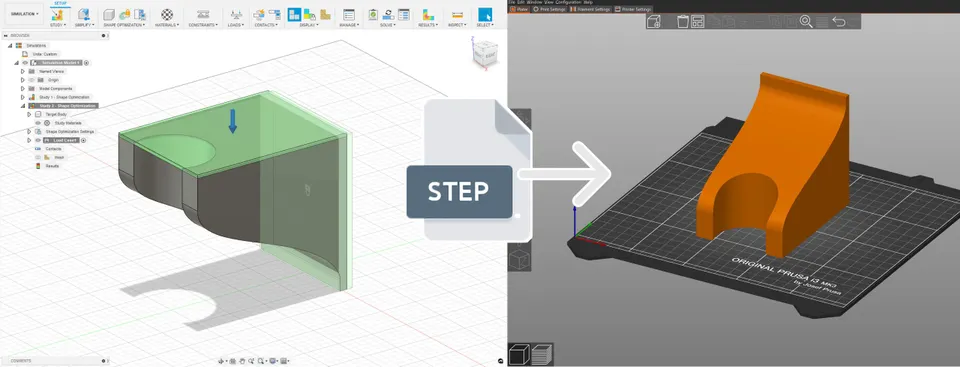
STEP — це CAD-формат для точнішого обміну технічними моделями. Це не трикутна сітка, а опис об'ємної геометрії. Завдяки цьому модель легше змінювати, вимірювати та перевіряти.
Для функціональних деталей STEP часто цінніший за сам STL. Якщо потрібно змінити отвір, товщину стінки, додати фаску або перевірити складальну одиницю, із STEP-файлом працювати значно зручніше. Сучасні слайсери часто можуть безпосередньо відкривати STEP, але під час підготовки до друку його все одно перетворюють на придатну для друку сітку.
Надсилайте STEP насамперед тоді, коли:
Найкраща практика для друку на замовлення проста: надсилайте STEP як вихідну технічну модель, а STL — як попередній перегляд того, як ви уявляли експорт для друку.
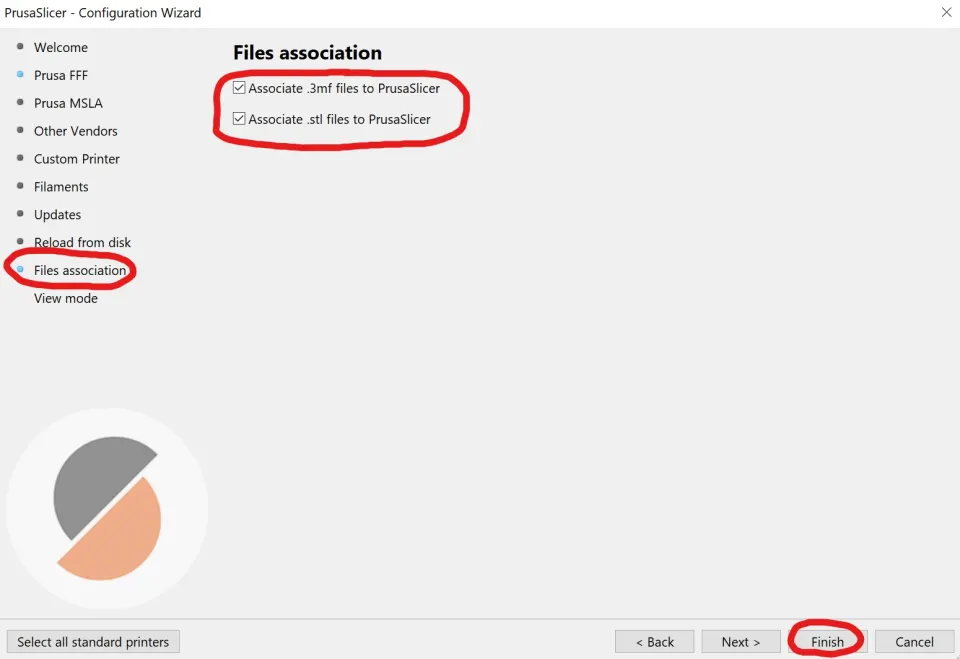
3MF підходить, коли потрібно передати більше, ніж саму форму. Він може містити інформацію про кілька об'єктів, їхнє розташування, кольори, матеріали, а іноді й налаштування слайсера. Формат практичний для багатоматеріального друку, заздалегідь підготовлених проєктів і моделей із кількома частинами на одному столі.
Однак для звичайного замовлення технічної деталі він не замінює STEP. Якщо деталь потрібно перевіряти або редагувати в CAD, все одно надсилайте STEP.
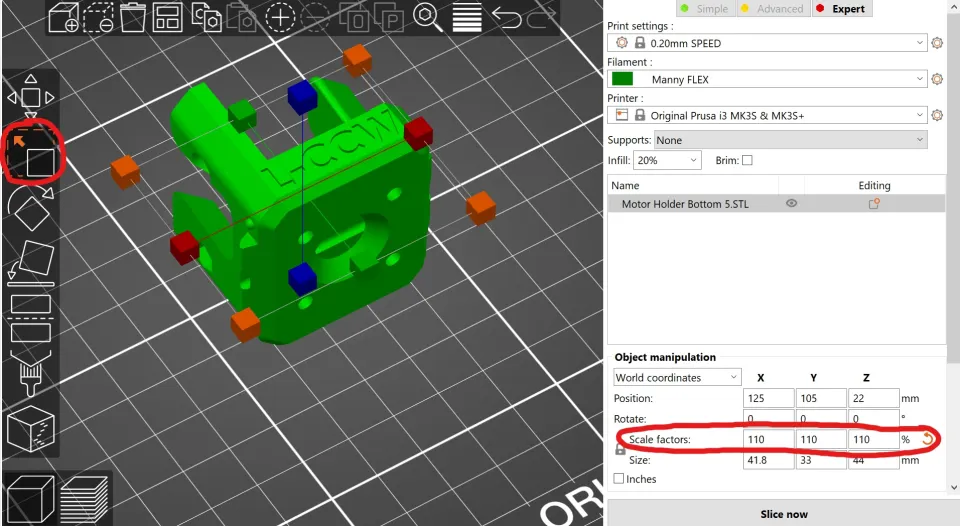
На практиці 3D-друк готують у міліметрах. Навіть якщо ви моделюєте в сантиметрах або дюймах, налаштуйте експорт для друку в міліметрах і перевірте розмір після імпорту.
Практичний порядок дій:
Якщо модель має неправильний розмір, не виправляйте функціональну деталь приблизним масштабуванням у відсотках у слайсері. Поверніться до CAD, правильно встановіть одиниці вимірювання та експортуйте модель повторно. Масштабування у слайсері має сенс для декоративних виробів, фігурок або макетів. Для деталей з отворами, різьбою та посадковими поверхнями воно може змінити зазори й зруйнувати функціональність.
Допуск показує, яке відхилення від заданого розміру ще є прийнятним. Зазор — це навмисний проміжок між двома деталями, щоб вони входили одна в одну, переміщалися або оберталися.
Приклад: якщо ви спроєктуєте штифт 10,00 mm і отвір 10,00 mm, це не буде вдалим рішенням для звичайного 3D-друку. Навіть якщо друк дуже точний, поверхня не буде ідеально гладкою, а отвір часто виходить трохи меншим. Для вставляння штифта потрібно збільшити отвір або зменшити штифт.
Орієнтовні початкові значення для пластикових деталей:
| Застосування | Рекомендований початковий зазор |
|---|---|
| Щільна посадка після доопрацювання | 0,1–0,2 mm |
| Звичайне вставляння у FDM-друці | 0,3–0,5 mm |
| Вільніше ковзання або шарнір у FDM | 0,5–0,8 mm |
| Точніший resin-друк | 0,1–0,3 mm |
| Більші деталі або довші поверхні | додайте запас залежно від довжини контакту |
Розглядайте їх як відправну точку, а не як універсальну норму. Матеріал, орієнтація друку, калібрування принтера, розмір деталі та постобробка можуть змінити результат. Для серії або дорожчої деталі варто спочатку надрукувати невеликий тестовий зразок із кількома варіантами зазорів.
Якщо кришка має встановлюватися на коробку, надруковану методом FDM, не починайте з нульового зазору. Для простого встановлення спробуйте, наприклад, 0,3 mm з кожного боку. Для маленької кришки цього може бути достатньо, а для більшої — можливо, знадобиться більше через деформацію кутів.
Для штифта діаметром 10 mm спроєктуйте отвір відповідно до бажаної поведінки. Для щільнішого ручного вставляння може підійти отвір 10,2–10,3 mm. Для вільного обертання краще використати 10,5 mm або більше. Для отворів після FDM-друку враховуйте, що внутрішній діаметр може вийти меншим, ніж у моделі.
Для самонарізного гвинта не друкуйте готову метричну різьбу без попереднього обдумування. Часто краще спроєктувати пілотний отвір, перевірити його діаметр на зразку та за потреби використати різьбову вставку. Для багаторазового закручування латунні вставки, запресовані нагріванням, надійніші за пластикову різьбу.
Для пружних защіпок враховуйте напрямок шарів. Деталь слабша між шарами, ніж у площині шару, тому тонкий язичок, неправильно орієнтований під час друку, може тріснути. Додайте радіус біля основи защіпки, уникайте гострих внутрішніх кутів і передбачте створення прототипу.
Модель повинна мати об'єм. Поверхня без товщини, наприклад оболонка з програми візуалізації, сама по собі не є деталлю, придатною для друку. Кожна стінка має бути достатньо товстою, щоб принтер міг її сформувати.
Для звичайного FDM-друку із соплом 0,4 mm доцільно проєктувати стінки як кратні ширині екструзії. Замість стінки 0,55 mm практичніше використовувати 0,8 mm, 1,2 mm або 1,6 mm. Для міцних кріплень часто краще почати приблизно з 2–3 mm, залежно від навантаження та геометрії.
Для тонких написів, канавок і рельєфів враховуйте, що слайсер не може надрукувати деталь, меншу за можливості сопла, матеріалу та висоти шару. Те, що добре виглядає на моніторі, на виробі може зникнути або злитися.
Слайсеру потрібно розуміти, що знаходиться всередині, а що зовні. Тому модель має бути замкненою, об'ємною та без помилок сітки.
Перевірте насамперед:
Для CAD-моделей найкраще виправляти проблему у вихідному файлі, а не вже у STL. Автоматичне виправлення сітки може допомогти, але в технічній деталі водночас може змінити розмір або видалити деталь, яка мала бути функціональною.
Під час експорту STL зазвичай налаштовують точність трикутної сітки. У різних програмах використовуються різні назви, наприклад chord height, deviation, angle tolerance, refinement або resolution.
Надто грубий експорт перетворить циліндр на помітний багатокутник. Надто точний експорт створить величезний файл, який повільно відкривається, але сам друк не обов'язково буде кращим, оскільки його обмежують сопло й технологія.
Рекомендований порядок дій:
Як практичну відправну точку для звичайного CAD-експорту можна використовувати відхилення приблизно 0,01–0,05 mm для малих і середніх деталей. Для великих декоративних деталей може бути достатньо грубішого налаштування. Для точних малих форм або гладких видимих кривих обирайте точніший експорт і перевіряйте результат у попередньому перегляді.
Модель не є готовою лише тому, що має правильну форму. У 3D-друці важливо також, як вона буде розташована на платформі.
Орієнтація впливає на:
Коли ви проєктуєте кріплення, яке витримуватиме розтягування або згинання, подумайте, у якому напрямку проходитимуть шари. Якщо ви проєктуєте декоративну кришку, визначте, яка сторона має бути найкращою на вигляд і де можуть залишитися сліди від підтримок. Якщо ви не впевнені, додайте до замовлення примітку, яка поверхня є функціональною, а яка — видимою.
Самого файлу часто недостатньо. Для функціональної деталі напишіть коротке технічне завдання:
Якщо у вас є креслення, додайте його. Це не обов'язково має бути складна технічна документація. Часто достатньо зображення з кількома розмірами, позначенням функціональних поверхонь і приміткою на кшталт: «цей отвір має підходити для гвинта M4» або «ця поверхня прилягатиме до алюмінієвого профілю».
Для декоративної моделі достатньо якісного STL або 3MF, перевірки масштабу та попереднього перегляду у слайсері. Для технічної деталі дійте ретельніше:
Якісні матеріали — це не просто «файл для завантаження». Це інформація, яка допоможе виготовити деталь так, щоб вона підійшла, витримала навантаження і не потребувала повторного друку. Найбільше проблем можна вирішити ще в CAD: правильними одиницями вимірювання, розумними зазорами, чистою геометрією та чітким технічним завданням.


