Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
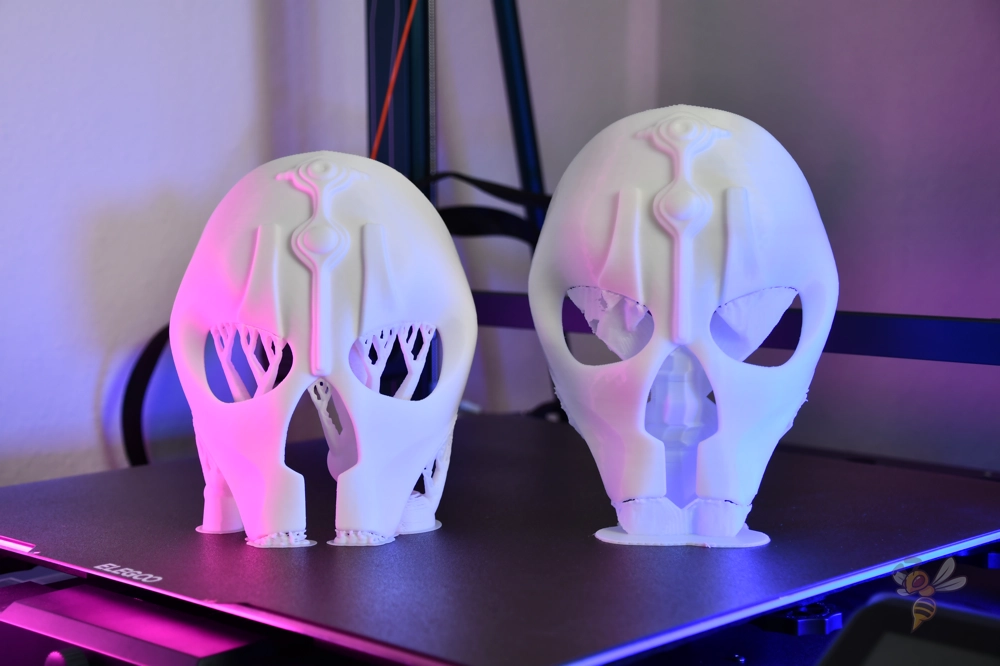
Підтримки — це тимчасова конструкція, яка утримує частини моделі, під якими в іншому разі під час друку не було б матеріалу. Без них деякі нависання прогиналися б, нитки падали б у повітря, а деталь перетворилася б на безлад із пластику. Водночас кожна підтримка подовжує друк, витрачає філамент і після видалення може залишити слід на поверхні.
Отже, мета не в тому, щоб завжди вмикати підтримки. Мета — використовувати їх лише в необхідній для моделі кількості та налаштувати так, щоб вони утримували форму під час друку, але після охолодження легко й чисто видалялися.
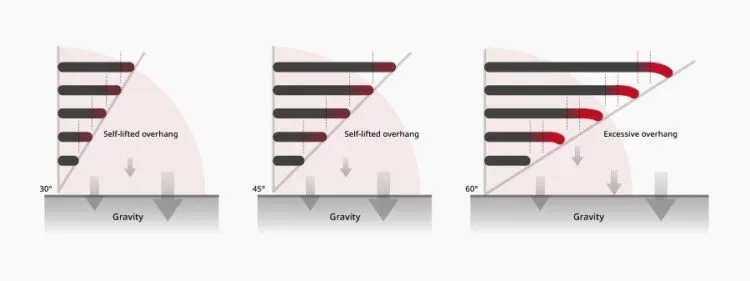
FDM-принтер укладає матеріал шарами. Новий шар має хоча б частково спиратися на шар під ним. Якщо модель містить частину, що починається в повітрі, довге нависання або деталь із малою площею контакту, слайсер запропонує підтримку.
Типові ситуації, коли підтримки мають сенс:
Значення 45 градусів — безпечна відправна точка. Добре налаштований принтер із PLA, меншою висотою шару та потужним охолодженням часто впорається і з 55 або 60 градусами. PETG, ABS, ASA або еластичні матеріали зазвичай складніші й часто потребують обережніших налаштувань.
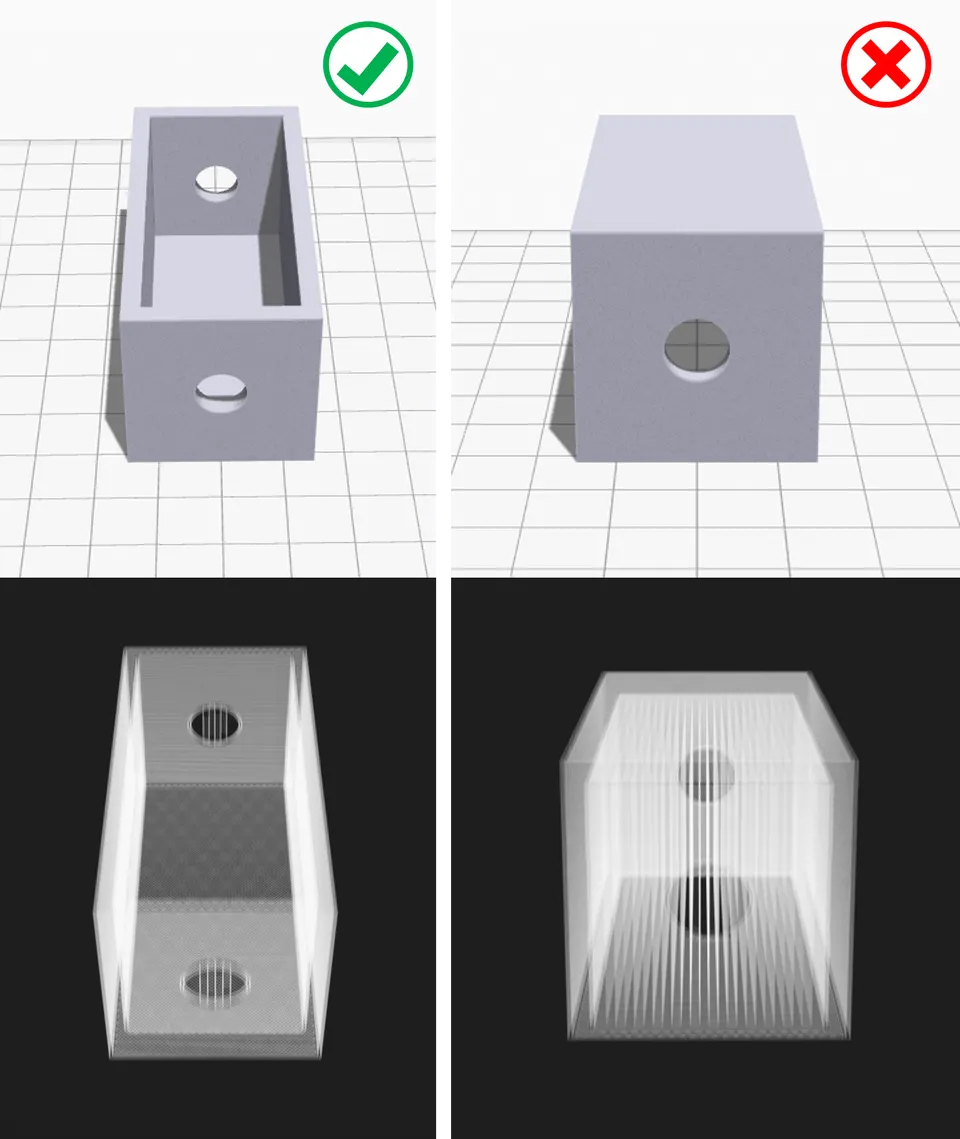
Найкраща підтримка — та, яку взагалі не потрібно друкувати. Перед нарізанням перегляньте модель і спробуйте знайти орієнтацію, у якій важливі видимі поверхні будуть зверху або збоку, а проблемні нависання зменшаться.
Практичний порядок дій:
Цей крок може заощадити десятки хвилин друку та багато подальшого шліфування.
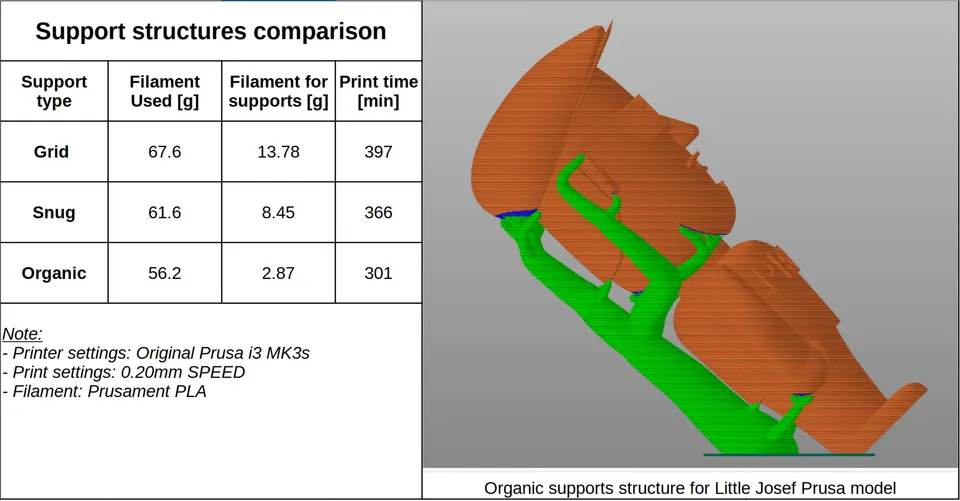
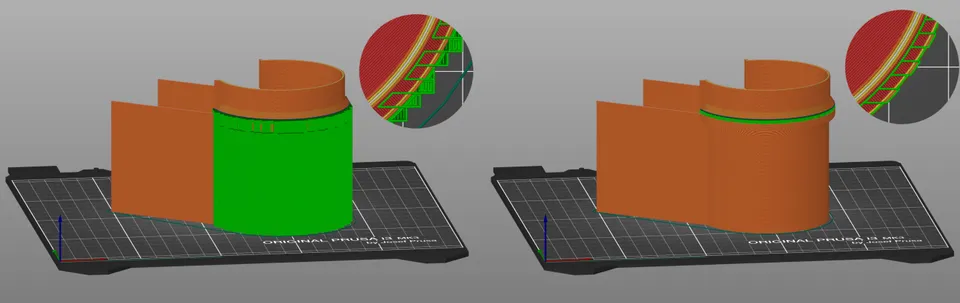
У слайсерах доступно кілька стилів підтримок. Назви відрізняються, але принцип схожий.
Класичні підтримки утворюють регулярну сітку або стовпчики під нависанням. Вони стабільні й підходять для великих рівних поверхонь, технічних деталей і ситуацій, де підтримка має витримувати більшу вагу. Недолік — більший контакт із моделлю та частіші сліди після видалення.
Деревоподібні або органічні підтримки ростуть як гілки й торкаються моделі лише в необхідних місцях. Вони чудово підходять для фігурок, статуеток, декоративних та органічних форм. Зазвичай витрачають менше матеріалу й легше видаляються, але для дуже важких нависань потрібно перевірити стабільність.
Підтримки лише від платформи починаються тільки на поверхні друку. Це дбайливіше для моделі, оскільки підтримки не починаються на готовій частині виробу. Проте вони не завжди досягають усіх нависань.
Підтримки всюди можуть рости навіть із уже надрукованої моделі. Вони рятують складну геометрію, але залишають більше слідів і гірше очищаються.
Підтримки, намальовані вручну, примусові підтримки та блокувальники — найкращий вибір, коли автоматика додає надто багато зайвого матеріалу. Ви можете примусово додати підтримку лише під критичним місцем або, навпаки, заборонити її там, де видалити підтримку буде складно.
Кожен принтер, сопло та марка філаменту поводяться дещо по-різному. Наведені значення сприймайте як практичний старт для сопла 0,4 mm, висоти шару 0,2 mm і звичайного PLA.
| Налаштування | Рекомендований початок | Що змінити, якщо результат незадовільний |
|---|---|---|
| Кут нависання | 50 градусів | Зменште до 45 градусів для надійності, збільште до 55–60 градусів для меншої кількості підтримок |
| Розташування підтримок | Від платформи, якщо цього достатньо | Перемикайте на всюди лише для справді складної геометрії |
| Щільність підтримок | 10–15 % | Збільште для важких нависань, зменште для легшого видалення |
| Інтерфейс підтримки | Увімкнено, 2–4 шари | Більша кількість шарів покращить нижню поверхню, але може ускладнити видалення |
| Верхній Z-зазор | Приблизно 1 висота шару | Збільште, якщо підтримка приварюється, зменште, якщо нависання провалюється |
| XY-зазор | 0,35–0,6 mm | Збільште, якщо підтримка прилипає до стінок, зменште для малих деталей |
| Візерунок підтримки | Rectilinear, zig-zag або деревоподібний стиль | Міцніші візерунки краще утримують, але зазвичай складніше ламаються |
Найважливіші значення — Z-зазор, інтерфейс підтримки та щільність. Якщо підтримка погано видаляється, не починайте хаотично перемикати всі параметри. Спочатку збільште верхній Z-зазор або XY-зазор, потім зменште щільність і лише після цього змінюйте весь тип підтримок.
PLA — найзручніший матеріал. Він добре охолоджується, витримує пристойні нависання, а підтримки зазвичай чисто ламаються. Для PLA часто працює початковий Z-зазор приблизно в один шар.
PETG — в’язкий матеріал, який любить прилипати до підтримок. Використовуйте більший зазор, меншу щільність підтримок і, якщо модель дозволяє, органічні або деревоподібні підтримки. Надто щільний інтерфейс у PETG може поводитися як намертво приварена поверхня.
ABS та ASA потребують стабільної температури та менш агресивного охолодження. Підтримки мають бути достатньо міцними, щоб не від’єднатися під час усадки. Враховуйте, що поверхня над підтримкою може бути шорсткішою, ніж у PLA.
TPU та інші еластичні матеріали незручні для використання з підтримками. Підтримки згинаються замість того, щоб ламатися, а очищення займає багато часу. Для еластичних деталей варто змінити орієнтацію моделі або скоригувати конструкцію так, щоб підтримок було мінімум.
Розчинні або розділювальні матеріали мають сенс у багатоматеріальному друці. Інтерфейс підтримки може бути виготовлений із матеріалу, який не з’єднається з основною моделлю або розчиниться. Результат буде чистішим, але друк триватиме довше, потребуватиме більше перемикань матеріалу та створюватиме більше відходів під час очищення сопла.
Після нарізання не обмежуйтеся переглядом оцінки часу. Відкрийте попередній перегляд шарів і повільно перевірте критичні місця.
Особливо перевірте:
Для складної моделі варто надрукувати невеликий фрагмент або зменшену тестову версію. Ви заощадите філамент і нерви.
Не поспішайте з видаленням. Дайте виробу охолонути. Теплий пластик м’якший, легше деформується, а дрібні деталі можуть зігнутися.
Рекомендований порядок дій:
Працюючи з ножем, завжди ріжте від руки та від деталі, яку хочете зберегти. Шматочки підтримок можуть відскочити під час розламування, тому для твердих і крихких матеріалів знадобляться захисні окуляри.
Підтримки приварилися до моделі. Збільште верхній Z-зазор, збільште XY-зазор, зменште щільність підтримок або кількість шарів інтерфейсу. Також перевірте температуру друку та потік, оскільки надмірна подача матеріалу підтримки погіршує результат.
Нижня сторона нависання негарна й провисає. Зменште Z-зазор, увімкніть або зміцніть інтерфейс підтримки, зменште висоту шару та покращте охолодження. Для довгих мостів допоможуть менша швидкість і правильно налаштований bridge flow.
Підтримки ламаються під час друку. Збільште щільність, додайте brim, використайте міцніший візерунок або перемкніться на класичні підтримки. Для деревоподібних підтримок зменште агресивні кути гілок і перевірте, чи мають вони достатній контакт із платформою.
Підтримки залишають сліди на видимій поверхні. Поверніть модель, використайте підтримки лише від платформи або вручну забороніть контакт у видимих місцях. Для декоративних моделей часто допомагає органічний стиль.
Слайсер генерує надто багато підтримок. Збільште кут нависання, увімкніть підтримки лише від платформи, використайте блокувальники або вручну намалюйте підтримки тільки в критичних місцях.
Фігурка з підборіддям, руками та волоссям. Почніть з органічних підтримок від платформи. Вручну додайте підтримку під підборіддям і кінчиками рук. Якщо геометрія дозволяє, не допускайте контакту підтримок із видимою частиною обличчя.
Технічний кронштейн із горизонтальним важелем. Якщо міцність важливіша за зовнішній вигляд, використайте класичні підтримки з інтерфейсом. Встановіть щільність приблизно 15–20 % і після друку розраховуйте на легке очищення нижньої поверхні.
Коробка з отворами та внутрішньою посадкою. Спочатку спробуйте змінити орієнтацію. Підтримки всередині маленької коробки часто важко витягти. Якщо вони необхідні, використайте блокувальники в місцях, до яких після друку не можна дістатися інструментом.
Довгий міст між двома стінками. Короткий міст принтер часто може надрукувати без підтримки. Для довшого моста краще додати одну вузьку підтримку посередині, щоб перетворити один довгий міст на два коротші.
Підтримки не є ознакою поганої моделі. Це інструмент, який дає змогу надрукувати форми, з якими FDM-принтер інакше не впорався б. Однак найкращі результати виникають завдяки поєднанню правильної орієнтації моделі, розумної кількості підтримок, добре налаштованого зазору та перевірки попереднього перегляду шарів.
Почніть із простого правила: використовуйте підтримки лише там, де під пластиком немає опори, і завжди думайте, як видалити їх після друку. Що краще ви вирішите це у слайсері, то менше роботи чекатиме на вас із готовим виробом.


