Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
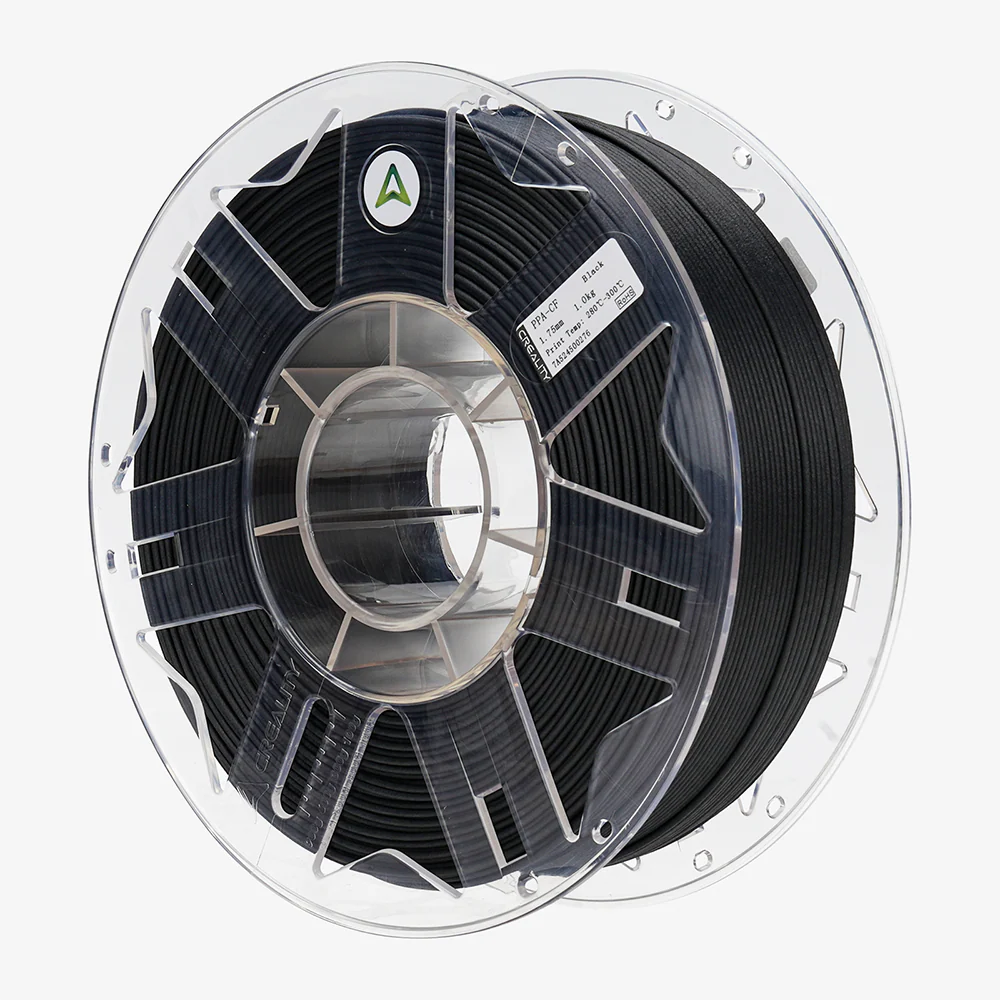
Поліаміди, наповнені карбоном, належать до матеріалів, до яких ви звертаєтеся, коли PLA, PETG і ASA вже недостатньо. Вони забезпечують високу жорсткість, кращу стабільність розмірів, ніж чистий нейлон, добру термостійкість і професійно матову поверхню. Водночас це не універсальне рішення. Вони потребують сухого філаменту, зносостійкого сопла, правильного робочого столу, а для більших деталей часто також підігріву або принаймні закритої камери.
Найчастіше ви зустрінетеся з трьома скороченнями: PA6-CF, PAHT-CF і PPA-CF. Усі вони позначають поліамід із домішкою подрібнених карбонових волокон, але кожен призначений дещо для іншого. PA6-CF — це міцний і жорсткий технічний нейлон, PAHT-CF — практичніший варіант для деталей, що зазнають впливу тепла та вологи, а PPA-CF — найпродуктивніший вибір для складних конструкційних деталей.
CF означає carbon fiber, тобто карбонове волокно. У філаментах ідеться не про суцільне довге волокно, як у композитах для авіації, а про дрібно нарізані волокна, розподілені в пластику. Їхнє завдання — зміцнити матеріал, підвищити жорсткість і зменшити усадку під час друку.
Карбонові волокна зазвичай дають такі переваги:
Але вони мають і недоліки. Карбонові волокна абразивні, тому швидко руйнують латунні сопла. Вони також зменшують розтяжність матеріалу. Деталі жорсткі та міцні, але за неправильного проєктування або орієнтації шарів можуть тріснути раніше, ніж еластичніший ненаповнений нейлон.
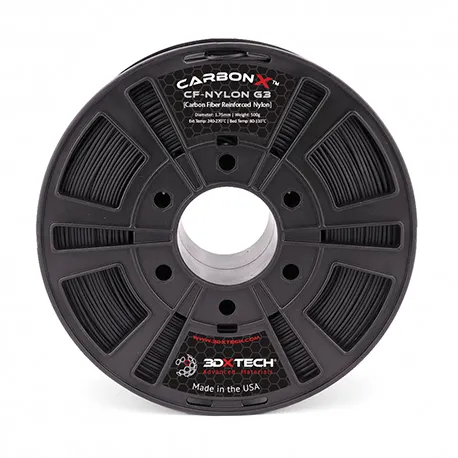
PA6-CF — це нейлон 6, армований карбоновим волокном. Він популярний для кронштейнів, консолей, пристосувань, корпусів, деталей для машин і функціональних прототипів, де важливі міцність і жорсткість. У сухому стані він часто має дуже добрі механічні характеристики та високу термостійкість.
Типове застосування:
Найбільша слабкість PA6-CF — волога. PA6 належить до поліамідів, які дуже охоче поглинають воду. Волога нитка під час друку потріскує, утворює бульбашки, поверхня стає ворсистою, а міцність деталі знижується. У точних деталях поглинута волога після друку також може змінити розміри.
Якщо ви хочете отримати добрий результат із PA6-CF, вважайте сушіння обов’язковим етапом. Недостатньо, що філамент був новим і вакуумно запакованим. Технічний нейлон зазвичай сушать навіть у новій котушці, друкують безпосередньо із сухого боксу, а після друку матеріал знову герметично закривають із силікагелем.
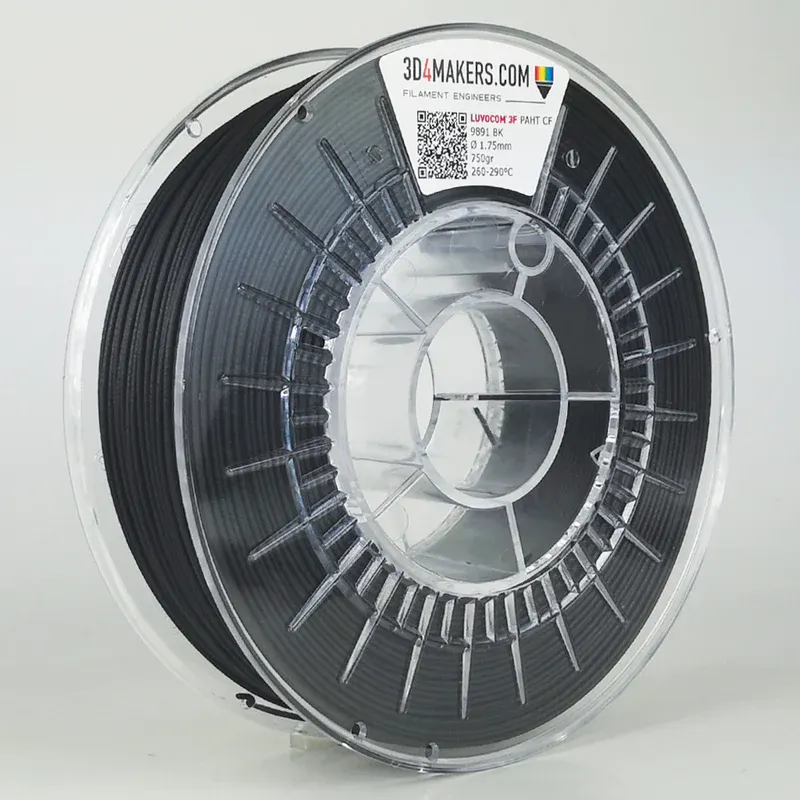
PAHT-CF означає high temperature polyamide з карбоновим волокном. На практиці це часто суміш поліамідів, розроблена для роботи за вищих температур, доброї стабільності розмірів і меншої чутливості до води, ніж у класичного PA6.
PAHT-CF — добрий вибір, коли вам потрібна деталь, яка працюватиме в реальних умовах, але ви не хочете переходити до найдорожчих і найскладніших матеріалів PPA. Він підходить для майстерневих пристосувань, деталей поблизу двигунів та електроніки, кріплень, корпусів, затискачів або малих серій функціональних компонентів.
Порівняно з PA6-CF PAHT-CF зручніший у таких ситуаціях:
PAHT-CF все одно потребує сушіння, твердого сопла та правильного налаштування першого шару. Це не матеріал для відкритого дешевого принтера без модифікацій. Однак порівняно з PA6-CF він може бути більш толерантним до звичайних умов експлуатації, а деякі суміші краще зберігають властивості навіть після зволоження.
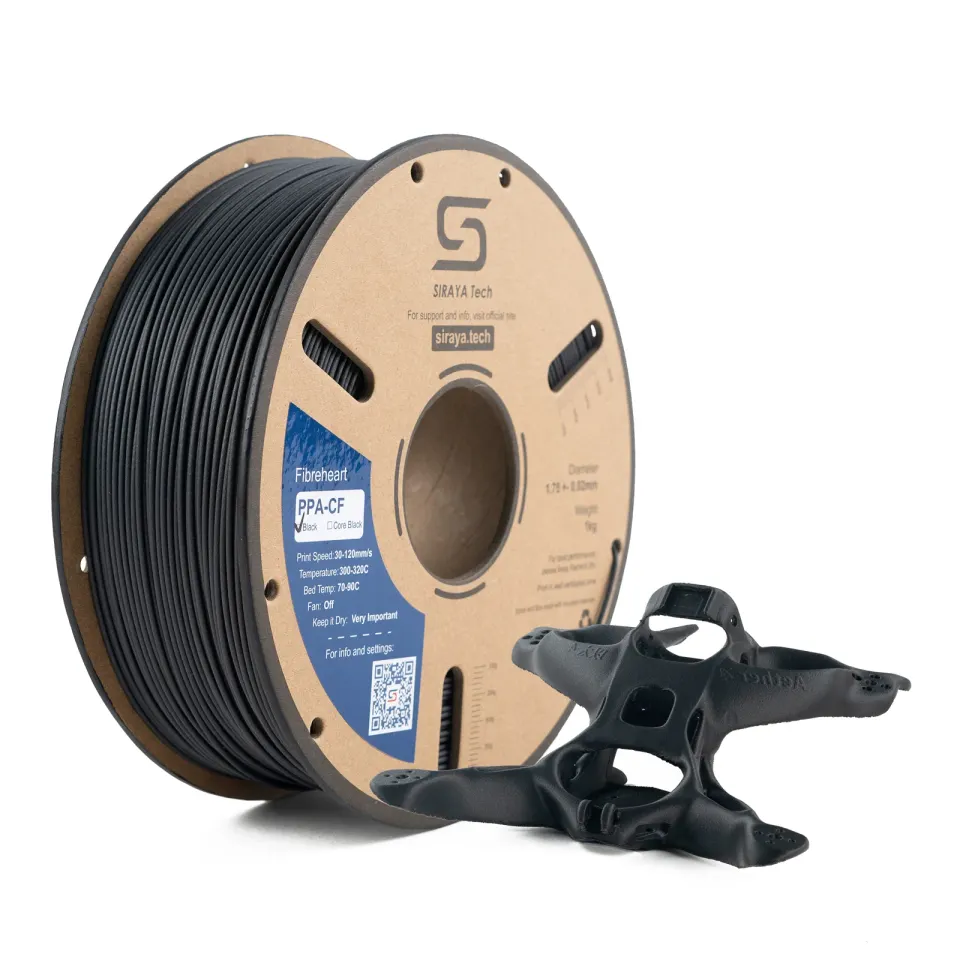
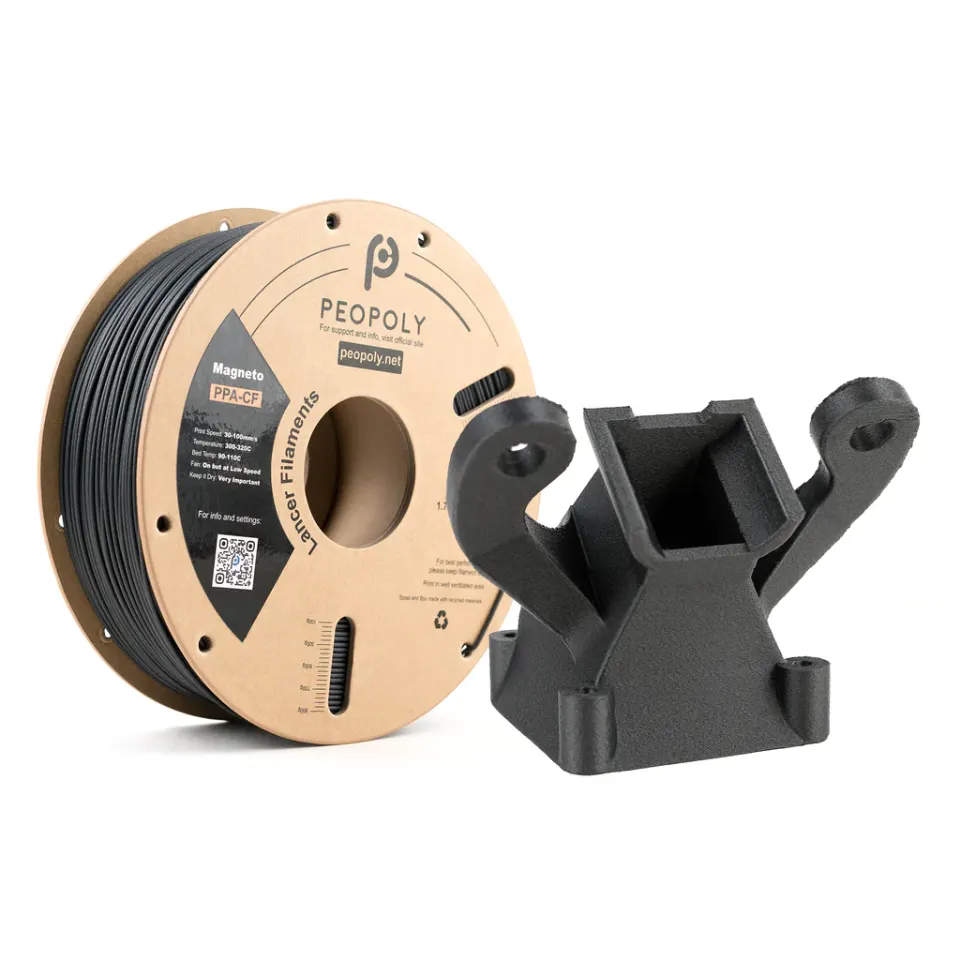
PPA-CF — це поліфталамід, армований карбоном. PPA належить до продуктивніших поліамідів і використовується там, де потрібні вища міцність, жорсткість, хімічна стійкість і термостабільність. На практиці це матеріал для деталей, які мають наближатися до промислового застосування.
PPA-CF має сенс для:
Порівняно з PA6-CF і PAHT-CF PPA-CF може забезпечити вищу міцність на розтяг, вищий модуль пружності та більший запас термостійкості. Водночас він вимогливіший до принтера. Потрібні висока температура сопла, висока температура робочого столу, стабільна камера та ретельне сушіння. Для більших деталей варто передбачити тестові друки, оскільки геометрія, орієнтація та відпал значно впливають на результат.
| Матеріал | Сильна сторона | Слабкість | Коли обирати |
|---|---|---|---|
| PA6-CF | Дуже добра жорсткість і міцність | Висока чутливість до вологи | Деталі, що зазнають механічних навантажень, пристосування, консолі |
| PAHT-CF | Краща стабільність у теплі та волозі | Все одно потребує сушіння та закритого друку | Функціональні деталі для експлуатації, корпуси, затискачі, малі серії |
| PPA-CF | Найвища продуктивність і запас термостійкості | Вища ціна та вимоги до принтера | Конструкційні деталі, automotive, промислові застосування |
Якщо ви обираєте свій перший карбоновий нейлон, PAHT-CF часто є найрозумнішим початковим вибором. Обирайте PA6-CF, якщо хочете високої міцності та вмієте правильно сушити матеріал. PPA-CF обирайте лише тоді, коли вам справді потрібна його вища продуктивність і у вас є принтер, здатний забезпечити стабільний високотемпературний друк.
Для всіх трьох матеріалів діють кілька спільних вимог.
Використовуйте загартоване, нержавіюче, рубінове, вольфрамове або інше абразивостійке сопло. Латунне сопло під час друку карбоновими філаментами дуже швидко зношується. Це призводить до гіршої точності, ширшої лінії, витікання матеріалу й зрештою до непередбачуваних розмірів.
Для технічних деталей часто варто використовувати сопло 0,6 mm. Воно краще пропускає наповнений матеріал, зменшує ризик засмічення та дає змогу створювати міцніші периметри. Сопло 0,4 mm придатне, але має бути якісним і чистим.
Розраховуйте на температури приблизно 260-310 °C залежно від конкретного філаменту. PAHT-CF часто друкують у діапазоні приблизно 260-290 °C, PA6-CF — близько 280-300 °C, а PPA-CF — приблизно 280-310 °C. Завжди керуйтеся профілем конкретного бренду, оскільки суміші відрізняються.
Поліаміди мають специфічні вимоги до адгезії. Добре працюють спеціальні нейлонові поверхні, гароліт, відповідний технічний робочий стіл або PEI з розділювальним шаром відповідно до рекомендацій виробника. Клей потрібен не лише для кращого прилипання: він часто також діє як розділювальний шар, щоб поверхня не пошкодилася під час зняття деталі.
Закрита камера значно підвищує шанси отримати рівну деталь без тріщин і викривлення. Для невеликих деталей іноді можна досягти успіху й без активного підігріву, але для більших технічних компонентів стабільна температура навколишнього середовища має вирішальне значення. Для PPA-CF і великих деталей із PA камера практично необхідна.
Сухий бокс — це не аксесуар для зручності, а частина процесу. Висушіть матеріал перед друком, друкуйте безпосередньо з боксу, а після друку зберігайте його закритим. Мета — підтримувати низьку відносну вологість філаменту, в ідеалі нижче 20 %.
Конкретний профіль завжди налаштовуйте відповідно до бренду філаменту та принтера, але для першого тесту можна дотримуватися таких принципів:
Для технічних деталей часто має більше сенсу 4-6 периметрів і 30-50% заповнення, ніж 2 периметри та 100% заповнення. Міцність у реальному застосуванні зазвичай визначається орієнтацією шарів, периметрами та геометрією, а не лише відсотком заповнення.
Для карбонових поліамідів дуже важлива різниця між міцністю в площині шарів і міцністю між шарами. Деталі зазвичай найміцніші у напрямку волокон і периметрів. Якщо ви проєктуєте кронштейн, гак або важіль, орієнтуйте модель так, щоб основне розтягувальне напруження не проходило поперек шарів.
Практичний приклад: консоль, навантажена на згин, не повинна бути орієнтована так, щоб сила намагалася відшарувати шари один від одного. Краще обрати орієнтацію, за якої основне розтягнення сприймають суцільні периметри. Якщо геометрія цього не дозволяє, додайте радіуси, ребра, збільште переріз або використайте механічне з’єднання гвинтом.
Карбоновий філамент не є заміною поганому проєктуванню. Міцний матеріал допоможе, але гострі внутрішні кути, тонкі шийки та навантаження поперек шарів залишаться слабкими місцями.
Відпал може підвищити термостабільність, а іноді й механічні властивості. Для PA6-CF часто використовують температури близько 80-100 °C, для PAHT-CF — приблизно 80-130 °C, а для PPA-CF — і вищі діапазони відповідно до рекомендацій виробника. Тривалість становить кілька годин.
Однак відпал може змінити розміри, спричинити деформацію або підкреслити внутрішні напруження. Тому не варто одразу починати з готової деталі. Спочатку надрукуйте тестовий зразок подібної товщини та форми, виміряйте його до й після відпалу і лише потім налаштуйте компенсації.
Найпоширеніша помилка — друк вологим філаментом. Це можна помітити за потріскуванням у соплі, бульбашками, нерівномірною екструзією, ворсистою поверхнею та слабшими шарами. Рішення просте: висушити матеріал і друкувати із сухого боксу.
Друга поширена помилка — використання латунного сопла. Під час друку кількох грамів матеріалу може не статися нічого драматичного, але під час тривалого друку отвір збільшується, і профіль перестає відповідати дійсності. Для карбонових філаментів від самого початку використовуйте абразивостійке сопло.
Третя помилка — надто інтенсивне охолодження. Вентилятор допомагає з нависаннями, але для нейлонів може погіршити з’єднання шарів і посилити деформації. Почніть із низького охолодження або без нього й додавайте лише стільки, скільки потребує геометрія.
Четверта помилка — неправильна орієнтація моделі. Матеріал може мати чудові табличні характеристики, але якщо деталь навантажена поперек шарів, результат розчарує. Для конструкційних деталей плануйте орієнтацію вже під час моделювання.
Обирайте PA6-CF, якщо хочете дуже жорстку та міцну деталь, маєте сушарку, сухий бокс і можете контролювати вологість. Він підходить для пристосувань, технічних кріплень і механічних деталей, які не працюватимуть тривалий час у вологому середовищі без перевірки стабільності розмірів.
Обирайте PAHT-CF, якщо вам потрібна надійна експлуатаційна деталь із доброю термостійкістю та практичнішою поведінкою щодо вологи. Для більшості досвідчених користувачів це найуніверсальніший варіант із цієї трійки.
Обирайте PPA-CF, якщо вам потрібна максимальна продуктивність, висока жорсткість, хімічний і температурний запас, і ви готові до складнішого друку. Він має сенс для деталей, де ціна матеріалу не є головним параметром і де варто ретельно налаштувати процес.
PPA-CF, PA6-CF і PAHT-CF — це матеріали для справді функціонального 3D-друку. Вони дають змогу виготовляти міцні кріплення, пристосування, корпуси та конструкційні деталі, які використовуються не у вітрині й не лише на випробувальному стенді. Але ключ до успіху — не тільки купити дорогу котушку. Важливі сушіння, правильне сопло, стабільна температура, відповідний робочий стіл і проєктування деталі відповідно до напрямку навантаження.
Якщо ви починаєте, оберіть PAHT-CF як збалансований матеріал. Якщо хочете максимальної міцності нейлону й можете контролювати вологість, обирайте PA6-CF. Якщо йдеться про справді складне промислове застосування, PPA-CF забезпечить найбільший запас, але також найсуворіше покарає недопрацьований процес друку.


