Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
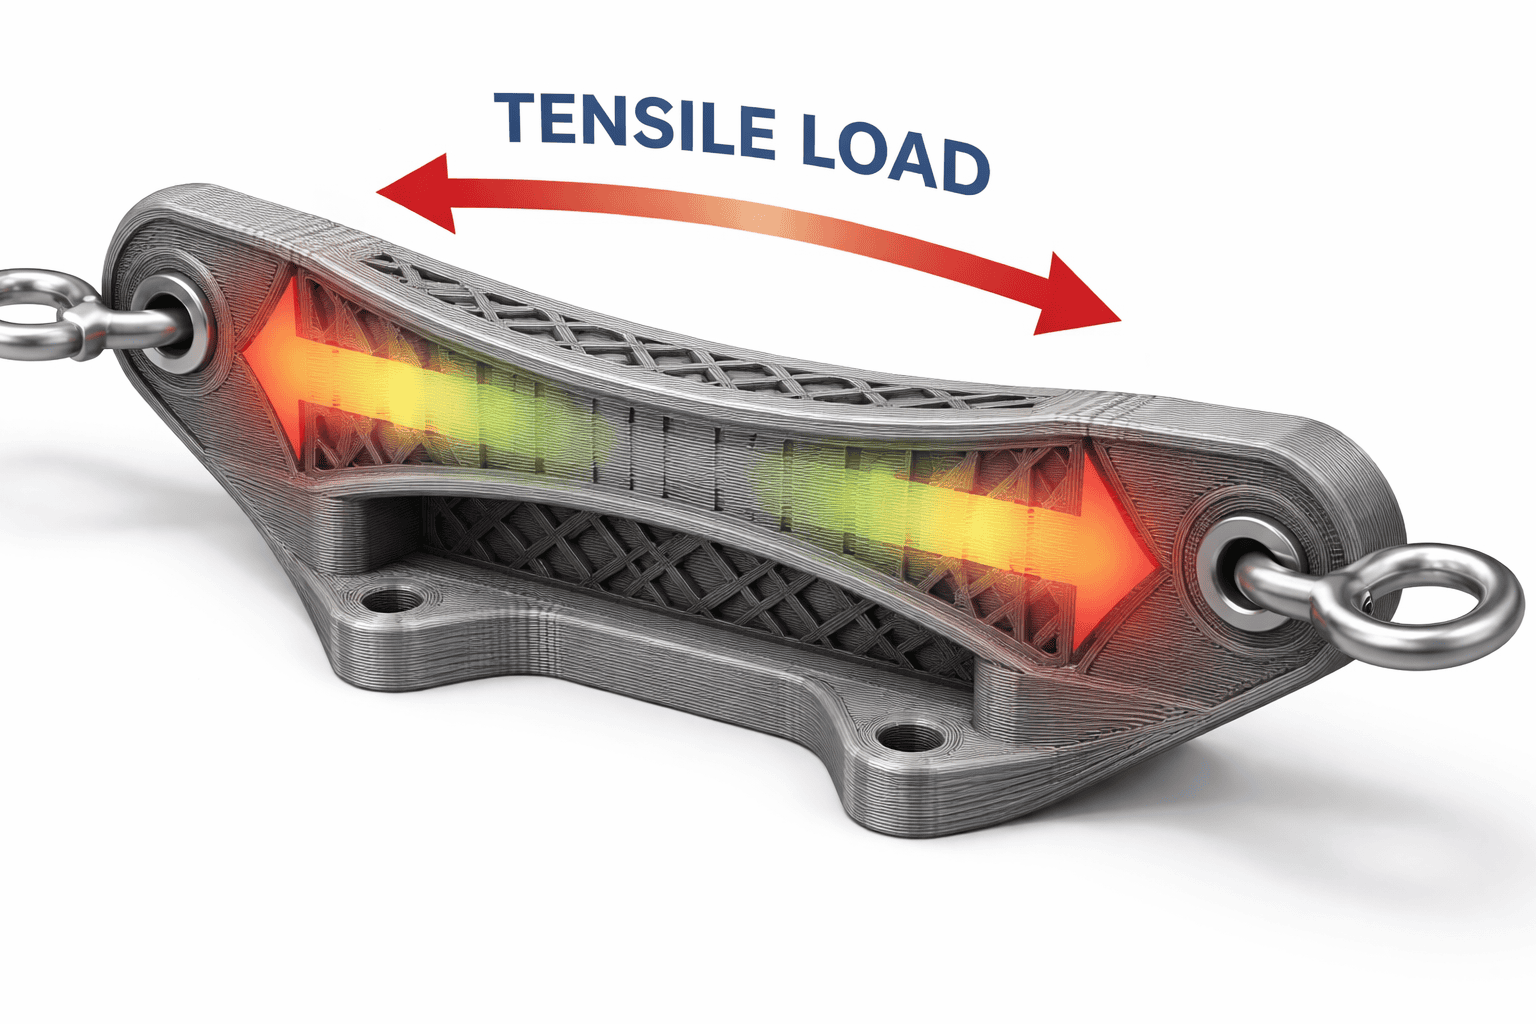
Міцність FDM-виробу не залежить від одного магічного налаштування в слайсері. Це поєднання матеріалу, напрямку навантаження, орієнтації моделі, кількості стінок, заповнення, висоти шару та якості з’єднання між шарами. Тому дві деталі з одного й того самого філаменту можуть поводитися зовсім по-різному: одна витримає щоденне використання, а друга трісне після першого затягування гвинта.
У FDM-друці найважливіше зрозуміти, що виріб не має однакової міцності в усіх напрямках. У площині шарів сопло прокладає безперервну смугу пластику, тоді як у напрямку Z деталь тримається переважно завдяки зчепленню окремих шарів між собою. Якщо деталь навантажується так, що шари відриваються один від одного, вона зазвичай виходить з ладу набагато раніше, ніж при навантаженні вздовж шарів.
Нижче ви знайдете практичний спосіб налаштування міцних FDM-виробів для кронштейнів, корпусів, ручок, запасних частин, майстерневих пристосувань і прототипів.
Якщо ви хочете почати без тривалого тестування, використайте цей базовий профіль для звичайної функціональної деталі з PETG або якісного PLA:
| Налаштування | Рекомендація |
|---|---|
| Матеріал | PETG для в’язкості, PLA для жорсткості й точності, ASA/ABS для вищої температури |
| Орієнтація | Основне розтягнення та згинання спрямовуйте вздовж шарів, а не поперек них |
| Стінки | 3-5 периметрів із соплом 0,4 mm |
| Верхні та нижні шари | 5-7 шарів залежно від висоти шару та розміру деталі |
| Заповнення | 20-35 % для більшості функціональних деталей, 40-60 % для деталей із високим навантаженням |
| Візерунок заповнення | Gyroid для універсального навантаження, grid або triangles для жорсткіших технічних деталей |
| Висота шару | 0,16-0,24 mm із соплом 0,4 mm |
| Температура | Скоріше верхня частина рекомендованого діапазону філаменту, після перевірки відсутності напливів |
| Охолодження | Для PETG, ASA, ABS і нейлону — менше вентилятора, для PLA — розумний компроміс |
Сприймайте це як стартову точку, а не як догму. Для критично важливої деталі надрукуйте короткий тест у тій самій орієнтації та спробуйте зламати його рукою, навантажити гвинтом або виміряти прогин. Невеликий тест часто заощаджує години друку й допомагає не зіпсувати фінальну деталь.
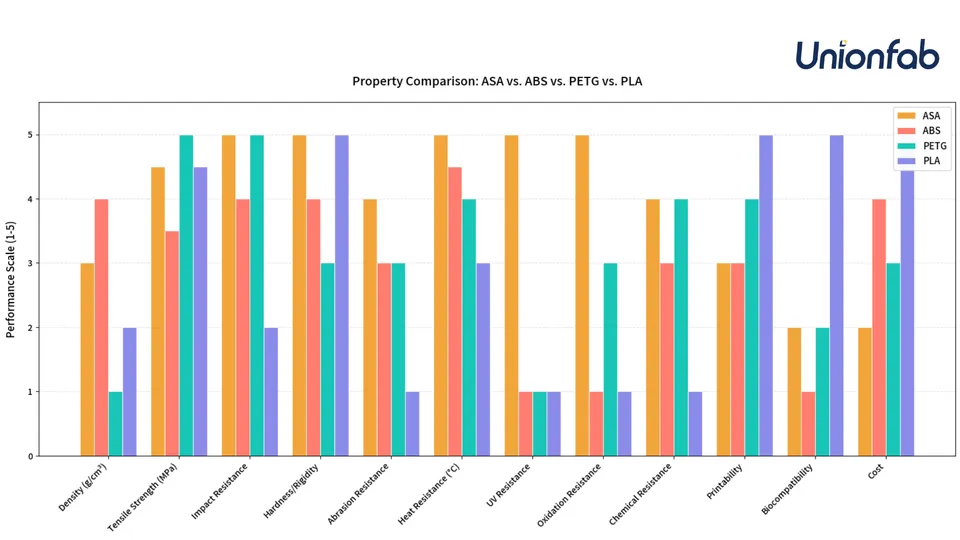
PLA має високу жорсткість і часто дуже добру міцність на розтяг. Він чудово підходить для точних деталей, шаблонів, кімнатних кронштейнів і прототипів. Його слабкі сторони — крихкість і низька термостійкість. Кронштейн в автомобілі, корпус біля двигуна або деталь, що перебуває під сонцем, можуть деформуватися з PLA, навіть якщо за кімнатної температури вони були дуже міцними.
PETG зазвичай є кращим вибором для практичних деталей, які мають витримувати удари, пружні навантаження або зовнішнє середовище. Він не такий жорсткий, як PLA, але менше ламається крихко й зазвичай має добре зчеплення між шарами. Типові приклади — ручка, затискач, корпус верстата, дистанційна шайба або деталь, яка час від часу падає на підлогу.
ABS і ASA мають сенс там, де важливіша підвищена термостійкість і в’язкість. ASA також краще підходить для використання надворі завдяки вищій стійкості до УФ-випромінювання. Однак будьте готові до необхідності використання більш закритого принтера, правильної температури камери або принаймні захисту від протягів. Погано надрукована деталь з ABS із тріщинами між шарами не стане міцнішою лише тому, що матеріал має кращі показники в таблиці.
Нейлон, полікарбонат і композитні філаменти можуть бути дуже стійкими, але вони складніші в роботі. Нейлон має бути сухим, інакше він втрачає якість поверхні та механічні властивості. Матеріали з вуглецевим волокном зазвичай жорсткі та стабільні за розмірами, але не обов’язково витриваліші в кожному напрямку. Для абразивних філаментів використовуйте загартоване сопло.
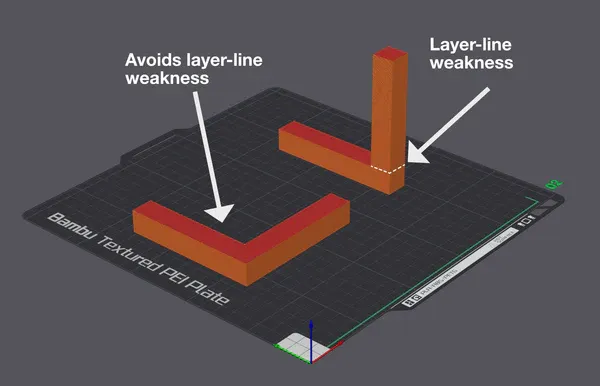
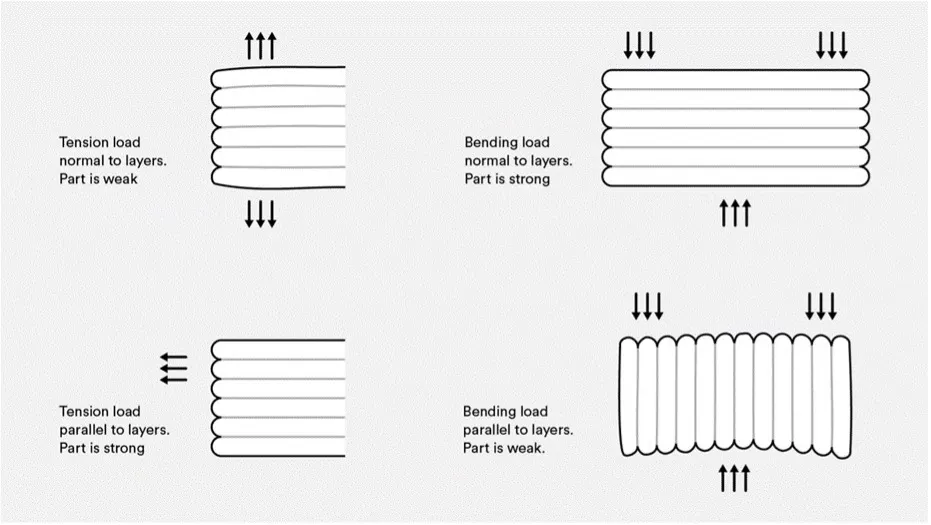
Орієнтація часто важливіша за заповнення. Перед нарізанням моделі поставте собі просте запитання: де деталь намагатиметься тріснути?
Уявіть гачок для підвішування кабелю. Якщо надрукувати його вертикально, шари лежатимуть як горизонтальні пластинки поперек шийки гачка. Навантаження тоді розтягує шари, і гачок може тріснути точно вздовж шару. Якщо покласти той самий гачок так, щоб напрямок розтягнення проходив уздовж екструдованих ліній, ви використаєте міцність безперервної пластикової смуги.
У Г-подібного кронштейна подібна проблема виникає в куті. Якщо під навантаженням кут розкривається поперек шарів, ризик розшарування зростає. Допоможуть поворот деталі, більший радіус у куті, ребра, більша кількість стінок або розділення моделі на дві частини, які після друку з’єднуються гвинтами у вигіднішій орієнтації.
Для отворів під гвинти врахуйте, чи не розсуває гвинт шари один від одного. Для багаторазового закручування підходять термозапресовувані різьбові вставки, більший діаметр стінки навколо отвору та достатня кількість матеріалу між отвором і краєм деталі.
Початківці часто збільшують заповнення з 20 % до 80 % і очікують на значно міцнішу деталь. Насправді в багатьох формах значну частину навантажень на згин і удар сприймає зовнішня оболонка. Тому додавання периметрів часто ефективніше за екстремально високе заповнення.
Із соплом 0,4 mm 2 стінки означають приблизно 0,8 mm пластику по периметру. Три стінки дають уже приблизно 1,2 mm, чотири — близько 1,6 mm, а п’ять — близько 2,0 mm. У кронштейні, який згинається, різниця між 2 і 4 стінками часто відчувається сильніше, ніж різниця між 20 % і 40 % заповнення.
Практичне правило:
Не забувайте про верхні та нижні шари. Тонкий верх над рідким заповненням може провисати, тріскатися або здаватися м’яким. За висоти шару 0,2 mm 5-7 верхніх шарів — хороша основа для функціональних деталей.
Заповнення підтримує верхні шари, з’єднує стінки й допомагає розподіляти навантаження всередині деталі. Однак друкувати майже суцільний блок пластику не завжди ефективно. Вище заповнення збільшує вагу, час друку, витрати матеріалу, а для деяких матеріалів — і внутрішні напруження.
Для орієнтації:
| Призначення | Заповнення |
|---|---|
| Візуальні моделі, кришки, легкі деталі | 5-15 % |
| Звичайні кронштейни, коробки, пристосування | 15-30 % |
| Навантажені функціональні деталі | 30-45 % |
| Деталі з локально високим навантаженням | 45-60 % або локальне посилення |
| Спеціальні випадки | 80-100 %, лише якщо ви знаєте навіщо |
Суцільне заповнення не є автоматично найкращим рішенням. У великій деталі воно може спричинити внутрішні напруження, деформацію та тривалий друк. Часто краще додати стінки, змінити орієнтацію, збільшити критичний переріз або використати локальний модифікатор заповнення лише навколо гвинта, штифта чи місця удару.
Gyroid — чудовий універсальний вибір. Він розподіляє навантаження в кількох напрямках, не має жорстких перетинів ліній в одному шарі та добре працює для деталей, у яких ви точно не знаєте, звідки надійде сила. Підходить для корпусів, кронштейнів, ергономічних деталей і загальних функціональних виробів.
Grid і triangles створюють жорсткішу внутрішню структуру та можуть добре працювати на згин у технічних деталях. Недоліком може бути накопичення матеріалу в місцях перетинів і вищий ризик зачіпання сопла, якщо принтер або філамент налаштовані неправильно.
Cubic і adaptive cubic добре підходять для великих об’ємних деталей, де потрібна міцна опора без зайвих витрат матеріалу. Adaptive cubic дає змогу заощаджувати матеріал усередині великих моделей і ущільнювати структуру ближче до стінок.
Rectilinear — швидкий і простий варіант. Для прототипів і звичайних деталей його достатньо, але для навантажених компонентів зазвичай обирають gyroid, grid, triangles або локально посилену конструкцію.
Висота шару впливає на деталізацію, тривалість друку та з’єднання між шарами. Нижчий шар означає гладшу поверхню й часто кращий контакт між лініями, але друк триває довше, а різниця в міцності не безмежна. Надто високий шар може погіршити притискання матеріалу до попереднього шару та знизити зчеплення.
Із соплом 0,4 mm практично дотримуватися діапазону приблизно 0,16-0,24 mm. Для точних і якісних функціональних деталей спробуйте 0,16 або 0,20 mm. Для більших кронштейнів, де грубіша поверхня не має значення, 0,24 mm може бути розумним компромісом. Якщо ви переходите до 0,28 mm і вище, перевірте міцність на тесті та стежте за якістю шарів.
Ширину екструзії часто недооцінюють. Трохи ширша лінія, ніж діаметр сопла, може покращити з’єднання сусідніх ліній. Для сопла 0,4 mm ширина 0,42-0,48 mm є звичайною, а для міцних деталей після калібрування можна спробувати й трохи більше. Для великих міцних деталей ще ефективнішим може бути більше сопло, наприклад 0,6 mm. Товстіші лінії створюють міцніші стінки за коротший час.
Міцність між шарами залежить від того, наскільки добре нова смуга пластику з’єднується з попередньою. Надто низька температура, надто висока швидкість або занадто сильне охолодження можуть спричинити ситуацію, коли шари виглядають правильно, але під навантаженням розділяються.
Функціональні деталі зазвичай друкуйте ближче до верхньої частини рекомендованого температурного діапазону філаменту. Це не означає друкувати якомога гарячіше за будь-яку ціну. Мета — краще з’єднання шарів без надмірного утворення ниток, деформацій, напливів і втрати деталізації.
Налаштовуйте охолодження відповідно до матеріалу. PLA потребує вентилятора, але для міцних деталей не завжди потрібно охолодження на максимумі. PETG часто добре переносить менше охолодження, а ASA й ABS зазвичай потребують обмеженого охолодження та стабільного теплого середовища. Нейлон, PC та інші технічні матеріали ще більше потребують сухого філаменту та стабільних умов.
Вологий філамент можна розпізнати за потріскуванням, бульбашками, ворсистою поверхнею, слабшими шарами та нестабільною екструзією. Для PETG і нейлону сушіння перед друком — одна з найкращих інвестицій у міцність.
Міцна деталь починається вже в CAD. Гострі внутрішні кути концентрують напруження й тріскаються раніше. Додайте радіуси, ребра, більші перерізи в шийці та достатньо матеріалу навколо отворів. Якщо деталь має витримувати гвинт, не розміщуйте отвір надто близько до краю. Якщо деталь має пружинити, спроєктуйте пружну частину довшою та плавнішою, а не у вигляді тонкого гострого язичка.
У великих кронштейнах часто краще додати ребра, ніж збільшувати об’єм заповнення всієї деталі. Ребро саме там, де виникає згин, цілеспрямовано підвищує міцність без зайвої ваги. Для деталей із повторюваним навантаженням також допомагає збільшення радіусів і усунення надрізів, у яких могла б початися тріщина.
Для різьблення використовуйте різьбові вставки, наскрізні гвинти з гайкою або більшу пластикову різьбу відповідно до навантаження. Маленький самонарізний гвинт у тонкій стінці може підійти для корпусу, але не для деталі, яку часто розбирають.
Оберіть PETG, 4 стінки, 25-35 % gyroid, висоту шару 0,2 mm та орієнтацію, за якої згинання не відриватиме шари. Отвори для гвинтів оточіть достатньо товстою стінкою та додайте заокруглення в місці переходу плеча в основу.
Використовуйте PLA, PETG або ASA залежно від температури навколишнього середовища. Достатньо 2-3 стінок і 10-20 % заповнення, оскільки корпус зазвичай не витримує великих навантажень. Міцність насамперед підвищать стійки для гвинтів, радіуси та достатня товщина навколо різьби.
Почніть із PETG, ASA, нейлону або PC залежно від температури та хімічного впливу середовища. Використайте 5-6 стінок, 35-50 % заповнення та більше сопло, якщо грубіша деталізація не має значення. Критичні місця навколо штифтів, гвинтів і країв посилюйте геометрією, а не лише заповненням.
PLA буде точним, але може крихко тріснути. PETG або нейлон зазвичай краще витримують згинання. Орієнтуйте деталь так, щоб шари не лежали поперек найтоншого місця, наче сторінки книги. Додайте радіус біля основи важеля та уникайте гострого надрізу.
Для міцного FDM-друку не шукайте один універсальний відсоток заповнення. Спочатку подбайте про орієнтацію та напрямок шарів, потім про матеріал, стінки й геометрію. Заповнення важливе, але для багатьох деталей воно не є основним елементом, що забезпечує міцність. Розумною основою для функціональної деталі є 3-5 стінок, 20-40 % відповідного заповнення, правильна орієнтація, хороше з’єднання шарів і матеріал, вибраний відповідно до реального використання.
Якщо деталь справді має витримувати навантаження, сприймайте FDM-друк як конструкційний процес, а не просто як заповнення моделі пластиком. Найміцніший виріб — це той, у якому форма, матеріал і напрямок шарів працюють разом.


