Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
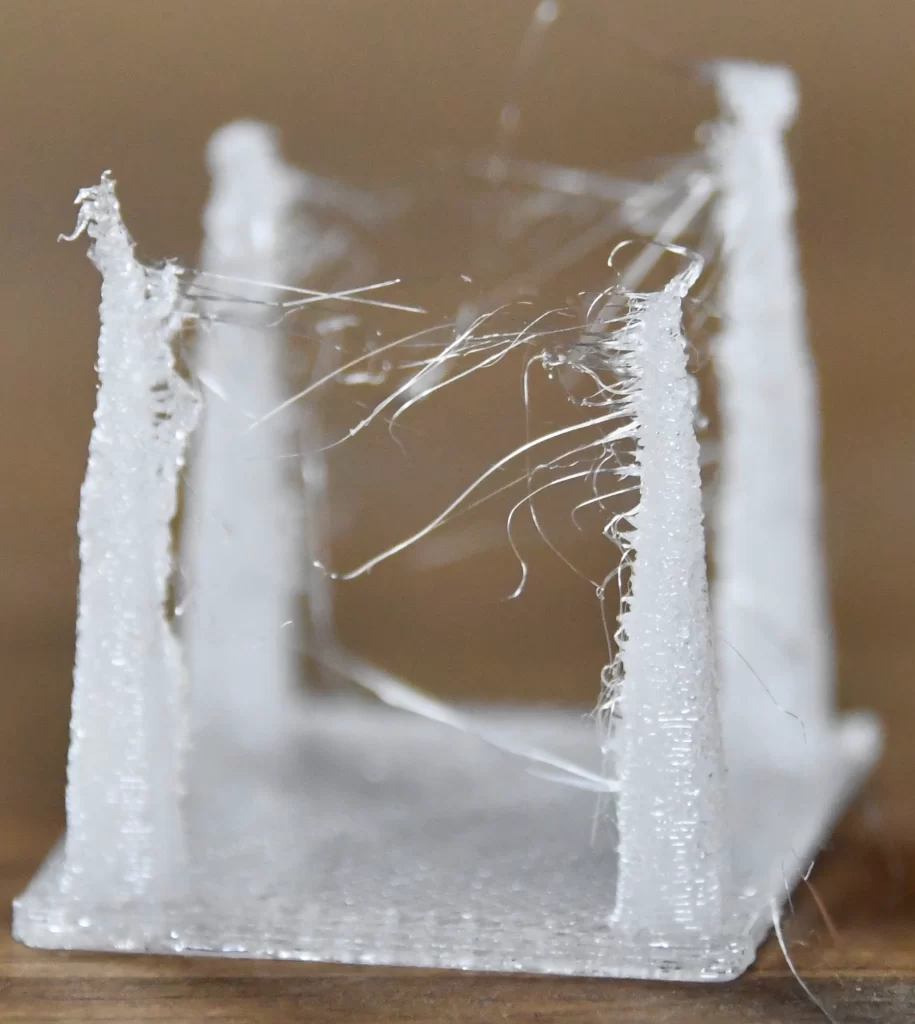
Влітку під час 3D-друку часто виникають проблеми, з якими взимку ви майже не стикаєтеся: більше stringing, матовіша або грубіша поверхня, дрібні бульбашки у стінках, потріскування із сопла, а іноді й заїдання під час заміни матеріалу. Причина не обов’язково одразу в неправильному профілі слайсера. Часто достатньо, щоб котушка кілька днів або тижнів лежала в приміщенні з підвищеною вологістю.
Однак це не означає, що потрібно сушити абсолютно кожну котушку перед кожним друком. Для PLA вологість зазвичай рідше є головною проблемою, ніж для нейлону, TPU або підтримувальних матеріалів. PETG посідає проміжне місце: друкувати ним можна й без ідеального сушіння, але щойно він набере вологу, його поведінка помітно погіршиться. Мета — зрозуміти, коли сушіння справді допоможе, а коли спочатку краще шукати помилку в температурі, ретрактах, охолодженні або потоці.
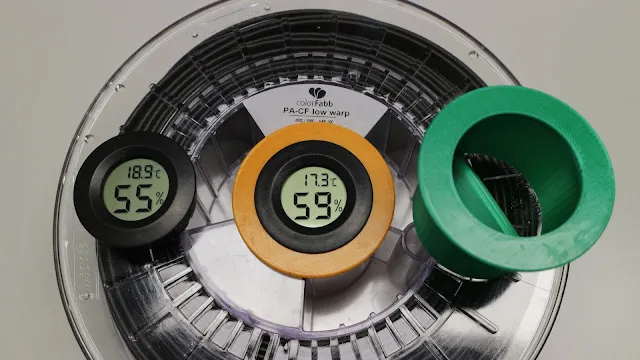
Філаменти різною мірою є гігроскопічними, тобто поглинають воду з повітря. Чеське літо — це чергування спеки, відкритих вікон, гроз і підвищеної відносної вологості. Тому котушка, залишена на тримачі поруч із принтером, через кілька днів може друкувати інакше, ніж щойно розпакований матеріал.
Проблема проявляється насамперед під час нагрівання в хотенді. Вода, замкнена в пластику, починає перетворюватися на пару, порушує плавність екструзії та погіршує з’єднання шарів. Іноді це чути як легке потріскування або шипіння. В інших випадках звуку може не бути, але модель виходить більш волохатою, менш міцною або має дрібні кратери на поверхні.
Це помітніше у принтерах з автоматичною заміною матеріалу, кількома інструментами або довгими шляхами подачі. Під час заміни матеріал багаторазово нагрівається, охолоджується, втягується та знову подається. Вологий філамент легше утворює stringing у хотенді, витягує тонкі нитки й може спричиняти проблеми під час подачі наступного кольору або матеріалу.
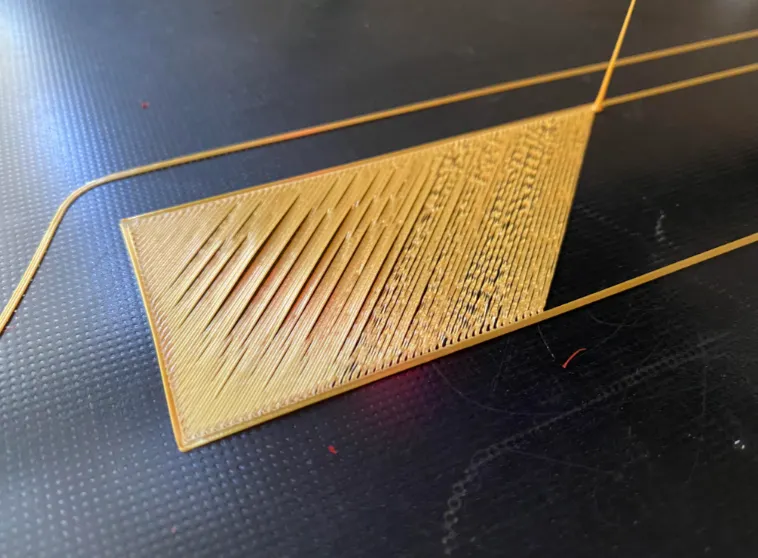
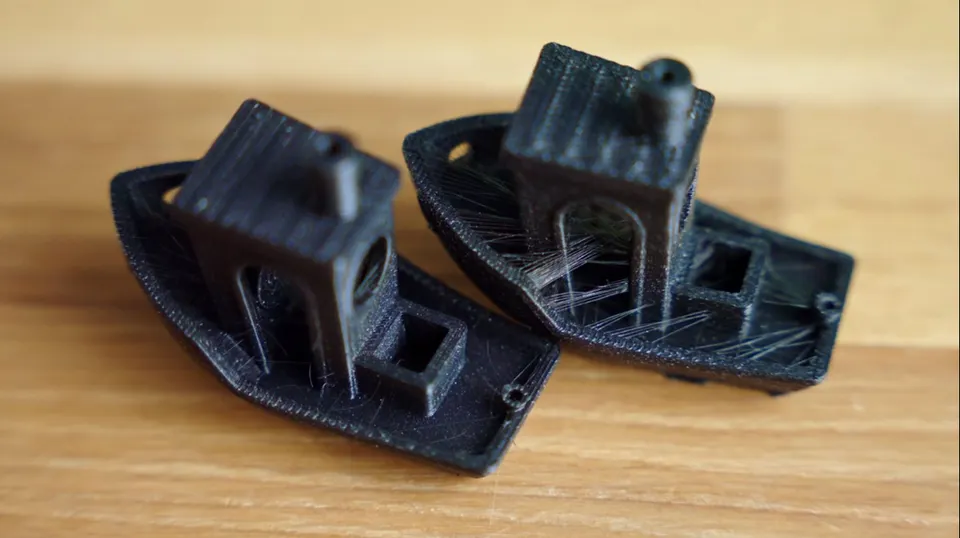
Найнадійніший показник — поєднання кількох ознак одночасно. Одна волосинка на моделі ще не доводить, що котушка волога.
Для PETG і TPU потрібно враховувати, що певний рівень stringing є нормальним навіть для сухого матеріалу. Але якщо раніше той самий профіль друкував чисто, а після кількох вологих днів раптом почав створювати павутину, сушіння — дуже розумний перший крок.
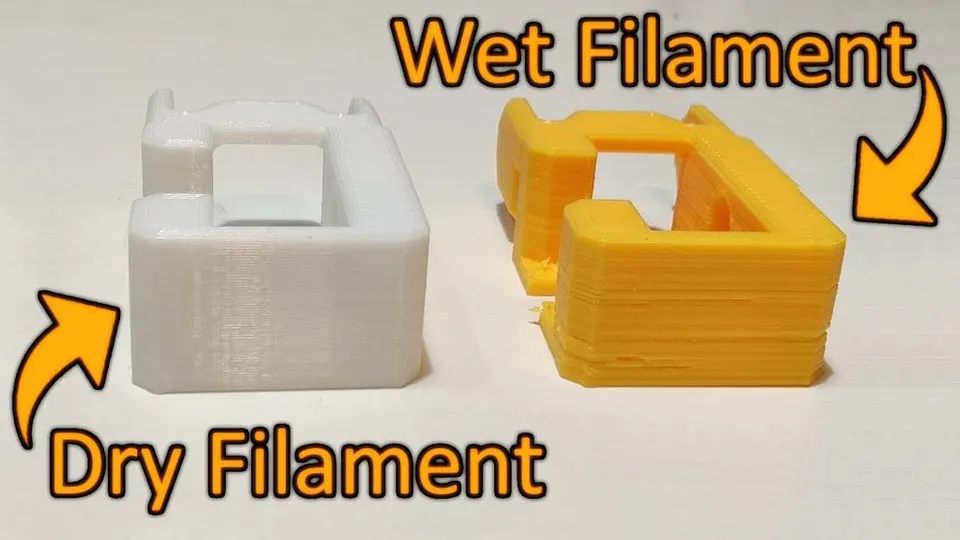
Перш ніж покласти котушку на кілька годин у сушарку, виконайте коротку перевірку. Так ви заощадите час і не намагатиметеся усунути сушінням помилку в налаштуваннях.
Практичне правило: якщо ви чуєте потріскування із сопла й одночасно бачите бульбашки або нерегулярну поверхню, сушіння з великою ймовірністю допоможе. Якщо видно лише stringing без інших ознак, спочатку перевірте температуру та ретракти.
PLA — найпоширеніший матеріал і водночас матеріал, для якого вплив вологості часто переоцінюють. Звичайна котушка PLA, відкрита кілька днів у нормальній квартирі, зазвичай не потребує негайного сушіння. Якщо вона друкує чисто, шари добре тримаються, а stringing не сильніший, ніж зазвичай, залиште її як є.
Сушіння PLA має сенс переважно в таких ситуаціях:
Для PLA дотримуйтеся низьких температур. Зазвичай достатньо 45 до 50 °C протягом 4 до 6 годин. Не перегрівайте його в духовці без контролю температури. PLA відносно рано розм’якшується, а неточна духовка може деформувати або склеїти котушку й філамент.
PETG гірше переносить вологу, ніж PLA, і водночас природно схильний витікати із сопла. Тому іноді важко визначити, чи проблема в матеріалі, чи в профілі. Якщо PETG раптом почав значно сильніше створювати stringing, залишає на поверхні дрібні горбики, плюється із сопла або має спінений вигляд, його варто висушити.
Для PETG орієнтуйтеся приблизно на 55 до 65 °C протягом 4 до 8 годин — залежно від того, як довго котушка була відкрита. У прозорих і глянцевих PETG волога швидше помітна на поверхні, оскільки бульбашки та помутніння псують оптичний вигляд. Для технічних деталей важливішими є міцність шарів і стабільна екструзія.
Після сушіння PETG не залишайте його знову на відкритому тримачі на кілька днів. В ідеалі друкуйте безпосередньо із сухого боксу або після друку поверніть котушку в герметичний контейнер із силікагелем.
Нейлон, тобто PA, слід сприймати як матеріал, який потрібно сушити профілактично. Для нього питання не в тому, чи набере він вологу, а в тому, як швидко. Відкрита котушка нейлону може дуже швидко погіршити якість друку влітку, тому під час тривалого друку матеріал варто подавати безпосередньо із сухого або підігріваного боксу.
Типові ознаки вологого нейлону — потріскування із сопла, бульбашки, волохата поверхня, слабші шари та гірша стабільність розмірів. Для нейлону з наповнювачами, наприклад карбоном, завжди дотримуйтеся рекомендацій виробника конкретного філаменту. Загалом нейлон часто сушать приблизно за 70 до 80 °C протягом 6 до 12 годин. Деякі матеріали потребують точнішої процедури та стабільнішої температури, ніж може забезпечити звичайна побутова духовка.
Для нейлону недостатньо один раз висушити котушку, а потім залишити її на столі на тиждень. Висушити, друкувати із сухого боксу, після друку знову закрити — саме такий підхід має найбільший сенс для PA.
Конкретні значення завжди перевіряйте у виробника філаменту. Суміші відрізняються, а котушки можуть не витримувати ту саму температуру, що й сам матеріал.
| Матеріал | Коли сушити | Орієнтовна температура | Орієнтовний час |
|---|---|---|---|
| PLA | За наявності ознак, після тривалого зберігання у відкритому стані, перед складним багатокольоровим друком | 45 до 50 °C | 4 до 6 год |
| PETG | За посиленого stringing, бульбашок, потріскування або гіршої поверхні | 55 до 65 °C | 4 до 8 год |
| Нейлон / PA | Профілактично перед друком, в ідеалі друкувати із сухого боксу | 70 до 80 °C | 6 до 12 год |
| TPU | За stringing, бульбашок і м’якої нерегулярної екструзії | 50 до 60 °C | 4 до 8 год |
| PVA / BVOH | Майже завжди захищати від повітря, сушити відповідно до рекомендацій виробника | за рекомендаціями виробника | за рекомендаціями виробника |
Якщо ви використовуєте картонні котушки або котушки зі склеєною серцевиною, також стежте за міцністю самої котушки. Матеріал, можливо, витримає вищу температуру, але котушка може деформуватися, розклеїтися або заїдати в механізмі подачі.
Найкраще використовувати спеціальну сушарку для філаменту з вентилятором і регульованою температурою. Для звичайних матеріалів достатньо моделі, яка стабільно підтримує температуру та дає змогу відводити вологе повітря. Деякі сушарки дозволяють друкувати безпосередньо з боксу, що особливо корисно для PETG, TPU та нейлону.
Також добре працює сушарка для продуктів, якщо в неї поміщається котушка і вона вміє підтримувати низькі температури. Перевагою є циркуляція повітря. Недоліками зазвичай є більший шум і необхідність модифікувати полиці або кришку.
Духовка — аварійне рішення. Побутові духовки часто коливають температуру сильніше, ніж показує дисплей, а короткий стрибок температури може пошкодити PLA або деформувати котушку. Якщо використовуєте духовку, покладіть усередину окремий термометр, дочекайтеся стабілізації температури та не використовуйте режим, який створює різкий локальний перегрів.
Не використовуйте мікрохвильову піч. Філамент і котушка — не харчові продукти, а результат складно контролювати.
Силікагель чудово підтримує низьку вологість у закритому просторі, але не вважайте його швидкою заміною сушарки. Якщо котушка вже помітно набрала вологу, спочатку висушіть її теплом і лише потім закрийте в боксі з осушувачем.
Для звичайної експлуатації добре працює проста система:
У закритих мультиматеріальних системах допомагає додати осушувач і стежити за вологістю всередині. Але відкриті системи без кришки не є сухим боксом. Якщо котушки вільно лежать у приміщенні, вважайте їх філаментом, що зберігається у відкритому стані.
Влітку не потрібно перетворювати кожну котушку на лабораторний проєкт. Достатньо кількох звичок.
Нові котушки залишайте в пакеті, доки вони справді не знадобляться. Розпакований матеріал після друку повертайте в бокс. PLA сушіть лише за наявності ознак проблеми або перед важливим друком. PETG сушіть частіше, особливо якщо поверхня має бути чистою. Нейлон сушіть перед використанням і друкуйте ним із сухого боксу.
Коли виникають проблеми, не вгадуйте. Прислухайтеся до сопла, огляньте поверхню, порівняйте з іншою котушкою й лише після цього змінюйте профіль. Правильно висушений і добре збережений філамент заощадить вам час, матеріал і зайве налаштування слайсера.


