Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
Композитний філамент із вуглецевим волокном не є автоматичною заміною звичайному PETG, ASA або нейлону. Це спеціалізований матеріал для деталей, яким потрібні вища жорсткість, менше викривлення, стабільніші розміри та технічна матова поверхня. Натомість якщо вам потрібні еластичність, висока ударна в'язкість або дешевий матеріал для звичайних кріплень, звичайний філамент часто підійде краще.
У позначеннях PETG-CF, ASA-CF, PA6-CF і PAHT-CF абревіатура CF означає домішку коротких вуглецевих волокон. Вони працюють дещо як армування в пластиковій матриці. Деталь зазвичай стає міцнішою на згин і, головне, жорсткішою, менше деформується та друкується з меншим усадженням. Водночас філамент є абразивним, чутливішим до правильного сушіння і зазвичай дорожчим.
| Матеріал | Обирайте його, коли вам потрібно | Не підходить, якщо |
|---|---|---|
| PETG-CF | деталь, яку легко надрукувати, жорсткі кріплення, пристосування, корпуси, гарний матовий вигляд | деталь тривалий час перебуватиме в умовах високої температури, під прямим сонячним промінням або за екстремального механічного навантаження |
| ASA-CF | зовнішні деталі, стійкість до УФ-випромінювання, термостійкіші корпуси та монтажні елементи | у вас немає закритого принтера або ви не хочете мати справу з випарами та усадкою ASA |
| PA6-CF | міцні технічні деталі для сухого середовища, затискачі, важелі, пристосування, зубчасті та фрикційні компоненти | деталь працюватиме у вологому середовищі без захисту або у вас немає надійної системи сушіння філаменту |
| PAHT-CF | деталі, що піддаються впливу високих температур, хімічних речовин і тривалого навантаження | вам потрібен дешевий матеріал або ви друкуєте на відкритому аматорському принтері без відповідного хотенда |
Найбільша різниця помітна в жорсткості. Композитна деталь за однакової геометрії згинається менше, ніж деталь із чистого пластику. Це перевага для кронштейнів датчиків, кріплень лінійних напрямних, монтажних пристосувань, корпусів електроніки або шаблонів, які мають зберігати точний розмір.
Друга перевага — стабільність під час друку. Вуглецеві волокна зменшують усадку та допомагають зберігати гострі краї. Тому матеріали CF часто друкуються чистіше, ніж базові пластики. Матова поверхня до того ж приховує шари та дрібні нерівності.
Недоліком є зношування сопла. Латунне сопло швидко стирається під час роботи з CF-філаментом, отвір збільшується, а якість друку погіршується. Використовуйте загартовану сталь, загартоване сопло, а також рубіновий або інший абразивостійкий варіант. Для нейлонових і високотемпературних композитів має сенс сопло 0,6 мм, оскільки воно знижує ризик засмічення та краще пропускає волокна.
PETG-CF — хороший перший вибір, якщо ви хочете отримати жорсткішу та красивішу деталь, ніж зі звичайного PETG, але не хочете одразу мати справу з нейлоном. Він друкується відносно легко, має меншу схильність до деформації, ніж звичайний PETG, а поверхня зазвичай матова й технічна.
Використовуйте його для кріплень камер, монтажних адаптерів, простих майстерневих пристосувань, корпусів електроніки, дистанційних прокладок або функціональних прототипів. Порівняно зі звичайним PETG ви отримаєте меншу гумоподібність і кращу розмірну стабільність. Це помітно, наприклад, у кріпленні кінцевого вимикача, яке не має прогинатися під час затягування гвинта.
Однак не очікуйте дива щодо термостійкості. PETG-CF все ще має основу з PETG, тому не ідеально підходить для деталей біля двигуна, в автомобілі за склом або в закритій електричній шафі з підвищеною температурою. Також він може бути не найкращим вибором для частин, які мають пружно деформуватися або витримувати різкі удари.
Практичні налаштування: використовуйте загартоване сопло 0,4 або 0,6 мм, друкуйте дещо повільніше, ніж PLA, і висушіть філамент перед друком. Якщо з'являються нитки, потріскування в соплі або шорстка поверхня, причиною часто є волога, а не неправильний профіль.
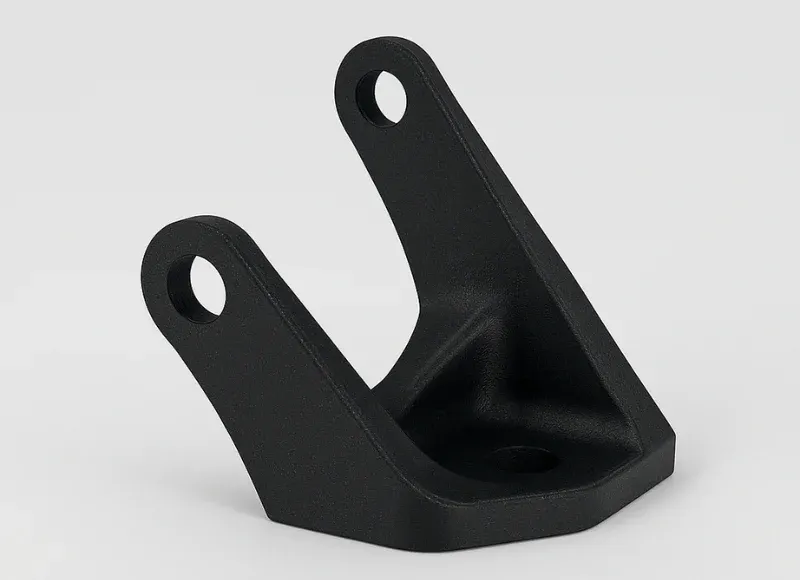
ASA-CF — вибір для деталей, які перебуватимуть надворі, на сонці або в теплому середовищі. Базовий ASA має хорошу стійкість до УФ-випромінювання та погодних умов, а вуглецеве волокно додає жорсткості, стабільності й матової поверхні. Типові сфери застосування — кріплення антен, корпуси датчиків, зовнішні тримачі, частини садового обладнання або технічні корпуси машин.
Порівняно з PETG-CF він краще витримує зовнішнє середовище. Порівняно з чистим ASA він зазвичай має стабільніші розміри й менше викручується, але все одно поводиться як ASA. Ідеальним є закритий принтер, стабільна температура камери та хороша вентиляція. Для більших деталей допоможуть підігрів камери, ширший brim і повільніше охолодження.
ASA-CF не має сенсу для деталей, які ви друкуватимете у вітальні без фільтрації та вентиляції. Під час друку ASA необхідно серйозно ставитися до випарів. Також враховуйте, що адгезія до платформи та внутрішні напруження важливіші, ніж у PETG-CF.
Приклад: корпус зовнішнього температурного датчика краще виготовити з ASA-CF, ніж із PETG-CF, оскільки він тривалий час перебуватиме на сонці. Натомість просте внутрішнє кріплення, для якого не потрібна стійкість до УФ-випромінювання, може бути дешевшим і простішим у виготовленні з PETG-CF.
PA6-CF — значно більш технічний матеріал. Його основу становить нейлон PA6, який має хорошу ударну в'язкість, хімічну стійкість і механічну витривалість. Вуглецеве волокно додає йому жорсткості та зменшує деформації під час друку. У результаті отримуємо деталі, придатні для пристосувань, губок, затискачів, важелів, деталей передач, напрямних елементів або частин машин.
Сильною стороною PA6-CF є механічне використання в сухому середовищі. Якщо деталь має зберігати форму під навантаженням і водночас не бути крихкою, як деякі тверді пластики, PA6-CF часто є кращим вибором, ніж PETG-CF або ASA-CF. Він добре підходить для майстерневих пристосувань, які часто затягують, притискають або піддають динамічному навантаженню.
Слабке місце — волога. Нейлон охоче поглинає воду з повітря. Вологий філамент потріскує, утворює бульбашки, погіршує поверхню та може значно послабити деталь. Готова деталь також може змінити розміри й механічні властивості у вологому середовищі. Тому PA6-CF слід зберігати в сухому боксі, а перед важливим друком — у сушарці.
Для PA6-CF уже не варто думати, чи достатньо звичайного хотенда та латунного сопла. Потрібні абразивостійке сопло, достатньо висока температура хотенда, закритий принтер і надійне сушіння. Для більших деталей також допоможуть повільніший друк і обмежене охолодження.
PAHT-CF означає високотемпературний поліамід із вуглецевим волокном. Однак під цією назвою різні виробники можуть мати на увазі різні типи поліамідів. Тому не орієнтуйтеся лише на назву на котушці та завжди перевіряйте технічний паспорт конкретного філаменту.
Обирайте PAHT-CF, коли PETG-CF уже недостатньо стійкий до температури, ASA-CF недостатньо міцний, а PA6-CF надто чутливий до вологи або недостатньо стабільний за розмірами в експлуатації. Типові сфери застосування — теплозахисні корпуси, кріплення поблизу двигунів, виробничі пристосування, функціональні деталі машин, міцні адаптери та компоненти, які мають залишатися жорсткими навіть у складніших умовах.
Перевагою порівняно з PA6-CF може бути краща стабільність за високої температури та, у деяких рецептурах, нижче водопоглинання. Недоліки — ціна, складніший друк і вищі вимоги до обладнання. Для PAHT-CF часто потрібні сопло 0,6 мм, вища температура, закрита камера та дуже добре висушений матеріал. Якщо принтер не може стабільно підтримувати необхідні умови, результат може бути гіршим, ніж у дешевшого матеріалу.
Приклад: пристосування, яке використовується біля нагрітої машини та має неодноразово зберігати точне положення, є кандидатом для PAHT-CF. Корпус камери в приміщенні невиправдано виготовляти з PAHT-CF — PETG-CF цілком достатньо.
Почніть із середовища. Деталь буде надворі? Обирайте ASA-CF. Вона перебуватиме в теплі або біля машини? Розгляньте PAHT-CF. Буде в сухій майстерні та нестиме механічне навантаження? PA6-CF. Потрібна переважно жорстка, красива й проста в друку деталь? PETG-CF.
Потім визначте тип навантаження. Композити з коротким вуглецевим волокном чудово працюють на жорсткість, але не мають однакової міцності в усіх напрямках. Напрямок шарів і надалі має вирішальне значення. Гачок або кріплення, навантажене перпендикулярно до шарів, може зламатися навіть із дорогого матеріалу. Якщо деталь має витримувати навантаження, орієнтуйте шари так, щоб основне розтягувальне навантаження не проходило між шарами, додайте більші радіуси та не недооцінюйте кількість периметрів.
Насамкінець перевірте, чи відповідає матеріал вашому принтеру. Відкритий принтер із латунним соплом придатний максимум для нескладних експериментів із PETG-CF після заміни сопла. Для ASA-CF і нейлонових композитів закритий принтер уже практично необхідний. Для PAHT-CF враховуйте, що профіль, сушіння та адгезія до платформи визначатимуть результат.
Проєктуйте деталі з CF-філаментів як технічні відливки, а не як декоративні вироби. Гострі внутрішні кути замінюйте радіусами, додавайте достатньо матеріалу навколо гвинтів і уникайте тонких стійок, які мають пружно деформуватися. Композит жорсткий, але тонка частина може зламатися раніше, ніж еластичніший пластик.
Для функціональних деталей часто краще працюють 4–6 периметрів, ніж надмірно висока заповненість. Периметри несуть основне навантаження та підвищують міцність отворів, ребер і країв. Заповненість налаштовуйте відповідно до застосування, наприклад 25–40 відсотків для звичайних пристосувань і більше для блоків із локальним навантаженням. У гвинтових з'єднаннях розгляньте металеві різьбові вставки.
Якщо деталь має зберігати точний розмір, спочатку надрукуйте короткий тест: отвір для гвинта, штифт, засувку або посадкову поверхню. CF-матеріали можуть мати інший допуск, ніж їхні неармовані варіанти, а тверду поверхню складніше додатково обробляти.
Перша помилка — друк із мокрої котушки. Для PETG-CF це погіршує вигляд, а для нейлонів може знищити механічні властивості. Друга помилка — латунне сопло. Навіть якщо перша невелика деталь вийде добре, сопло поступово зношується, і наступні вироби будуть гіршими. Третя помилка — завищені очікування щодо міцності. CF-філамент не врятує неправильно орієнтовані шари, надто тонку стінку або гострий кут у місці напруження.
Четверта помилка — вибір найдорожчого матеріалу без причини. PAHT-CF чудовий, коли його властивості справді потрібні. Але для кріплення на столі він принесе переважно вищу ціну та складніший друк. Для композитів варто обирати матеріал, виходячи з вимог деталі, а не з того, що звучить найпрофесійніше.
Обирайте PETG-CF як практичний вступ до композитів. ASA-CF використовуйте надворі та на сонці. PA6-CF обирайте для механічно навантажених деталей у сухому середовищі. PAHT-CF застосовуйте лише тоді, коли потрібні вища термостійкість, стабільність і професійні технічні властивості.
Найважливіші аксесуари — це не лише дорога котушка. Це сухий бокс, сушарка для філаменту, абразивостійке сопло, правильно обрана орієнтація деталі та реальний тест в умовах, у яких деталь працюватиме.


