Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
До нейлону звертаються тоді, коли PLA або PETG уже перестають бути достатніми. Не через зовнішній вигляд, а через функціональність. Нейлонові деталі можуть бути міцними, стійкими до зношування, витримувати тертя, удари й часто навіть хімічно агресивніше середовище. Типові сфери застосування — зубчасті колеса, підшипники ковзання, кріплення в майстерні, пристосування, корпуси, петлі, засувки або запасні механічні деталі.
Але є один нюанс: нейлон — це не філамент, який можна просто розпакувати, встановити в принтер і друкувати, як PLA. Він гігроскопічний, тобто швидко вбирає вологу з повітря. Волога нитка тріщить у соплі, утворює бульбашки, нитки, слабші шари та матову або шорстку поверхню. Тому для нейлону важливий не лише профіль у слайсері, а насамперед сушіння, зберігання та правильний вибір конкретного типу.
PA — це скорочення від поліаміду, який зазвичай називають нейлоном. Число після PA вказує, про який тип поліаміду йдеться. На практиці у FDM-друці найчастіше зустрічаються PA6, PA12 і варіанти, армовані вуглецевими волокнами, тобто PA-CF.
PA6 — це міцний і витривалий нейлон із дуже хорошими механічними властивостями, але він зазвичай складніший у друці. Він поглинає більше вологи, сильніше деформується під час охолодження й часто потребує закритої камери для друку. Підходить там, де має сенс пожертвувати зручністю друку заради механічної міцності.
PA12 — зазвичай більш зручний варіант нейлону. Він поглинає менше вологи, менше деформується й краще зберігає розміри. Часто він більше підходить для звичайної майстерні, де потрібна функціональна деталь без надто тривалого налаштування. Для багатьох користувачів PA12 — кращий перший нейлон, ніж PA6.
PA-CF означає поліамід із вуглецевими волокнами. Основою може бути PA6, PA12, PA11, PA612 або інший нейлоновий кополімер. Вуглецеві волокна підвищують жорсткість, покращують стабільність розмірів і часто зменшують деформацію. Водночас матеріал сильніше зношує сопло, тому потрібне загартоване, рубінове або інше зносостійке сопло.
Обирайте нейлон, коли деталь має працювати під механічним навантаженням. Хорошими прикладами є деталі, що зазнають ударів, згинання, тертя або повторюваного навантаження. У майстерні це може бути тримач інструмента, упор, напрямна, елемент ковзання, важіль, замок, затискач або корпус, який має витримати падіння на підлогу.
Нейлон також цікавий для деталей, що контактують із металом або ковзають одна по одній. Він має низький коефіцієнт тертя й хорошу стійкість до стирання, тому використовується для втулок, приводів, дистанційних елементів і технічних пристосувань. Для таких деталей він часто кращий за PLA, який є твердим, але більш крихким, і за PETG, який під навантаженням може сильніше деформуватися.
Натомість нейлон не є найкращим вибором для декоративних моделей, простих прототипів або деталей, для яких достатньо звичайної міцності. Якщо ви друкуєте ковпачок, тримач для полиці або простий органайзер, PETG, ASA чи якісний PLA можуть бути дешевшим, швидшим і надійнішим вибором.
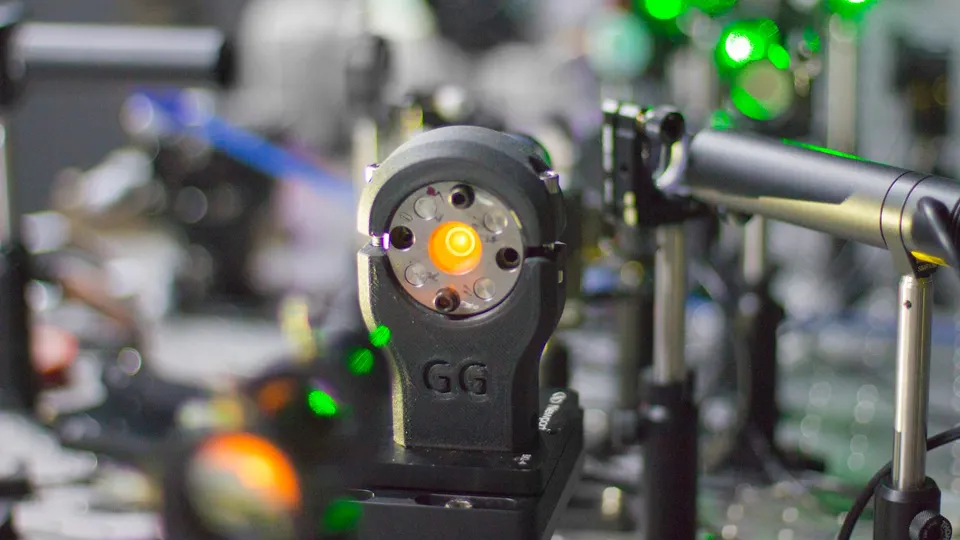
PA6 — це матеріал для технічних деталей, у яких важливі витривалість і механічна міцність. У сухому стані він може забезпечити дуже хороші властивості, але волога здатна суттєво погіршити його характеристики. Тому PA6 чутливий не лише під час друку, а й під час зберігання та використання.
Для PA6 перед друком необхідне ретельне сушіння. На практиці часто використовують температуру близько 70-90 °C протягом кількох годин, залежно від рекомендацій виробника конкретної нитки. Для сильно зволоженої котушки може знадобитися довше сушіння. Ідеально друкувати безпосередньо із сухого боксу, оскільки PA6 швидко вбирає вологу навіть під час тривалого друку.
PA6 також потребує закритого принтера. Великі деталі без стабільної температури навколишнього середовища можуть деформуватися, відриватися від платформи або тріскатися між шарами. На відкритому принтері можна друкувати невеликі деталі, але для великих технічних компонентів enclosure практично необхідний.
Обирайте PA6 для навантажених функціональних деталей, де важливі витривалість, механічний запас міцності та стійкість до зношування. Це не ідеальний перший технічний філамент, але якщо ви вже вмієте працювати з PETG, ASA та сушінням матеріалів, він має великий сенс.
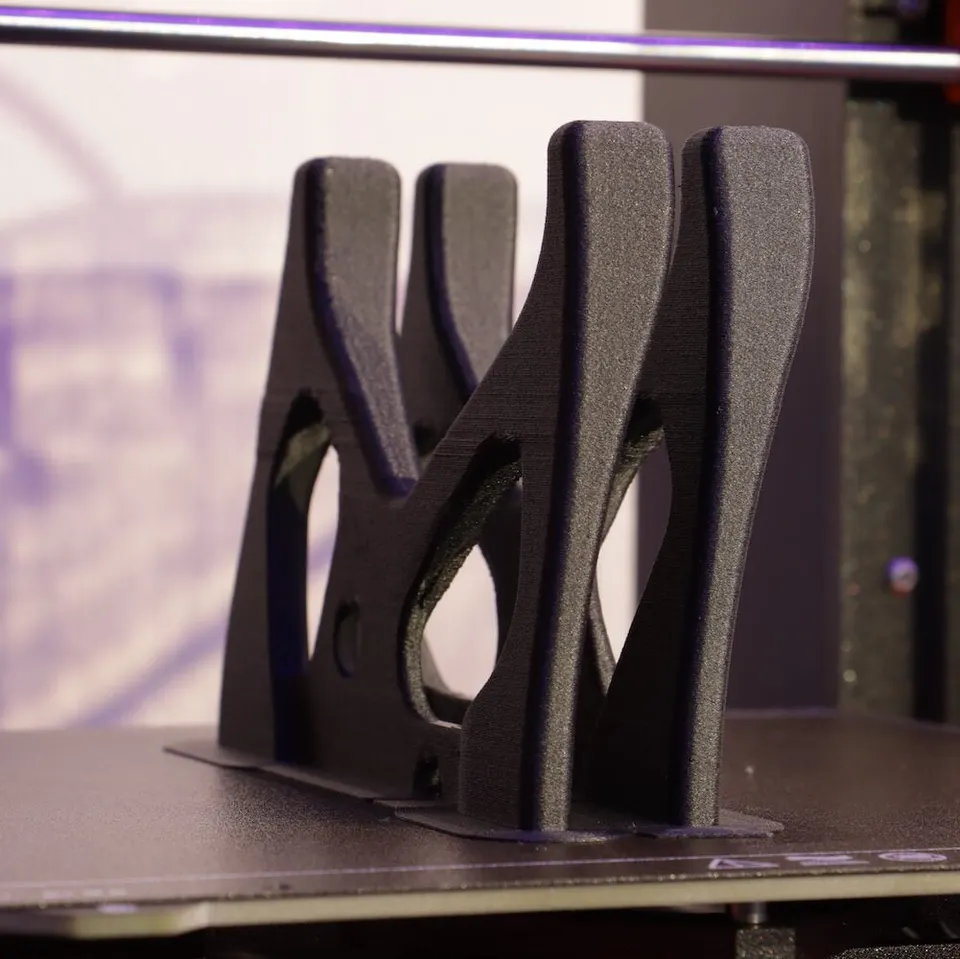
PA12 зазвичай приємніший у FDM-друці. Це все ще нейлон, тому без сушіння не обійтися, але зазвичай він поводиться спокійніше, ніж PA6. Він менше деформується, краще зберігає розміри й повільніше вбирає вологу. Завдяки цьому він підходить користувачам, які хочуть властивості нейлону, але не бажають перетворювати кожен друк на лабораторний процес.
PA12 — хороший вибір для засувок, корпусів, тримачів, злегка пружних деталей, пристосувань і механічних компонентів, де важливі стійкість і стабільність розмірів. Якщо деталь має працювати у звичайній майстерні, в автомобілі за межами екстремальних температур або в механізмі як непомітний допоміжний компонент, PA12 часто забезпечує дуже хороше співвідношення характеристик і складності друку.
Недоліком може бути вища ціна, а в деяких сумішей — менша жорсткість, ніж у PA-CF. Якщо вам потрібно, щоб деталь була якомога менш пружною, сам PA12 може бути неідеальним. У такому разі варто звернути увагу на PA12-CF.
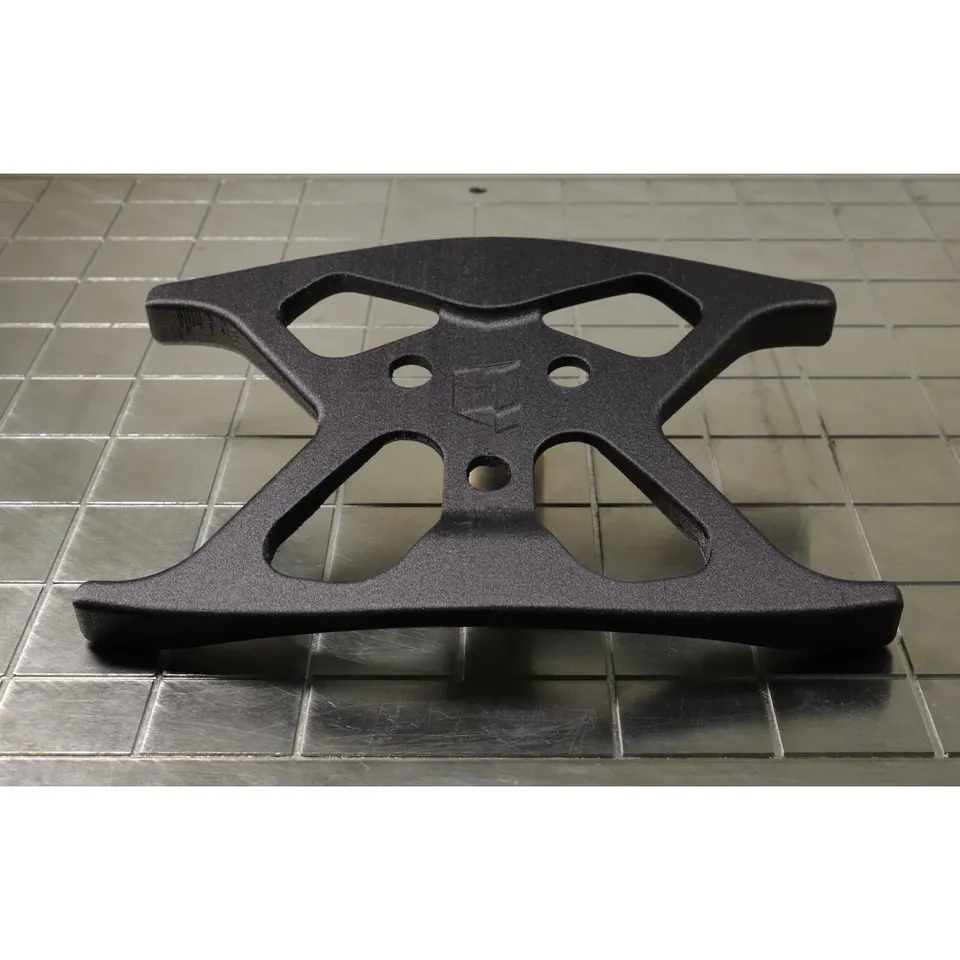
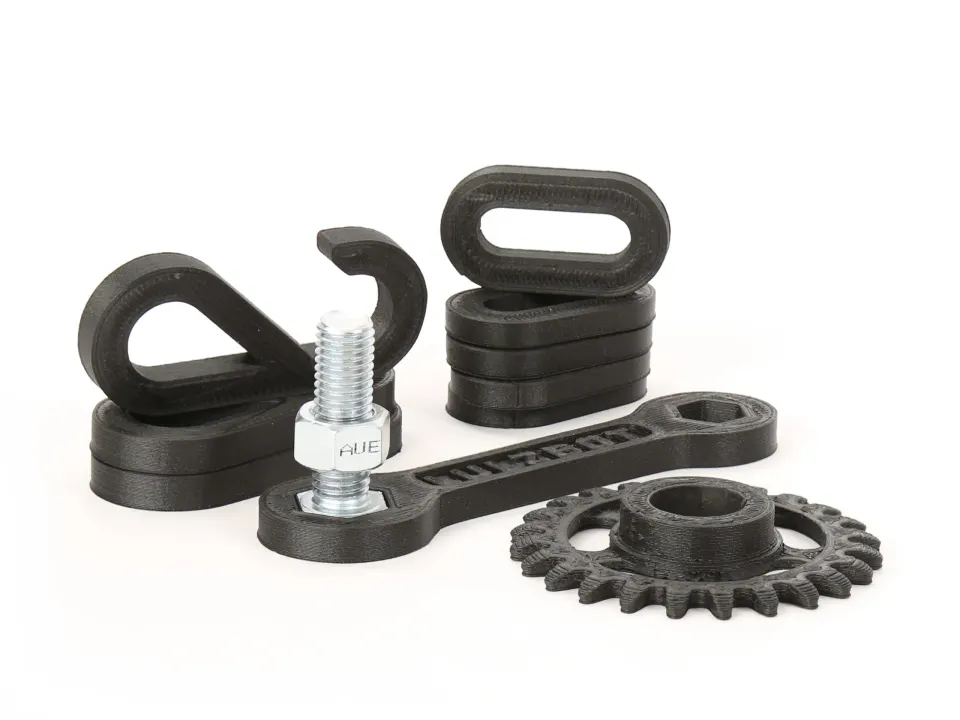
PA-CF часто є найпривабливішим нейлоном для користувачів сучасних закритих принтерів. Вуглецеві волокна зміцнюють матеріал, підвищують жорсткість і допомагають зменшити деформацію. Готові деталі зазвичай мають приємну технічну матову поверхню, добре зберігають форму й виглядають дуже професійно.
PA-CF підходить для міцних тримачів, важелів, пристосувань, затискних елементів, корпусів електроніки, конструкційних деталей і компонентів, які мають бути жорсткими. Якщо чистий нейлон надто пружний, вуглецеві волокна допоможуть. Водночас не варто очікувати, що PA-CF автоматично найкращий для всього. Волокна підвищують жорсткість переважно в напрямку друку, але міцність між шарами все одно залежить від якості їхнього сплавлення, сушіння та орієнтації деталі.
Важливо використовувати правильне сопло. PA-CF абразивний і поступово здатен збільшити отвір звичайного латунного сопла. Через це погіршуються точність подачі, поверхня та розміри. Для PA-CF використовуйте загартовану сталь, біметал, рубін або інше сопло, призначене для абразивних матеріалів.
Найпоширеніша помилка під час роботи з нейлоном — друк із вологої котушки. Це проявляється потріскуванням у хотенді, бульбашками в стінках, утворенням ниток, поганою поверхнею, нижчою міцністю, а іноді й нестабільною подачею. Для технічної деталі це проблема, оскільки поганий зовнішній вигляд часто означає і гірші механічні властивості.
Висушіть котушку перед друком відповідно до рекомендацій виробника. Орієнтовно для нейлонів часто використовують 70-90 °C протягом 6-12 годин, але завжди враховуйте конкретний матеріал і тип котушки. Деякі пластикові котушки не витримують високої температури, тому варто перевірити і термостійкість шпулі.
Після сушіння зберігайте філамент у герметичному контейнері із силікагелем. Під час тривалого друку друкуйте безпосередньо із сухого боксу. Для нейлону недостатньо один раз висушити котушку й залишити її на тиждень на столі. Якщо повітря в приміщенні вологе, матеріал поступово знову втратить належний стан.
Для нейлону зазвичай потрібна вища температура сопла, ніж для PLA або PETG. Часто використовують приблизно 250-300 °C, а для деяких сумішей і вище. Температура платформи залежно від матеріалу становить приблизно 40-110 °C. Відмінності між PA12, PA6 і PA-CF значні, тому сприймайте профіль виробника як відправну точку, а не як додаткову деталь.
Для великих деталей допомагає закритий простір. Важлива не лише максимальна температура, а й стабільність середовища. Протяги та швидке охолодження підвищують ризик деформації. Використовуйте вентилятор охолодження шару обережно. Надмірне охолодження може погіршити з'єднання шарів, а недостатнє — погіршити друк нависань. Для функціональних деталей краще трохи гірші нависання, ніж слабкі шари.
Важлива також платформа. Нейлон поводиться не так, як PLA. Часто допомагають спеціальний клей для нейлону, розділювальний шар, відповідний друкувальний лист або рекомендований адгезивний засіб. Не покладайтеся на те, що та сама поверхня, яка ідеально утримує PETG, автоматично працюватиме і для PA.
Якщо ви лише починаєте працювати з нейлоном, оберіть PA12 або PA12-CF. Вони прощають більше помилок, менше деформуються й легше налаштовуються. Для звичайних функціональних деталей це часто найшвидший шлях до придатного результату.
Якщо вам потрібна вища витривалість і ви готові займатися сушінням, enclosure та точнішим процесом, розгляньте PA6. Він має сенс для механічно навантажених компонентів, де виправдана вища складність.
Якщо вам насамперед потрібні жорсткість, точність і стабільність, оберіть PA-CF. Лише перевірте, з якого нейлону виготовлена суміш. PA6-CF зазвичай вимогливіший до вологості, а PA12-CF часто приємніший у друці та зберіганні.
Для невеликої засувки, яка має багаторазово згинатися, може підійти чистий PA12. Він збереже певну пружність і краще витримає механічні навантаження, ніж крихкіші матеріали.
Для жорсткого тримача камери, датчиків або електроніки часто краще використовувати PA-CF. Деталь буде менше пружинити, матиме стабільніші розміри, а поверхня виглядатиме технічно й акуратно.
Для втулки ковзання, напрямної або зубчастого колеса нейлон має сенс завдяки стійкості до зношування та низькому тертю. Однак для таких деталей вирішальне значення мають правильна орієнтація шарів, достатня кількість периметрів і дуже сухий філамент.
Для великого корпусу на відкритому принтері PA6 не є хорошим першим варіантом. Якщо у вас немає enclosure і сушарки, розумніше обрати PA12, PA-CF із низькою деформацією або взагалі інший матеріал відповідно до температури та призначення.
Перша помилка — недооцінювання вологості. Якщо нейлон тріщить, утворює нитки або має шорстку поверхню, не шукайте спочатку чарівних налаштувань ретракту. Почніть із сушіння.
Друга помилка — використання латунного сопла для PA-CF. Певний час це може працювати, але сопло зношується, і якість друку погіршується. Для абразивних сумішей тверде сопло є обов'язковим обладнанням.
Третя помилка — неправильна орієнтація деталі. Для функціональних компонентів плануйте друк так, щоб основні сили не відривали шари один від одного. Для PA-CF це особливо важливо, оскільки вуглецеві волокна не зроблять з осі Z диво.
Четверта помилка — надмірна віра в одну універсальну температуру. Нейлонові філаменти відрізняються залежно від виробника, наповнювача та базового полімеру. Сприймайте профіль як стартову точку й налаштуйте температуру, подачу, швидкість та охолодження для конкретного принтера.
Нейлон — чудовий матеріал для функціонального 3D-друку, але він потребує дисципліни. PA6 забезпечує високу продуктивність, але не пробачає вологу та неналежні умови друку. PA12 практичніший і часто є кращим першим вибором. PA-CF додає жорсткості, стабільності та технічного вигляду, але потребує зносостійкого сопла й постійно сухого філаменту.
Якщо ви хочете отримувати з нейлону якісні деталі, почніть із правильного вибору матеріалу, висушуйте його перед друком, зберігайте в сухому місці та друкуйте з урахуванням орієнтації шарів. Тоді нейлон стане одним із найкорисніших філаментів для справжніх механічних компонентів, а не просто ще одним пунктом у списку матеріалів.


