Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
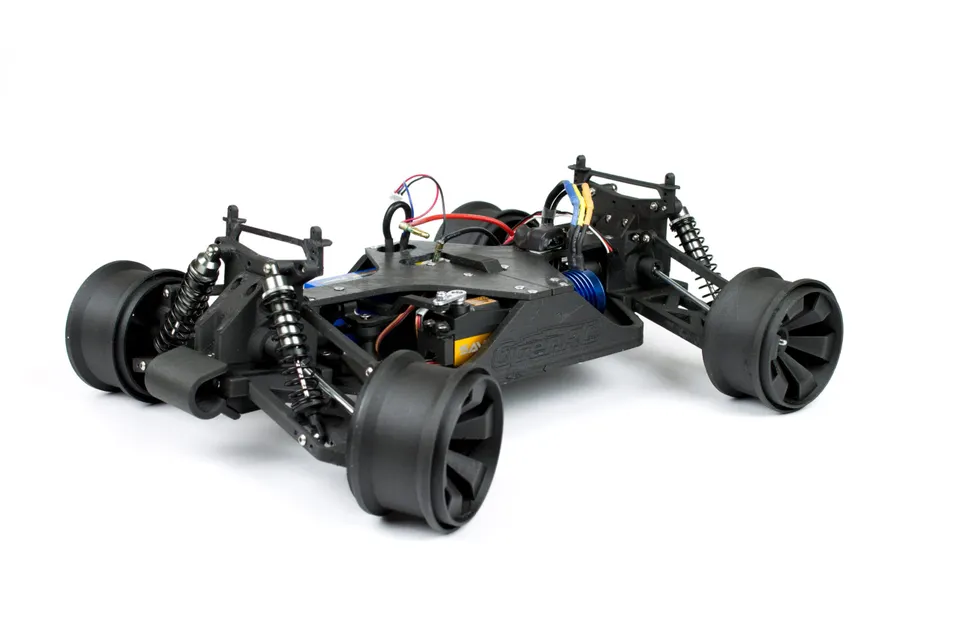
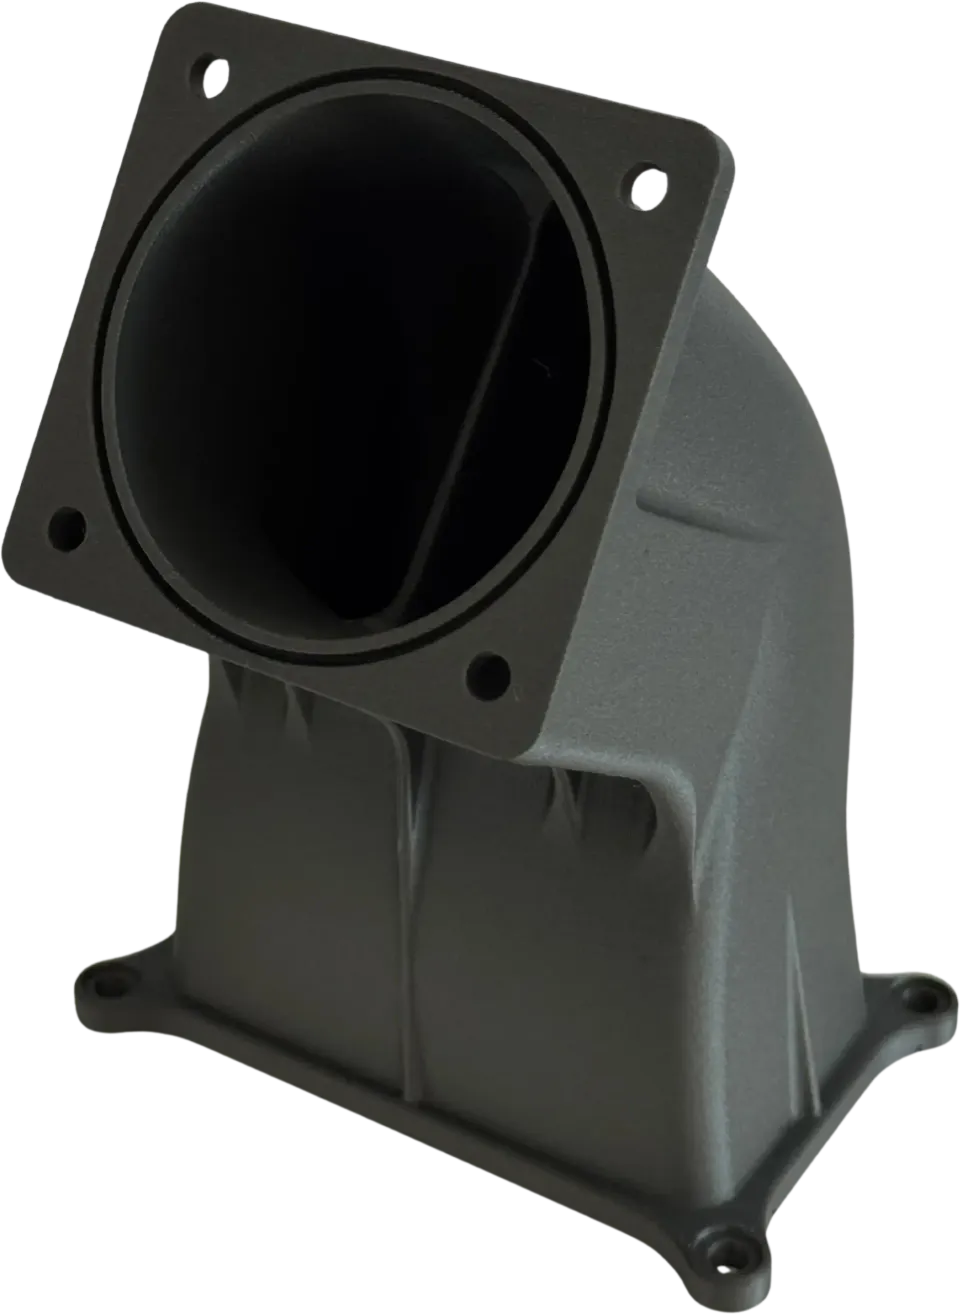
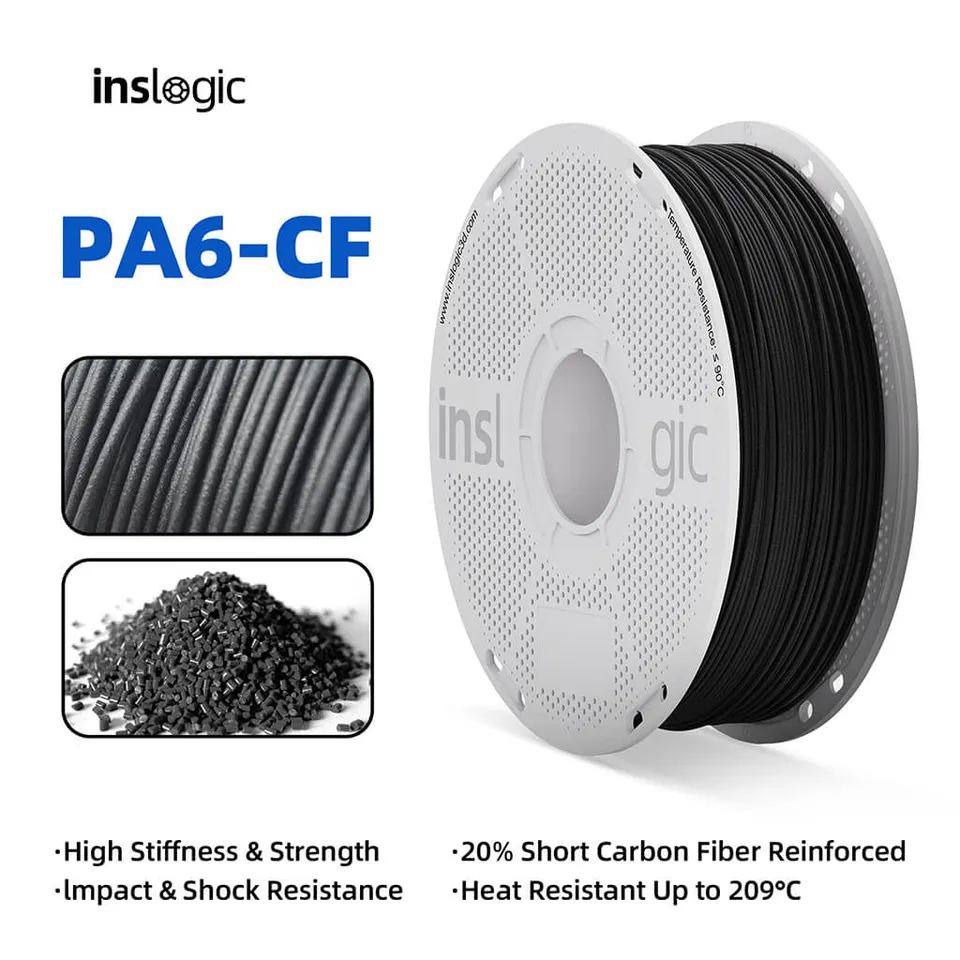
Карбонові філаменти виглядають привабливо: матова технічна поверхня, жорсткіші деталі, менше деформацій і відчуття, що принтер раптом почав друкувати справжні функціональні компоненти. Але PLA-CF, PETG-CF, PA-CF, а також філаменти, що світяться, або деревні філаменти — це не звичайні матеріали іншого кольору. Вони містять тверді частинки або волокна, які під час проходження через хотенд стирають сопло.
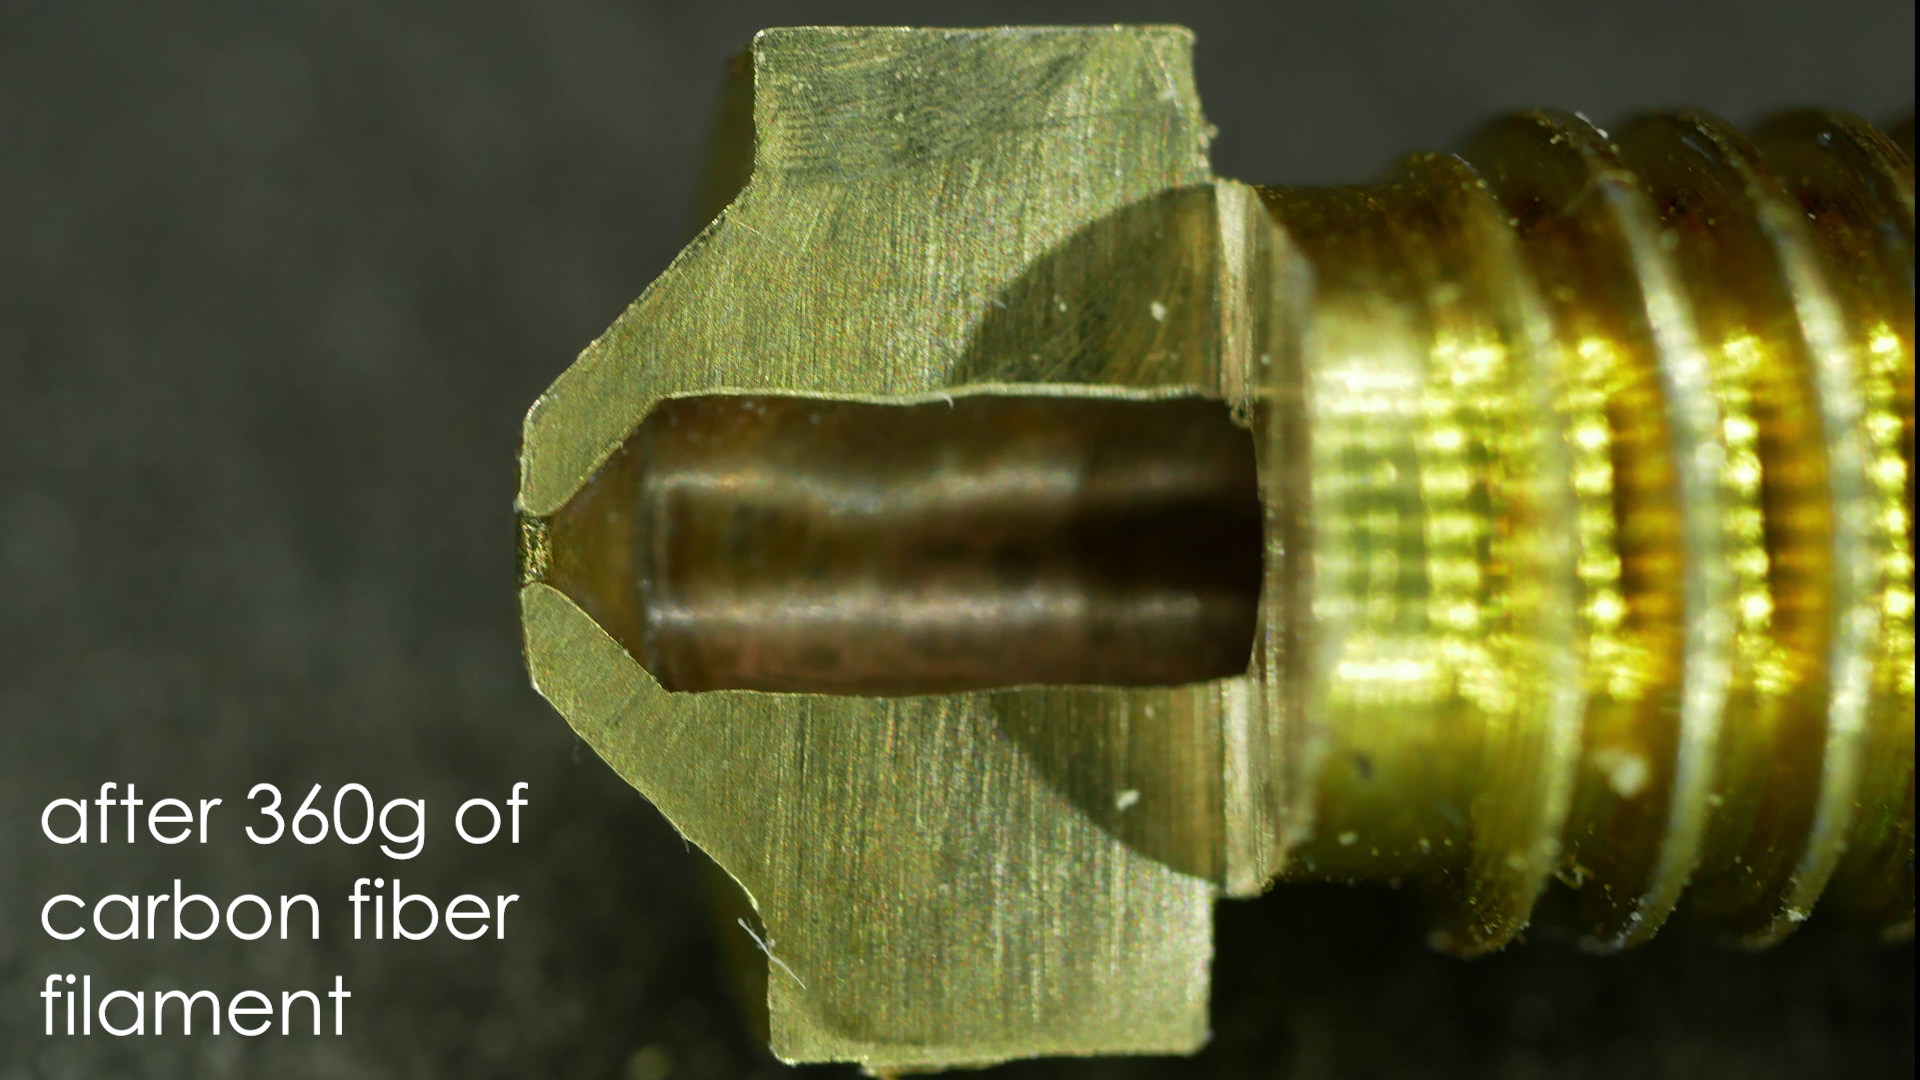
Для звичайного PLA латунного сопла вистачає надовго. Однак з абразивними філаментами отвір сопла може збільшитися вже після кількох сотень грамів матеріалу. Результат зазвичай непомітний: деталі починають мати неточні розміри, верхні шари стають грубішими, принтер видавлює надлишок матеріалу, а профіль, який працював минулого тижня, раптом перестає мати сенс.
У цій статті пояснюється, коли латунного сопла ще достатньо, коли краще перейти на загартоване сопло, чому часто рекомендують сопло 0,6 мм і як налаштувати слайсер для надійного друку карбоновим філаментом.
Абразивний філамент — це матеріал, що містить домішки, здатні механічно зношувати сопло або компоненти подавача. Йдеться не лише про карбон.
До типових абразивних матеріалів належать:
Базовий пластик усе ще має велике значення. PLA-CF друкується і поводиться інакше, ніж PA-CF. Карбонова домішка зазвичай підвищує жорсткість, покращує стабільність розмірів і створює приємну матову поверхню, але сама по собі не перетворює PLA на нейлон, а PETG — на промисловий ламінат. Завжди обирайте матеріал спочатку за базовим полімером і лише потім — за наповнювачем.
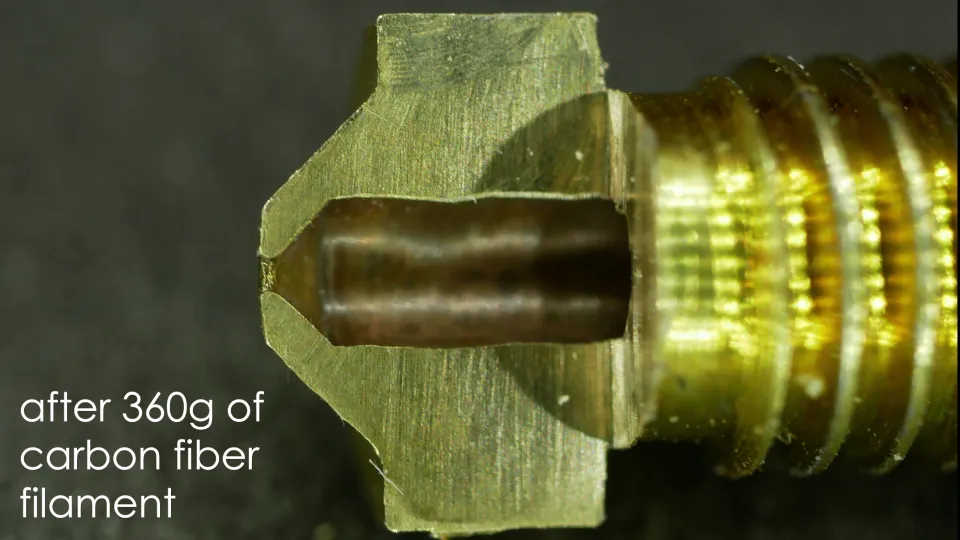
Латунь популярна у FDM-принтерах не без причини. Вона добре проводить тепло, недорога, легко виготовляється і чудово працює з PLA, PETG, ABS або ASA. Проблема полягає у твердості. Карбонові та скляні волокна, а також тверді пігменти під час екструзії поводяться як дуже дрібний абразив.
Сопло зношується не так, що раптово припиняє друкувати. Зазвичай отвір поступово збільшується. З сопла 0,4 мм з часом може утворитися 0,45 мм, 0,5 мм або більше. Однак слайсер усе ще розраховує на початковий діаметр. Тому принтер видавлює більше матеріалу, ніж передбачено профілем.
Типові ознаки зношеного латунного сопла:
Якщо ви друкуєте одну невелику деталь із PLA-CF на латунному соплі, принтер, імовірно, не зламається одразу. Але якщо ви плануєте надрукувати цілу котушку карбонового філаменту або матеріалу, що світиться, латунь — це невдала економія. Ціна нового латунного сопла невисока, але неточні деталі, втрачений час і повторне налаштування профілю коштують дорожче.
Використовуйте латунь для звичайних матеріалів без наповнювачів:
Латунь також може бути доцільною, якщо ви друкуєте звичайним PLA лише деталізовані моделі й хочете отримати якомога кращу теплопровідність. Для малих діаметрів, наприклад 0,25 мм або 0,2 мм, латунь і далі залишається практичним вибором для неабразивних матеріалів.
Щойно у філаменті з’являється карбон, скло, світний пігмент, металевий порошок, деревина або камінь, сприймайте латунь як тимчасове аварійне рішення. Для регулярного друку краще перейти на міцніше сопло.
Загартоване сопло — найпоширеніше оновлення для абразивних філаментів. На практиці це передусім означає більш зносостійкий отвір сопла, який не стирається карбоном або glow-пігментом так швидко, як латунний.
Переваги загартованої сталі:
Недоліки загартованої сталі:
Після заміни латунного сопла на загартоване не очікуйте, що старий профіль завжди буде ідеальним. Часто достатньо підвищити температуру на 5–15 °C, зменшити максимальну об’ємну швидкість потоку й повторно відкалібрувати потік. У швидких принтерах обмеження потоку важливіше за саму швидкість у мм/с.
Сопло 0,4 мм є універсальним стандартом, але для наповнених філаментів воно не завжди найкраще. Більший отвір зменшує ризик засмічення й краще пропускає короткі волокна або тверді частинки. Тому для карбонових філаментів і матеріалів, наповнених скловолокном, часто рекомендують сопло 0,6 мм.
Сопло 0,6 мм стане в пригоді, якщо ви:
Порівняно з 0,4 мм ви втратите частину деталізації, але для технічних деталей це часто не має значення. Натомість ви отримаєте товстіші лінії, швидший друк великих компонентів і спокійніший прохід матеріалу. Для багатьох сервісних і функціональних деталей загартоване сопло 0,6 мм практичніше, ніж спроба продавити кожен композит через 0,4 мм.
Сопло 0,8 мм має сенс переважно для великих деталей, швидких прототипів і грубіших механічних компонентів. Для малих точних деталей воно може бути надто великим.
Загартована сталь — хороший початок, але не єдиний варіант. Якщо ви часто друкуєте абразивними матеріалами, варто розглянути якісніше сопло.
Рубінові сопла мають дуже зносостійкий наконечник і добре працюють з абразивними матеріалами. Вони дорожчі, а під час поводження з ними потрібно бути обережними, оскільки наконечник є точною деталлю, а не інструментом для механічного підважування.
Сопла з карбіду вольфраму або подібних зносостійких матеріалів поєднують високу довговічність із кращою теплопровідністю, ніж звичайна загартована сталь. Вони чудово підходять для частого друку карбоном, склом або технічними композитами, але коштують дорожче.
Біметалеві сопла та сопла з покриттям намагаються поєднати переваги кількох матеріалів: хороший теплопередачу, зносостійкий наконечник і менше налипання матеріалу. Для таких сопел варто обирати модель з урахуванням конкретного принтера та доступних профілів.
Практичне правило:
Сопло — не єдина деталь, яка страждає. Абразивний філамент з часом може зношувати також приводні шестерні, напрямні канали, а в деяких системах — і компоненти автоматичної подачі матеріалу. Це особливо стосується філаментів зі склом, карбоном і твердими пігментами.
У принтерах, які мають опціональні загартовані приводні шестерні, під час регулярного друку композитами варто використовувати саме їх. Якщо ви друкуєте через багатоколірну або автоматичну систему подачі, перевірте, чи рекомендує виробник цей філамент. Деякі крихкі або абразивні матеріали можуть ламатися на довгих ділянках, кришитися або прискорено зношувати компоненти подачі.
Переходячи на карбоновий або інший абразивний філамент, не починайте бездумно з профілю для звичайного PLA. Використайте профіль для того самого базового полімеру та налаштуйте його відповідно до рекомендацій виробника філаменту.
Карбоновий PLA часто друкується трохи гарячіше, ніж звичайний PLA. PETG-CF виготовлений на основі PETG, а PA-CF — на основі нейлону, тому їм потрібні зовсім інші температури, сушіння та умови. Крім того, загартована сталь передає тепло гірше за латунь, тому може знадобитися додати кілька градусів.
Почніть так:
Завжди друкуйте температурну вежу або хоча б невелику тестову деталь. Шукайте поєднання хорошої міцності між шарами, чистої поверхні та стабільного потоку.
Композити можуть текти інакше, ніж чистий пластик. Після заміни сопла або матеріалу відкалібруйте потік. У швидких принтерах зменшуйте максимальну об’ємну швидкість потоку, доки не зникне недоекструзія на довгих прямих ділянках.
Якщо виріб добре виглядає під час повільного друку, але на високій швидкості заповнення стає слабким або дірчастим, проблема не обов’язково в температурі. Часто причина саме в обмеженні потоку.
Під час перших тестів не прагніть максимальної швидкості. Для PLA-CF і PETG-CF спочатку друкуйте спокійно повільніше, ніж звичайним матеріалом. Для PA-CF стабільна температура, сухість і адгезія шарів важливіші за рекордний час друку.
Хорошою відправною точкою для функціональних деталей є середня швидкість, більша кількість периметрів і консервативне прискорення. Карбоновий філамент часто добре виглядає навіть за меншої висоти шару, оскільки матова поверхня краще приховує шари, ніж глянцевий PLA.
Для сопла 0,6 мм практичний діапазон зазвичай становить приблизно від 0,2 до 0,32 мм. Для міцних і чистих деталей почніть приблизно з 0,24 мм. Використовуйте тонші шари для зовнішнього вигляду, вищі — для швидкості та міцних сервісних деталей.
Загалом дотримуйтеся значення нижче приблизно 80 % діаметра сопла. Для сопла 0,6 мм немає сенсу встановлювати надто велику висоту шару лише тому, що слайсер це дозволяє.
Охолодження визначається переважно базовим полімером. PLA-CF зазвичай витримує більше охолодження, PETG-CF — менше, а PA-CF часто потребує обережнішого підходу. Сама карбонова домішка не означає, що можна ігнорувати правила для нейлону, PETG або PLA.
Карбоновий нейлон гігроскопічний, тобто поглинає вологу. Вологий PA-CF потріскує, створює шорстку поверхню, погіршує міцність шарів і може засмітити сопло. PETG-CF також потребує сушіння. PLA-CF зазвичай більш стійкий до вологи, але й у нього волога може погіршити поверхню.
Якщо деталь має бути функціональною, сушіть філамент відповідно до рекомендацій виробника та зберігайте котушку в герметичному контейнері із силікагелем. Для PA-CF ідеально друкувати безпосередньо із сушильного боксу.
Для більшості користувачів має сенс такий набір:
Якщо ви час від часу друкуєте декоративним glow PLA, почніть із загартованого сопла. Якщо ви хочете виготовляти кріплення, пристосування або деталі з PA-CF, розраховуйте на більші інвестиції: зносостійке сопло, сушіння, закритий принтер і ретельно налаштований профіль.
PLA-CF — хороший перший карбоновий філамент. Він має приємну матову поверхню, легко друкується та підходить для корпусів, пристосувань, технічних прототипів і жорстких деталей. Використовуйте загартоване сопло, бажано 0,6 мм для надійності.
PETG-CF — практичніший для деталей, які мають витримувати трохи вищу температуру та більш жорсткі умови експлуатації, ніж PLA-CF. Потрібні загартоване сопло, сушіння і ретельне налаштування ретракту.
PA-CF — технічний матеріал для функціональних деталей, але він вимагає найбільшої дисципліни. Йому потрібні сушіння, відповідний принтер, правильна платформа та стабільні температури. Загартоване або преміальне зносостійке сопло є обов’язковим.
Glow-філамент не схожий на технічний композит, але світний пігмент може напрочуд швидко зношувати латунне сопло. Для великих моделей або цілої котушки використовуйте загартоване сопло.
Woodfill і metalfill слід сприймати так само, як інші наповнені матеріали. Часто допомагають більший діаметр сопла, нижча швидкість і профіль, налаштований під конкретний бренд.
Латунне сопло чудово підходить для звичайних матеріалів, але не придатне для регулярного друку карбоновими та іншими абразивними філаментами. Щойно ви друкуєте PLA-CF, PETG-CF, PA-CF, glow, woodfill або матеріалами, наповненими склом, перейдіть щонайменше на загартоване сопло.
Для більшості домашніх і майстерневих принтерів найпрактичнішим є поєднання загартованого сопла 0,6 mm, консервативної швидкості, правильно налаштованої подачі та сухого філаменту. За частого друку технічними композитами варто придбати краще сопло, міцніший подавач і власний профіль для кожного матеріалу.
Найважливіша порада проста: не обирайте карбон лише за назвою. Спочатку зверніть увагу на основний пластик, потім на абразивність, далі на сопло і лише наприкінці — на швидкість. Так ви отримаєте деталі, які не лише добре виглядають, а й зберігають розміри та друкуються повторювано.