Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
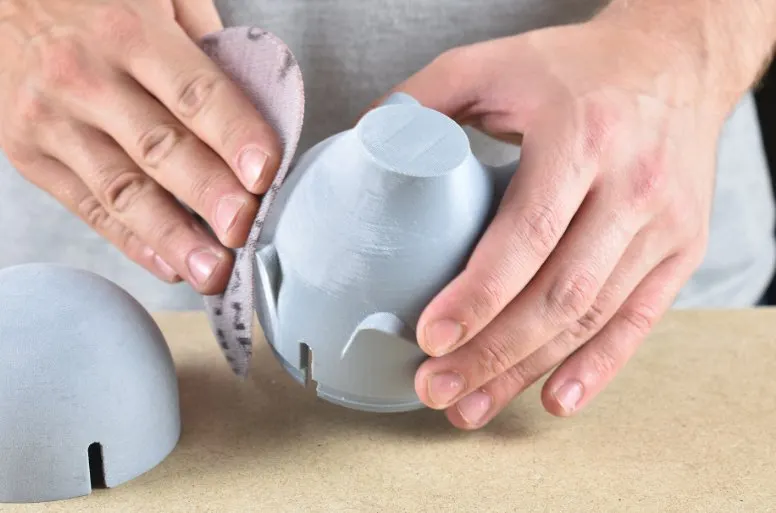
Το εκτύπωμα μετά την αφαίρεσή του από την επιφάνεια εκτύπωσης δεν είναι απαραίτητα έτοιμο προϊόν. Σε μια λειτουργική βάση συχνά αρκεί να αφαιρέσετε τα στηρίγματα και να καθαρίσετε τις ακμές, όμως σε διακοσμητικά, αξεσουάρ cosplay, καλύμματα ηλεκτρονικών ή μοντέλα-δώρα, η μετεπεξεργασία είναι αυτή που κάνει τη διαφορά. Χάρη σε αυτήν εξαφανίζονται οι ορατές στρώσεις, οι ενώσεις μεταξύ των εξαρτημάτων και τα μικρά ελαττώματα εκτύπωσης. Το αποτέλεσμα μπορεί να μοιάζει με πλαστικό χυτευμένο με έγχυση, βαμμένο πρωτότυπο ή χειροποίητο μοντέλο.
Τα καλά νέα είναι ότι δεν χρειάζεστε επαγγελματικό βαφείο. Χρειάζεται να γνωρίζετε ποιο υλικό επεξεργάζεστε, πόσο λεία επιφάνεια θέλετε και με ποια σειρά να εκτελέσετε τα επιμέρους βήματα. Το συχνότερο λάθος είναι να ξεκινάτε με υπερβολικά λεπτό γυαλόχαρτο, να εφαρμόζετε υπερβολική ποσότητα στόκου, να βιάζεστε με τη βαφή ή να χρησιμοποιείτε διαλυτικό σε υλικό για το οποίο δεν είναι κατάλληλο.
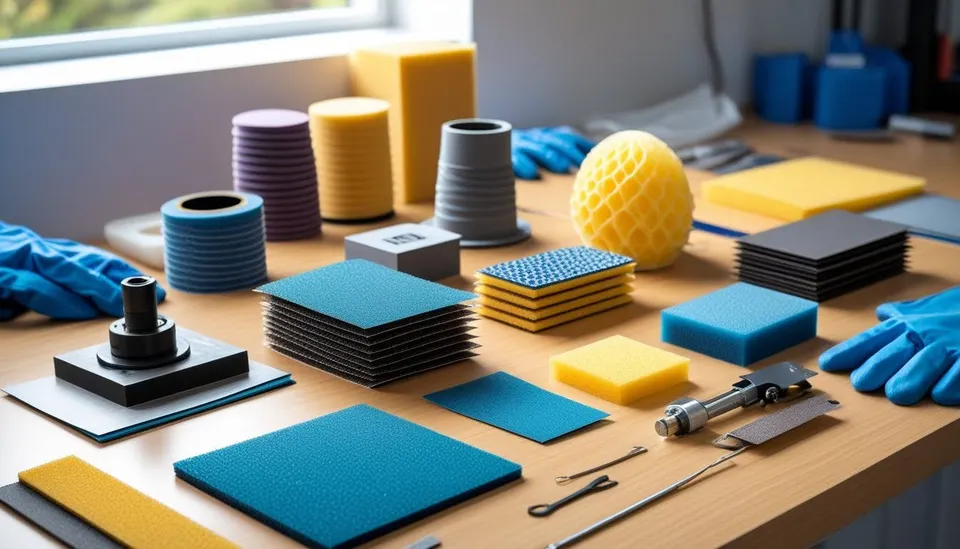
Το βασικό σετ για τα περισσότερα εκτυπώματα FDM είναι απλό: κοφτερό κοπίδι ή νυστέρι, λίμες βελόνας, γυαλόχαρτα με κόκκωση περίπου 120, 180, 240, 400, 600 και 1000, σφουγγάρι λείανσης, κυανοακρυλική κόλλα, εποξική κόλλα δύο συστατικών, αστάρι-γεμιστικό σε σπρέι, λεπτός στόκος μοντελισμού, αστάρι, τελικό χρώμα και, προαιρετικά, διάφανο βερνίκι. Χρήσιμα είναι επίσης η αναπνευστική μάσκα, τα γάντια, τα προστατευτικά γυαλιά και ο καλός αερισμός.
Στα μεγαλύτερα μοντέλα αξίζει να προσθέσετε ένα τάκο λείανσης. Τα δάχτυλα ακολουθούν τις ανωμαλίες και δημιουργούν εύκολα κυματισμούς, ενώ ένας ίσιος τάκος κρατά την επιφάνεια επίπεδη. Για καμπύλες επιφάνειες είναι καλύτερο ένα εύκαμπτο σφουγγάρι λείανσης. Για μικρές λεπτομέρειες χρησιμοποιήστε λίμα, μπατονέτα με κολλημένο γυαλόχαρτο ή μια λωρίδα γυαλόχαρτου διπλωμένη γύρω από μια οδοντογλυφίδα.
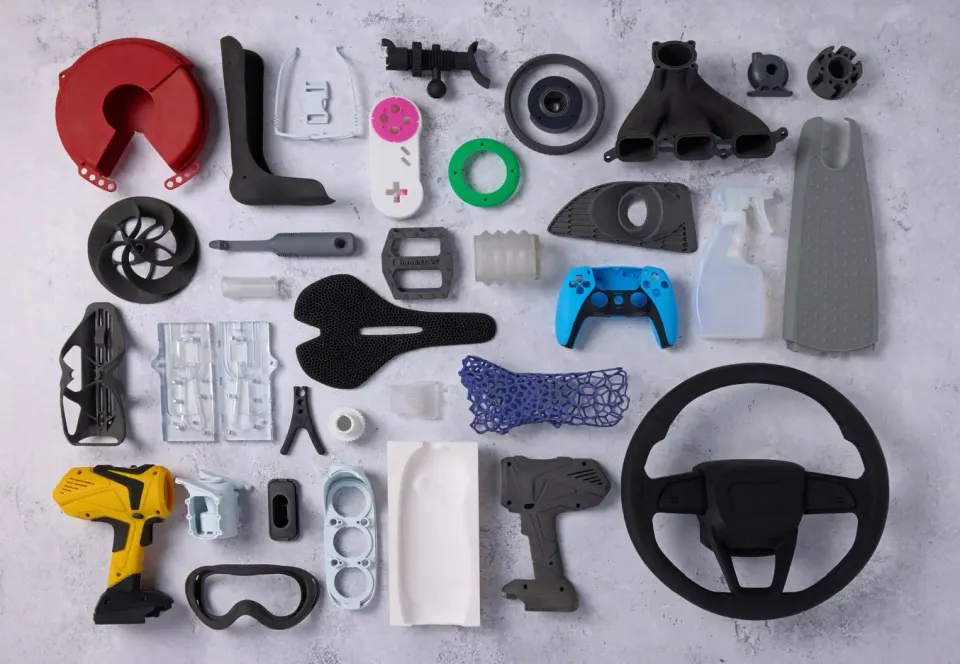
Διαφορετική διαδικασία θα επιλέξετε για ένα αγαλματίδιο σε ράφι και διαφορετική για μια καταπονούμενη βάση αυτοκινήτου. Σε ένα διακοσμητικό μοντέλο οι στρώσεις μπορούν να κρυφτούν κάτω από στόκο, αστάρι-γεμιστικό και βερνίκι. Ένα λειτουργικό εξάρτημα όμως δεν πρέπει να χάσει την ακρίβεια, την ελαστικότητα ή την αντοχή του. Κάθε στρώση στόκου και χρώματος προσθέτει υλικό. Γι’ αυτό, σε οπές, σπειρώματα, κουμπώματα και επιφάνειες ακριβούς εφαρμογής, προστατεύστε τις διαστάσεις με χαρτοταινία ή καθαρίστε τα ξανά προσεκτικά μετά την ολοκλήρωση.
Για εξαρτήματα που θα βρίσκονται σε εξωτερικό χώρο ή στον ήλιο, λάβετε υπόψη και το υλικό. Το PLA μαλακώνει στη ζέστη και η μετεπεξεργασία δεν το μετατρέπει σε πλαστικό ανθεκτικό στη θερμότητα. Το PETG είναι πιο ανθεκτικό, αλλά λειαίνεται δυσκολότερα και ορισμένα χρώματα προσφύονται ασθενέστερα χωρίς καλό αστάρι. Τα ASA και ABS μπορούν να εξομαλυνθούν χημικά πολύ όμορφα, όμως κατά την εργασία με διαλυτικά απαιτούν σαφώς αυστηρότερα μέτρα ασφαλείας.
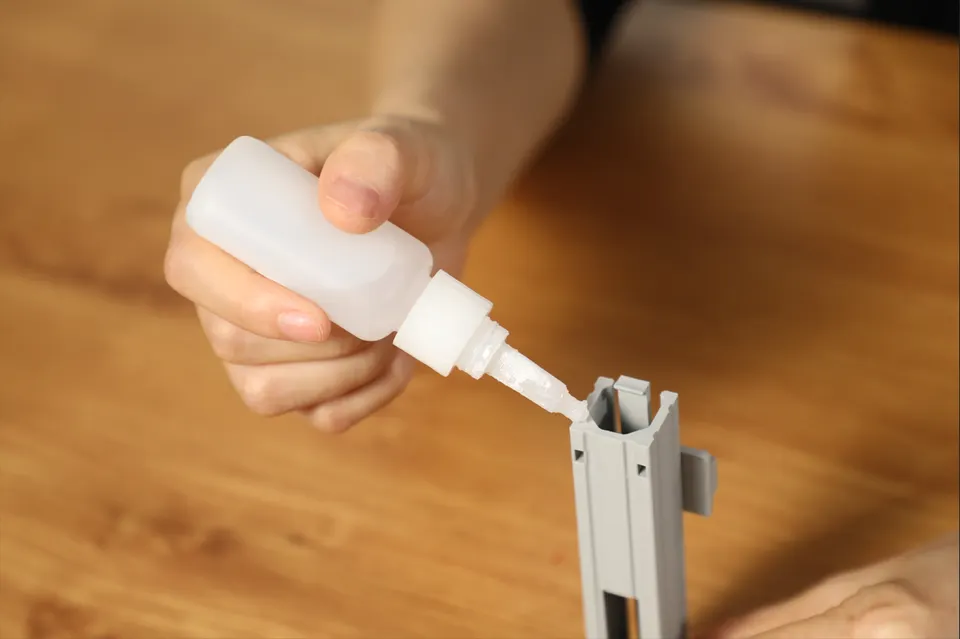
Πριν ανοίξετε την κόλλα, συναρμολογήστε τα εξαρτήματα χωρίς κόλλα. Αφαιρέστε υπολείμματα στηριγμάτων, ίνες, το elephant foot και εξογκώματα από το σημείο της ένωσης. Τρίψτε ελαφρά τις ακμές με γυαλόχαρτο περίπου 180 έως 240, ώστε η κόλλα να μπορεί να αγκυρωθεί μηχανικά. Για μακριές ενώσεις προετοιμάστε σφιγκτήρες, λαστιχάκια ή χαρτοταινία. Σε σύνθετα μοντέλα σημειώστε μικρά σημάδια στην εσωτερική πλευρά, ώστε τα εξαρτήματα να μην περιστραφούν κατά τη συγκόλληση.
Για PLA, η κυανοακρυλική κόλλα είναι η ταχύτερη επιλογή. Η λεπτόρρευστη κόλλα εισχωρεί σε ακριβείς ενώσεις, ενώ η gel γεμίζει καλύτερα τα μικρά κενά και δεν τρέχει τόσο. Ο ενεργοποιητής επιταχύνει τη σκλήρυνση, αλλά μπορεί να αφήσει λευκωπή επίστρωση, γι’ αυτό χρησιμοποιήστε τον με φειδώ και κατά προτίμηση μακριά από ορατές επιφάνειες.
Το PETG είναι συνήθως πιο δύστροπο στη συγκόλληση. Για ελαφριές διακοσμητικές ενώσεις μπορεί να λειτουργήσει κυανοακρυλική κόλλα, ενώ για πιο ανθεκτικές συναρμολογήσεις είναι καταλληλότερη εποξική κόλλα δύο συστατικών ή κόλλα για πλαστικά. Απολιπάνετε και αγριέψτε προηγουμένως την ένωση. Αν η ένωση καταπονείται, μην βασίζεστε μόνο στην κόλλα. Προσθέστε πείρους, ασφάλειες, βίδες, ενσωματωμένα σύρματα ή εκτυπωμένους άξονες.
Τα ABS και ASA μπορούν να συγκολληθούν και με διαλυτικό, επειδή η επιφάνεια μπορεί να διαβρωθεί μερικώς και, μετά την εξάτμιση του διαλυτικού, η ένωση συμπεριφέρεται περισσότερο σαν συγκολλημένο πλαστικό. Η μέθοδος είναι ανθεκτική, αλλά συγχωρεί λιγότερο τα λάθη και απαιτεί αερισμό, γάντια και προσοχή. Σε μεγάλα εξαρτήματα, η εποξική κόλλα είναι πρακτικότερη, επειδή αφήνει χρόνο για ακριβή τοποθέτηση.
Στα εύκαμπτα υλικά, όπως το TPU, υπολογίστε ότι μια σκληρή, εύθραυστη ένωση μπορεί να αποκολληθεί κατά την κάμψη. Αναζητήστε εύκαμπτη κόλλα επαφής ή πολυουρεθανική κόλλα και δοκιμάζετε πάντα σε ένα υπόλειμμα.
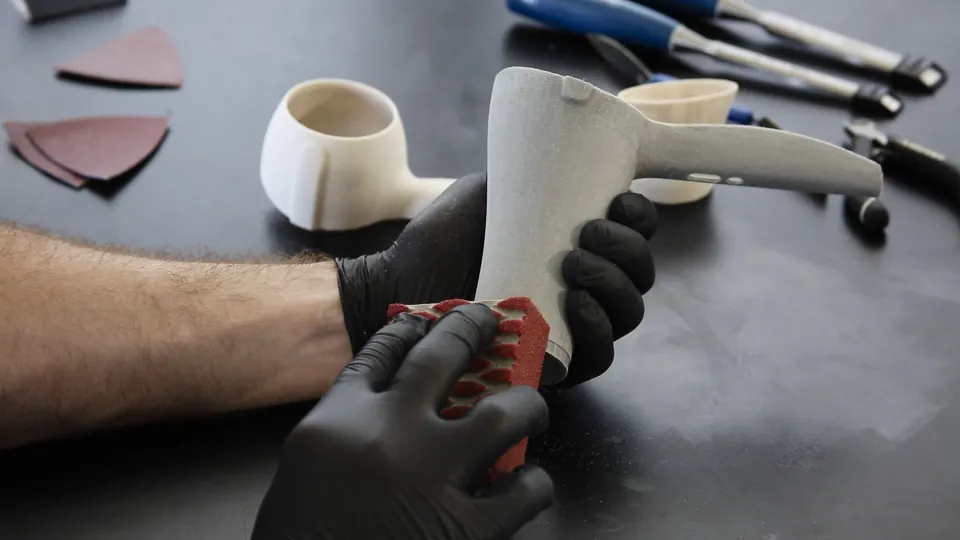
Η λείανση δεν σημαίνει να πάρετε το πιο λεπτό χαρτί και να περιμένετε πολλή ώρα. Ξεκινήστε τόσο χοντρά όσο είναι απαραίτητο, αλλά όχι περισσότερο. Αν χρειάζεται να ισιώσετε στρώσεις, υπολείμματα στηριγμάτων ή τη μετάβαση μεταξύ δύο συγκολλημένων εξαρτημάτων, ξεκινήστε περίπου με κόκκωση 120 έως 180. Όταν το σχήμα είναι σωστό, περάστε στα 240, έπειτα στα 400 και, για βαμμένη επιφάνεια, στα 600 έως 1000. Η παράλειψη ενδιάμεσων κοκκώσεων εξοικονομεί χρόνο μόνο φαινομενικά. Το λεπτό χαρτί δεν μπορεί να αφαιρέσει γρήγορα τις χαρακιές από τη χοντρή λείανση.
Το PLA καλό είναι να λειαίνεται με ελαφριά πίεση. Με παρατεταμένη ξηρή λείανση, το πλαστικό θερμαίνεται, μαλακώνει και αρχίζει να κολλάει. Βοηθούν οι σύντομες κινήσεις, ο συχνός καθαρισμός του χαρτιού και, στα λεπτότερα στάδια, η υγρή λείανση. Το PETG μπορεί επίσης να κολλάει και να τραβιέται κατά τη λείανση, επομένως προτιμήστε κοφτερό γυαλόχαρτο, μικρότερη πίεση και περισσότερη υπομονή. Τα ABS και ASA λειαίνονται πιο ευχάριστα, όμως δεν θέλετε να αναπνέετε τη σκόνη λείανσης κανενός υλικού.
Καθαρίζετε το εξάρτημα μετά από κάθε στάδιο. Η σκόνη στις χαρακιές ξεγελά το μάτι και, μετά τον ψεκασμό του ασταριού, εμφανίζεται ως βρόμικοι λεκέδες. Για στεγνό καθάρισμα αρκεί μια μαλακή βούρτσα, ενώ στο τέλος χρησιμοποιήστε νερό με μια σταγόνα απορρυπαντικού ή κατάλληλο απολιπαντικό, ανάλογα με το υλικό. Πριν από τη βαφή, το εξάρτημα πρέπει να είναι εντελώς στεγνό.
Χρησιμοποιείτε τον στόκο για ελαττώματα, όχι σαν σοβά σε ολόκληρο το μοντέλο. Για μικρούς αρμούς, χαρακιές και σημάδια από στηρίγματα αρκεί στόκος μοντελισμού ή ακρυλικός στόκος. Εφαρμόστε τον με σπάτουλα ή παλιά κάρτα, πιέστε τον μέσα στο κενό και αφαιρέστε αμέσως το περίσσευμα. Όσο λιγότερος στόκος μείνει έξω από το ελάττωμα, τόσο λιγότερο θα χρειαστεί να τρίψετε.
Για μεγαλύτερες ενώσεις και βαθύτερα κενά είναι κατάλληλος εποξικός ή πολυεστερικός στόκος δύο συστατικών. Κρατά καλύτερα και υποχωρεί λιγότερο, αλλά σκληραίνει γρήγορα και μυρίζει, επομένως δουλεύετε σε μικρές ποσότητες. Στα συγκολλημένα μοντέλα, η καλύτερη διαδικασία είναι συνήθως: συγκόλληση, ενίσχυση της ένωσης από μέσα, στοκάρισμα του αρμού, λείανση, ψεκασμός ασταριού-γεμιστικού, έλεγχος και νέο τοπικό στοκάρισμα.
Το αστάρι-γεμιστικό σε σπρέι είναι ιδανικό για λεπτές στρώσεις μετά την εκτύπωση FDM. Μην ψεκάζετε μία παχιά στρώση. Καλύτερες είναι δύο ή τρεις λεπτές στρώσεις με χρόνο για εξαερισμό. Μετά τη σκλήρυνση, τρίψτε την επιφάνεια με κόκκωση 400 έως 600. Το αστάρι-γεμιστικό αναδεικνύει τα λάθη, οπότε μην τρομάξετε αν ο πρώτος ψεκασμός δείξει περισσότερα ελαττώματα από το γυμνό πλαστικό. Αυτός ακριβώς είναι ο λόγος που χρησιμοποιείται.
Σε πολύ λείες διακοσμητικές εκτυπώσεις μπορείτε να χρησιμοποιήσετε και μια λεπτή στρώση εποξικής ρητίνης. Γεμίζει τις στρώσεις και δημιουργεί ανθεκτική επιφάνεια, αλλά μπορεί να καλύψει λεπτομέρειες, να στρογγυλέψει αιχμηρές ακμές και να προσθέσει βάρος. Ταιριάζει περισσότερο σε cosplay, σκηνικά αντικείμενα και μεγάλες οργανικές μορφές παρά σε ακριβή μηχανικά εξαρτήματα.
Το τελικό χρώμα δεν κρύβει ποτέ την κακή προετοιμασία. Αν μετά το αστάρι φαίνονται χαρακιές, θα φαίνονται και μετά τη βαφή, απλώς πιο έντονα. Μετά τη λείανση πλύνετε το εξάρτημα, απολιπάνετέ το και αφήστε το να στεγνώσει. Αφαιρέστε τη σκόνη με λεπτό πινέλο ή φύσημα αέρα. Στα σημεία που πρέπει να παραμείνουν ακριβή ως προς τις διαστάσεις, χρησιμοποιήστε χαρτοταινία.
Πρώτα εφαρμόζεται το αστάρι ή το αστάρι-γεμιστικό. Σε PLA και PETG είναι καλό να χρησιμοποιείτε αστάρι κατάλληλο για πλαστικά. Ψεκάζετε από την απόσταση που συνιστά ο κατασκευαστής του σπρέι και ξεκινάτε έξω από το εξάρτημα, ώστε οι πρώτες σταγόνες να μην αφήσουν λεκέ. Κινείστε ομαλά και προτιμήστε να προσθέσετε άλλη μία λεπτή στρώση αντί για μία υγρή στρώση που θα τρέξει.
Μετά το αστάρι ακολουθεί έλεγχος με λείανση. Η ματ επιφάνεια αναδεικνύει καθαρά τις γυαλιστερές εσοχές που δεν έχουν ακόμη ισοπεδωθεί. Όταν το αστάρι είναι ομοιόμορφο, μπορείτε να εφαρμόσετε το χρώμα. Για μοντέλα και πρωτότυπα λειτουργούν τα ακρυλικά σπρέι, το airbrush και το πινέλο. Το σπρέι είναι γρήγορο για μεγάλες επιφάνειες, το airbrush προσφέρει τον καλύτερο έλεγχο σε μικρά μοντέλα και το πινέλο είναι κατάλληλο για λεπτομέρειες.
Επιλέξτε το διάφανο βερνίκι ανάλογα με τη χρήση. Το ματ βερνίκι κρύβει μικρές ατέλειες και φαίνεται ρεαλιστικό σε αγαλματίδια. Το γυαλιστερό βερνίκι τονίζει το σχήμα, αλλά αναδεικνύει και κάθε κυματισμό. Η σατινέ γυαλάδα είναι καλός συμβιβασμός για καλύμματα, βάσεις και τεχνικά μοντέλα. Σε καταπονούμενα εξαρτήματα αφήστε το βερνίκι να σκληρύνει περισσότερο από όσο χρειάζεται απλώς για να στεγνώσει στην αφή. Η επιφάνεια μπορεί να είναι στεγνή σε μία ώρα, αλλά να αποκτήσει μηχανική αντοχή αργότερα.
Η χημική εξομάλυνση είναι δελεαστική, επειδή μπορεί να μαλακώσει τις στρώσεις χωρίς παρατεταμένη λείανση. Δεν είναι όμως καθολική λύση. Η πιο γνωστή μέθοδος είναι η εξομάλυνση ABS και ASA με ακετόνη. Οι ατμοί διαβρώνουν την επιφάνεια, οι στρώσεις συγχωνεύονται και το εξάρτημα αποκτά λεία έως γυαλιστερή όψη. Η υπερβολικά παρατεταμένη έκθεση όμως καταστρέφει τις αιχμηρές λεπτομέρειες, στρογγυλεύει τις ακμές και μπορεί να αλλάξει τις διαστάσεις.
Η ακετόνη είναι εύφλεκτη και οι ατμοί της δεν είναι κατάλληλοι για κλειστό χώρο χωρίς αερισμό. Μην χρησιμοποιείτε γυμνή φλόγα, μην θερμαίνετε το διαλυτικό με αυτοσχέδιο τρόπο και μην εργάζεστε κοντά σε πηγές σπινθήρων. Αφήστε το εξάρτημα να αεριστεί για πολλή ώρα μετά την εξομάλυνση, επειδή η μαλακωμένη επιφάνεια είναι ευάλωτη σε αποτυπώματα και παραμορφώσεις.
Το PLA και το PETG συνήθως δεν εξομαλύνονται αξιόπιστα με ακετόνη. Για αυτά τα υλικά είναι ασφαλέστερη η μηχανική λείανση, το αστάρι-γεμιστικό, ο στόκος ή η εποξική επίστρωση. Το PVB είναι υλικό σχεδιασμένο για εξομάλυνση με αλκοόλη, όμως αν εκτυπώνετε με συνηθισμένο PLA, PETG, ABS ή ASA, να ακολουθείτε πάντα τις οδηγίες για το συγκεκριμένο filament και να δοκιμάζετε πρώτα ένα κομμάτι εκτυπώματος.
| Υλικό | Συγκολλημένες ενώσεις | Λείανση | Εξομάλυνση | Σημείωση |
|---|---|---|---|---|
| PLA | Κυανοακρυλική κόλλα, εποξική κόλλα | Εύκολη, προσοχή στη θέρμανση | Κυρίως στόκος, αστάρι-γεμιστικό, εποξική κόλλα | Καλή επιλογή για διακοσμητικά και πρωτότυπα, όχι τόσο καλή για υψηλές θερμοκρασίες |
| PETG | Εποξική κόλλα, κόλλες για πλαστικά, αγριεμένη ένωση | Ανθεκτικό, μερικές φορές κολλάει | Κυρίως μηχανικά και με αστάρι-γεμιστικό | Εξαιρετικό για λειτουργικά εξαρτήματα, χρειάζεται καλό αστάρι κάτω από το χρώμα |
| ABS | Εποξική κόλλα, συγκόλληση με διαλυτικό | Λειαίνεται εύκολα | Εξομάλυνση με ακετόνη | Απαιτεί αερισμό και προσοχή κατά την εργασία με διαλυτικά |
| ASA | Εποξική κόλλα, συγκόλληση με διαλυτικό | Λειαίνεται εύκολα | Εξομάλυνση με ακετόνη | Κατάλληλο για εξωτερικό χώρο, καλή επιλογή για λεία τεχνικά καλύμματα |
| TPU | Εύκαμπτες κόλλες | Δυσκολότερη | Δεν ενδείκνυται για τη συνηθισμένη χημική εξομάλυνση | Δοκιμάστε την ελαστικότητα της ένωσης σε ένα υπόλειμμα |
| Resin | Κυανοακρυλική κόλλα, εποξική κόλλα | Πολύ λεπτή λείανση | Γυάλισμα, βερνίκι | Κατά τη λείανση χρησιμοποιείτε προστασία από τη σκόνη |
Για ένα γρήγορο λειτουργικό εξάρτημα, αφαιρέστε τα στηρίγματα, λειάνετε τις αιχμηρές ακμές με λίμα, τρίψτε τις επιφάνειες επαφής με κόκκωση 240 έως 400 και αφήστε το χωρίς βαφή. Στις οπές χρησιμοποιείτε τρυπάνι με το χέρι ή σε χαμηλές στροφές, ώστε να μην υπερθερμανθεί το πλαστικό.
Για ένα λείο κάλυμμα ηλεκτρονικών, κολλήστε τα εξαρτήματα με εποξική ή κυανοακρυλική κόλλα και πείρους, στοκάρετε τους αρμούς, τρίψτε με κόκκωση 240 έως 400, ψεκάστε αστάρι-γεμιστικό, τρίψτε με 600, ψεκάστε αστάρι, χρώμα και σατινέ βερνίκι. Καλύψτε με ταινία τις επιφάνειες συναρμολόγησης και τα σπειρώματα.
Για κράνος cosplay ή σκηνικό αντικείμενο, ενώστε πρώτα τα τμήματα από μέσα, ενισχύστε τα με λωρίδα πλαστικού, υαλοΰφασμα ή εποξική κόλλα, στοκάρετε τους αρμούς εξωτερικά και επαναλάβετε το αστάρι-γεμιστικό και τη λείανση μέχρι να εξαφανιστούν οι στρώσεις. Μόνο τότε ξεκινήστε τη βαφή, την πατίνα και το βερνίκι.
Για αγαλματίδιο ή διακοσμητικό αξίζει να εκτυπώσετε εξαρχής με μικρότερο ύψος στρώσης. Έτσι η μετεπεξεργασία δεν χρειάζεται να αντιμετωπίσει βαθιά σκαλοπάτια. Χρησιμοποιήστε λεπτές λίμες, τοπικό στόκο, αστάρι-γεμιστικό σε λεπτές στρώσεις και εφαρμόζετε το χρώμα σταδιακά, ώστε να μην καλύψει τις λεπτές λεπτομέρειες.
Το πρώτο λάθος είναι η λανθασμένη σειρά. Αν βάψετε το εξάρτημα πριν ισιώσετε τους αρμούς, θα επισκευάζετε τη βαφή αντί για το μοντέλο. Η σωστή σειρά είναι συνήθως: καθαρισμός, συγκόλληση, ενίσχυση, στοκάρισμα, λείανση, γέμισμα, νέα λείανση, αστάρωμα, βαφή και βερνίκωμα.
Το δεύτερο λάθος είναι η υπερβολική πίεση κατά τη λείανση. Η πίεση δεν επιταχύνει την εργασία όσο η σωστή κόκκωση του χαρτιού. Αντίθετα, θερμαίνει το πλαστικό, φράζει το γυαλόχαρτο και δημιουργεί ανωμαλίες. Αφήστε το λειαντικό να δουλέψει και αλλάζετέ το συχνά.
Το τρίτο λάθος είναι η μη δοκιμή συμβατότητας. Ορισμένα σπρέι αντιδρούν με το υπόστρωμα, ορισμένες κόλλες γίνονται εύθραυστες και ορισμένα διαλυτικά καταστρέφουν τις λεπτομέρειες. Ένα υπόλειμμα, ένα αποτυχημένο εκτύπωμα ή η εσωτερική πλευρά του εξαρτήματος μπορούν να σας γλιτώσουν από την καταστροφή ολόκληρου του μοντέλου.
Το τέταρτο λάθος είναι η βιασύνη κατά τη σκλήρυνση. Το στεγνό στην αφή δεν σημαίνει έτοιμο για λείανση, κάλυψη με ταινία ή συναρμολόγηση. Ο στόκος, το αστάρι-γεμιστικό, το χρώμα και το βερνίκι χρειάζονται χρόνο. Αν το γυαλόχαρτο κολλάει ή η επιφάνεια δημιουργεί ψίχουλα, περιμένετε περισσότερο.
Το postprocessing είναι τέχνη. Μετά την πρώτη εκτύπωση μπορεί να μην εξαφανιστεί κάθε στρώση, όμως πολύ γρήγορα θα διαπιστώσετε ποια βήματα έχουν το μεγαλύτερο αποτέλεσμα. Για τα περισσότερα συνηθισμένα μοντέλα ισχύει ένας απλός κανόνας: καλή ένωση, υπομονετικό τρίψιμο, λεπτές στρώσεις στόκου και αστάρι πλήρωσης, ποιοτικό αστάρι και μόνο μετά χρώμα. Αν ακολουθήσετε αυτή τη σειρά, ακόμη και μια συνηθισμένη εκτύπωση FDM μπορεί να μοιάζει με έτοιμο προϊόν.


