Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
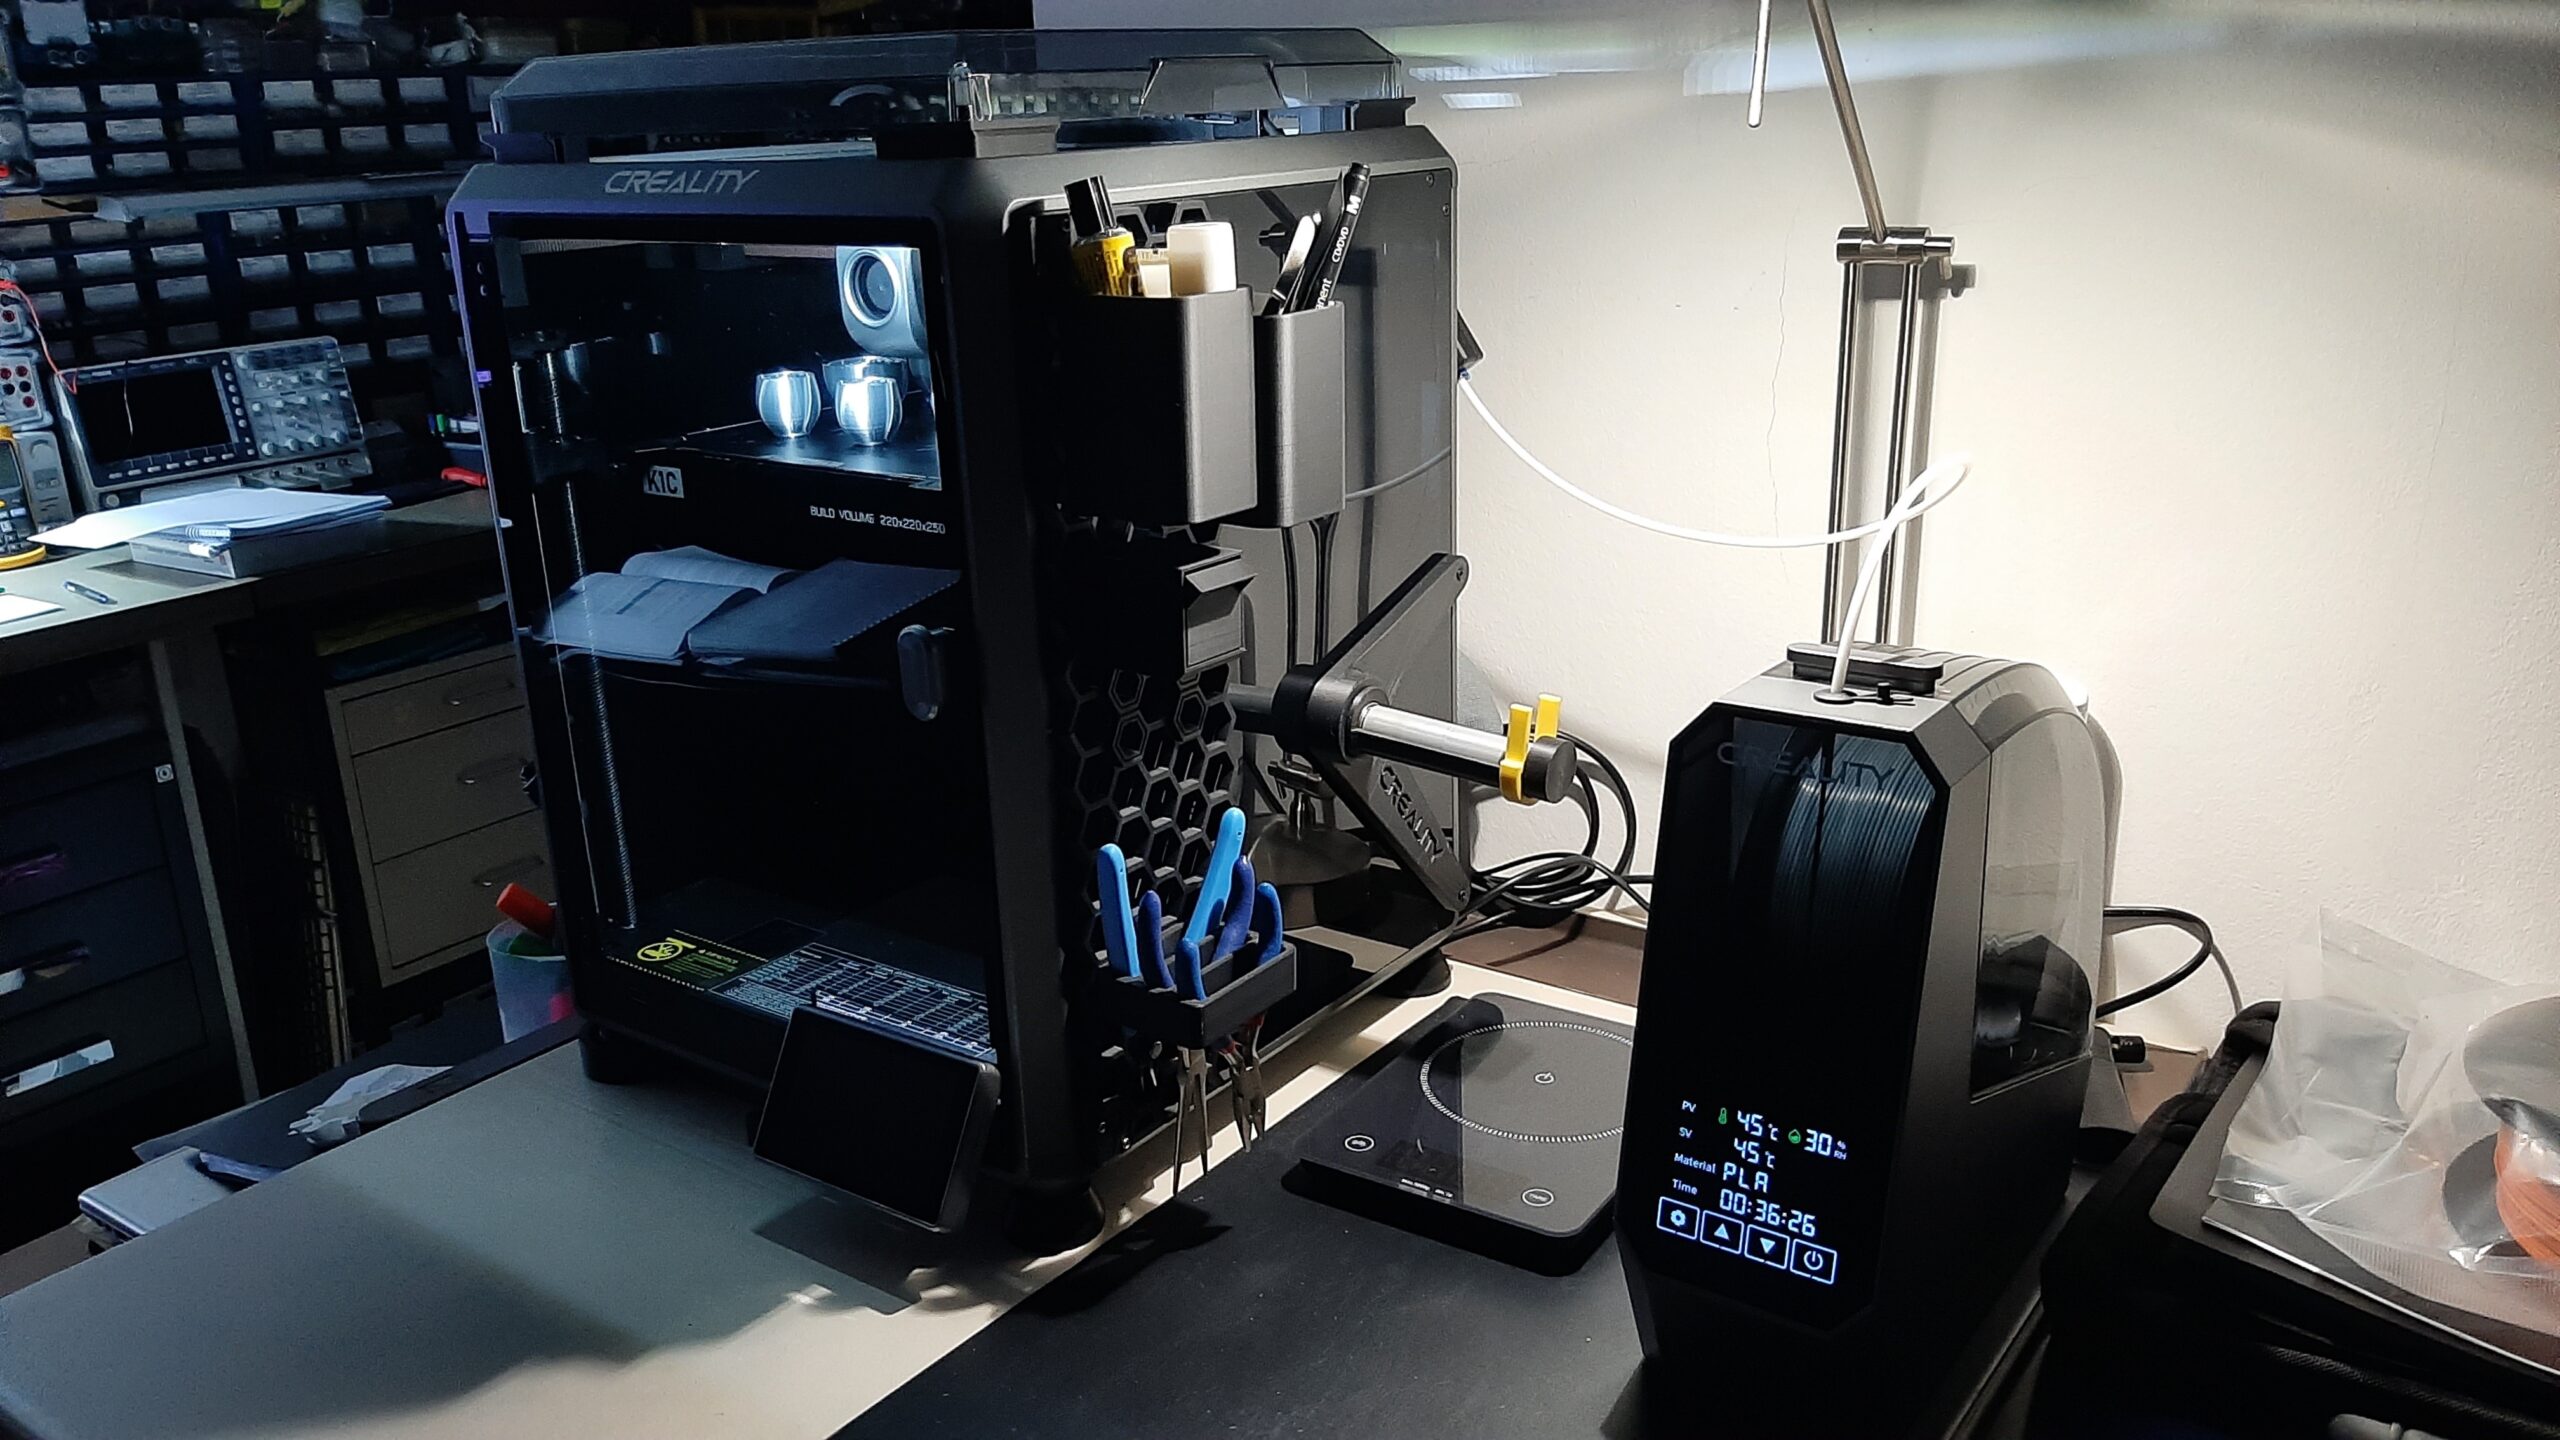
Вологий філамент — не новинка. Просто сьогодні це проявляється швидше й помітніше. Принтери стали швидшими, стандартні профілі використовують вищі потоки, а багато аматорських майстерень уже друкують не лише PLA. PETG, TPU, нейлон, матеріали для підтримок і композити реагують на вологу набагато чутливіше, ніж звичайний PLA, тому проблема, яка раніше виглядала як незначний stringing, сьогодні часто означає невдалий багатокомпонентний друк протягом ночі.
Хороша новина полягає в тому, що рішення не обов’язково має бути дорогим. Частині користувачів достатньо грамотного зберігання: герметичних боксів, пакетів і силікагелю, який можна регенерувати. Активна сушарка має сенс лише тоді, коли ви друкуєте гігроскопічними матеріалами, залишаєте котушки відкритими на тривалий час або потребуєте надійного результату для замовлення.
Найважливіше правило звучить просто: drybox — це не те саме, що сушарка. Drybox підтримує сухий філамент у хорошому стані. Активна сушарка здатна знову видалити вологу з уже зволоженого філаменту.
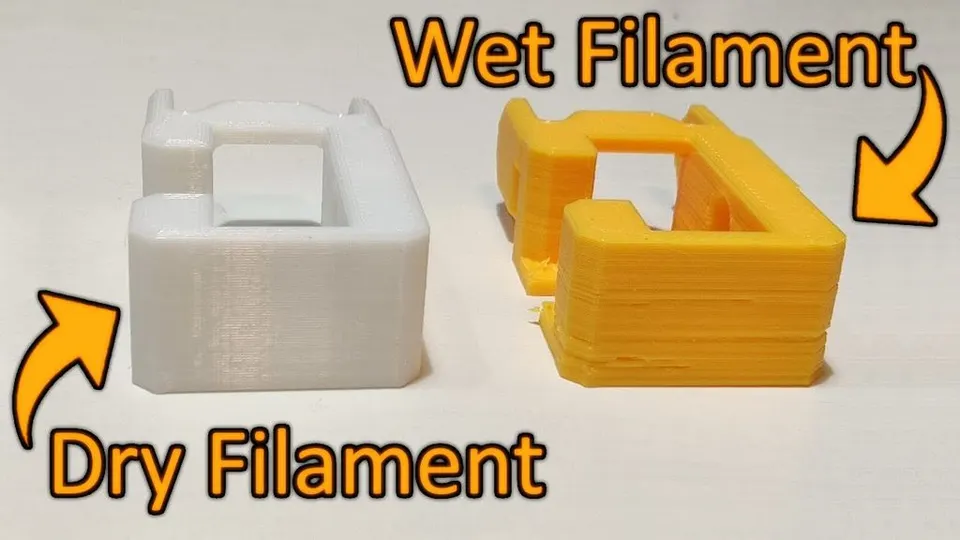
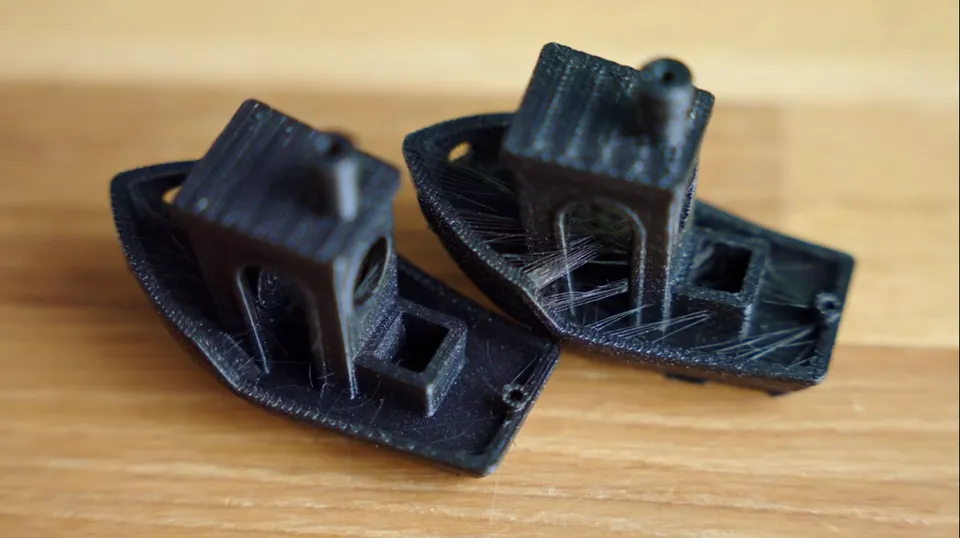
Волога в хотенді перетворюється на пару. Вона порушує потік розплавленого пластику, утворює дрібні бульбашки та спричиняє нестабільний тиск у соплі. Результат часто плутають із неправильно налаштованою ретракцією, високою температурою або недостатнім охолодженням.
Типові прояви:
Практичний тест простий: якщо той самий g-code минулого місяця друкувався чисто, а сьогодні з тією самою котушкою раптом тягне нитки, спочатку висушіть філамент. І лише потім налаштовуйте ретракцію, температуру та швидкості.
PLA поглинає вологу повільніше, ніж PETG, TPU або нейлон. Щойно відкрита котушка PLA зазвичай не потребує профілактичного сушіння, якщо її зберігали в пакеті із силікагелем і ви не друкуєте в надзвичайно вологому приміщенні.
Сушіння PLA потрібне насамперед тоді, коли котушка пролежала кілька тижнів на відкритій полиці, почала тріщати в екструдері або поверхня моделі раптово стала грубою. Безпечний робочий діапазон зазвичай становить приблизно 45-50 °C протягом 4-7 годин. Для PLA не підвищуйте температуру лише заради швидшого завершення процесу. Надто висока температура може розм’якшити філамент на котушці, окремі витки склеяться між собою, і проблема переміститься з якості друку до заклинювання подавального механізму.
Для звичайного домашнього PLA часто достатньо: після друку повернути котушку в герметичний пакет, додати висушений силікагель і не залишати її на все літо біля вікна, у гаражі або підвалі.
PETG — матеріал, у якого вплив вологи проявляється дуже часто. Типовий сценарій: ви друкуєте кріплення або коробку, і раптом модель покривається тонкими нитками, а збільшення ретракції не допомагає. Якщо котушка PETG була відкрита довше, ніж кілька днів або тижнів, сушіння є розумнішим першим кроком, ніж подальше налаштування профілю.
Для PETG на практиці використовують приблизно 55-65 °C протягом 6-8 годин. Для відповідального друку, прозорих деталей або швидкого профілю варто сушити філамент профілактично. Сухий PETG має стабільнішу екструзію, менше бульбашок і краще зчеплення шарів.
Зберігайте PETG у закритому боксі або вакуумному пакеті із силікагелем. Якщо ви часто друкуєте PETG, зручно тримати одну активну котушку в drybox із проходом для PTFE-трубки, а інші котушки зберігати окремо.
TPU та інші гнучкі матеріали чутливі як до вологи, так і до механіки подавання. Коли TPU вологий, він спричиняє не лише stringing. Він часто піниться, втрачає привабливу поверхню, погіршується зчеплення шарів, а з м’якими матеріалами друк може загалом бути нестабільним.
Для TPU розраховуйте на сушіння частіше, ніж для PLA. Типовий діапазон — приблизно 50-60 °C протягом 6-8 годин, залежно від конкретної твердості та рекомендацій виробника. Для м’яких TPU не поспішайте підвищувати температуру, оскільки можуть деформуватися і філамент, і котушка.
Для довгих гнучких деталей ідеально друкувати безпосередньо з drybox або сушарки з виходом для філаменту. Так ви обмежите ситуацію, коли перша година проходить добре, а наприкінці друку матеріал уже вбирає вологу з приміщення.
Нейлон — це зовсім інший рівень. Він швидко вбирає вологу і на практиці може втратити якість друку навіть за один день у відкритому приміщенні. Для функціональних деталей, зубчастих коліс, кріплень, пристосувань або технічних прототипів сушіння нейлону фактично є обов’язковим.
Звичайні значення становлять близько 70-90 °C протягом 8-16 годин, а для деяких видів нейлону — навіть більше, відповідно до технічного опису матеріалу. Тут уже недостатньо звичайного пластикового боксу із силікагелем. Потрібна активна сушарка, яка справді підтримує необхідну температуру, має циркуляцію повітря та здатна безпечно працювати протягом тривалого часу.
Після сушіння не друкуйте нейлоном із відкритої котушки. Ідеальний варіант — друк безпосередньо із сушарки або закритого drybox. Якщо після сушіння просто покласти котушку на тримач поруч із принтером, частину роботи буде втрачено ще до завершення тривалого друку.
Drybox — це закритий контейнер із ущільненням, силікагелем і, бажано, гігрометром. Він чудово підходить для зберігання та друку із вже сухої котушки. Він підходить для PLA, PETG і TPU, якщо філамент заздалегідь не був сильно зволожений. Недорогим рішенням може стати міцний пластиковий бокс із ущільненням, тримачем котушки, проходом для PTFE-трубки та пакетом регенерованого силікагелю.
Активна сушарка додає контрольований підігрів і циркуляцію повітря. Саме це має вирішальне значення для PETG, TPU, нейлону та матеріалів для підтримок. Хороша сушарка має регульовану температуру, таймер, місце для стандартних котушок 1kg і можливість друкувати безпосередньо з неї. Для технічних матеріалів насамперед звертайте увагу на максимальну температуру. Сушарка, що працює лише до 55 або 60 °C, може бути достатньою для PLA та частини PETG, але не буде ідеальною для нейлону.
AMS з активним сушінням поєднує автоматичне подавання кількох матеріалів, закрите зберігання та контрольоване сушіння. У сучасних системах на кшталт AMS 2 Pro важливою є практична межа: максимальна температура сушіння близько 65 °C дуже корисна для PLA, PETG і деяких стандартних матеріалів, але недостатня для повного сушіння всіх технічних філаментів. Для нейлону, деяких PA-CF, PC або високовимогливих матеріалів для підтримок може знадобитися потужніший сушильний модуль.
Перед покупкою також перевірте, чи підтримують ваша конкретна модель принтера, прошивка та блок живлення сценарій, який ви хочете використовувати. У деяких комбінаціях може бути неможливо активно сушити ту саму котушку, з якої саме ведеться друк. Це не означає, що система непотрібна, просто потрібно планувати процес: одна котушка може сушитися, поки друк виконується з іншого модуля або зовнішнього тримача.
Вам достатньо drybox, якщо ви переважно друкуєте PLA, швидко витрачаєте котушки, а після друку повертаєте їх у закритий пакет або бокс. Drybox також є хорошим першим кроком для PETG, якщо ви не друкуєте на замовлення і за потреби можете досушити котушку перед відповідальним друком в іншому місці.
Розгляньте активну сушарку, якщо:
Для невеликої майстерні має сенс така комбінація: одна-дві активні сушарки для підготовки матеріалу та кілька пасивних drybox для зберігання розпочатих котушок. Це дешевше й практичніше, ніж купувати активне сушіння для кожної котушки.
Узимку повітря в приміщенні часто буває сухішим, але звертайте увагу на підвали, гаражі та неопалювані склади. Улітку та під час дощової погоди проблеми з PETG, TPU і нейлоном виникають частіше. Тому варто запровадити просту рутину.
Для PLA насамперед контролюйте крихкість і стан поверхні. Якщо котушка пролежала відкритою понад місяць, перед важливим друком виконайте коротке сушіння. PETG сушіть перед тривалим або візуально важливим друком, якщо котушка була відкрита понад тиждень. TPU сушіть перед кожним важливішим сеансом друку. Нейлон сушіть завжди та друкуйте безпосередньо із закритого середовища.
Регулярно регенеруйте силікагель. Індикаторний силікагель зручний, оскільки ви бачите, коли він насичений. Гігрометр у боксі сприймайте як орієнтовний інструмент, а не як лабораторний прилад. Якщо бокс тривалий час показує високу вологість, замініть ущільнення, додайте свіжий силікагель або зменште об’єм боксу.
| Матеріал | Коли сушити | Орієнтовне сушіння | Рекомендоване зберігання |
|---|---|---|---|
| PLA | При потріскуванні, крихкості або погіршенні поверхні | 45-50 °C, 4-7 год | Пакет або бокс із силікагелем |
| PETG | При stringing, після тривалого перебування відкритим, перед відповідальним друком | 55-65 °C, 6-8 год | Drybox або вакуумний пакет |
| TPU | Перед тривалим друком, при піноутворенні та утворенні ниток | 50-60 °C, 6-8 год | Drybox із друком через прохід для PTFE-трубки |
| Нейлон | Практично завжди перед друком | 70-90 °C, 8-16 год | Друк безпосередньо із сушарки або закритого боксу |
Сприймайте ці значення як початкову точку, а не як догму — так ви уникнете більшості проблем. Конкретний філамент може мати інші обмеження залежно від суміші, кольору, домішок і типу котушки. Для дорожчих технічних матеріалів завжди дотримуйтеся рекомендацій виробника.
Перша помилка — сушити за надто високої температури. Вища температура не обов’язково означає кращий результат. Для PLA вона може зіпсувати всю котушку, для TPU спричинити деформацію, а для пластикових котушок — створити проблему раніше, ніж для самого матеріалу.
Друга помилка — вважати, що силікагель висушить мокрий філамент. Силікагель знижує вологість повітря в боксі, але без тепла та часу він не зможе надійно видалити вологу, що міститься в матеріалі.
Третя помилка — налаштовувати слайсер до сушіння. Якщо філамент вологий, збільшення ретракції лише маскує причину. Так із PETG легко отримати профіль, який працює лише випадково, а наступного разу знову буде некоректним.
Четверта помилка — зберігати філамент відкритим після сушіння. Якщо ви висушили котушку, а потім залишили її на тиждень на тримачі, усе починається спочатку. Сушіння та зберігання мають бути частинами одного процесу.
Якщо ви переважно друкуєте PLA та час від часу PETG, спочатку придбайте якісні герметичні бокси, силікагель і гігрометр. Якщо часто друкуєте PETG, додайте активну сушарку з можливістю друку з боксу. Якщо використовуєте TPU або нейлон, активна сушарка вже не є зручним доповненням, а стає частиною підготовки матеріалу.
AMS з активним сушінням найбільше підходить користувачам, які хочуть комбінувати кілька кольорів або матеріалів і водночас зберігати котушки в контрольованішому середовищі. Однак не сприймайте його як універсальну заміну потужній сушарці для всіх технічних матеріалів. Це дуже практична система для щоденного друку, тоді як нейлон і вимогливі композити все одно потребують окремої уваги.


