Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
Вибір філаменту — це не лише питання кольору та ціни. Та сама модель із PLA, PETG і ASA може поводитися зовсім по-різному: одна матиме чудово чіткі краї, друга переживе падіння зі столу, а третя витримає літо на балконі. Найшвидше правило таке: обирайте PLA для простого й красивого друку, PETG — для звичайних функціональних деталей, а ASA — для вуличних або термонавантажених компонентів.
Нижче ви знайдете практичне порівняння без зайвої теорії. Сприймайте значення як орієнтовні, адже конкретний бренд, добавки, колір філаменту та налаштування принтера можуть вплинути на результат. Проте вони допоможуть вибрати матеріал ще до того, як ви втратите кілька годин на друк невдалої деталі.
| Потреба | Найкращий вибір | Чому |
|---|---|---|
| Перші вироби, декорації, фігурки, прототипи | PLA | Друкується найпростіше, зберігає форму та має мінімальну деформацію. |
| Кріплення, корпуси, деталі для майстерні, деталі, що зазнають ударів | PETG | Він міцніший і менш крихкий за PLA, краще з’єднується між шарами та витримує вищу температуру. |
| Вуличні кріплення, автомобільні деталі без екстремальних температур, корпуси для використання на сонці | ASA | Має високу стійкість до УФ-випромінювання, погодних умов і тепла. |
| Дрібні деталі та гострі краї | PLA | Зазвичай менше тече та утворює менше stringing, ніж PETG. |
| Велика технічна деталь без закритого принтера | PETG | ASA на великих деталях без камери часто деформується. |
| Деталь для прямого літнього сонця | ASA | PLA розм’якшується надто рано, PETG кращий, але ASA надійніший. |
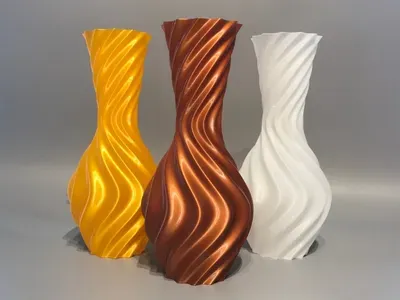
PLA — це матеріал, який я рекомендую кожному початківцю як першу котушку. Він друкується за нижчих температур, має малу усадку й зазвичай добре тримається на правильно підготовленій платформі без зайвих проблем. Тому він підходить для декорацій, фігурок, ваз, шаблонів, прототипів, органайзерів, настільних тримачів або деталей, для яких зовнішній вигляд важливіший за тривалу механічну міцність.
Типові налаштування — приблизно 190-230 °C для сопла та 50-60 °C для платформи. У сучасних принтерах часто достатньо профілю в слайсері та базової перевірки першого шару. PLA також добре підходить для швидкої перевірки розмірів: ви друкуєте прототип, перевіряєте складання, коригуєте модель і лише потім друкуєте фінальну деталь із міцнішого матеріалу.
Слабкі сторони PLA — тепло та крихкість. В автомобілі, за вікном або на чорній поверхні під сонцем деталь може почати деформуватися вже за температур, які для людини зовсім не є екстремальними. PLA також часто ламається, а не згинається. Для декорації це не проблема, але для засувки, шарніра чи тримача, який зазнає ударів, це має значення.
Практичний приклад: кришка для електроніки в приміщенні, тримач кабелів біля комп’ютера або дизайнерська підставка для фігурки — чудові проєкти для PLA. Тримач камери на велосипед, автомобільний кліп або вуличні кронштейни для цього матеріалу вже не підходять.
PETG — хороший компроміс між простотою друку та міцністю. Порівняно з PLA він зазвичай міцніший, менш крихкий і краще витримує удари. Він також має кращу стійкість до вологи та хімікатів у звичайному середовищі. Тому його часто обирають для кріплень, корпусів, коробок, майстерневих пристосувань, дистанційних елементів, тримачів датчиків, монтажних шаблонів або запасних пластикових деталей для дому.
Типові налаштування часто становлять близько 220-250 °C для сопла та 70-90 °C для платформи. Деякі бренди та швидкі профілі можуть потребувати вищої температури. PETG любить чисту та правильно підібрану поверхню для друку. На гладкій PEI він може приклеїтися надто сильно, тому часто використовують розділювальний шар відповідно до рекомендацій виробника платформи. На текстурованих листах працювати зазвичай приємніше, але перший шар усе одно має вирішальне значення.
PETG може утворювати stringing. Якщо на виробі з’являються тонкі волосинки між частинами моделі, насамперед перевірте висушування філаменту, температуру сопла, ретракт і швидкість переміщень. Вологий PETG можна розпізнати за потріскуванням під час друку, гіршою поверхнею, бульбашками та більшою кількістю ниток. Котушку варто зберігати в пакеті або контейнері із силікагелем, а перед друком складних деталей — висушити.
На відміну від PLA, PETG краще підходить для деталей, які трохи прогинаються. Саме помірна пружність є перевагою для защіпних корпусів і тримачів. Однак він не ідеальний для дуже дрібних гострих деталей, оскільки поверхня може бути більш глянцевою, а краї — менш чіткими, ніж у PLA.
Практичний приклад: тримач інструментів у майстерні, корпус датчика біля акваріума, дистанційна вставка, коробка для електроніки або міцніший монтажний шаблон — типові проєкти для PETG. Якщо деталь має залишатися на сонці просто неба протягом багатьох місяців, краще розглянути ASA.
ASA — технічний матеріал, подібний до ABS, але з кращою стійкістю до УФ-випромінювання. Він доречний там, де PLA розм’якшився б, а PETG з часом постраждав би від сонця. Підходить для вуличних кріплень, корпусів, садових деталей, компонентів для фотоелектричних систем, покрівельних кришок, деталей для моделей, що використовуються просто неба, або технічних компонентів, які мають краще витримувати тепло.
Типові налаштування — приблизно 250-270 °C для сопла та 90-110 °C для платформи. Для ASA надзвичайно важливе стабільне тепле середовище. Невеликі деталі іноді вдається надрукувати на відкритому принтері, але великі вироби без камери часто тріскаються, відриваються по кутах або деформуються. Закритий принтер, brim, відповідна поверхня для друку та повільніше охолодження значно підвищують шанси на успіх.
Під час друку ASA виділяє випари, тому його не слід використовувати в маленькому непровітрюваному приміщенні. Ідеальний варіант — закритий принтер із фільтрацією або хороше провітрювання після завершення друку. Водночас не допускайте протягу безпосередньо над моделлю, адже він підвищує ризик деформацій. Це суттєва відмінність від PLA: для ASA важлива не лише температура сопла, а весь тепловий режим навколо виробу.
Перевагою ASA є також можливість обробки поверхні. Його можна шліфувати, склеювати та згладжувати ацетоном, якщо ви знаєте, що робите, і працюєте безпечно. Для звичайного вибору в інтернет-магазині найважливіше просте питання: чи буде деталь тривалий час перебувати просто неба або біля джерела тепла? Якщо так, ASA часто є правильною відповіддю.
Практичний приклад: тримач датчика на фасаді, вуличний корпус камери, адаптер для садової техніки або кришку для сонячного місця краще друкувати з ASA, а не з PLA. Для великої плоскої кришки, однак, врахуйте потребу в камері та перевірці адгезії.
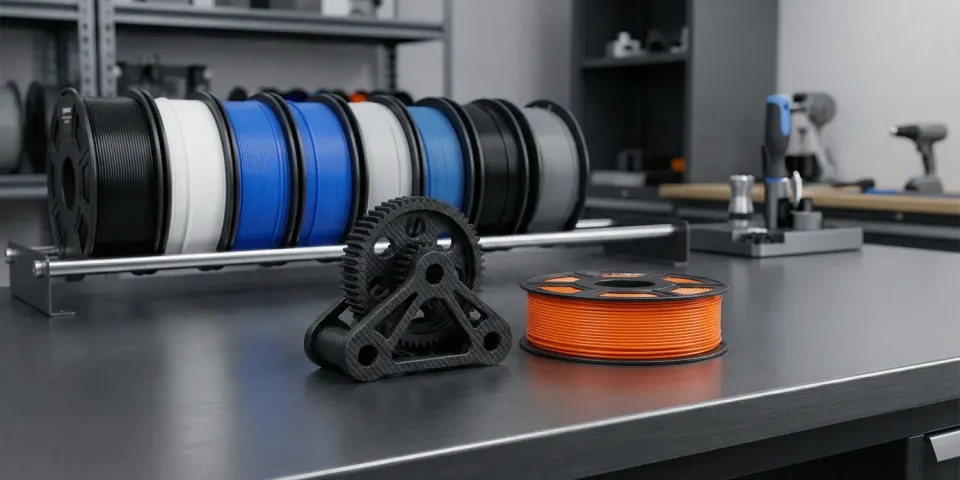
PLA — найпростіший матеріал. PETG також добре освоюється, але потребує кращого контролю першого шару, вологості та stringing. ASA — найскладніший, головним чином через усадку, деформацію та потребу в стабільному теплі.
Порядок для початківця: PLA, PETG, ASA.
PLA — найслабший матеріал. Для деталей у теплому приміщенні він ще підійде, але в автомобілі або на сонці ви ризикуєте отримати деформацію. PETG помітно кращий і для багатьох практичних деталей його достатньо. ASA має ще вищу термостійкість і краще зберігає форму в умовах, де PLA вже розм’якшився б.
Порядок за термостійкістю: ASA, PETG, PLA.
Для короткочасного використання просто неба PETG може підійти, але для тривалого впливу сонця краще ASA. Використовуйте PLA просто неба лише для речей, де не критичні швидше старіння, деформація або заміна деталі.
Порядок для використання просто неба: ASA, PETG, PLA.
PLA жорсткий і добре зберігає розміри, але більш крихкий. PETG міцніший і часто краще підходить для деталей, які мають трохи прогинатися або поглинати удари. ASA добре підходить для технічних деталей, особливо якщо до механічного навантаження додаються тепло або використання просто неба.
Однак для чисто механічного навантаження не забувайте про орієнтацію шарів, кількість периметрів, заповнення та конструкцію моделі. Неправильно спроєктована деталь з ASA може тріснути раніше, ніж добре спроєктована деталь із PETG.
Оберіть PLA. Ви заощадите час, друк буде стабільнішим, а поверхня зазвичай — красивішою. Якщо потрібен міцніший варіант, розгляньте PLA+ або ударостійкий PLA, але все одно не використовуйте його для високих температур.
Почніть із PETG. Він практичніший за PLA, якщо деталь іноді зазнає ударів, витримує навантаження або контактує з вологою. PLA має сенс лише тоді, коли вам потрібен максимально простий друк і ви знаєте, що деталь не буде навантажена.
Будьте обережні. Салон автомобіля на сонці може нагріватися до дуже високої температури. PLA не підходить. PETG може бути достатнім для менш критичних деталей, що не перебувають під прямим впливом спеки, але для більшого запасу термостійкості обирайте ASA. Для деталей, які можуть вплинути на безпеку, краще не використовуйте 3D-друк без професійного проєктування та тестування.
Обирайте ASA, якщо ваш принтер здатен надійно друкувати цим матеріалом. Якщо ні, PETG може бути тимчасовим або менш вимогливим варіантом, але врахуйте менший запас стійкості до сонця та УФ-випромінювання.
PETG зазвичай є кращим вибором, ніж PLA, оскільки він не так легко тріскається. Для ASA все залежить від форми, напрямку шарів і середовища використання. Якщо вам потрібна справжня гнучкість, краще шукати TPU, а не PLA, PETG чи ASA.
Перша помилка — друкувати все з PLA лише тому, що ним легко друкувати. На столі PLA чудовий, але просто неба та в автомобілі він швидко стикається зі своїми обмеженнями.
Друга помилка — одразу переходити на ASA без підготовленого принтера. ASA — це не просто міцніший PLA. Він потребує тепла, адгезії, вентиляції та терпіння. Якщо у вас відкритий принтер і ви друкуєте велику плоску деталь, PETG може бути реалістичнішим вибором.
Третя помилка — ігнорувати вологість. PETG і ASA можуть вбирати вологу, після чого друкувати ними стає складніше. Якщо новий профіль раптом починає створювати бульбашки, нитки та шорстку поверхню, не шукайте проблему лише у слайсері.
Четверта помилка — покладатися на матеріал замість конструкції. Для міцної деталі часто допомагають додаткові периметри, заокруглення кутів, більша площа опори, правильна орієнтація шарів і локальне посилення. Матеріал — лише одна складова результату.
Почніть із питання, де використовуватиметься деталь. Приміщення та зовнішній вигляд — це PLA. Звичайне функціональне використання, волога та удари — PETG. Сонце, вулиця та вища температура — ASA.
Потім надрукуйте невеликий тест. Для технічних деталей варто надрукувати лише критичну частину: кліп, отвір, різьбу, засувку або кут великого корпусу. Ви перевірите розміри та поведінку матеріалу за кілька десятків хвилин, а не після восьмигодинного друку.
Насамкінець налаштуйте профіль відповідно до матеріалу. Для PLA контролюйте охолодження та перший шар. Для PETG подбайте про вологість, stringing і відокремлення від платформи. Для ASA врахуйте камеру, brim, мінімальну відсутність протягів і безпечну вентиляцію.
PLA — найкращий вибір, якщо вам потрібні простий друк, красива поверхня та швидкий результат. PETG — універсальний матеріал для функціональних деталей, які мають витримувати більше, ніж декорації. Обирайте ASA, коли деталь буде використовуватися просто неба, зазнаватиме впливу УФ-випромінювання або високої температури.
Якщо ви не впевнені, використовуйте PLA для прототипу, PETG — для першої функціональної версії, а ASA — для фінальної вуличної деталі. Так ви зменшите ризик невдалого друку й водночас не використовуватимете складніший матеріал там, де його переваги не потрібні.


