Безкоштовна доставка від 1 999 Kč
Швидка доставка
Перевірений магазин
Тисячі клієнтів


Безкоштовна доставка від 1 999 Kč
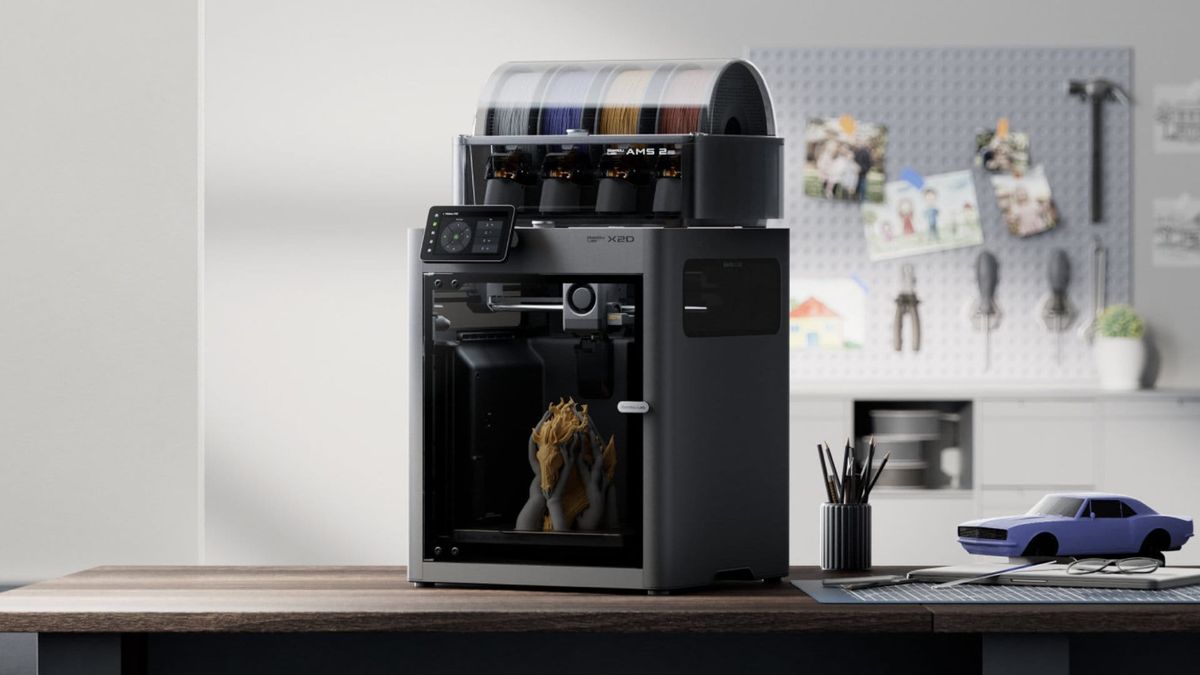
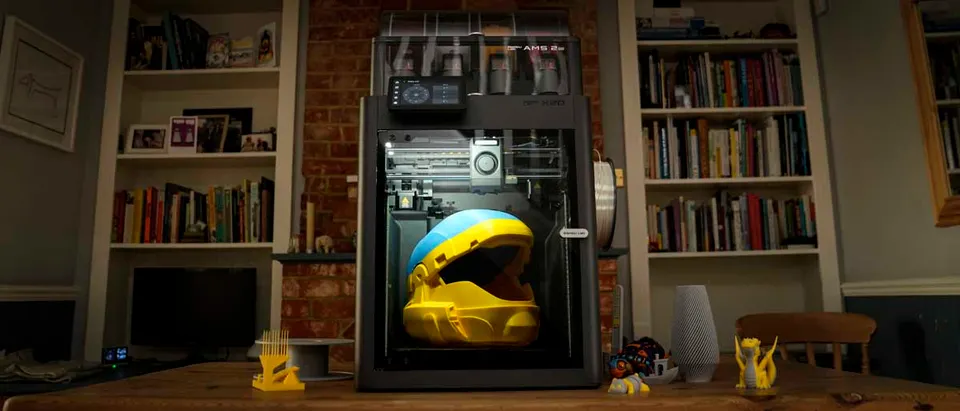
Довгий час вважалося, що двосопловий FDM-друк призначений переважно для дорожчих робочих станцій. Звичайний домашній або корпоративний користувач здебільшого обирав одне сопло та систему почергової заміни філаментів. Для кольорового друку це працює добре, але в разі підтримок є один суттєвий недолік: модель і підтримка проходять через одне й те саме сопло. Після кожної зміни матеріалу потрібно очищати хотенд, робити purge-вежу або викидати матеріал у відходи.
Нові пристрої, як-от Bambu Lab X2D і більший Bambu Lab H2D, роблять двосопловий друк доступнішим для людей, які передусім хочуть кращих результатів без лабораторного налаштування. Це не просто маркетинговий трюк. Друге сопло особливо корисне там, де друкуються нависання, технічні деталі, закриті порожнини або видимі нижні поверхні.
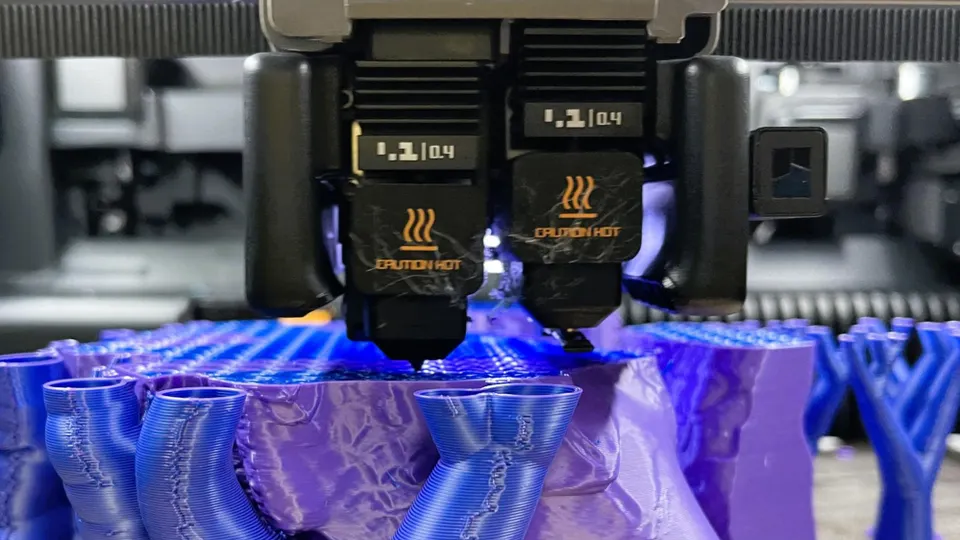
У разі одного сопла найбільшим компромісом зазвичай є відстань між підтримкою та моделлю. Якщо залишити більший зазор, підтримку легко відламати, але нижня поверхня моделі буде грубішою. Якщо зменшити зазор, нижня поверхня стане кращою, але підтримка може приклеїтися настільки міцно, що її доведеться відламувати плоскогубцями, ножем або зачищати шліфуванням.
Два сопла дають змогу відокремити матеріал моделі від матеріалу підтримок. Наприклад, модель друкується з PLA, а контактний шар підтримок — із PETG або спеціального філаменту для підтримок. Оскільки ці матеріали не так сильно зчіплюються з конкретним пластиком моделі, у слайсері можна встановити меншу або нульову відстань на межі підтримки. Результат — значно чистіша нижня поверхня та менше ручного доопрацювання.
Практичний приклад: ви друкуєте кріплення з горизонтальною кишенею для гайки. В односопловому варіанті верхня частина кишені часто буде волохатою й потребуватиме зачищення. Окремий контактний шар підтримки може зробити поверхню рівнішою, розмір кишені — точнішим, а гайка увійде в неї без додаткового шліфування.
Для звичайного використання найцікавішим є поєднання PLA і PETG. Якщо ви друкуєте модель із PLA, PETG може слугувати контактним шаром підтримок. Якщо друкуєте з PETG, аналогічно можна використовувати PLA. Причина проста: за правильного налаштування ці два матеріали не так охоче зчіплюються між собою, як два шари одного й того самого пластику.
Це не означає, що всі підтримки потрібно друкувати з дорожчого або повільнішого матеріалу. Часто достатньо використовувати другий матеріал лише для контактного шару підтримок — тобто кількох верхніх шарів, які торкаються моделі. Решта підтримок може залишатися з того самого матеріалу, що й модель. Ви заощаджуєте філамент, скорочуєте час і водночас отримуєте чистіший контакт.
За такого методу потрібно стежити за температурами. PLA не любить тривалого перебування в гарячій камері, а PETG за недостатнього охолодження може тягнути нитки. Почніть із готового профілю для конкретного принтера та філаменту, не змінюйте десять параметрів одночасно, а перший тест виконайте на невеликій деталі з одним нависанням.
Підтримки з PVA привабливі тим, що їх можна розчинити у воді. Найбільше вони виправдані для геометрій, до яких після друку фізично неможливо дістатися: внутрішніх каналів, складних порожнин, органічних форм або моделей із дрібними деталями, які легко пошкодити під час підважування.
Водночас варто чесно сказати, що PVA не є універсальним дивом. Він дорожчий, чутливий до вологи та потребує ретельного зберігання. Якщо він відволожиться, матеріал може пузиритися, забивати сопло або друкувати нестабільно. Для простого нависання на кріпленні зазвичай дешевше й швидше використовувати PETG-контактний шар для PLA. PVA залиште для деталей, де механічне видалення підтримок справді було б ризикованим.
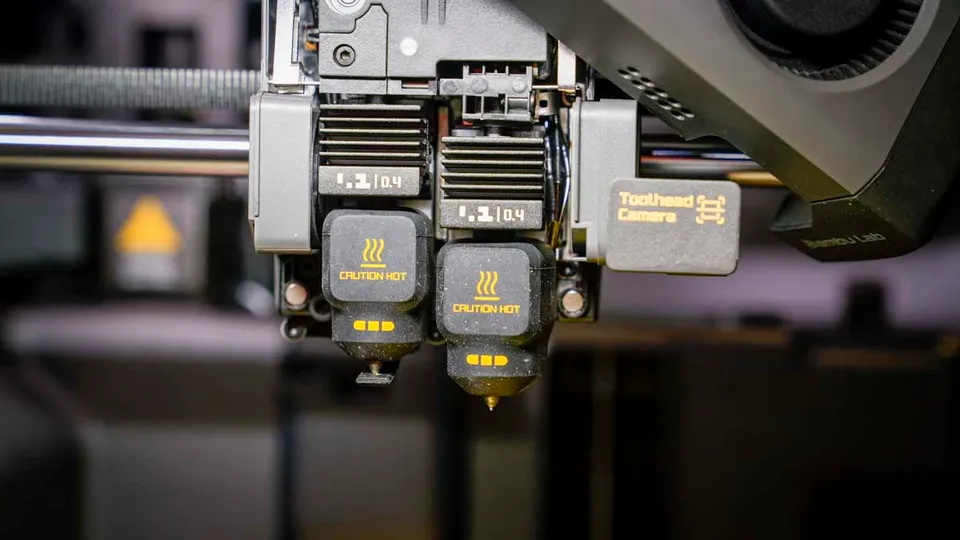
Системи на кшталт AMS і MMU переважно вирішують завдання автоматичної подачі кількох філаментів в одне сопло. Вони чудово підходять для кольорових моделей, написів, логотипів або простого багатоматеріального друку. Їхній недолік проявляється під час частого перемикання несумісних матеріалів: після кожної зміни одне сопло потрібно очищати, інакше матеріали змішаються.
Двосопловий принтер має природну перевагу під час друку підтримок. Кожен матеріал має власний хотенд або власний вихід, тому очищення між змінами зменшується. Менше purge-циклів означає менше відходів і коротші паузи. Під час друку підтримок також не потрібно на кожному шарі вимивати залишки матеріалу моделі зі спільного сопла.
Однак це не означає, що два сопла завжди замінюють AMS. Якщо ви хочете друкувати модель із чотирма кольорами PLA, система подачі філаменту все одно буде дуже зручною. Ідеальним поєднанням часто є обидва рішення: AMS для вибору кольорів і пара сопел для відокремлення моделі від матеріалу підтримок.
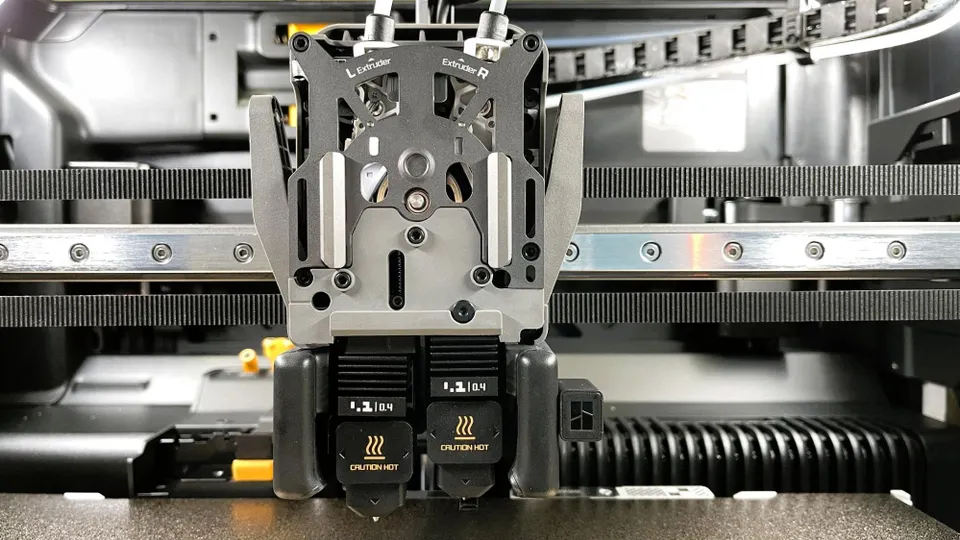
Bambu Lab X2D орієнтований на користувачів, які хочуть компактніший закритий принтер із двосопловим друком і меншим початковим бюджетом. Основне ліве сопло використовує direct drive, а допоміжне праве сопло працює через подачу Bowden. Це зменшує вагу друкувальної головки, але допоміжне сопло працює повільніше. Для контактного шару підтримок це зазвичай не має значення, оскільки підтримка не формує основний об’єм моделі.
H2D — більша та потужніша платформа. Вона пропонує більший простір для друку, вищу температуру хотенда та підігрівану камеру для технічних матеріалів. Вона має сенс там, де друкують великі деталі, серійніші замовлення, композити, ASA, ABS або нейлон. Якщо ж ви переважно друкуєте PLA, PETG і невеликі функціональні деталі, X2D може забезпечити найважливішу перевагу двох сопел без зайво великого принтера.
Отже, вибір полягає не лише в тому, яка модель краща. Важливо, як часто ви справді використовуватимете друге сопло. Для компанії, яка щодня друкує пристосування з підтримками й хоче скоротити ручну роботу, двосопловий принтер може швидко окупитися. Для користувача, який друкує декорації без підтримок, користь буде меншою.
У слайсері зосередьтеся передусім на матеріалі контактного шару підтримок. Не потрібно одразу змінювати щільність усіх підтримок або друкувати їх повністю з другого матеріалу. Почніть із того, що виберіть другий матеріал лише для контактного шару підтримок. Ви заощадите час і філамент та легше зрозумієте, чи працює це поєднання.
Другий важливий параметр — відстань між підтримкою та моделлю. Для окремого матеріалу підтримок можна підійти ближче, ніж у разі використання того самого матеріалу. Саме тут формується чистіша нижня поверхня. Якщо підтримка все ще погано відділяється, збільшуйте відстань невеликими кроками. Якщо нижня поверхня груба, спробуйте, навпаки, зменшити її.
Також зверніть увагу на сушіння філаментів. PETG, PVA, нейлон і деякі матеріали для підтримок значно погіршують поверхню, якщо вологі. Для PVA сухий бокс варто вважати майже обов’язковим обладнанням. PETG також вигідно висушити перед важливим друком, навіть якщо на перший погляд він здається нормальним.
Два сопла найбільше виправдані для деталей, де підтримки визначають якість або обсяг роботи. Зазвичай це функціональні корпуси, кріплення, пристосування, моделі з рівною видимою нижньою поверхнею, складні технічні прототипи та деталі з поєднанням жорсткого й еластичного матеріалу.
Менше сенсу вони мають для простих моделей без нависань, швидких прототипів, де зовнішній вигляд нижньої поверхні не має значення, або суто кольорових PLA-відбитків із великою кількістю кольорів. У таких випадках практичнішим може бути добре налаштований односопловий принтер із системою подачі філаментів.
Найкращий тест простий: візьміть модель, на видалення підтримок якої ви зазвичай витрачаєте десять хвилин, і надрукуйте її з окремим контактним шаром підтримок. Якщо підтримка відскакує від руки, а нижня поверхня не потребує ножа чи наждачного паперу, друге сопло для вас — не розкіш. Це інструмент, який заощаджує час після кожного друку.
Двосоплові FDM-принтери не усувають усіх компромісів, але значно покращують роботу з підтримками. Найбільша перевага полягає не в тому, що принтер формально вміє працювати з двома матеріалами. Вона полягає в чистішому контакті підтримок, меншій кількості відходів, швидшому перемиканні матеріалів і меншому ризику пошкодити готову деталь під час відламування підтримок.
Якщо ви переважно друкуєте прості PLA-моделі, одного сопла вам і надалі буде достатньо. Але якщо ви часто працюєте з підтримками, нижніми поверхнями, технічними формами або поєднанням PLA, PETG і розчинних матеріалів, двосопловий друк є одним із найпрактичніших нововведень, які зараз з’являються в доступніших FDM-принтерах.


