Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
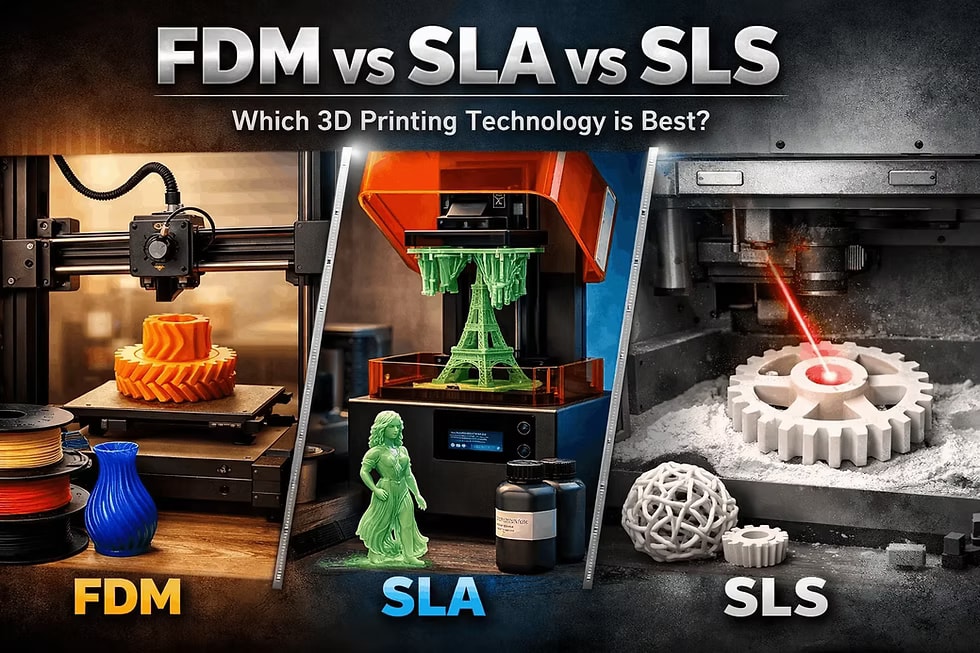
Вибір технології 3D-друку має більший вплив, ніж сам вибір матеріалу. Та сама модель може бути дешевою та швидкою під час друку на FDM-принтері, мати чудово гладку поверхню зі SLA-смоли або бути міцною та мати більше свободи форми завдяки SLS-нейлону. Тому найкращий вибір визначається не питанням «яка технологія найкраща», а тим, що саме має робити деталь.
Якщо вам потрібен дешевий прототип, кронштейн, корпус або деталь для перевірки розмірів, часто перемагає FDM. Якщо вирішальне значення мають дрібні деталі, гладка поверхня або візуальна модель, доцільно обрати SLA. Якщо ви хочете функціональну пластикову деталь зі складною геометрією, кліпсами, шарнірами, решітками або невелику серію без підтримок, зазвичай найкращим кандидатом є SLS.
| Потреба в деталі | Найчастіше підходяща технологія | Чому |
|---|---|---|
| Дешевий прототип розмірів | FDM | Низька ціна, швидка ітерація, широкий вибір філаментів |
| Великий корпус або пристосування | FDM | Хороша доступність, розумна міцність, можливість використання PETG, ASA або технічних філаментів |
| Мініатюра, ювелірний виріб, фігурка, деталізована модель | SLA | Дуже дрібні деталі та гладка поверхня |
| Прозорий або візуально преміальний прототип | SLA | Краща поверхня, ніж у FDM, менш помітні шари |
| Функціональна нейлонова деталь | SLS | Міцний PA12 або PA11, хороша ударна в'язкість, відсутність підтримок |
| Складна геометрія та внутрішні канали | SLS | Порошок підтримує деталь під час друку, тому класична підтримувальна конструкція не потрібна |
| Невелика серія однакових деталей | SLS | Ефективне використання простору в камері та повторюваність для функціональних пластикових деталей |
FDM-друк створює деталь із розплавленої пластикової нитки. Сопло поступово наносить шари матеріалу, найчастіше PLA, PETG, ABS, ASA, TPU або технічних сумішей. Перевагами є низька ціна, великий вибір матеріалів і швидке коригування налаштувань. Недоліками є видимі шари, гірша деталізація та залежність міцності від орієнтації шарів.
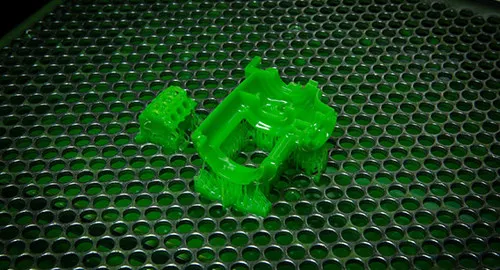
SLA затверджує рідку фотополімерну смолу за допомогою світла. Деталі мають дуже гладку поверхню та відтворюють дрібні деталі, які на звичайному FDM були б втрачені. Однак після друку їх потрібно промити, дозатвердити та видалити підтримки. Смоли можуть бути міцними, еластичними, стійкішими до нагрівання або придатними для лиття, але загалом слід враховувати вищу ціну та більш чутливий робочий процес.
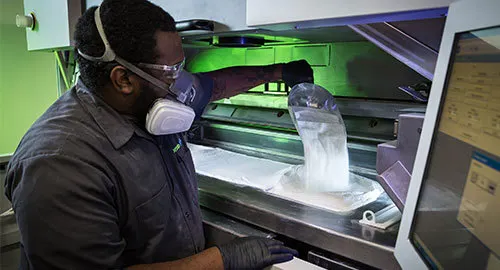
SLS спікає пластиковий порошок за допомогою лазера. Найчастіше використовується нейлон PA12, іноді PA11 або наповнені суміші. Ненадрукований порошок під час виробництва підтримує навколишню геометрію, тому SLS не потребує підтримок, як FDM або SLA. Завдяки цьому технологія підходить для складних форм, рухомих конструкцій, решіток і невеликих серій. Поверхня зазвичай матова та злегка зерниста, але з механічного погляду це дуже практична технологія.
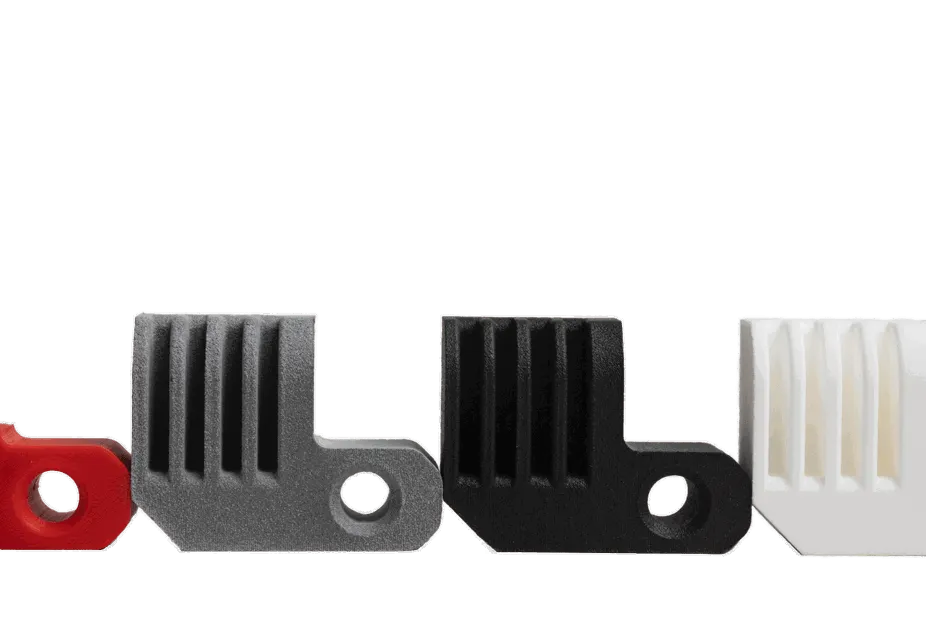
FDM — найкращий перший вибір, коли потрібно перевірити форму, розміри та функціональність без зайвих витрат. Типовими прикладами є кронштейни для датчиків, монтажні пристосування, корпуси електроніки, прототипи виробів, шаблони для майстерні або великі декоративні моделі.
Для звичайних деталей, що використовуються в приміщенні, достатньо PLA або PETG. Для деталей в автомобілі, на вулиці або біля джерела тепла краще підійдуть ASA, ABS або інший матеріал із вищою термостійкістю. Для м'яких ковпачків, упорів або еластичних вставок використовується TPU. Для функціональних деталей важливо враховувати орієнтацію під час друку: зазвичай деталь найслабша між шарами, тому сили розтягування не повинні легко роз'єднувати шари.
FDM не підходить, якщо вам потрібна ідеально гладка поверхня, дуже дрібний текст, чіткі мініатюрні деталі або складні нависання без слідів підтримок. Деталі можна шліфувати, шпаклювати та фарбувати, але ця робота збільшує вартість і час.
Обирайте SLA, коли деталь має передусім добре виглядати або містити дрібні деталі. Технологія підходить для фігурок, продуктових макетів, невеликих дизайнерських деталей, стоматологічних і ювелірних моделей, форм для лиття, прозорих прототипів і точних дрібних компонентів.
Найбільшою перевагою SLA є поверхня. Шари значно менш помітні, ніж у FDM, а краї дрібних деталей можуть бути дуже чистими. Тому візуальний прототип кнопки, регулятора або невеликого корпусу, надрукований методом SLA, часто виглядає ближче до готового виробу.
Слабкими сторонами є робочий процес і стійкість матеріалу. Після друку деталь потребує промивання, дозатвердіння та видалення підтримок. Деякі смоли крихкіші за термопласти, а тривале впливання УФ-випромінювання або тепла може їм зашкодити. Існують технічні смоли з позначеннями tough, durable, high temp або ible, але навіть у цьому випадку варто перевірити конкретний матеріал і не припускати автоматично таку саму ударну в'язкість, як у нейлону або PETG.
SLS — чудовий вибір для деталей, які мають працювати на практиці, а не лише демонструвати форму. Технологія підходить для корпусів із защіпками, кронштейнів, шарнірів, кліпс, полегшених конструкцій, решіток, роботизованих деталей, адаптерів для труб, ергономічних руків'їв або невеликих серій кінцевих компонентів.
Головною перевагою є поєднання міцності та свободи геометрії. Оскільки деталь під час друку лежить у порошку, їй не потрібні класичні підтримки. Можна проєктувати форми, які у FDM вимагали б великої кількості підтримок, а після SLA на них залишилися б сліди. SLS також добре працює з великою кількістю невеликих деталей в одній виробничій партії.
Однак слід враховувати більш зернисту поверхню та те, що закриті порожнини повинні забезпечувати видалення порошку. Якщо ви проєктуєте порожнисту деталь, додайте достатні отвори для виходу порошку. Для рухомих конструкцій і елементів із защіпками враховуйте зазори, інакше після друку частини з'єднаються або заїдатимуть.
Найдешевшим зазвичай є FDM, особливо для великих прототипів і простих форм. SLA дорожчий через вартість смоли та подальшу обробку. SLS може бути дорожчим для однієї невеликої деталі, але для невеликої серії складних деталей різниця швидко зменшується, оскільки не потрібно виготовляти підтримки, а в одну партію можна вмістити більше виробів.
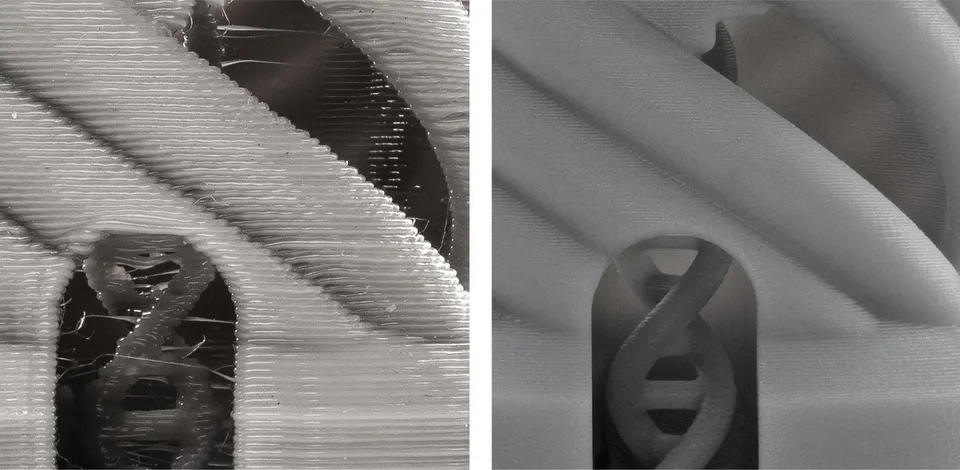
Найгладніший результат зазвичай забезпечує SLA. SLS має дрібнозернисту матову поверхню. У FDM шари помітні найбільше, але за правильно налаштованого друку цього може бути цілком достатньо для технічного використання. Якщо деталь має демонструвати зовнішній вигляд готового виробу, SLA або додатково оброблений SLS часто виглядає професійніше.
Для простих механічних деталей FDM дуже добре підходить, якщо правильно обрати матеріал, заповнення, кількість периметрів та орієнтацію. SLS-нейлон чудово підходить для міцних функціональних деталей, кліпс і невеликих серій. SLA може бути точним і міцним на стискання, але для ударів, згинання та тривалих навантажень необхідно обрати відповідну технічну смолу.
SLA зазвичай добре відтворює дуже дрібні деталі. SLS є точним для функціональних пластикових деталей, але порошковий процес і подальше очищення впливають на маленькі отвори та зазори. FDM найбільше залежить від сопла, висоти шару, матеріалу та калібрування. Для конструкцій завжди проєктуйте зазори: для FDM краще робити їх більшими, для SLA — меншими, а для SLS — відповідно до розміру деталі та необхідного руху.
Великі недорогі деталі часто вигідно друкувати методом FDM. SLA чудово підходить для невеликих точних моделей, але великі деталі зі смоли можуть бути дорогими та більш схильними до деформацій. SLS має обмеження за розміром камери, але для багатьох функціональних деталей середнього розміру є дуже ефективним.
Вам потрібен кронштейн для камери в майстерні. Якщо він простий і не перебуватиме на сонці, оберіть PETG на FDM. Якщо він буде використовуватися на вулиці, розгляньте ASA. Якщо кронштейн має тонкі еластичні защіпки та складну форму, SLS з PA12 буде надійнішим.
Вам потрібна деталізована модель персонажа або мініатюра виробу. Оберіть SLA, оскільки ця технологія краще за FDM відтворює текстури, тонкі краї та дрібні елементи. Якщо модель має витримувати грубе поводження, оберіть стійкішу смолу та відповідно підберіть товщину стінок.
Ви проєктуєте корпус електроніки для перевірки форми. Першу версію надрукуйте методом FDM з PLA або PETG, оскільки так ви швидко виявите помилки в отворах, роз'ємах і монтажі. Фінальнішу невелику серію можна перенести на SLS, якщо потрібні кращі кліпси, тонші ребра та професійніша функціональна деталь.
Вам потрібен прозорий корпус для LED-модуля. SLA із прозорою смолою буде кращим варіантом, ніж FDM, але врахуйте, що для справді оптично чистого результату може знадобитися шліфування, полірування або лакування.
Для FDM враховуйте, що нависання понад приблизно 45 градусів часто потребують підтримок, хоча сучасні принтери в деяких випадках можуть друкувати й більші кути. Стінки функціональних деталей проєктуйте товщиною приблизно 1,2–2 мм, а гострі внутрішні кути замінюйте радіусами.
Для SLA розміщуйте підтримки на менш помітних поверхнях, забезпечуйте порожнисті деталі дренажними отворами, а після дозатвердіння перевіряйте розміри. Для тонких стінок і дрібних деталей дотримуйтеся рекомендацій для конкретної смоли, оскільки відмінності між матеріалами значні.
Для SLS проєктуйте отвори для виходу порошку, для рухомих частин залишайте відповідний зазор і не заощаджуйте на радіусах у навантажених місцях. Дуже тонкі стінки можуть бути еластичними, але для несучих деталей безпечніше додати матеріал там, де діють сили.
FDM найкраще підходить для дешевих, швидких і розмірних прототипів, великих деталей та багатьох практичних компонентів зі звичайних філаментів. SLA обирайте для деталізації, гладкої поверхні та візуальних моделей, де важливий зовнішній вигляд. SLS має сенс для функціональних нейлонових деталей, складних форм і невеликих серій без підтримок.
Якщо ви не впевнені, не починайте з технології. Почніть із вимог: розміру, міцності, поверхні, температури, точності, кількості деталей і бюджету. Правильна технологія — та, яка забезпечує функціональність деталі з найменшою кількістю компромісів.


