Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
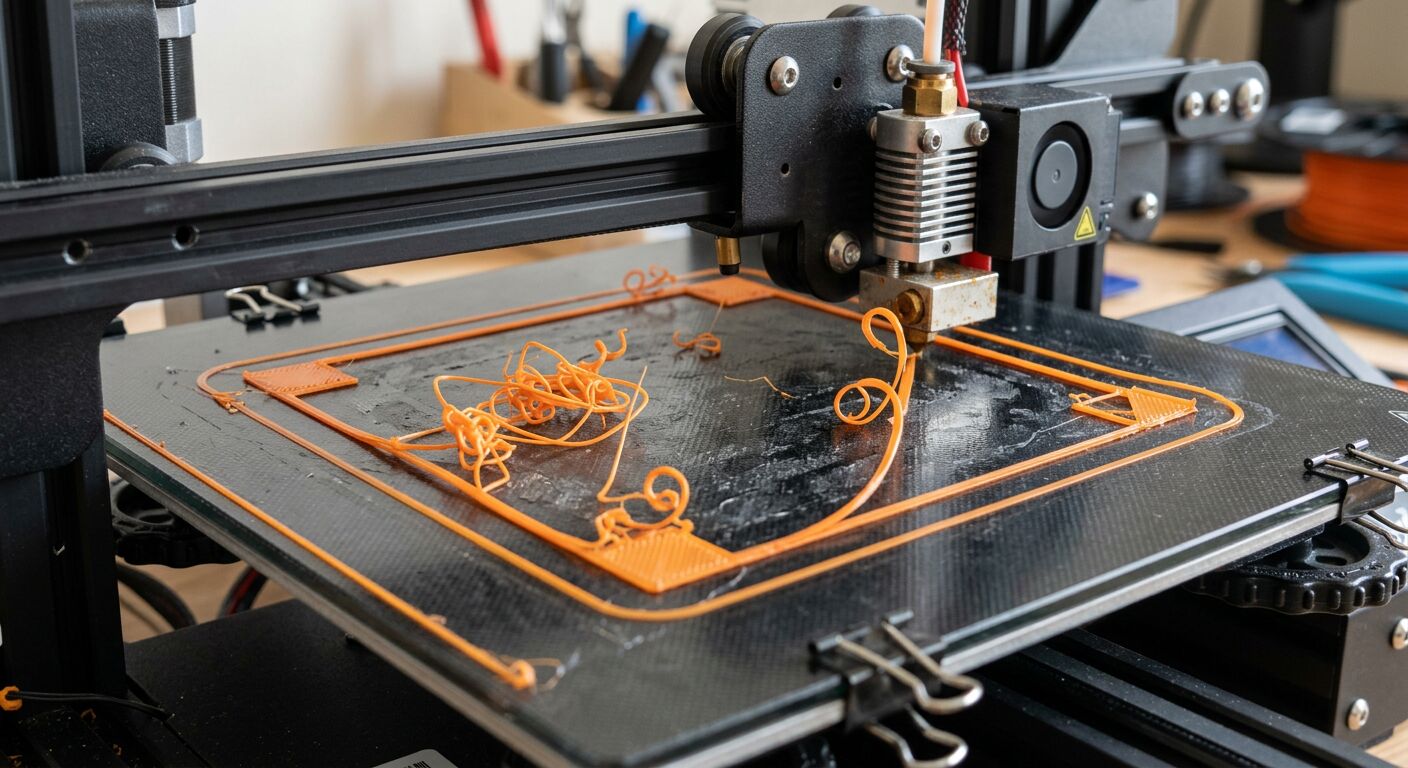
Кожен, хто друкує на FDM 3D-принтері, рано чи пізно стикається з одним і тим самим сценарієм: модель у слайсері виглядає ідеально, принтер починає друк без проблем, але результат має підняті кути, волоски між деталями, зміщені шари або крихкі стінки. Добра новина полягає в тому, що більшість помилок 3D-друку має досить зрозумілі причини, і їх можна систематично виправити.
Найважливіше правило: не змінюйте п’ять речей одночасно. Змініть одне значення, надрукуйте короткий тест і запишіть результат. Інакше ви не зрозумієте, що саме допомогло.
Перш ніж почати налаштовувати профіль, дайте відповідь на три запитання:
Якщо помилка виникає на першому шарі, спочатку перевірте платформу, калібрування Z і адгезію. Якщо вона з’являється лише через тривалий час, підозрюйте температуру, потік повітря, механіку, засмічення сопла або якість філаменту.
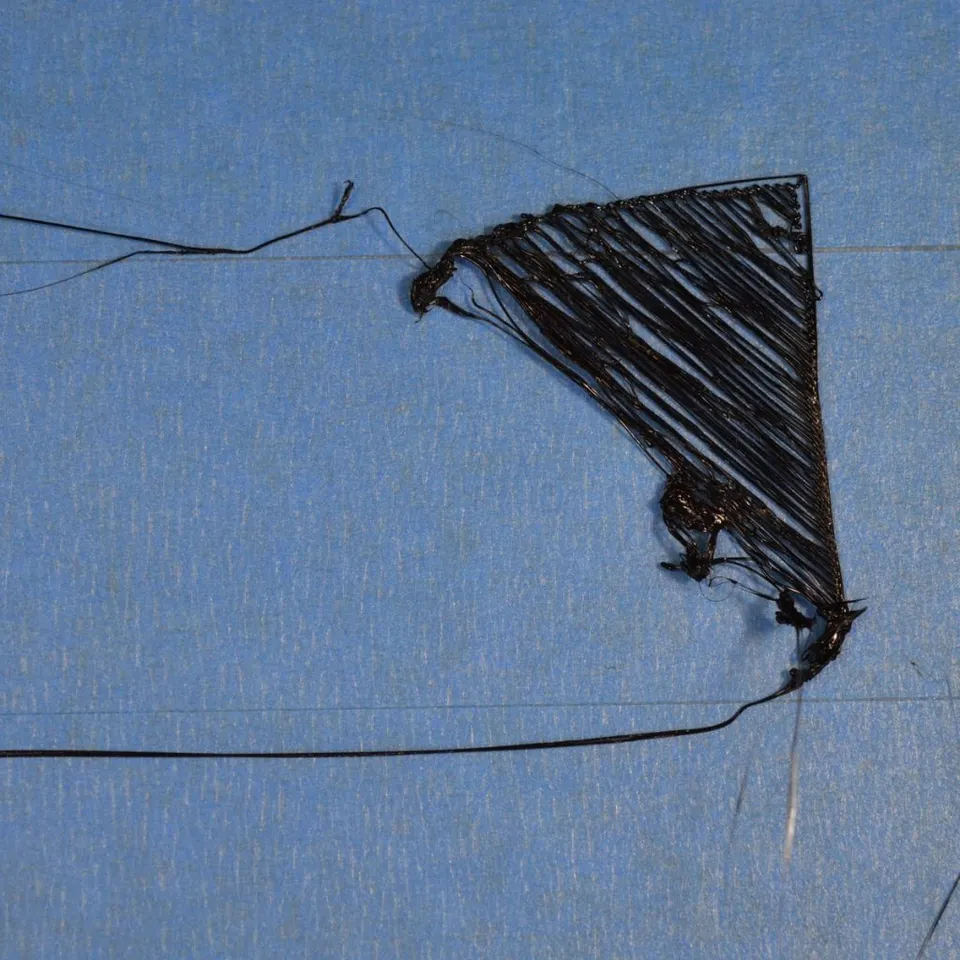
Невдалий перший шар — найпоширеніша причина невдалого друку. Це проявляється так: лінії не прилипають до платформи, тягнуться за соплом, утворюються проміжки або виріб відшаровується через кілька хвилин.
Спочатку очистьте друкарську платформу. Жиру з пальців достатньо, щоб PLA або PETG тримався значно гірше. Для звичайних PEI-пластин допоможе тепла вода з краплею засобу для миття посуду, ретельне промивання та висушування чистою серветкою. Ізопропіловий спирт використовуйте відповідно до типу поверхні та рекомендацій виробника. Не використовуйте агресивні хімікати навмання — деякі спеціальні поверхні можна пошкодити.
Потім перевірте висоту першого шару. Якщо сопло розташоване надто високо, лінії будуть круглими, а між ними залишатимуться проміжки. Якщо воно розташоване надто низько, матеріал розтискатиметься в боки, поверхня буде шорсткою, а екструдер може клацати. Правильний перший шар злегка притиснутий: окремі лінії з’єднуються, але не розорюються соплом.
Також допомагає зменшити швидкість першого шару. Для проблемних деталей встановіть швидкість першого шару приблизно 15–30 mm/s, додайте brim і перевірте правильну температуру платформи для конкретного матеріалу.
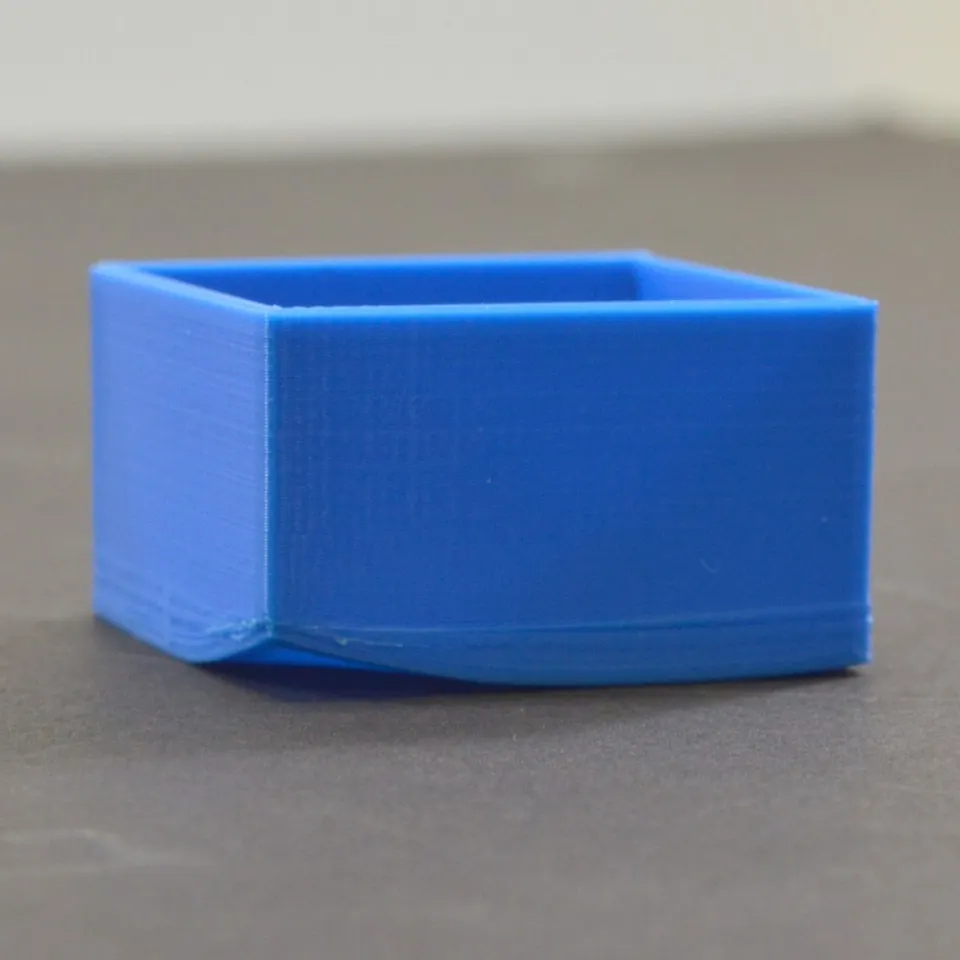
Warping виникає через усадку матеріалу під час охолодження. Зазвичай піднімаються кути великих площин, деталь деформується, а в гіршому випадку відшаровується повністю. Найчастіше це трапляється з ABS, ASA, нейлоном і великими деталями з PETG, але може виникнути й у PLA, якщо платформа брудна або модель тримається лише невеликою площею.
Почніть з адгезії: чиста платформа, правильний перший шар, відповідна температура платформи та brim. Для великих деталей допоможе ширший brim 5–10 mm. Якщо ви друкуєте матеріалом, чутливим до усадки, обмежте протяги та різке охолодження. Відкрите вікно, кондиціонер або вентилятор біля принтера можуть зіпсувати навіть добре налаштований друк.
Для ABS і ASA часто потрібен закритий корпус із вищою та стабільною температурою навколишнього середовища. Для PLA, навпаки, надто теплий закритий корпус може спричинити розм’якшення філаменту в екструдері, тому важливо враховувати відмінності матеріалів. Якщо деталь деформується знову й знову, спробуйте змінити орієнтацію моделі, розділити її на менші частини або вибрати матеріал із меншою усадкою.
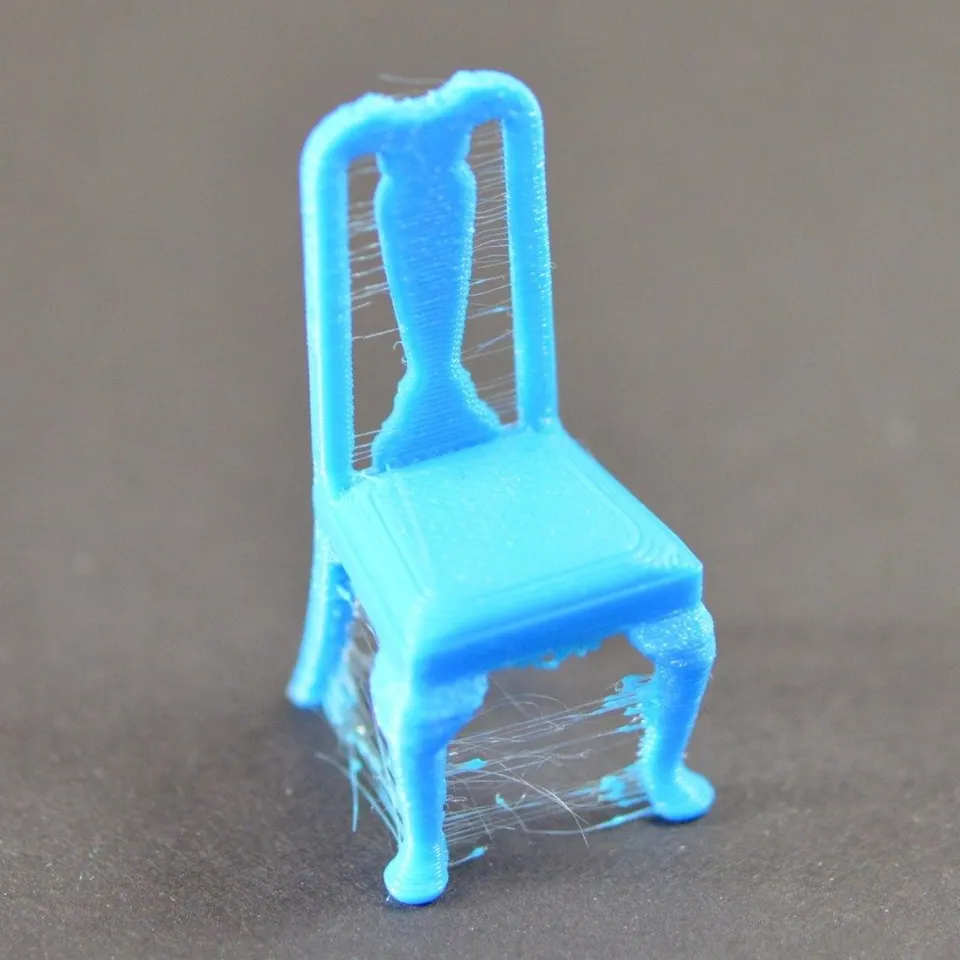
Stringing виглядає як тонкі нитки між вежами, краями або окремими частинами виробу. Він виникає, коли матеріал продовжує витікати із сопла під час холостих переміщень.
Спочатку поступово знижуйте температуру, наприклад на 5 °C. Надто висока температура покращує подачу матеріалу, але водночас збільшує його витікання із сопла. Потім налаштуйте ретракт. Для екструдера з прямою подачею він зазвичай коротший, а для Bowden — довший. Не перестарайтеся: надто довгий або швидкий ретракт може спричинити сточування філаменту, засмічення чи нерегулярну екструзію.
Вологий філамент має великий вплив. PETG, TPU і нейлон можуть вбирати вологу швидше, ніж здається. Якщо під час друку чути потріскування та шипіння, поверхня шорстка й водночас утворюється багато stringing, висушіть філамент. Зберігання в закритому контейнері із силікагелем — недорогий спосіб профілактики.
У слайсері також допомагає налаштувати холості переміщення так, щоб сопло без потреби не проходило над видимими контурами, увімкнути протирання під час ретракту та перевірити, чи не вкрито сопло зовні старим матеріалом.
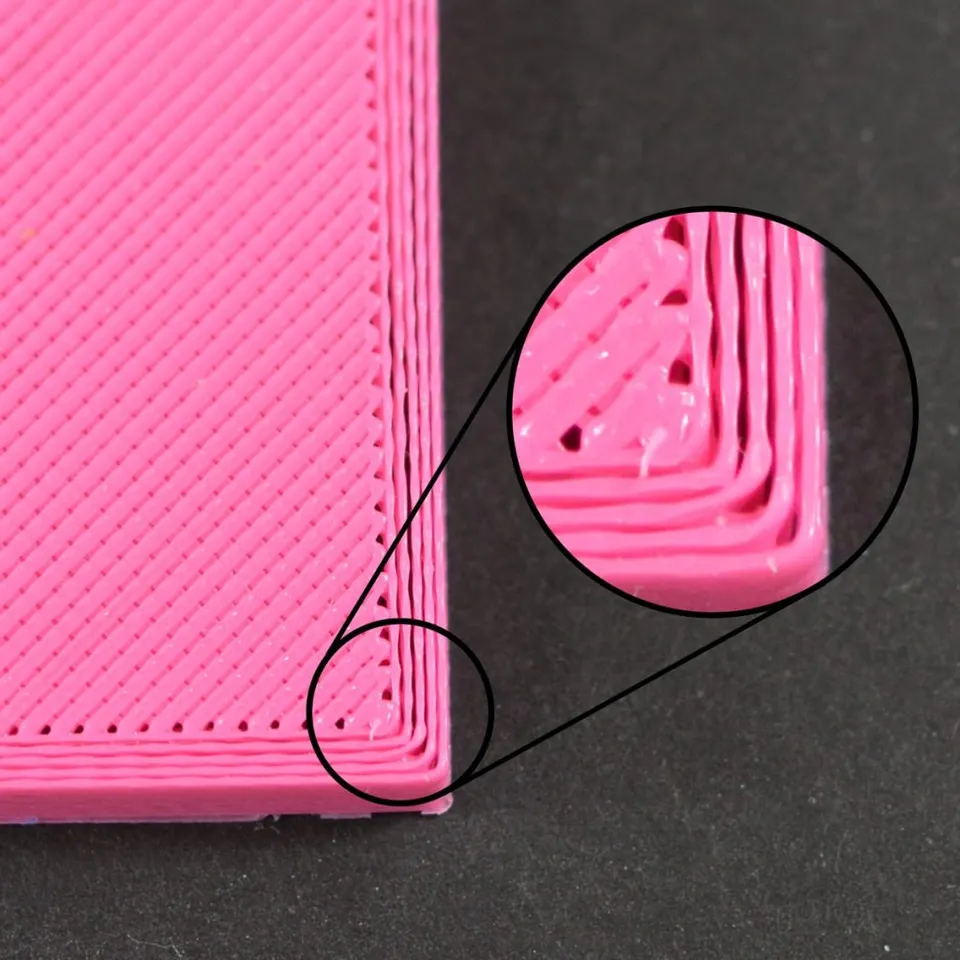
Недоекструзія означає, що принтер видавлює менше пластику, ніж потрібно. Її можна розпізнати за проміжками між периметрами, розрідженим верхнім шаром, переривчастими лініями, крихкими стінками або клацанням екструдера.
Рухайтеся від простого до складного. Перевірте, чи вільно розмотується котушка і чи не перехрещений філамент. Огляньте подавальне колесо екструдера: воно не має бути забите пилом від філаменту. Переконайтеся, що філамент проходить напрямною без опору і що PTFE-трубка не пошкоджена.
Ще одна підозріла частина — сопло. Частково засмічене сопло може деякий час друкувати нормально, а потім створювати тонкі або переривчасті лінії. Допоможе очищення, cold pull або заміна сопла. Якщо ви друкуєте абразивними матеріалами, наприклад філаментами з карбоном або glow-ефектом, звичайне латунне сопло може швидко зноситися.
Перевірте також слайсер. Надто низька температура, надто висока швидкість, занадто велика висота шару або нереалістичний для цього hotend потік призведуть до того, що принтер не встигатиме розплавляти матеріал. Для звичайного сопла 0,4 mm підтримуйте ширину екструзії та висоту шару в розумних межах. Якщо хочете друкувати швидше, обережно підвищуйте температуру й стежте за якістю поверхні.
Переекструзія — протилежна проблема: матеріалу забагато. Поверхня шорстка, кути набряклі, на верхніх шарах з’являються борозни, а перший шар може розширюватися в боки. Типовий прояв — слоняча лапа, тобто розширений нижній край моделі.
Спочатку перевірте, чи не надто сильно притиснутий перший шар. Часто користувачі зменшують Z, щоб виріб краще тримався, але так вони створюють деформовані нижні розміри. Потім перевірте потік у слайсері. Для нового філаменту варто надрукувати простий тест потоку й поступово налаштувати flow multiplier.
Слонячу лапу можна зменшити нижчою температурою платформи після перших шарів, правильним охолодженням і компенсацією слонячої лапи у слайсері. Для технічних деталей, які мають вставлятися одна в одну, не забудьте передбачити зазори. FDM-друк — це не механічна обробка, і надто щільна модель заїдатиме навіть на добре відкаліброваному принтері.
Зміщення шарів виглядає драматично: починаючи з певної висоти частина моделі друкується зі зміщенням убік. Причиною зазвичай є механічна проблема, зіткнення сопла з виробом, надто висока швидкість або неправильний натяг ременів.
Спочатку визначте, на якій осі сталося зміщення. Якщо модель змістилася вліво або вправо, шукайте проблему на осі X. Якщо вперед або назад — перевіряйте вісь Y. Перевірте ремені, затягування шківів на валах, вільний рух осі та можливе тертя кабелів. Друкувальна головка й платформа мають плавно рухатися по всій траєкторії.
Частою причиною також є зіткнення сопла з виробом. Коли кути моделі піднімаються або опори деформуються, сопло під час переміщення врізається в них, і двигун пропускає кроки. У такому випадку недостатньо просто натягнути ремені — потрібно усунути warping, налаштувати охолодження, Z-hop або опори.
Якщо ви друкуєте дуже швидко, зменште прискорення та швидкості для проблемного матеріалу. Принтер може впоратися з високою швидкістю на простому тесті, але складна модель із різкими змінами напрямку є значно вимогливішою.
Якщо шари погано з’єднуються, модель стає крихкою та тріскається вздовж горизонтальних ліній. Найчастіше температура сопла надто низька, охолодження надто сильне або біля принтера є протяг.
Поступово підвищуйте температуру сопла й стежте, чи покращується міцність. Для таких матеріалів, як ABS, ASA або нейлон, обмежте вентилятор і використовуйте закритий корпус. Для PLA охолодження, навпаки, потрібне, але не завжди на 100 %. Маленькі деталі та нависання потребують більшого охолодження, тоді як міцність великих технічних деталей часто покращується за трохи вищої температури та меншого обдування.
Важлива також орієнтація моделі. FDM-виріб зазвичай найслабший між шарами. Якщо деталь має витримувати навантаження, поверніть її так, щоб навантаження не було спрямоване безпосередньо проти з’єднань між шарами.
Маленькі пухирці на поверхні можуть виникати на початку та в кінці периметра, через вологий філамент, неправильний ретракт, високу температуру або нестабільний потік. Видимий шов не обов’язково є помилкою, але його можна краще приховати.
У слайсері встановіть розташування шва на куті або задній стороні моделі. Для круглих моделей спробуйте випадковий шов, якщо краще розсіяти дрібні сліди, ніж мати одну помітну лінію. Також допомагають правильно налаштований ретракт, pressure advance або linear advance, якщо принтер їх підтримує.
Якщо пухирці супроводжуються потріскуванням і матовими плямами, перевірте вологість філаменту. Якщо вони з’являються переважно після довгих холостих переміщень, налаштуйте ретракт і температуру. Якщо матеріал витікає навколо різьби сопла або heatbreak, зупиніть друк і перевірте hotend, оскільки витік пластику може пошкодити всю друкувальну головку.
Мости провисають, коли матеріал не має достатньої опори, надто гарячий або недостатньо швидко охолоджується. Нависання деформуються, коли кут занадто крутий для певного матеріалу та охолодження.
Спробуйте знизити температуру, посилити охолодження та зменшити швидкість друку мостів. Для довгих мостів допоможе змінити орієнтацію моделі або додати опори. Для нависань часто краще повернути модель уже у слайсері, ніж намагатися врятувати неможливу геометрію налаштуваннями.
Опори — це не недолік. Важливо встановити розумну відстань між опорою та моделлю. Надто малий зазор призведе до того, що опори буде важко зняти. Надто великий зазор погіршить нижню поверхню моделі.
Якщо принтер продовжує працювати, але з сопла не виходить матеріал, причиною може бути засмічення, проблема з подачею або heat creep. Heat creep виникає, коли тепло піднімається надто високо в холодну частину hotend, і філамент розм’якшується раніше, ніж потрібно.
Перевірте вентилятор hotend, температуру, ретракт і прохід філаменту. Надто велика кількість ретрактів на невеликій деталі може багаторазово нагрівати та деформувати матеріал. Для PLA у надто теплому корпусі проблема посилюється.
У разі засмічення не намагайтеся силоміць проштовхнути холодний філамент. Нагрійте hotend до правильної температури, спробуйте виконати ручну екструзію, очистьте сопло голкою відповідного діаметра або виконайте cold pull. Якщо проблема повторюється, замініть сопло та перевірте, чи не використовуєте неправильну температуру або надто неякісний філамент.
Якщо ви не знаєте, з чого почати, скористайтеся таким порядком:
Зберігайте профіль для кожного філаменту. Записуйте бренд, матеріал, колір, сопло, температуру, платформу, охолодження та примітку про те, що спрацювало. Однаковий PETG від двох виробників може поводитися по-різному, а чорний філамент може друкуватися краще, ніж прозорий.
Перед тривалим друком варто виконати коротку перевірку:
Більшість проблем 3D-друку — не випадковість. Це поєднання адгезії, температури, потоку, охолодження, механіки та філаменту. Якщо діяти послідовно й перевіряти окремі причини, а не хаотично змінювати налаштування, ви заощадите матеріал, час і нерви.


