Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
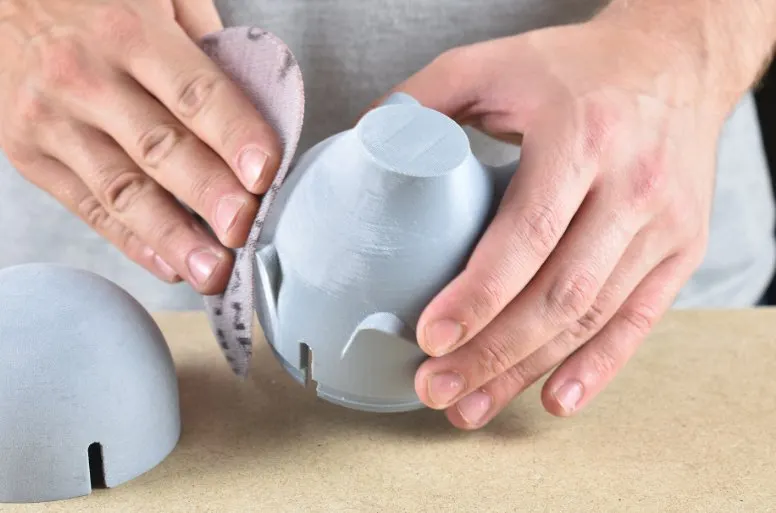
Виріб після зняття з платформи ще не обов’язково є готовим продуктом. Для функціонального кронштейна часто достатньо видалити підтримки й зачистити краї, але для декорацій, аксесуарів для косплею, корпусів електроніки або подарункових моделей саме постобробка має вирішальне значення. Завдяки їй зникають видимі шари, з’єднання між деталями та дрібні дефекти друку. У результаті виріб може виглядати як литий пластик, пофарбований прототип або модель ручної роботи.
Добра новина полягає в тому, що вам не потрібна професійна фарбувальна камера. Потрібно знати, який матеріал ви обробляєте, наскільки гладкою має бути поверхня і в якій послідовності виконувати окремі кроки. Найпоширеніша помилка — почати із занадто дрібного наждачного паперу, нанести забагато шпаклівки, поспішити з фарбуванням або використати розчинник для матеріалу, якому він не підходить.
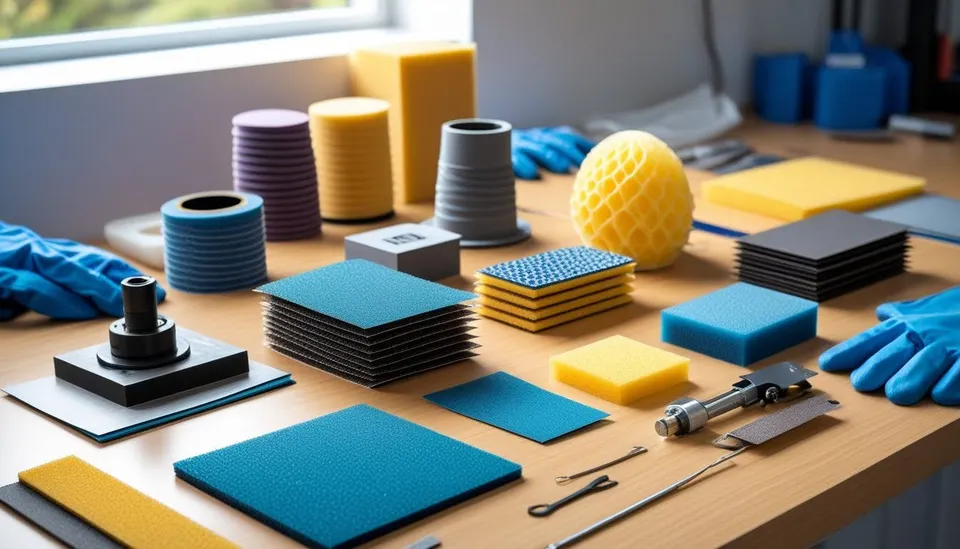
Базовий набір для більшості FDM-виробів простий: гострий канцелярський ніж або скальпель, надфілі, наждачний папір із зернистістю приблизно 120, 180, 240, 400, 600 і 1000, шліфувальна губка, секундний клей, двокомпонентна епоксидна смола, ґрунт-наповнювач у спреї, дрібнозерниста модельна шпаклівка, ґрунтовка, фінішна фарба та, за потреби, прозорий лак. Також стануть у пригоді респіратор, рукавички, захисні окуляри та хороша вентиляція.
Для більших моделей варто додати шліфувальний брусок. Пальці повторюють нерівності й легко створюють хвилі, тоді як рівний брусок утримує поверхню рівною. Для вигнутих поверхонь краще використовувати еластичну шліфувальну губку. Для дрібних деталей скористайтеся надфілем, ватною паличкою з приклеєним наждачним папером або смужкою наждачного паперу, складеною навколо зубочистки.
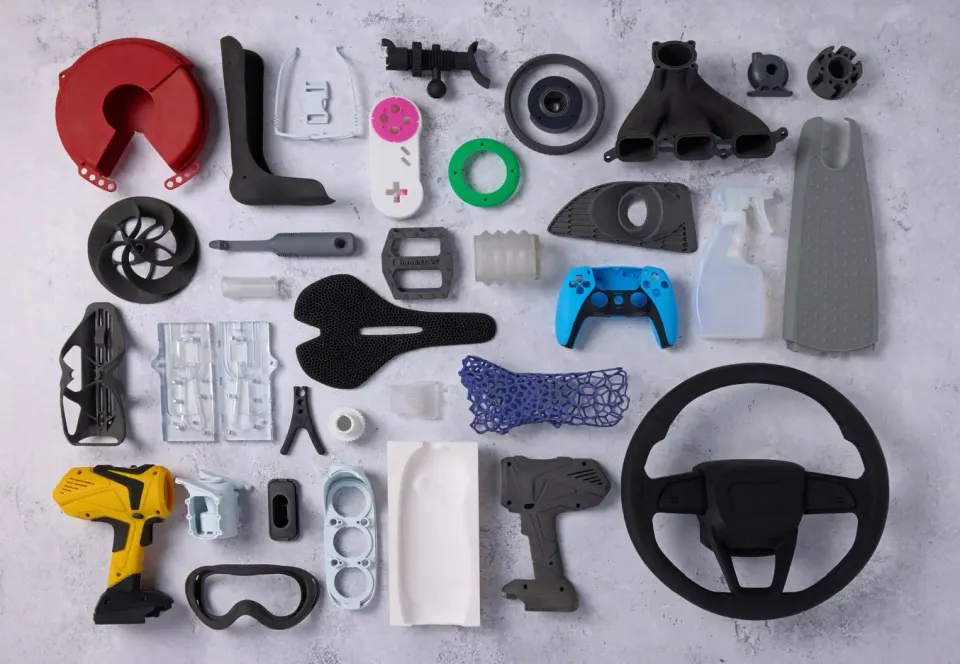
Для фігурки на полиці потрібен один підхід, а для навантаженого автомобільного кронштейна — інший. На декоративній моделі шари можна сховати під шпаклівкою, ґрунтом-наповнювачем і лаком. Однак функціональна деталь не повинна втрачати точність, еластичність або міцність. Кожен шар шпаклівки та фарби додає матеріал. Тому в отворах, різьбах, засувках і припасованих поверхнях захищайте розміри малярною стрічкою або після завершення обережно зачистіть їх повторно.
Для деталей, які перебуватимуть надворі або на сонці, враховуйте також матеріал. PLA розм’якшується в теплі, і постобробка не зробить його термостійким пластиком. PETG міцніший, але гірше шліфується, а деякі фарби тримаються на ньому слабше без якісної ґрунтовки. ASA та ABS можна чудово згладжувати хімічним способом, але під час роботи з розчинниками потрібен значно суворіший режим безпеки.
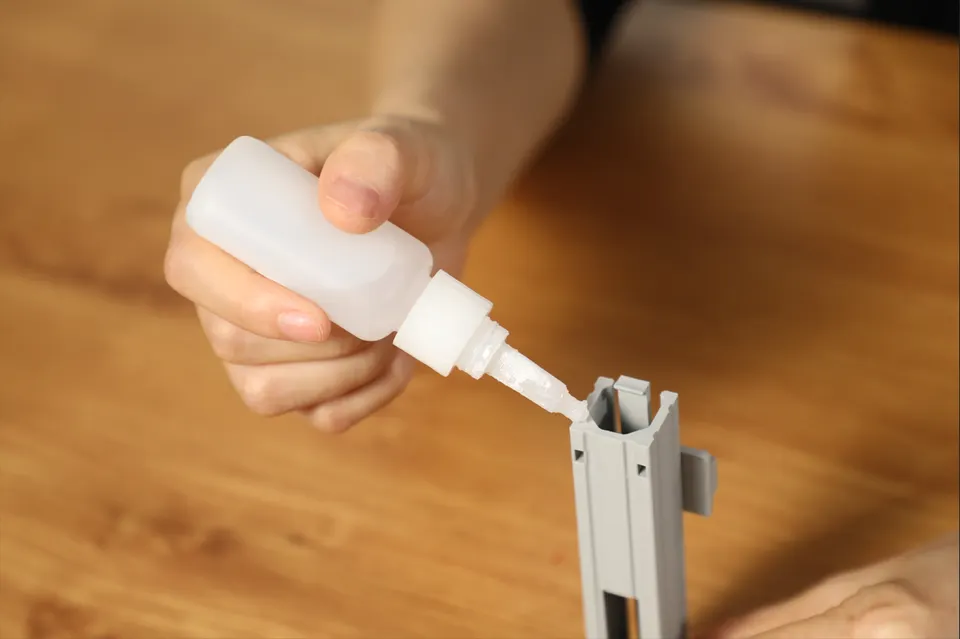
Перш ніж відкривати клей, зберіть деталі насухо. Видаліть залишки підтримок, нитки, «слонячу лапу» та горбки в місці з’єднання. Злегка зачистіть краї наждачним папером зернистістю приблизно 180–240, щоб клей мав за що механічно зачепитися. Для довгих з’єднань підготуйте струбцини, гумки або малярну стрічку. У складних моделях зробіть невеликі позначки на внутрішній стороні, щоб деталі не повернулися під час склеювання.
Для PLA найшвидшим вибором є секундний клей. Рідкий клей затікає в точне з’єднання, а гелевий краще заповнює невеликий зазор і менше стікає. Активатор пришвидшує затвердіння, але може залишити білуватий наліт, тому використовуйте його помірно й краще подалі від видимих поверхонь.
PETG часто складніше склеювати. Для легких декоративних з’єднань може підійти секундний клей, а для міцніших конструкцій краще використовувати двокомпонентну епоксидну смолу або клей для пластику. Заздалегідь знежирте й зачистіть з’єднання. Якщо воно зазнає навантаження, не покладайтеся лише на клей. Додайте штифти, замки, гвинти, вставні дроти або надруковані пальці.
ABS та ASA також можна склеювати розчинником, оскільки поверхню можна частково протравити, і після випаровування розчинника з’єднання поводиться більше як зварений пластик. Це міцно, але менш пробачає помилки й потребує вентиляції, рукавичок та обережності. Для великих деталей практичніша епоксидна смола, оскільки вона дає час для точного припасування.
Для еластичних матеріалів, наприклад TPU, враховуйте, що міцне крихке з’єднання може відшаруватися під час згинання. Обирайте еластичний контактний або поліуретановий клей і завжди тестуйте його на обрізку.
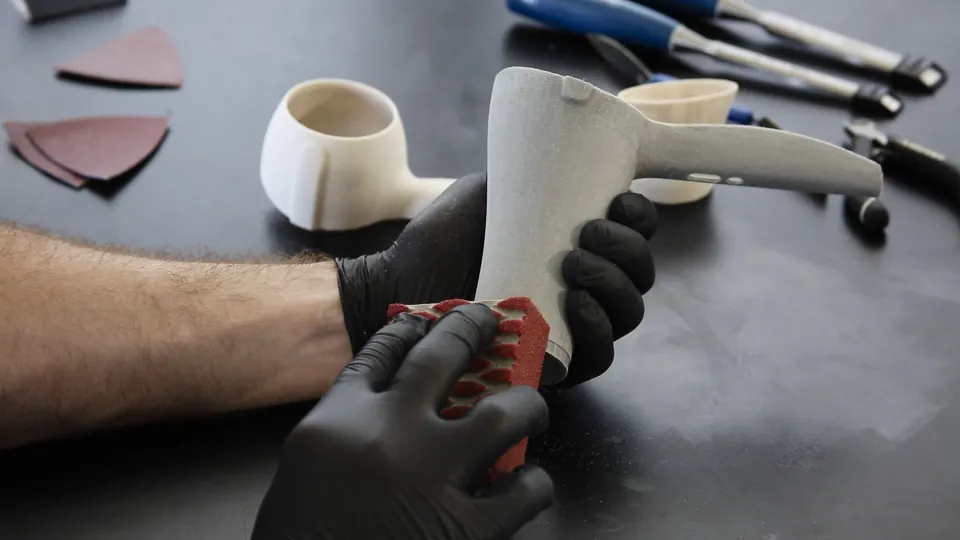
Шліфування — це не означає взяти найдрібніший папір і довго чекати. Починайте з такої зернистості, яка необхідна, але не грубішої. Якщо потрібно вирівняти шари, залишки підтримок або перехід між двома склеєними деталями, почніть приблизно із зернистості 120–180. Коли форма буде правильною, переходьте до 240, потім 400, а для пофарбованої поверхні — до 600–1000. Пропускання градацій зернистості лише здається економією часу. Дрібний папір не зможе швидко видалити подряпини після грубого шліфування.
PLA краще шліфувати з легким натиском. Під час тривалого сухого шліфування пластик нагрівається, розм’якшується й починає забивати абразив. Допомагають короткі рухи, часте очищення паперу, а на дрібніших етапах — мокре шліфування. PETG також може забивати абразив і тягнутися, тому краще використовувати гострий наждачний папір, менший натиск і більше терпіння. ABS та ASA шліфуються приємніше, але пил від шліфування не варто вдихати незалежно від матеріалу.
Після кожного етапу очищайте деталь. Пил у подряпинах вводить в оману, а після нанесення ґрунту проявляється у вигляді брудних плям. Для сухого очищення достатньо м’якої щітки, а наприкінці — води з краплею мийного засобу або відповідного знежирювача залежно від матеріалу. Перед фарбуванням деталь має бути повністю сухою.
Використовуйте шпаклівку для дефектів, а не як штукатурку по всій моделі. Для дрібних щілин, подряпин і слідів підтримок достатньо модельної або акрилової шпаклівки. Нанесіть її шпателем або старою карткою, втисніть у зазор і відразу приберіть надлишок. Чим менше шпаклівки залишиться поза дефектом, тим менше доведеться шліфувати.
Для більших з’єднань і глибших зазорів підійде двокомпонентна поліестерна або епоксидна шпаклівка. Вона краще тримається й менше просідає, але швидко твердне та має різкий запах, тому працюйте невеликими порціями. Для склеєних моделей найкращий порядок зазвичай такий: склеїти, зміцнити з’єднання зсередини, зашпаклювати щілину, відшліфувати, нанести ґрунт-наповнювач, перевірити й знову локально зашпаклювати.
Ґрунт-наповнювач у спреї ідеально підходить для тонких шарів після FDM-друку. Не наносіть один товстий шар. Краще зробити два-три тонкі шари, даючи їм час провітритися. Після затвердіння відшліфуйте поверхню зернистістю 400–600. Ґрунт-наповнювач підкреслює дефекти, тому не лякайтеся, якщо перше нанесення покаже більше вад, ніж необроблений пластик. Саме для цього він і використовується.
Для дуже гладких декоративних виробів можна також використати тонкий шар епоксидної смоли. Він заповнить шари й створить міцну поверхню, але може залити деталі, заокруглити гострі краї та збільшити вагу. Такий спосіб більше підходить для косплею, реквізиту та великих органічних форм, ніж для точних механічних деталей.
Фінішна фарба ніколи не приховає погану підготовку. Якщо після ґрунту видно подряпини, вони будуть помітні й після фарбування, лише ще виразніше. Після шліфування вимийте деталь, знежирте її та дайте висохнути. Видаліть пил м’яким пензлем або струменем повітря. На ділянки, які мають залишитися точними за розмірами, наклейте малярну стрічку.
Спочатку наноситься ґрунтовка або ґрунт-наповнювач. Для PLA та PETG добре використовувати ґрунтовку, призначену для пластику. Розпилюйте з відстані, рекомендованої виробником спрею, і починайте рух за межами деталі, щоб перші краплі не залишили плям. Рухайтеся плавно й краще нанесіть ще один тонкий шар, ніж один мокрий шар, який потече.
Після ґрунтування виконайте контрольне шліфування. Матова поверхня чудово покаже блискучі заглиблення, які ще не вирівняні. Коли ґрунтовка стане рівномірною, можна наносити фарбу. Для моделей і прототипів підходять акрилові спреї, аерограф і пензель. Спрей швидкий для великих площ, аерограф забезпечує найкращий контроль на невеликих моделях, а пензель добре підходить для деталей.
Прозорий лак обирайте відповідно до призначення. Матове покриття приховує дрібні недосконалості й реалістично виглядає на фігурках. Глянцевий лак підкреслює форму, але також показує кожну хвилю. Напівглянцеве покриття — хороший компроміс для корпусів, кронштейнів і технічних моделей. Для навантажених деталей дайте лаку затверднути довше, ніж потрібно для висихання на дотик. Поверхня може бути сухою через годину, але механічно стійкою стане лише пізніше.
Хімічне згладжування привабливе тим, що дає змогу пом’якшити шари без тривалого шліфування. Однак воно не є універсальним. Найвідоміший спосіб — згладжування ABS та ASA ацетоном. Пари протравлюють поверхню, шари зливаються, і деталь набуває гладкого або навіть глянцевого вигляду. Надто тривала витримка, однак, знищує гострі деталі, заокруглює краї та може змінити розміри.
Ацетон легкозаймистий, а його пари не підходять для закритого приміщення без вентиляції. Не використовуйте відкрите полум’я, не нагрівайте розчинник імпровізованими способами й не працюйте поблизу джерел іскор. Після згладжування залиште деталь надовго провітрюватися, оскільки розм’якшена поверхня схильна до відбитків і деформацій.
PLA та PETG зазвичай не можна надійно згладити ацетоном. Для цих матеріалів безпечнішими є механічне шліфування, ґрунт-наповнювач, шпаклівка або епоксидне покриття. PVB — матеріал, розроблений для згладжування спиртом, але якщо ви друкуєте звичайним PLA, PETG, ABS або ASA, завжди керуйтеся рекомендаціями для конкретного філаменту й спочатку протестуйте невеликий фрагмент виробу.
| Матеріал | Клейові з’єднання | Шліфування | Згладжування | Примітка |
|---|---|---|---|---|
| PLA | Секундний клей, епоксидна смола | Легко, стежте за нагріванням | Переважно шпаклівка, ґрунт-наповнювач, епоксидна смола | Добре для декорацій і прототипів, гірше переносить тепло |
| PETG | Епоксидна смола, клеї для пластику, зачищене з’єднання | Міцний, іноді забиває абразив | Переважно механічне та з ґрунт-наповнювачем | Чудовий для функціональних деталей, потребує якісної ґрунтовки під фарбу |
| ABS | Епоксидна смола, склеювання розчинником | Добре шліфується | Згладжування ацетоном | Потребує вентиляції та обережності під час роботи з розчинниками |
| ASA | Епоксидна смола, склеювання розчинником | Добре шліфується | Згладжування ацетоном | Підходить для використання надворі, хороший вибір для гладких технічних корпусів |
| TPU | Еластичні клеї | Складніше | Не підходить для звичайного хімічного згладжування | Перевірте еластичність з’єднання на обрізку |
| Resin | Секундний клей, епоксидна смола | Дуже дрібне шліфування | Полірування, лак | Під час шліфування використовуйте захист від пилу |
Для швидкого виготовлення функціональної деталі видаліть підтримки, зніміть гострі краї надфілем, відшліфуйте контактні поверхні зернистістю 240–400 і залиште без фарбування. Для отворів використовуйте свердло вручну або на низьких обертах, щоб пластик не перегрівся.
Для гладкого корпусу електроніки склейте деталі епоксидною смолою або секундним клеєм зі штифтами, зашпаклюйте щілини, відшліфуйте зернистістю 240–400, нанесіть ґрунт-наповнювач, відшліфуйте зернистістю 600, нанесіть ґрунтовку, фарбу та напівглянцевий лак. Монтажні поверхні й різьби закрийте малярною стрічкою.
Для косплейного шолома або реквізиту спочатку з’єднайте сегменти зсередини, зміцніть їх смужкою пластику, склотканиною або епоксидною смолою, зовні зашпаклюйте щілини, повторюйте ґрунтування та шліфування, доки шари не зникнуть. Лише після цього починайте фарбування, нанесення патини та лаку.
Для фігурки або декорації варто одразу друкувати з меншою висотою шару. Тоді постобробці не доведеться боротися з глибокими сходинками. Використовуйте дрібні надфілі, локальне шпаклювання, ґрунт-наповнювач тонкими шарами, а фарбу наносіть поступово, щоб не залити дрібні деталі.
Перша помилка — неправильна послідовність. Якщо пофарбувати деталь до вирівнювання щілин, доведеться ремонтувати фарбу, а не модель. Правильний порядок зазвичай такий: очистити, склеїти, зміцнити, зашпаклювати, відшліфувати, нанести наповнювач, знову відшліфувати, загрунтувати, пофарбувати й покрити лаком.
Друга помилка — надмірний тиск під час шліфування. Тиск не прискорить роботу так, як правильна зернистість паперу. Він радше нагріє пластик, заб’є абразив і створить нерівності. Дозвольте абразиву працювати й часто змінюйте його.
Третя помилка — не перевіряти сумісність. Деякі спреї вступають у реакцію з основою, деякі клеї стають крихкими, а деякі розчинники пошкоджують деталі. Обрізок, невдалий виріб або внутрішня сторона деталі допоможуть уникнути зіпсованої моделі.
Четверта помилка — поспішати із затвердінням. Сухе на дотик не означає, що поверхня готова до шліфування, маскування або монтажу. Шпаклівці, ґрунт-наповнювачу, фарбі та лаку потрібен час. Якщо наждачний папір прилипає або поверхня скочується в грудочки, зачекайте довше.
Постобробка — це ремесло. Після першого друку, можливо, не зникне кожен шар, але ви дуже швидко зрозумієте, які кроки дають найбільший ефект. Для більшості звичайних моделей діє просте правило: добре склеювання, терпляче шліфування, тонкі шари шпаклівки та ґрунту, якісна ґрунтовка — і лише потім фарба. Якщо дотримуватися цього порядку, навіть звичайний FDM-виріб може виглядати як готовий продукт.


