Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
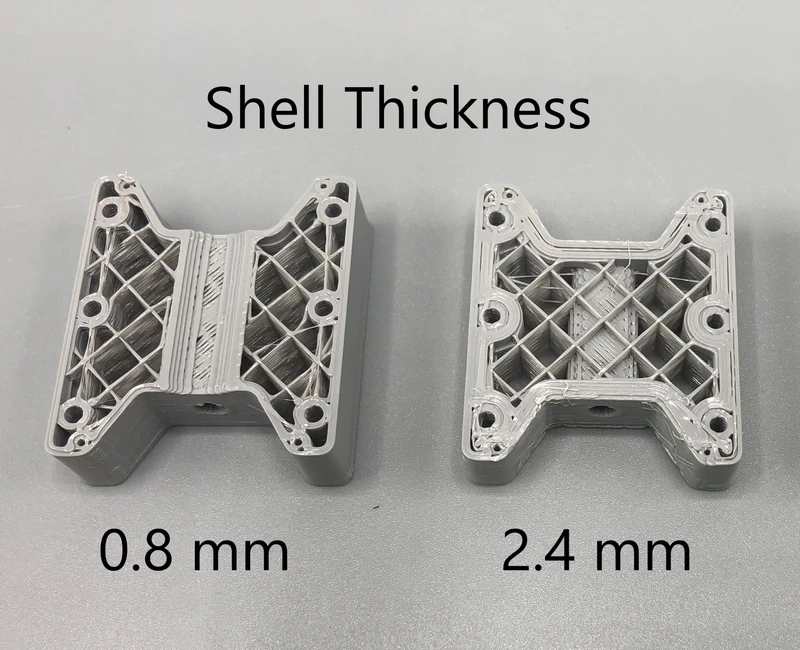
Η περίμετρος είναι μία από τις σημαντικότερες τιμές στον slicer, όταν θέλετε ένα πιο ανθεκτικό 3D εκτύπωμα. Παρ’ όλα αυτά, οι αρχάριοι συχνά την παραβλέπουν και αυξάνουν πρώτα το infill. Ωστόσο, στις συνηθισμένες εκτυπώσεις FDM η αντοχή εξαρτάται σε μεγάλο βαθμό ακριβώς από τα τοιχώματα του μοντέλου. Οι περίμετροι σχηματίζουν το εξωτερικό κέλυφος, διατηρούν το σχήμα του εξαρτήματος, προστατεύουν το infill και κατά την κάμψη ή την πρόσκρουση تحمل μεγάλο μέρος του φορτίου.
Τα καλά νέα είναι ότι η ρύθμιση των περιμέτρων δεν είναι περίπλοκη. Αρκεί να κατανοήσετε τι ακριβώς αλλάζετε στον slicer, πώς συνδέεται με το nozzle και πότε έχει νόημα να προσθέσετε ένα ακόμη τοίχωμα αντί για επιπλέον ποσοστά infill.
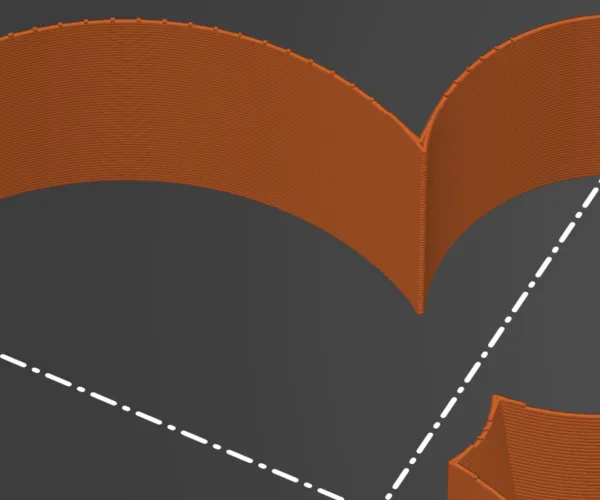
Η περίμετρος είναι μία κλειστή διαδρομή εξώθησης κατά μήκος της περιφέρειας μιας στρώσης. Όταν ο slicer κόβει το μοντέλο σε στρώσεις, δημιουργεί πρώτα τις εξωτερικές και εσωτερικές γραμμές περιγράμματος. Αυτές οι γραμμές τοποθετούνται η μία δίπλα στην άλλη και μαζί σχηματίζουν το τοίχωμα του μοντέλου.
Σε διαφορετικούς slicer μπορεί να συναντήσετε διαφορετικές ονομασίες:
Η αρχή είναι η ίδια. Αν ρυθμίσετε 2 περιμέτρους, ο slicer θα εκτυπώσει γύρω από την περιφέρεια δύο γειτονικές γραμμές υλικού. Αν ρυθμίσετε 4 περιμέτρους, το τοίχωμα θα είναι σημαντικά παχύτερο και στο εσωτερικό θα μείνει λιγότερος χώρος για infill.
Με ένα συνηθισμένο nozzle 0,4 mm, το πλάτος εξώθησης είναι περίπου 0,4 έως 0,45 mm. Τρεις περίμετροι επομένως δημιουργούν ένα τοίχωμα περίπου 1,2 έως 1,35 mm. Ο ακριβής αριθμός εξαρτάται από το προφίλ του εκτυπωτή, το υλικό και τη ρύθμιση του πλάτους γραμμής.
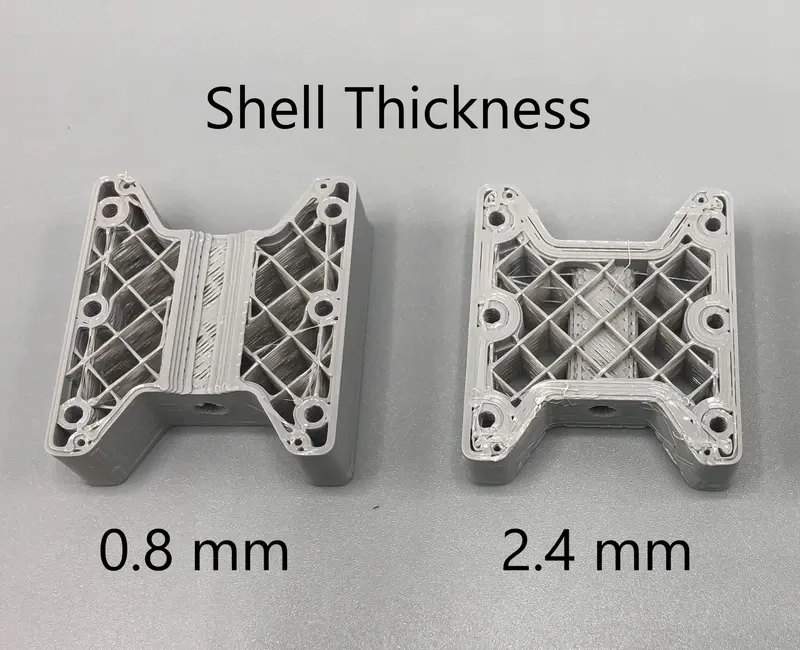
Φανταστείτε έναν κοίλο σωλήνα. Παρόλο που δεν είναι συμπαγής, μπορεί να είναι πολύ ανθεκτικός, επειδή το υλικό βρίσκεται μακριά από το κέντρο και αντιστέκεται καλά στην κάμψη. Με παρόμοιο τρόπο λειτουργούν πολλά 3D εκτυπωμένα εξαρτήματα. Κατά την κάμψη, τη στρέψη ή την πρόσκρουση, εργάζονται κυρίως τα εξωτερικά στρώματα του μοντέλου. Το infill βοηθά, αλλά το ίδιο το πυκνό infill συχνά δεν προσφέρει τόσο μεγάλη διαφορά όσο ένα πιο ανθεκτικό τοίχωμα.
Γι’ αυτό ένα εξάρτημα με 4 περιμέτρους και 25% infill μπορεί να είναι πιο πρακτικό από ένα εξάρτημα με 2 περιμέτρους και 60% infill. Θα έχει πιο ανθεκτικές ακμές, καλύτερα σπειρώματα, πιο ανθεκτικές γωνίες και συχνά πιο λογικό χρόνο εκτύπωσης. Παράλληλα, σπαταλάται λιγότερο υλικό στο εσωτερικό του μοντέλου, όπου περισσότερο πλαστικό μπορεί να μην προσφέρει αντίστοιχη βελτίωση.
Οι περίμετροι βοηθούν κυρίως εκεί όπου το εξάρτημα:
Το infill είναι η εσωτερική δομή του μοντέλου. Υποστηρίζει τις επάνω στρώσεις, μειώνει τις παραμορφώσεις και αυξάνει την αντοχή στη συμπίεση. Οι περίμετροι, αντίθετα, είναι ένα συνεχές κέλυφος γύρω από την περιφέρεια. Και οι δύο ρυθμίσεις συνεργάζονται, αλλά δεν αντιμετωπίζουν το ίδιο πρόβλημα.
Όταν το εκτύπωμα σπάει σε μια γωνία ή κοντά σε μια οπή για βίδα, συχνά δεν αρκεί απλώς να αυξήσετε το infill από 20 σε 50 %. Συνήθως είναι καλύτερο να προσθέσετε μία περίμετρο, να αυξήσετε την ακτίνα στο μοντέλο, να περιστρέψετε το εξάρτημα στην επιφάνεια εκτύπωσης ώστε οι στρώσεις να μην καταπονούνται με αποκόλληση και μόνο στη συνέχεια να ρυθμίσετε το infill.
Αντίθετα, σε ένα μεγάλο συμπαγές εξάρτημα που συμπιέζεται ή δέχεται πίεση σε ολόκληρη την επιφάνειά του, η πυκνότητα του infill μπορεί να διαδραματίζει μεγαλύτερο ρόλο. Επομένως, η πρακτική ρύθμιση εξαρτάται πάντα από την κατεύθυνση του φορτίου.
Δεν υπάρχει ένας καθολικός αριθμός, αλλά για ένα συνηθισμένο nozzle 0,4 mm μπορείτε να ξεκινήσετε ως εξής:
| Χρήση του μοντέλου | Προτεινόμενη αρχική ρύθμιση | Σημείωση |
|---|---|---|
| Διακοσμητικά, φιγούρες, πρωτότυπο εμφάνισης | 2 περίμετροι | Γρήγορη εκτύπωση, χαμηλή κατανάλωση, η αντοχή δεν είναι ο κύριος στόχος. |
| Συνηθισμένα πρακτικά εξαρτήματα | 3 περίμετροι | Καλή βάση για στηρίγματα, κουτιά, καλύμματα και εξαρτήματα για το σπίτι. |
| Καταπονούμενα στηρίγματα, εξαρτήματα συναρμολόγησης, σπειρώματα | 4 έως 5 περίμετροι | Καλύτερες ακμές, πιο ανθεκτικές οπές και μεγαλύτερη αντοχή στην κάμψη. |
| Εξαρτήματα για βίδες, ένθετα και επαναλαμβανόμενη χρήση | 5 έως 6 περίμετροι σε κρίσιμα σημεία | Αν το επιτρέπει ο slicer, χρησιμοποιήστε τοπική ενίσχυση μόνο εκεί όπου χρειάζεται. |
| Βάζα και διακοσμητικά λεπτού τοιχώματος | 1 περίμετρος ή λειτουργία βάζου | Κατάλληλο για εμφάνιση, όχι για μηχανική καταπόνηση. |
Για ένα στήριγμα τοίχου από PETG θα ξεκινούσα συνήθως με 4 περιμέτρους, 25 έως 35% infill και μεγαλύτερη στρογγύλευση των γωνιών. Για ένα κουτί ηλεκτρονικών από PLA, συχνά αρκούν 3 περίμετροι και 15 έως 20% infill. Για μια μικρή φιγούρα ή για έλεγχο διαστάσεων, 2 περίμετροι είναι συνήθως αρκετές.
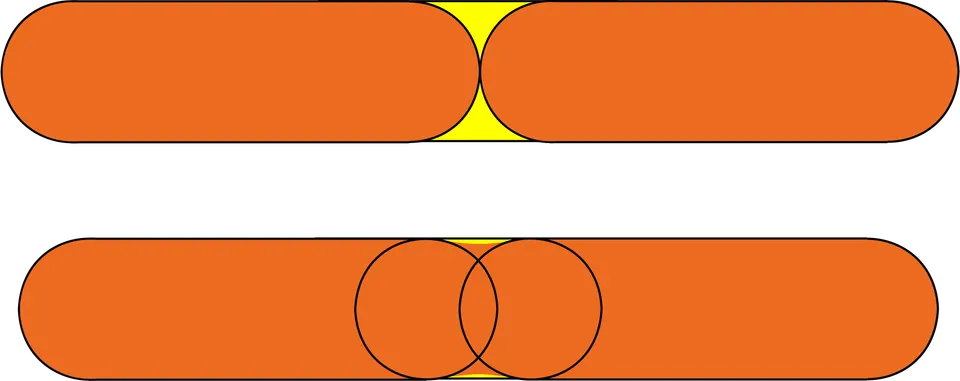
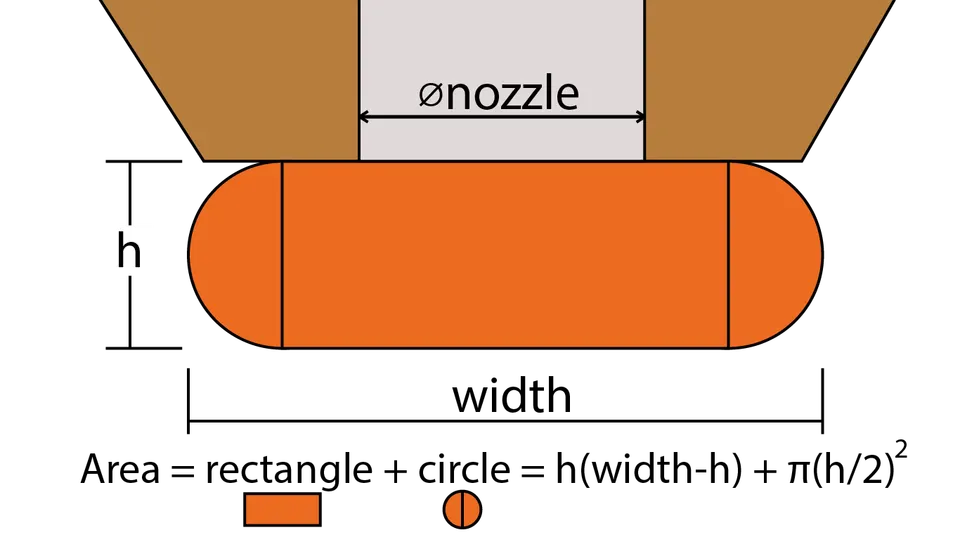
Ο αριθμός των περιμέτρων από μόνος του δεν αρκεί. Σημαντικό είναι και το πλάτος εξώθησης. Ένα nozzle 0,4 mm και 3 περίμετροι δίνουν διαφορετικό τοίχωμα από ένα nozzle 0,6 mm και 3 περιμέτρους. Με μεγαλύτερο nozzle, ο ίδιος αριθμός περιμέτρων μπορεί να είναι σημαντικά πιο ανθεκτικός, επειδή κάθε γραμμή είναι φαρδύτερη.
Ο ενδεικτικός υπολογισμός είναι απλός:
πάχος τοιχώματος = αριθμός περιμέτρων × πλάτος γραμμής
Όταν εκτυπώνετε με πλάτος γραμμής 0,45 mm και ρυθμίζετε 4 περιμέτρους, το τοίχωμα θα έχει περίπου 1,8 mm. Αν το μοντέλο περιέχει τοίχωμα πάχους μόλις 1 mm, τέσσερις περίμετροι δεν χωρούν σε αυτό. Ο slicer θα χρησιμοποιήσει τότε λιγότερες γραμμές, θα προσαρμόσει το πλάτος εξώθησης ή θα δημιουργήσει έναν συμβιβασμό σύμφωνα με τον αλγόριθμό του.
Στα λειτουργικά εξαρτήματα, επομένως, είναι καλό να σκέφτεστε τις περιμέτρους ήδη κατά τον σχεδιασμό του μοντέλου. Αν θέλετε 4 γραμμές με πλάτος 0,45 mm, σχεδιάστε τοίχωμα πάχους τουλάχιστον περίπου 1,8 mm. Για 5 γραμμές, υπολογίστε περίπου 2,25 mm.
Η προσθήκη περιμέτρου έχει νόημα όταν ραγίζουν οι ακμές, οι οπές, τα άγκιστρα, τα λεπτά τοιχώματα ή οι γωνίες. Βοηθά επίσης όταν στην επιφάνεια φαίνεται το μοτίβο του infill, όταν το εξάρτημα παραμορφώνεται κοντά σε μια οπή για βίδα ή όταν χρειάζεστε καλύτερη στεγανότητα στο νερό.
Η αύξηση του infill έχει νόημα όταν το εξάρτημα συμπιέζεται, οι επάνω επιφάνειες βυθίζονται, το μοντέλο είναι μεγάλο και κοίλο ή όταν χρειάζεστε καλύτερη αντοχή στη συμπίεση. Στα περισσότερα συνηθισμένα εξαρτήματα είναι λογικό να ρυθμίσετε πρώτα 3 έως 4 περιμέτρους και στη συνέχεια να αυξήσετε το infill μόνο όσο χρειάζεται.
Συχνό λάθος είναι να εκτυπώνετε τα πάντα με 100% infill. Μια τέτοια εκτύπωση είναι χρονοβόρα, ακριβή, μπορεί να παραμορφωθεί περισσότερο και δεν είναι αυτόματα η πιο αξιόπιστη. Ένα συμπαγές εξάρτημα, επιπλέον, συγχωρεί λιγότερο τις υπερθερμάνσεις, την κακή ψύξη ή τις εσωτερικές τάσεις του υλικού.
Οι περίμετροι δεν είναι θαυματουργές αν το εξάρτημα έχει προσανατολιστεί λανθασμένα. Ένα εκτύπωμα FDM είναι συνήθως πιο αδύναμο μεταξύ των στρώσεων, επειδή οι στρώσεις κολλούν μεταξύ τους, αλλά δεν αποτελούνται από ένα ενιαίο κομμάτι υλικού. Αν εκτυπώσετε ένα στήριγμα έτσι ώστε το φορτίο να το ανοίγει κατά μήκος των στρώσεων, μπορεί να σπάσει ακόμη και με μεγάλο αριθμό περιμέτρων.
Σε ένα άγκιστρο, έναν βραχίονα ή έναν μοχλό, να αναρωτιέστε πάντα: η δύναμη θα τραβά τις στρώσεις μακριά τη μία από την άλλη ή θα ασκείται κυρίως κατά μήκος των γραμμών; Όταν είναι δυνατό, περιστρέψτε το μοντέλο έτσι ώστε η κύρια έλξη και η κάμψη να ασκούνται όσο το δυνατόν περισσότερο κατά μήκος συνεχών ινών υλικού. Προσθέστε στρογγυλεύσεις στις αιχμηρές γωνίες, επειδή ακριβώς εκεί συχνά ξεκινά η ρωγμή.
Ξεκινήστε προσδιορίζοντας πού θα καταπονείται το μοντέλο. Σε ένα στήριγμα αυτό συνήθως είναι το σημείο κοντά στις βίδες και η μετάβαση μεταξύ της βάσης και του βραχίονα. Σε ένα κουτί είναι οι μεντεσέδες, τα κουμπώματα και οι γωνίες. Σε ένα γρανάζι ή έναν μοχλό, κρίσιμα είναι τα σημεία γύρω από τον άξονα και τα δόντια.
Στη συνέχεια ρυθμίστε τον slicer ως εξής:
Η τοπική ενίσχυση είναι συχνά η καλύτερη λύση. Αντί να εκτυπώνεται ολόκληρο το εξάρτημα με 6 περιμέτρους, μπορείτε να προσθέσετε υλικό μόνο γύρω από τις οπές, τα πέλματα και τα άγκιστρα. Ορισμένοι slicer υποστηρίζουν τροποποιητές, οι οποίοι ρυθμίζουν διαφορετικό αριθμό τοιχωμάτων ή infill μόνο σε επιλεγμένη περιοχή.
Η περίμετρος είναι η γραμμή της περιφέρειας από την οποία σχηματίζεται το τοίχωμα ενός 3D εκτυπώματος. Περισσότερες περίμετροι σημαίνουν παχύτερο κέλυφος, πιο ανθεκτικές ακμές και συχνά καλύτερη ισορροπία μεταξύ αντοχής, βάρους και χρόνου εκτύπωσης. Για τα συνηθισμένα εξαρτήματα ξεκινήστε με 3 περιμέτρους, για λειτουργικά και καταπονούμενα εξαρτήματα χρησιμοποιήστε 4 έως 5 και αυξήστε το infill μόνο ανάλογα με το συγκεκριμένο φορτίο.
Το καλύτερο αποτέλεσμα, όμως, δεν προκύπτει από έναν μόνο αριθμό στον slicer. Η αντοχή του μοντέλου επηρεάζεται από τον συνδυασμό περιμέτρων, infill, υλικού, θερμοκρασίας, διαστρωμάτωσης, προσανατολισμού στην επιφάνεια εκτύπωσης και του ίδιου του σχεδιασμού του εξαρτήματος. Αν θέλετε πιο ανθεκτική εκτύπωση, μην γεμίζετε το μοντέλο στα τυφλά με πλαστικό. Ενισχύστε πρώτα τα τοιχώματα και τα κρίσιμα σημεία και στη συνέχεια ρυθμίστε τα υπόλοιπα.


