Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
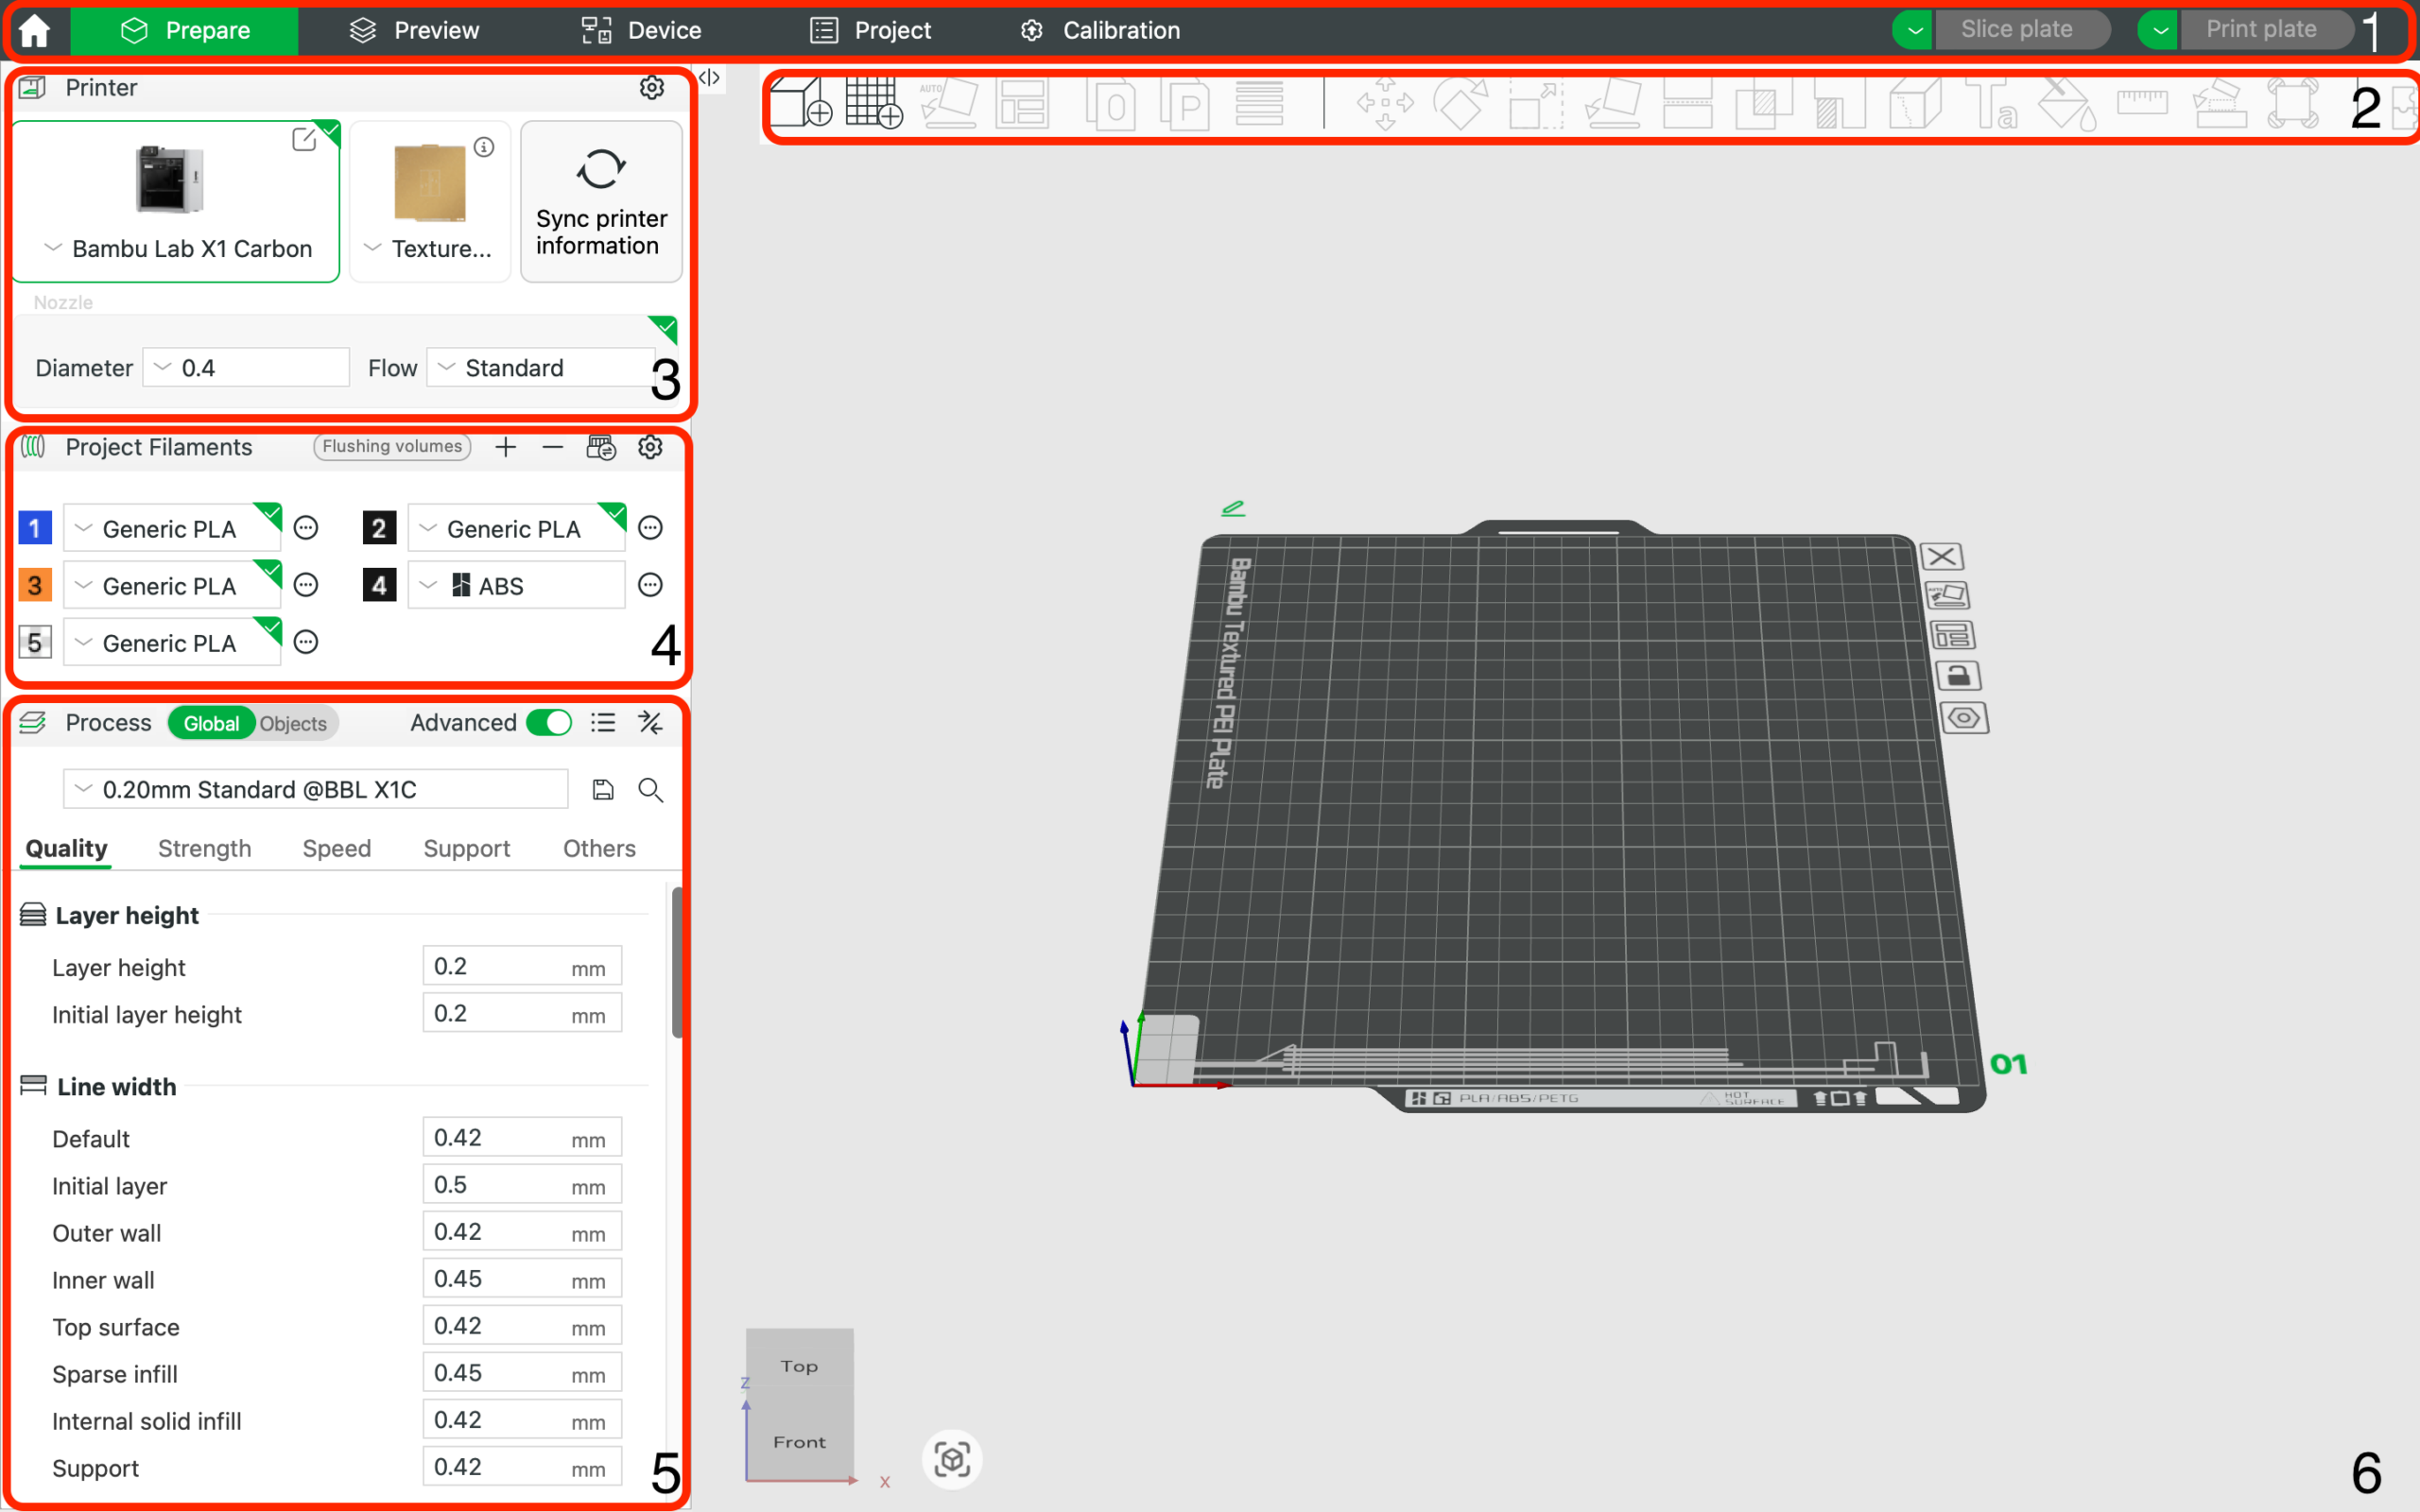
Το Bambu Studio είναι ένας slicer, όπου αποφασίζονται τα περισσότερα πράγματα που θα δείτε αργότερα στο εκτυπωμένο αντικείμενο: στρώσεις, ταχύτητα, θερμοκρασίες, ψύξη, υποστηρίξεις, ροή filament, ραφή, γέμισμα και εκτύπωση πολλών χρωμάτων. Οι εκτυπωτές Bambu Lab αυτοματοποιούν πολλά, αλλά ένα καλό αποτέλεσμα εξακολουθεί να μην εξαρτάται μόνο από το κουμπί «Slice».
Η μεγαλύτερη διαφορά συνήθως επιτυγχάνεται με τη σωστή επιλογή προφίλ εκτυπωτή, πλάκας και filament, και στη συνέχεια με τη βαθμονόμηση της ροής και τη λογική διαχείριση της ταχύτητας. Όταν μάθετε τι να αλλάζετε στο Bambu Studio και τι να αφήνετε ως έχει, θα έχετε καθαρότερα τοιχώματα, ακριβέστερες διαστάσεις, λιγότερο stringing και πιο αξιόπιστη πρώτη στρώση.
Αυτός ο οδηγός είναι μια πρακτική διαδικασία για τους συνήθεις χρήστες εκτυπωτών Bambu Lab. Είναι κατάλληλος για τις σειρές A, P και X, ενώ οι περισσότερες αρχές ισχύουν και για άλλους εκτυπωτές που υποστηρίζονται στο Bambu Studio.
Πριν από τη ρύθμιση, ελέγξτε τρία πράγματα:
Αν εκτυπώνετε με ακροφύσιο 0,4 mm, αλλά στον slicer έχετε προφίλ για 0,2 mm ή 0,6 mm, η βαθμονόμηση δεν θα σας βοηθήσει. Ομοίως, το προφίλ για PLA δεν θα είναι ιδανικό για PETG, ASA ή TPU. Το Bambu Studio χρησιμοποιεί συνδυασμό προφίλ εκτυπωτή, διαδικασίας και filament. Καθένα από αυτά επηρεάζει κάτι διαφορετικό:
Καλή πρακτική είναι να ξεκινάτε από το προεπιλεγμένο προφίλ και να αποθηκεύετε το δικό σας αντίγραφο μόνο όταν γνωρίζετε γιατί αλλάζετε μια συγκεκριμένη τιμή. Μην τροποποιείτε χαοτικά τα προεπιλεγμένα προφίλ. Είναι καλύτερο να έχετε, για παράδειγμα, «PLA 3D tisk CZ – lesklé» ή «PETG černé – pevnost» και να καταλαβαίνετε από το όνομα σε τι χρησιμεύει το προφίλ.
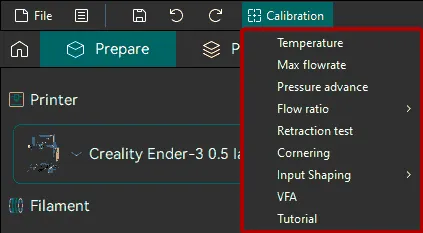
Όταν ανοίγετε ένα νέο καρούλι, ακολουθήστε απλά τα εξής:
Έτσι θα γλιτώσετε πολύ τυχαίο πειραματισμό. Αν αρχίσετε να αλλάζετε ταυτόχρονα θερμοκρασία, ταχύτητα, ροή και ανακλήσεις, δεν θα γνωρίζετε ποια αλλαγή βοήθησε πραγματικά.
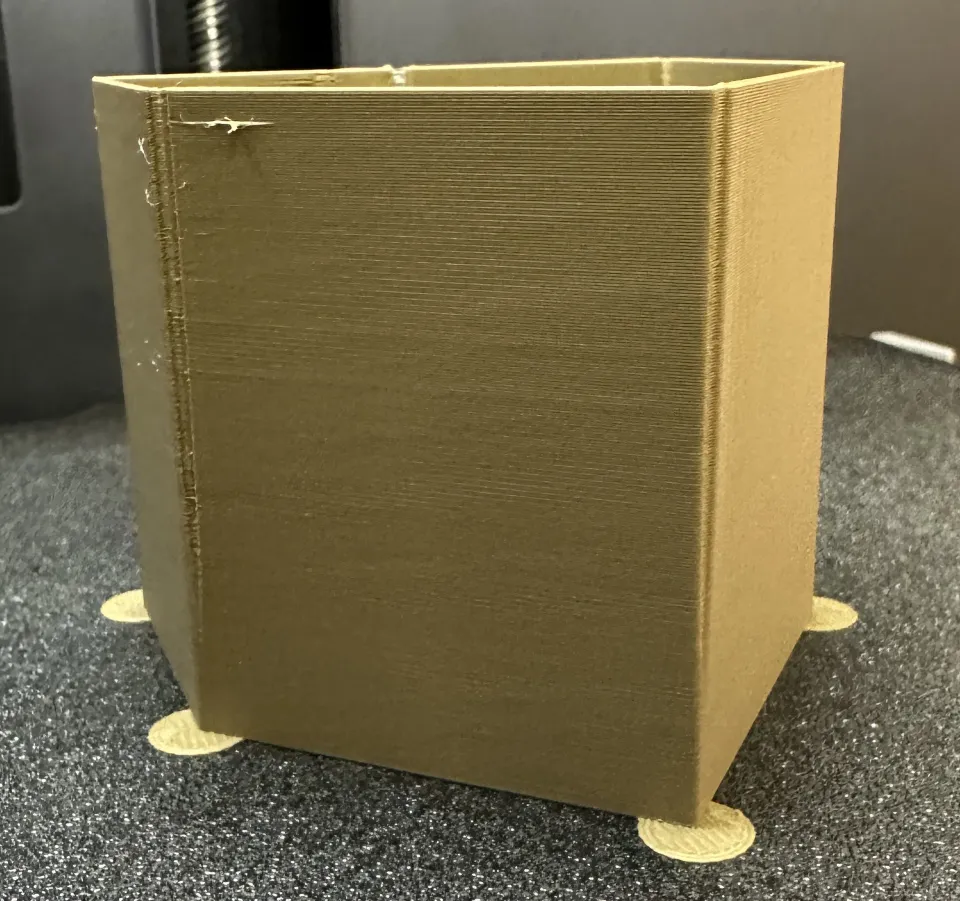
Το Flow Dynamics είναι μια βαθμονόμηση που ρυθμίζει τον τρόπο με τον οποίο ο slicer αντισταθμίζει την πίεση του λιωμένου filament στο ακροφύσιο. Συχνά αναφέρεται ως pressure advance ή παράγοντας K. Στην πράξη, εξασφαλίζει κυρίως ότι ο εκτυπωτής δεν θα υπερεξωθεί υλικό στις γωνίες και ταυτόχρονα δεν θα έχει υποεξωθημένες αρχές γραμμών.
Τυπικά συμπτώματα λανθασμένα ρυθμισμένου Flow Dynamics:
Ξεκινήστε τη βαθμονόμηση στο Bambu Studio μέσω των εργαλείων βαθμονόμησης. Σε ορισμένους εκτυπωτές και συνδυασμούς firmware μπορεί να είναι διαθέσιμη τόσο αυτόματη όσο και χειροκίνητη επιλογή. Αν ο εκτυπωτής υποστηρίζει αυτόματη βαθμονόμηση, είναι μια εύκολη αρχή. Η χειροκίνητη βαθμονόμηση είναι χρήσιμη όταν θέλετε να αποθηκεύσετε το αποτέλεσμα στο προφίλ του filament και να το χρησιμοποιείτε επανειλημμένα.
Το Flow Dynamics αξίζει να εκτελείται κυρίως όταν αλλάζετε filament, μάρκα, χρώμα, ακροφύσιο, θερμοκρασία εκτύπωσης ή μέγιστη ογκομετρική ροή. Για το ίδιο καρούλι δεν χρειάζεται να το επαναλαμβάνετε πριν από κάθε εκτύπωση, εφόσον τα αποτελέσματα είναι σταθερά.
Πρακτικό παράδειγμα: εκτυπώνετε PLA με γρήγορο προφίλ και οι γωνίες μικρών τεχνικών εξαρτημάτων είναι ελαφρώς διογκωμένες. Μην ξεκινήσετε μειώνοντας την ταχύτητα στο μισό. Ελέγξτε πρώτα το Flow Dynamics, επειδή το πρόβλημα μπορεί να βρίσκεται στην αντιστάθμιση πίεσης και όχι στη μηχανική του εκτυπωτή.
Το Flow Rate αφορά κάτι διαφορετικό από το Flow Dynamics. Ενώ το Flow Dynamics ρυθμίζει τη συμπεριφορά κατά την επιτάχυνση και την επιβράδυνση της εξώθησης, το Flow Rate καθορίζει τη συνολική ποσότητα υλικού που εξωθείται. Στο προφίλ filament εμφανίζεται ως αναλογία ροής.
Μπορείτε να αναγνωρίσετε ένα λανθασμένο Flow Rate ως εξής:
Σε νέο filament, συνιστώ να κάνετε πρώτα Flow Dynamics και μετά Flow Rate. Ο λόγος είναι απλός: αν ο εκτυπωτής συμπεριφέρεται λανθασμένα κατά την αλλαγή της πίεσης στο ακροφύσιο, αυτό μπορεί να παραμορφώσει και την οπτική αξιολόγηση της ροής.
Κατά τη χειροκίνητη αξιολόγηση του Flow Rate, μην κοιτάτε μόνο το πιο όμορφο κέντρο του κύβου. Εξετάστε την επάνω επιφάνεια κάτω από πλευρικό φωτισμό. Η ιδανική ρύθμιση έχει ενωμένες γραμμές, χωρίς όμως να είναι υπερβολικά γεμάτες. Αν η επιφάνεια μοιάζει σαν οργωμένη, η ροή είναι υπερβολικά υψηλή. Αν βλέπετε λεπτά κενά ανάμεσα στις γραμμές, είναι χαμηλή.
Η θερμοκρασία του ακροφυσίου επηρεάζει τη γυαλάδα, την αντοχή των στρώσεων, το stringing, τις προεξοχές και τη μέγιστη ταχύτητα. Το προεπιλεγμένο προφίλ είναι συνήθως μια καλή αρχή, αλλά υπάρχουν διαφορές μεταξύ των μαρκών filament. Ακόμη και δύο χρώματα του ίδιου PLA μπορεί να συμπεριφέρονται λίγο διαφορετικά.
Χρησιμοποιείτε μικρά βήματα, συνήθως 5 °C. Αν το PLA κάνει stringing, δοκιμάστε χαμηλότερη θερμοκρασία. Αν οι στρώσεις είναι εύθραυστες ή οι περίμετροι δεν ενώνονται σωστά, δοκιμάστε υψηλότερη θερμοκρασία. Στο PETG είναι συνήθως σημαντικό να βρείτε συμβιβασμό μεταξύ αντοχής και δημιουργίας τριχών. Στα ASA και ABS προσέξτε κυρίως το σταθερό περιβάλλον, τον θάλαμο και τον περιορισμό των ρευμάτων αέρα.
Κατευθύνσεις για κοινά υλικά:
| Υλικό | Τι να ρυθμίσετε πρώτα | Τυπικό πρόβλημα |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, ψύξη | stringing, γυαλιστερές υπερχείλιες, ασθενέστερες προεξοχές |
| PETG | θερμοκρασία, ροή, ψύξη | τρίχες, κολλημένη υποστήριξη, τραχιά επάνω επιφάνεια |
| TPU | ταχύτητα, ροή, ξήρανση | ακανόνιστη εξώθηση, stringing |
| ASA/ABS | θερμοκρασία, θάλαμος, ψύξη | παραμόρφωση γωνιών, ρωγμές στις στρώσεις |
| PA/nylon | ξήρανση, θερμοκρασία, ροή | φυσαλίδες, αδύναμες στρώσεις, ασταθής επιφάνεια |
Μην ξεχνάτε ότι το υγρό filament μπορεί να μιμηθεί μια λανθασμένη ρύθμιση του slicer. Αν ακούτε σκασίματα, βλέπετε φυσαλίδες ή η επιφάνεια είναι θαμπή και πορώδης, στεγνώστε πρώτα το filament.
Οι εκτυπωτές Bambu είναι γρήγοροι, αλλά κάθε filament έχει όριο στην ποσότητα υλικού που μπορεί να λιώσει και να εξωθήσει. Στο Bambu Studio αυτό ρυθμίζεται μέσω της μέγιστης ογκομετρικής ροής. Όταν το όριο είναι υπερβολικά υψηλό, ο slicer επιτρέπει ταχύτητες που το hotend ή το συγκεκριμένο filament δεν μπορεί να διαχειριστεί.
Συμπτώματα υπερβολικά υψηλής ογκομετρικής ροής:
Αν σας ενδιαφέρει η αντοχή, μην κοιτάτε μόνο τον χρόνο εκτύπωσης. Η γρήγορη εκτύπωση μπορεί να φαίνεται καλή, αλλά το εξάρτημα θα είναι πιο αδύναμο, επειδή οι στρώσεις συνδέονται χειρότερα. Σε τεχνικά εξαρτήματα συχνά βοηθά η μείωση της μέγιστης ογκομετρικής ροής ή η χρήση πιο συντηρητικού προφίλ διαδικασίας.
Πρακτικό παράδειγμα: μια βάση από PETG έχει όμορφη επιφάνεια, αλλά σπάει στο σημείο καταπόνησης. Αντί να αυξήσετε το γέμισμα από 25 % σε 60 %, δοκιμάστε πρώτα να μειώσετε τις ταχύτητες, να αυξήσετε τη θερμοκρασία κατά 5 έως 10 °C και να ελέγξετε ότι το filament δεν είναι υγρό.
Η πρώτη στρώση καθορίζει αν η εκτύπωση θα ολοκληρωθεί. Το Bambu Studio επιτρέπει την επιλογή τύπου πλάκας και προσαρμόζει ανάλογα τις θερμοκρασίες και τη συμπεριφορά της πρώτης στρώσης. Ελέγχετε πάντα ότι η πλάκα στο έργο αντιστοιχεί σε αυτήν που βρίσκεται πραγματικά στον εκτυπωτή.
Όταν η πρώτη στρώση δεν κολλάει:
Όταν η πρώτη στρώση είναι υπερβολικά συμπιεσμένη, η κάτω ακμή του εξαρτήματος συνήθως είναι φαρδύτερη. Σε εξαρτήματα ακριβείας βοηθά στη συνέχεια η αντιστάθμιση της πρώτης στρώσης ή μια μικρή τροποποίηση του σχεδιασμού του μοντέλου. Μην το αντιμετωπίζετε αποκολλώντας υπερβολικά το μοντέλο από την επιφάνεια, γιατί μπορεί να καταστρέψετε την επιφάνεια της πλάκας.
Ο συνηθέστερος συνδυασμός είναι ακροφύσιο 0,4 mm και ύψος στρώσης 0,2 mm. Είναι γρήγορος και ευέλικτος. Για μοντέλα με περισσότερη λεπτομέρεια μπορείτε να χρησιμοποιήσετε 0,16 mm ή 0,12 mm. Για μεγάλα λειτουργικά εξαρτήματα, αντίθετα, έχει νόημα το 0,24 mm ή 0,28 mm, εφόσον το επιτρέπουν το προφίλ και η γεωμετρία.
Η χαμηλότερη στρώση δεν σημαίνει αυτόματα καλύτερο εξάρτημα. Θα αποκτήσετε πιο λεπτή επιφάνεια στην κατεύθυνση Z, αλλά η εκτύπωση θα διαρκέσει περισσότερο και μερικές φορές θα τονιστούν άλλα ελαττώματα, όπως η υπερθέρμανση μικρών λεπτομερειών. Η υψηλότερη στρώση μειώνει τον χρόνο εκτύπωσης, αλλά απαιτεί μεγαλύτερη ροή υλικού και μπορεί να επιδεινώσει τις προεξοχές.
Για πρακτική επιλογή:
Το Bambu Studio διαθέτει πολλούς τύπους υποστηρίξεων, συμπεριλαμβανομένων των δενδροειδών υποστηρίξεων. Πριν ενεργοποιήσετε υποστηρίξεις για ολόκληρο το μοντέλο, δοκιμάστε να το περιστρέψετε. Συχνά αρκεί να αλλάξετε τον προσανατολισμό κατά 45 ή 90 μοίρες και οι υποστηρίξεις σχεδόν εξαφανίζονται.
Στις υποστηρίξεις προσέξτε κυρίως:
Αν έχετε AMS, είναι πολύ δελεαστικό να χρησιμοποιήσετε PETG ως διαχωριστική στρώση για PLA ή το αντίστροφο. Λειτουργεί καλά, επειδή τα υλικά κολλούν δυσκολότερα μεταξύ τους. Ωστόσο, υπολογίστε μεγαλύτερο χρόνο εκτύπωσης και περισσότερη κατανάλωση λόγω του ξεπλύματος. Για ένα μικρό σημείο επαφής υποστήριξης συχνά δεν αξίζει. Για ένα σύνθετο μοντέλο με μεγάλη επιφάνεια επαφής, αξίζει.
Όταν η υποστήριξη αφαιρείται δύσκολα, μην αυξήσετε αμέσως δραματικά το διάκενο. Το υπερβολικά μεγάλο διάκενο θα χειροτερέψει την κάτω επιφάνεια του μοντέλου. Αλλάζετε τις τιμές σταδιακά και εκτυπώνετε ένα μικρό τμήμα της προβληματικής περιοχής.
Η ορατή ραφή είναι συνηθισμένο χαρακτηριστικό της εκτύπωσης FDM. Το Bambu Studio επιτρέπει να επηρεάσετε τη θέση της ραφής. Σε διακοσμητικά μοντέλα κρύψτε την στην πίσω πλευρά ή σε μια γωνία. Σε κυλινδρικά εξαρτήματα μπορεί να είναι καλύτερη η τυχαία κατανομή, αλλά μόνο αν δεν σας ενοχλούν μικρές κουκκίδες γύρω από την περίμετρο.
Για καθαρότερα τοιχώματα βοηθούν:
Η επάνω επιφάνεια ρυθμίζεται κυρίως μέσω της ροής, του αριθμού των επάνω στρώσεων και του μοτίβου γεμίσματος. Αν η επάνω επιφάνεια έχει τρύπες, προσθέστε επάνω στρώσεις ή αυξήστε την πυκνότητα του γεμίσματος από κάτω. Αν είναι τραχιά και υπερβολικά γεμάτη, ελέγξτε το Flow Rate.
Τα λειτουργικά εξαρτήματα συνήθως χρειάζονται περισσότερα τοιχώματα και όχι απλώς περισσότερο γέμισμα. Αντί για 2 τοιχώματα και 50% γέμισμα, δοκιμάστε 4 τοιχώματα και 25 έως 35% γέμισμα. Συχνά θα αποκτήσετε πιο ανθεκτικό και καθαρότερο εξάρτημα χωρίς περιττό επιπλέον χρόνο.
Στο AMS, το σημαντικότερο είναι η σωστή αντιστοίχιση των filament και η επαρκής ρύθμιση του ξεπλύματος. Το Bambu Studio κάνει την εκτύπωση πολλών υλικών πολύ εύκολη, αλλά η φυσική δεν παρακάμπτεται. Όταν περνάτε από μαύρο σε λευκό, χρειάζεστε αισθητά περισσότερο ξέπλυμα από ό,τι μεταξύ παρόμοιων χρωμάτων.
Πρακτικές συμβουλές:
Οι νεότερες εκδόσεις του Bambu Studio προσθέτουν επίσης λειτουργίες ανάμειξης και ελέγχου των μεταβάσεων χρωμάτων. Θεωρήστε τα προηγμένα εργαλεία. Σε μια σημαντική εργασία, εκτυπώνετε πάντα πρώτα ένα μικρό δείγμα, επειδή η προεπισκόπηση χρώματος μπορεί να μην αντιστοιχεί ακριβώς στο αποτέλεσμα με το συγκεκριμένο filament και τη συγκεκριμένη γεωμετρία.
Στεγνώστε πρώτα το filament, κυρίως PETG, TPU και nylon. Στη συνέχεια μειώστε τη θερμοκρασία κατά 5 °C και ελέγξτε αν η ροή δεν είναι άσκοπα υψηλή. Σε πολύ γυαλιστερά filament μπορεί να βοηθήσει μια ελαφρώς πιο αργή εκτύπωση.
Εκτελέστε βαθμονόμηση Flow Dynamics. Αν το πρόβλημα παραμένει, μειώστε την ταχύτητα του εξωτερικού τοιχώματος ή την επιτάχυνση. Σε μικρά τεχνικά εξαρτήματα, μια καθαρή γωνία είναι σημαντικότερη από τον χρόνο-ρεκόρ εκτύπωσης.
Ελέγξτε το Flow Rate. Η υπερβολικά γεμάτη επάνω επιφάνεια σημαίνει πολύ υλικό, ενώ τα κενά σημαίνουν λίγο υλικό ή λίγες επάνω στρώσεις. Μπορεί επίσης να βοηθήσει η χαμηλότερη ταχύτητα της επάνω στρώσης.
Αυξήστε τη θερμοκρασία, μειώστε την ταχύτητα, ελέγξτε την ογκομετρική ροή και στεγνώστε το filament. Σε εξαρτήματα όπου απαιτείται αντοχή, χρησιμοποιείτε περισσότερα τοιχώματα και σωστό προσανατολισμό του μοντέλου.
Καθαρίστε την πλάκα, ελέγξτε την επιλογή της επιφάνειας εκτύπωσης στο Bambu Studio και ξεκινήστε την οριζοντίωση. Αν ξεκολλούν οι γωνίες, προσθέστε brim και περιορίστε τα ρεύματα αέρα.
Μετά από μερικές εβδομάδες χρήσης μπορεί να έχετε πολλά δικά σας προφίλ στο Bambu Studio. Αν δεν τα ονομάσετε σωστά, γρήγορα θα χάσετε την εικόνα. Προτείνω μια απλή μορφή:
Materiál - značka/barva - účel - tryska
Για παράδειγμα:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Όταν αλλάζετε μόνο τη διαδικασία, ονομάστε την σύμφωνα με το αποτέλεσμα: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl.test2 final opravdu final, τα οποία σε έναν μήνα κανείς δεν θα καταλαβαίνει.
Για συνηθισμένη εκτύπωση από PLA με ακροφύσιο 0,4 mm ξεκινήστε ως εξής:
Στο PETG δώστε μεγαλύτερη έμφαση στο στέγνωμα, σε πιο προσεκτική ψύξη και σε καθαρή πλάκα. Στα ASA και ABS φροντίστε το περιβάλλον γύρω από τον εκτυπωτή, όχι μόνο τον slicer. Στο TPU μειώστε την ταχύτητα και μην προσπαθείτε να εκτυπώνετε με την ταχύτητα του PLA.
Το Bambu Studio μπορεί να κάνει πολλά πράγματα αυτόματα, αλλά τα καλύτερα αποτελέσματα προκύπτουν όταν γνωρίζετε ποια ρύθμιση αντιμετωπίζει κάθε πρόβλημα. Για ένα νέο νήμα δημιουργήστε μια απλή ρουτίνα: σωστό προφίλ, πρώτη στρώση, Flow Dynamics, Flow Rate, έπειτα θερμοκρασία και ταχύτητα.
Αν η εκτύπωση δεν πετύχει, μην αλλάξετε δέκα τιμές ταυτόχρονα. Εντοπίστε το σύμπτωμα, αλλάξτε ένα πράγμα και εκτυπώστε ένα μικρό τεστ. Αυτή ακριβώς η ψύχραιμη διαδικασία είναι η διαφορά ανάμεσα στη ρύθμιση στην τύχη και την επαναλαμβανόμενη εκτύπωση.


