Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
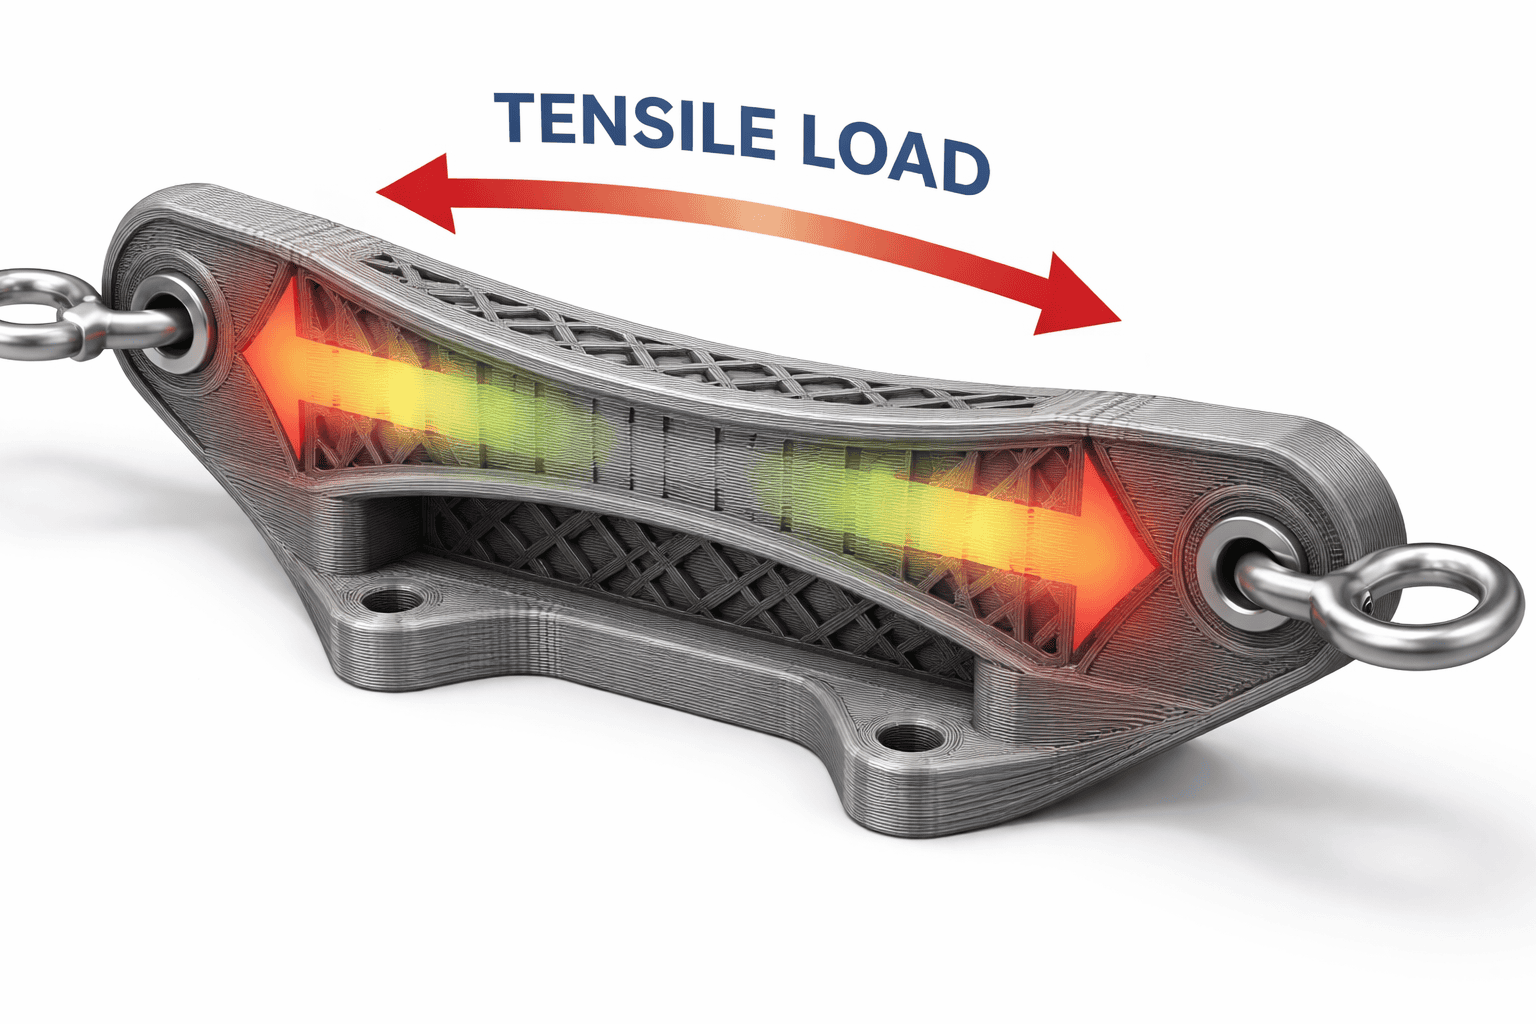
Η αντοχή ενός εκτυπωμένου αντικειμένου FDM δεν προκύπτει από μία μαγική ρύθμιση στον slicer. Είναι αποτέλεσμα του συνδυασμού του υλικού, της κατεύθυνσης φόρτισης, του προσανατολισμού του μοντέλου, του αριθμού των τοιχωμάτων, του γεμίσματος, του ύψους στρώσης και της ποιότητας της σύνδεσης μεταξύ των στρώσεων. Γι’ αυτό δύο εξαρτήματα από το ίδιο filament μπορεί να συμπεριφέρονται εντελώς διαφορετικά: το ένα αντέχει την καθημερινή χρήση, ενώ το άλλο σπάει μετά το πρώτο σφίξιμο μιας βίδας.
Στην εκτύπωση FDM είναι σημαντικό να κατανοήσουμε ότι το εκτυπωμένο αντικείμενο δεν έχει την ίδια αντοχή προς όλες τις κατευθύνσεις. Στο επίπεδο των στρώσεων, το ακροφύσιο δημιουργεί μια συνεχή γραμμή πλαστικού, ενώ στην κατεύθυνση Z το εξάρτημα συγκρατείται κυρίως από την πρόσφυση των επιμέρους στρώσεων μεταξύ τους. Όταν το εξάρτημα καταπονείται με τρόπο που αποσπά τις στρώσεις μεταξύ τους, συνήθως αστοχεί πολύ νωρίτερα από ό,τι όταν φορτίζεται κατά μήκος των στρώσεων.
Παρακάτω θα βρείτε μια πρακτική διαδικασία για τη ρύθμιση ανθεκτικών εκτυπώσεων FDM για βάσεις, καλύμματα, λαβές, ανταλλακτικά, βοηθητικά εξαρτήματα εργαστηρίου και πρωτότυπα.
Αν θέλετε να ξεκινήσετε χωρίς εκτεταμένες δοκιμές, χρησιμοποιήστε το παρακάτω αρχικό προφίλ για ένα συνηθισμένο λειτουργικό εξάρτημα από PETG ή ποιοτικό PLA:
| Ρύθμιση | Πρόταση |
|---|---|
| Υλικό | PETG για ανθεκτικότητα, PLA για ακαμψία και ακρίβεια, ASA/ABS για υψηλότερη θερμοκρασία |
| Προσανατολισμός | Κατευθύνετε την κύρια τάση και κάμψη κατά μήκος των στρώσεων, όχι εγκάρσια σε αυτές |
| Τοιχώματα | 3-5 περίμετροι με ακροφύσιο 0,4 mm |
| Πάνω και κάτω στρώσεις | 5-7 στρώσεις ανάλογα με το ύψος στρώσης και το μέγεθος του εξαρτήματος |
| Γέμισμα | 20-35 % για τα περισσότερα λειτουργικά εξαρτήματα, 40-60 % για εξαρτήματα με μεγάλη καταπόνηση |
| Μοτίβο γεμίσματος | Gyroid για γενική φόρτιση, grid ή triangles για πιο άκαμπτα τεχνικά εξαρτήματα |
| Ύψος στρώσης | 0,16-0,24 mm με ακροφύσιο 0,4 mm |
| Θερμοκρασία | Κατά προτίμηση στο ανώτερο μέρος του προτεινόμενου εύρους του filament, αφού επιβεβαιώσετε ότι δεν υπάρχουν υπερχειλίσεις |
| Ψύξη | Λιγότερος ανεμιστήρας για PETG, ASA, ABS και nylon, λογικός συμβιβασμός για PLA |
Θεωρήστε τα παραπάνω ως αφετηρία και όχι ως δόγμα. Για ένα κρίσιμο εξάρτημα, εκτυπώστε ένα σύντομο δοκίμιο με τον ίδιο προσανατολισμό και δοκιμάστε να το σπάσετε με το χέρι, να το φορτίσετε με μια βίδα ή να μετρήσετε την κάμψη του. Μια μικρή δοκιμή συχνά εξοικονομεί ώρες εκτύπωσης και την καταστροφή του τελικού εξαρτήματος.
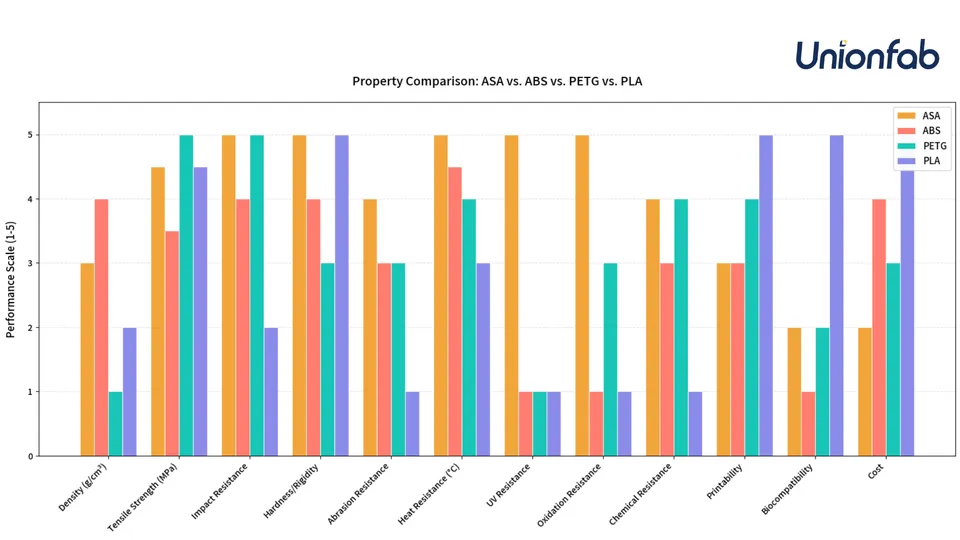
Το PLA έχει υψηλή ακαμψία και συχνά πολύ καλή αντοχή σε εφελκυσμό. Είναι εξαιρετικό για εξαρτήματα ακριβείας, πρότυπα, βάσεις σε θερμοκρασία δωματίου και πρωτότυπα. Η αδυναμία του είναι η ευθραυστότητα και η χαμηλή θερμική αντοχή. Μια βάση σε αυτοκίνητο, ένα κάλυμμα κοντά σε κινητήρα ή ένα εξάρτημα εκτεθειμένο στον ήλιο μπορεί να παραμορφωθεί από PLA, παρότι σε θερμοκρασία δωματίου ήταν πολύ ανθεκτικό.
Το PETG είναι συνήθως καλύτερη επιλογή για πρακτικά εξαρτήματα που πρέπει να αντέχουν κρούσεις, ελαστική καταπόνηση ή εξωτερικό περιβάλλον. Δεν είναι τόσο άκαμπτο όσο το PLA, αλλά σπάει λιγότερο εύθραυστα και συνήθως έχει καλή σύνδεση μεταξύ των στρώσεων. Τυπικά παραδείγματα είναι μια λαβή, ένα κλιπ, ένα κάλυμμα μηχανήματος, ένας αποστάτης ή ένα εξάρτημα που περιστασιακά πέφτει στο έδαφος.
Τα ABS και ASA είναι κατάλληλα όταν καθοριστικοί παράγοντες είναι η υψηλότερη θερμική αντοχή και η ανθεκτικότητα. Το ASA είναι επιπλέον καταλληλότερο για εξωτερική χρήση χάρη στην καλύτερη αντοχή του στην υπεριώδη ακτινοβολία. Ωστόσο, απαιτείται πιο κλειστός εκτυπωτής, σωστή θερμοκρασία θαλάμου ή τουλάχιστον περιορισμός των ρευμάτων αέρα. Ένα κακοτυπωμένο εξάρτημα ABS με ρωγμές μεταξύ των στρώσεων δεν θα γίνει ανθεκτικότερο μόνο και μόνο επειδή το υλικό φαίνεται καλύτερο στον πίνακα.
Το nylon, το πολυανθρακικό και τα σύνθετα filaments μπορεί να είναι πολύ ανθεκτικά, αλλά είναι πιο απαιτητικά. Το nylon πρέπει να είναι στεγνό, διαφορετικά χάνει τόσο την ποιότητα της επιφάνειας όσο και τις μηχανικές του ιδιότητες. Τα υλικά με ίνες άνθρακα είναι συνήθως άκαμπτα και διαστασιολογικά σταθερά, αλλά δεν είναι αυτομάτως πιο ανθεκτικά σε κάθε κατεύθυνση. Για λειαντικά filaments χρησιμοποιείτε σκληρυμένο ακροφύσιο.
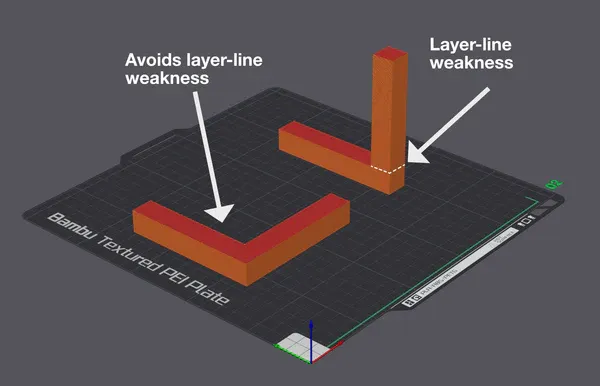
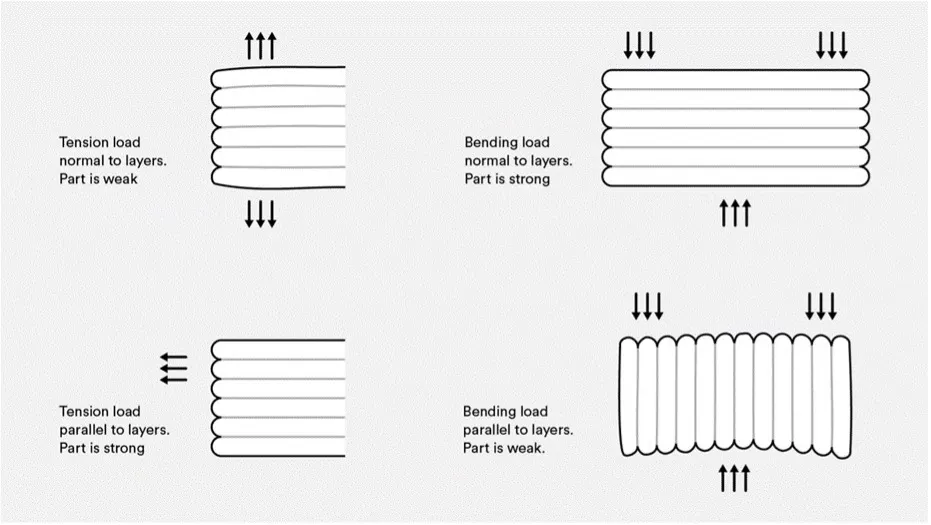
Ο προσανατολισμός είναι συχνά σημαντικότερος από το γέμισμα. Πριν από το slicing, κάντε στον εαυτό σας μια απλή ερώτηση: πού θα προσπαθήσει να σπάσει το εξάρτημα;
Φανταστείτε έναν γάντζο για την ανάρτηση καλωδίου. Αν τον εκτυπώσετε όρθιο, οι στρώσεις θα βρίσκονται σαν οριζόντιες φέτες πάνω στον λαιμό του γάντζου. Το φορτίο τότε απομακρύνει τις στρώσεις μεταξύ τους και ο γάντζος μπορεί να σπάσει καθαρά κατά μήκος μιας στρώσης. Αν τοποθετήσετε τον ίδιο γάντζο έτσι ώστε η κατεύθυνση της έλξης να ακολουθεί τις εξωθημένες γραμμές, αξιοποιείτε την αντοχή της συνεχούς γραμμής πλαστικού.
Σε μια βάση σχήματος L υπάρχει παρόμοιο πρόβλημα στη γωνία. Αν η γωνία ανοίγει εγκάρσια στις στρώσεις υπό φόρτιση, αυξάνεται ο κίνδυνος αποκόλλησης. Βοηθούν η περιστροφή του εξαρτήματος, μεγαλύτερη ακτίνα στη γωνία, νευρώσεις, περισσότερα τοιχώματα ή ο διαχωρισμός του μοντέλου σε δύο τμήματα που βιδώνονται μεταξύ τους μετά την εκτύπωση με ευνοϊκότερο προσανατολισμό.
Για τις οπές βιδών εξετάστε αν η βίδα απομακρύνει τις στρώσεις μεταξύ τους. Για επαναλαμβανόμενο βίδωμα είναι κατάλληλα τα θερμοτοποθετούμενα σπειρωτά ένθετα, μεγαλύτερη διάμετρος τοιχώματος γύρω από την οπή και αρκετό υλικό μεταξύ της οπής και της άκρης του εξαρτήματος.
Οι αρχάριοι συχνά αυξάνουν το γέμισμα από 20 % σε 80 % και περιμένουν ένα εξάρτημα δραματικά πιο ανθεκτικό. Στην πραγματικότητα, σε πολλά σχήματα το εξωτερικό περίβλημα承担ει μεγάλο μέρος της κάμψης και της κρούσης. Γι’ αυτό η προσθήκη περιμέτρων είναι συχνά πιο αποτελεσματική από το ακραία υψηλό γέμισμα.
Με ακροφύσιο 0,4 mm, 2 τοιχώματα σημαίνουν περίπου 0,8 mm πλαστικού περιμετρικά. Τρία τοιχώματα δίνουν περίπου 1,2 mm, τέσσερα περίπου 1,6 mm και πέντε περίπου 2,0 mm. Σε μια βάση που κάμπτεται, συχνά θα αισθανθείτε μεγαλύτερη διαφορά μεταξύ 2 και 4 τοιχωμάτων παρά μεταξύ 20 % και 40 % γεμίσματος.
Πρακτικός κανόνας:
Μην ξεχνάτε τις πάνω και κάτω στρώσεις. Μια λεπτή επάνω επιφάνεια πάνω από αραιό γέμισμα μπορεί να βουλιάξει, να ραγίσει ή να φαίνεται μαλακή. Με ύψος στρώσης 0,2 mm, οι 5-7 επάνω στρώσεις αποτελούν καλή βάση για λειτουργικά εξαρτήματα.
Το γέμισμα στηρίζει τις επάνω στρώσεις, συνδέει τα τοιχώματα και βοηθά στην κατανομή του φορτίου στο εσωτερικό του εξαρτήματος. Ωστόσο, δεν είναι πάντα αποτελεσματικό να εκτυπώνετε ένα σχεδόν συμπαγές μπλοκ πλαστικού. Το υψηλότερο γέμισμα αυξάνει το βάρος, τον χρόνο εκτύπωσης, την κατανάλωση υλικού και, σε ορισμένα υλικά, τις εσωτερικές τάσεις.
Ενδεικτικά:
| Χρήση | Γέμισμα |
|---|---|
| Οπτικά μοντέλα, καπάκια, ελαφριά εξαρτήματα | 5-15 % |
| Συνηθισμένες βάσεις, κουτιά, βοηθητικά εξαρτήματα | 15-30 % |
| Καταπονούμενα λειτουργικά εξαρτήματα | 30-45 % |
| Εξαρτήματα με μεγάλη τοπική καταπόνηση | 45-60 % ή τοπική ενίσχυση |
| Ειδικές περιπτώσεις | 80-100 %, μόνο όταν γνωρίζετε γιατί |
Το πλήρες γέμισμα δεν είναι αυτομάτως η καλύτερη επιλογή. Σε ένα μεγάλο εξάρτημα μπορεί να προκαλέσει εσωτερικές τάσεις, στρέβλωση και μεγάλο χρόνο εκτύπωσης. Συχνά είναι καλύτερο να προσθέσετε τοιχώματα, να αλλάξετε τον προσανατολισμό, να αυξήσετε την κρίσιμη διατομή ή να χρησιμοποιήσετε έναν τοπικό τροποποιητή γεμίσματος μόνο γύρω από τη βίδα, τον πείρο ή το σημείο κρούσης.
Το Gyroid είναι εξαιρετική επιλογή γενικής χρήσης. Κατανέμει το φορτίο σε περισσότερες κατευθύνσεις, δεν έχει σκληρές διασταυρώσεις γραμμών σε μία στρώση και λειτουργεί καλά για εξαρτήματα όπου δεν γνωρίζετε ακριβώς από πού θα ασκηθεί η δύναμη. Είναι κατάλληλο για καλύμματα, βάσεις, εργονομικά εξαρτήματα και γενικές λειτουργικές εκτυπώσεις.
Τα Grid και triangles δημιουργούν πιο άκαμπτη εσωτερική δομή και μπορούν να λειτουργήσουν καλά σε κάμψη για τεχνικά εξαρτήματα. Μειονέκτημα μπορεί να είναι η συσσώρευση υλικού στις διασταυρώσεις και ο μεγαλύτερος κίνδυνος τριβής του ακροφυσίου, αν ο εκτυπωτής ή το filament δεν είναι σωστά ρυθμισμένα.
Τα Cubic και adaptive cubic είναι κατάλληλα για μεγαλύτερα ογκώδη εξαρτήματα, όπου θέλετε σταθερή υποστήριξη χωρίς περιττή κατανάλωση. Το adaptive cubic μπορεί να εξοικονομεί υλικό στο εσωτερικό μεγάλων μοντέλων και να πυκνώνει τη δομή κοντά στα τοιχώματα.
Το Rectilinear είναι γρήγορο και απλό. Αρκεί για πρωτότυπα και συνηθισμένα εξαρτήματα, αλλά για καταπονούμενα εξαρτήματα συνήθως θα επιλέξετε gyroid, grid, triangles ή μια τοπικά ενισχυμένη κατασκευή.
Το ύψος στρώσης επηρεάζει τη λεπτομέρεια, τον χρόνο εκτύπωσης και τη σύνδεση μεταξύ των στρώσεων. Μικρότερο ύψος στρώσης σημαίνει λεπτότερη επιφάνεια και συχνά καλύτερη επαφή μεταξύ των γραμμών, αλλά η εκτύπωση διαρκεί περισσότερο και η διαφορά στην αντοχή δεν είναι απεριόριστη. Μια υπερβολικά υψηλή στρώση μπορεί να χειροτερέψει την πίεση του υλικού μέσα στην προηγούμενη στρώση και να μειώσει τη συνοχή.
Με ακροφύσιο 0,4 mm είναι πρακτικό να παραμένετε περίπου στο εύρος 0,16-0,24 mm. Για ακριβή και όμορφα λειτουργικά εξαρτήματα δοκιμάστε 0,16 ή 0,20 mm. Για μεγαλύτερες βάσεις, όπου δεν ενοχλεί μια πιο τραχιά επιφάνεια, τα 0,24 mm μπορεί να είναι ένας λογικός συμβιβασμός. Αν επιλέξετε 0,28 mm και πάνω, επαληθεύστε την αντοχή σε δοκιμή και παρακολουθήστε την ποιότητα των στρώσεων.
Το πλάτος εξώθησης συχνά υποτιμάται. Μια γραμμή ελαφρώς πλατύτερη από τη διάμετρο του ακροφυσίου μπορεί να βελτιώσει τη σύνδεση των γειτονικών γραμμών. Με ακροφύσιο 0,4 mm, πλάτος 0,42-0,48 mm είναι συνηθισμένο, ενώ για ανθεκτικά εξαρτήματα, μετά τη βαθμονόμηση, μπορείτε να δοκιμάσετε και λίγο περισσότερο. Για μεγάλα ανθεκτικά εξαρτήματα μπορεί να είναι ακόμη πιο αποτελεσματικό ένα μεγαλύτερο ακροφύσιο, για παράδειγμα 0,6 mm. Οι παχύτερες γραμμές δημιουργούν πιο στιβαρά τοιχώματα σε μικρότερο χρόνο.
Η αντοχή μεταξύ των στρώσεων εξαρτάται από το πόσο καλά συνδέεται η νέα γραμμή πλαστικού με την προηγούμενη. Η υπερβολικά χαμηλή θερμοκρασία, η πολύ υψηλή ταχύτητα ή η υπερβολικά έντονη ψύξη μπορεί να προκαλέσουν την αποκόλληση των στρώσεων υπό φορτίο, παρότι οπτικά φαίνονται σωστές.
Για λειτουργικά εξαρτήματα, συνήθως εκτυπώνετε στο ανώτερο μέρος του προτεινόμενου εύρους θερμοκρασίας του filament. Αυτό δεν σημαίνει ότι πρέπει να εκτυπώνετε όσο πιο ζεστά γίνεται. Στόχος είναι η καλύτερη σύνδεση των στρώσεων χωρίς υπερβολικό stringing, παραμορφώσεις, υπερχειλίσεις και απώλεια λεπτομέρειας.
Ρυθμίστε την ψύξη ανάλογα με το υλικό. Το PLA χρειάζεται ανεμιστήρα, αλλά στα εξαρτήματα που απαιτούν αντοχή δεν είναι πάντα απαραίτητη η μέγιστη ψύξη. Το PETG συχνά λειτουργεί με λιγότερο ανεμιστήρα, ενώ τα ASA και ABS συνήθως απαιτούν περιορισμένη ψύξη και σταθερό, θερμό περιβάλλον. Το nylon, το PC και άλλα τεχνικά υλικά απαιτούν στεγνό filament και σταθερές συνθήκες ακόμη περισσότερο.
Το υγρό filament αναγνωρίζεται από τα σκασίματα, τις φυσαλίδες, την τριχωτή επιφάνεια, τις ασθενέστερες στρώσεις και την ασταθή εξώθηση. Για PETG και nylon, η ξήρανση πριν από την εκτύπωση είναι μία από τις καλύτερες επενδύσεις στην αντοχή.
Ένα ανθεκτικό εξάρτημα ξεκινά ήδη από το CAD. Οι αιχμηρές εσωτερικές γωνίες συγκεντρώνουν τάσεις και ραγίζουν νωρίτερα. Προσθέστε ακτίνες, νευρώσεις, μεγαλύτερες διατομές στον λαιμό και αρκετό υλικό γύρω από τις οπές. Αν το εξάρτημα πρέπει να συγκρατεί μια βίδα, μην τοποθετείτε την οπή πολύ κοντά στην άκρη. Αν πρέπει να κάμπτεται, σχεδιάστε το εύκαμπτο τμήμα ως μακρύτερο και ομαλότερο, όχι ως μια λεπτή αιχμηρή γλωττίδα.
Σε μεγάλες βάσεις είναι συχνά καλύτερο να προσθέσετε νευρώσεις παρά να αυξήσετε ολόκληρο τον όγκο του γεμίσματος. Μια νεύρωση ακριβώς εκεί όπου δημιουργείται η κάμψη προσθέτει στοχευμένη αντοχή χωρίς περιττό βάρος. Σε εξαρτήματα που καταπονούνται επανειλημμένα βοηθούν επίσης η αύξηση των ακτίνων και η αφαίρεση των εγκοπών, όπου θα μπορούσε να ξεκινήσει μια ρωγμή.
Για σπειρώματα χρησιμοποιείτε σπειρωτά ένθετα, διαμπερείς βίδες με παξιμάδι ή μεγαλύτερο πλαστικό σπείρωμα ανάλογα με το φορτίο. Μια μικρή αυτοκοχλιούμενη βίδα σε λεπτό τοίχωμα μπορεί να λειτουργήσει για ένα κάλυμμα, αλλά όχι για εξάρτημα που αποσυναρμολογείται συχνά.
Επιλέξτε PETG, 4 τοιχώματα, 25-35 % gyroid, ύψος στρώσης 0,2 mm και προσανατολισμό έτσι ώστε η κάμψη να μην αποσπά τις στρώσεις. Περιβάλετε τις οπές για τις βίδες με επαρκές τοίχωμα και προσθέστε καμπύλωση στο σημείο μετάβασης του βραχίονα προς τη βάση.
Χρησιμοποιήστε PLA, PETG ή ASA ανάλογα με τη θερμοκρασία του περιβάλλοντος. Αρκούν 2-3 τοιχώματα και 10-20 % γέμισμα, επειδή το κάλυμμα συνήθως δεν φέρει μεγάλο φορτίο. Την αντοχή τη βελτιώνουν κυρίως οι κολόνες για τις βίδες, οι ακτίνες και το επαρκές πάχος γύρω από τα σπειρώματα.
Ξεκινήστε με PETG, ASA, nylon ή PC ανάλογα με τη θερμοκρασία και τη χημεία του περιβάλλοντος. Χρησιμοποιήστε 5-6 τοιχώματα, 35-50 % γέμισμα και μεγαλύτερο ακροφύσιο, αν δεν σας ενοχλεί η πιο τραχιά λεπτομέρεια. Ενισχύστε τα κρίσιμα σημεία γύρω από πείρους, βίδες και ακμές με τη γεωμετρία, όχι μόνο με το γέμισμα.
Το PLA θα είναι ακριβές, αλλά μπορεί να σπάσει εύθραυστα. Το PETG ή το nylon συνήθως αντέχουν καλύτερα την κάμψη. Προσανατολίστε το εξάρτημα έτσι ώστε οι στρώσεις να μην βρίσκονται πάνω από το λεπτότερο σημείο σαν σελίδες βιβλίου. Προσθέστε ακτίνα στη βάση του μοχλού και αποφύγετε την αιχμηρή εγκοπή.
Για μια ανθεκτική εκτύπωση FDM, μην αναζητάτε ένα μοναδικό, καθολικό ποσοστό πλήρωσης. Αρχικά εξετάστε τον προσανατολισμό και την κατεύθυνση των στρώσεων και στη συνέχεια το υλικό, τα τοιχώματα και τη γεωμετρία. Η πλήρωση είναι σημαντική, αλλά σε πολλά εξαρτήματα δεν είναι ο κύριος φορέας της αντοχής. Μια λογική βάση για ένα λειτουργικό εξάρτημα είναι 3-5 τοιχώματα, 20-40 % κατάλληλη πλήρωση, σωστός προσανατολισμός, καλή σύνδεση των στρώσεων και υλικό επιλεγμένο σύμφωνα με την πραγματική χρήση.
Όταν ένα εξάρτημα πρέπει πραγματικά να αντέξει, αντιμετωπίστε την εκτύπωση FDM ως κατασκευαστική διαδικασία και όχι απλώς ως γέμισμα του μοντέλου με πλαστικό. Η πιο ανθεκτική εκτύπωση είναι εκείνη όπου το σχήμα, το υλικό και η κατεύθυνση των στρώσεων λειτουργούν μαζί.


