Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
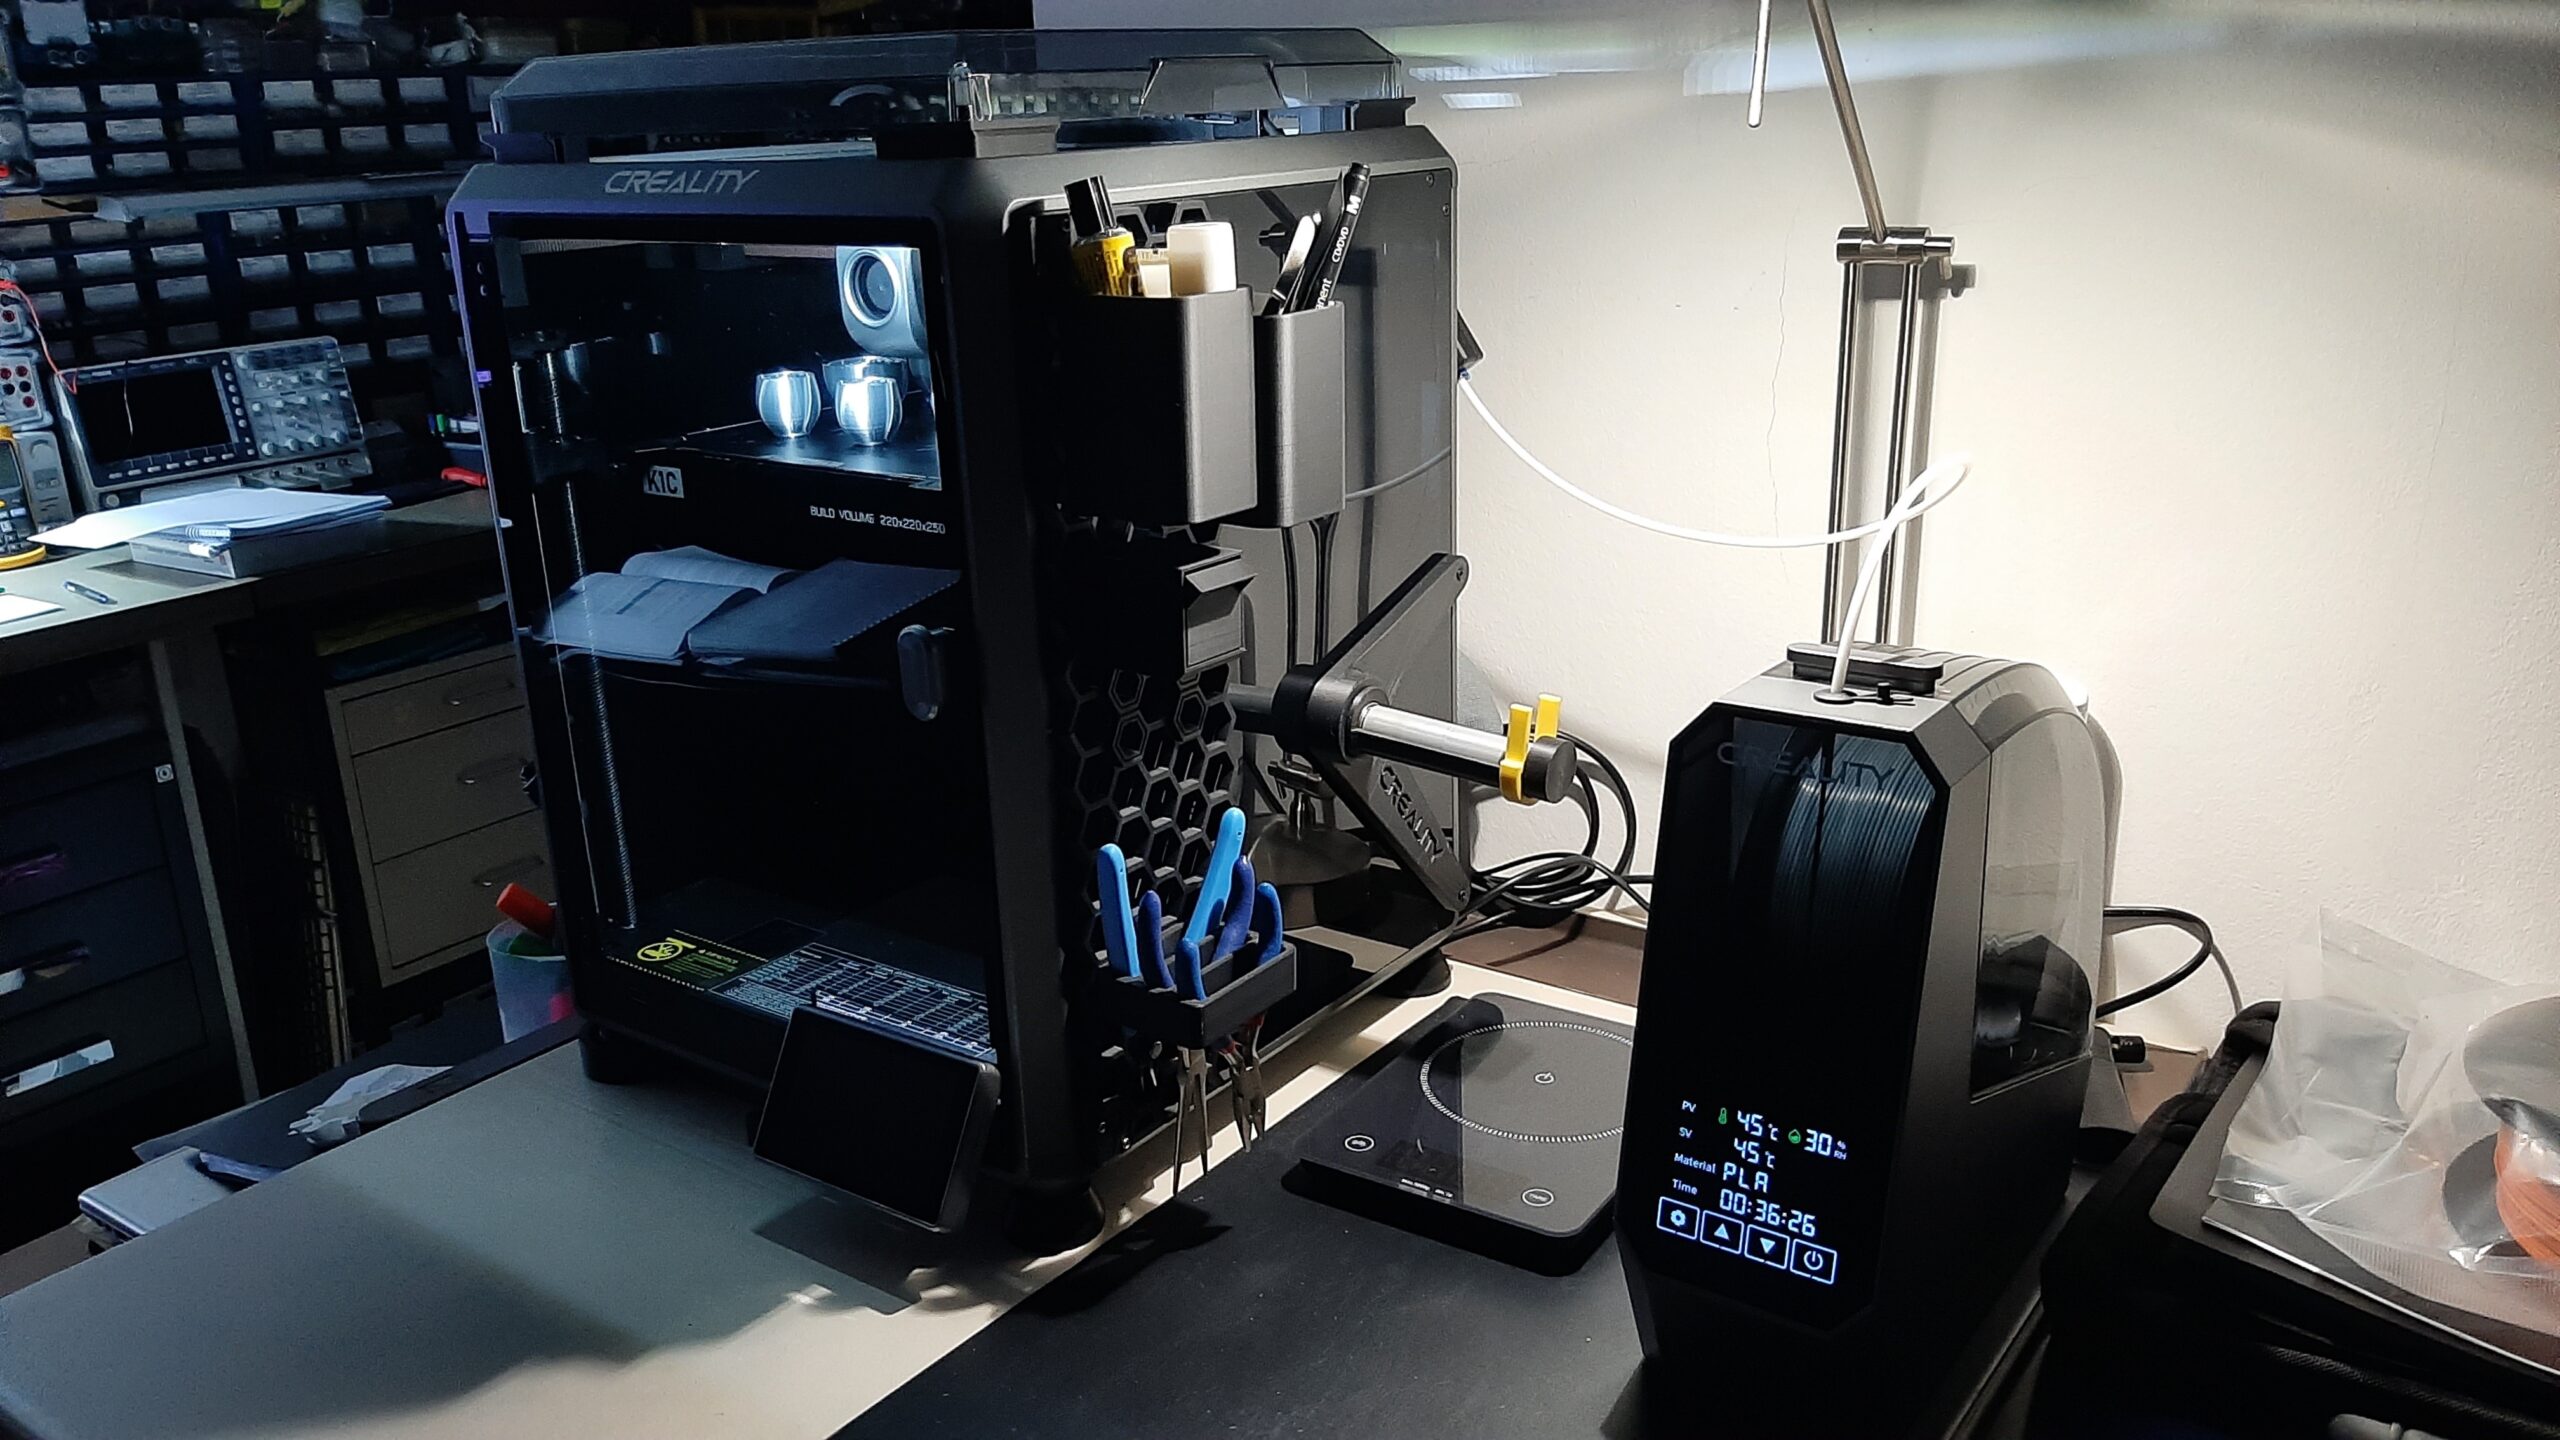
Το υγρό filament δεν είναι κάτι καινούργιο. Απλώς σήμερα εκδηλώνεται ταχύτερα και πιο εμφανώς. Οι εκτυπωτές έχουν γίνει ταχύτεροι, τα συνηθισμένα προφίλ χρησιμοποιούν υψηλότερες ροές και πολλά hobby εργαστήρια πλέον δεν εκτυπώνουν μόνο PLA. Τα PETG, TPU, nylon, υλικά υποστήριξης και σύνθετα υλικά αντιδρούν στην υγρασία πολύ πιο ευαίσθητα από το συνηθισμένο PLA, οπότε ένα πρόβλημα που παλαιότερα έμοιαζε με μικρό stringing σήμερα συχνά σημαίνει μια αποτυχημένη εκτύπωση πολλών τμημάτων κατά τη διάρκεια της νύχτας.
Τα καλά νέα είναι ότι η λύση δεν χρειάζεται να είναι ακριβή. Ορισμένοι χρήστες χρειάζονται μόνο σωστή αποθήκευση: κουτιά που κλείνουν, σακουλάκια και αναγεννώμενο silica gel. Το ενεργό στεγνωτήριο έχει νόημα όταν εκτυπώνετε υγροσκοπικά υλικά, αφήνετε τα καρούλια ανοιχτά για μεγάλο χρονικό διάστημα ή χρειάζεστε αξιόπιστο αποτέλεσμα σε μια παραγγελία.
Ο σημαντικότερος κανόνας είναι απλός: το drybox δεν είναι το ίδιο με το στεγνωτήριο. Το drybox διατηρεί το στεγνό filament σε καλή κατάσταση. Το ενεργό στεγνωτήριο μπορεί να απομακρύνει ξανά την υγρασία από filament που έχει ήδη υγρανθεί.
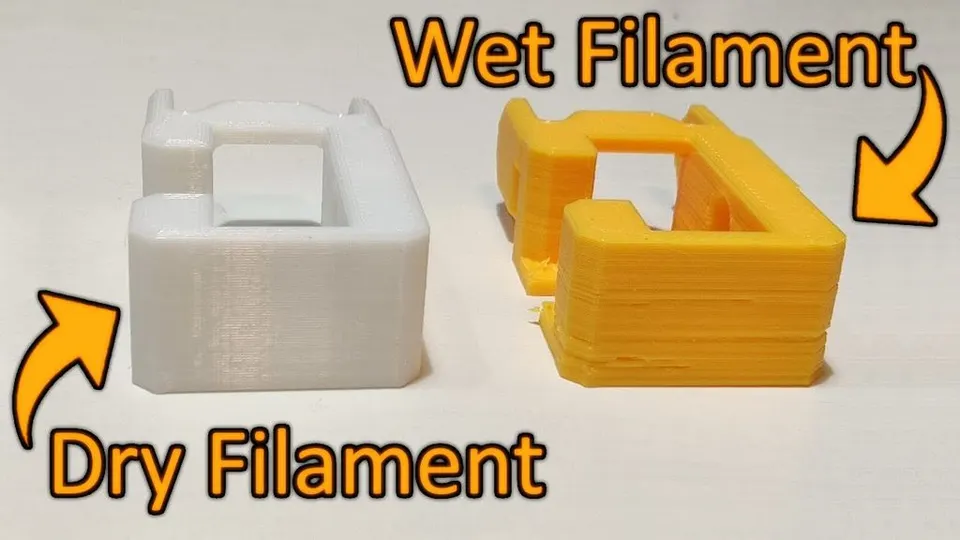
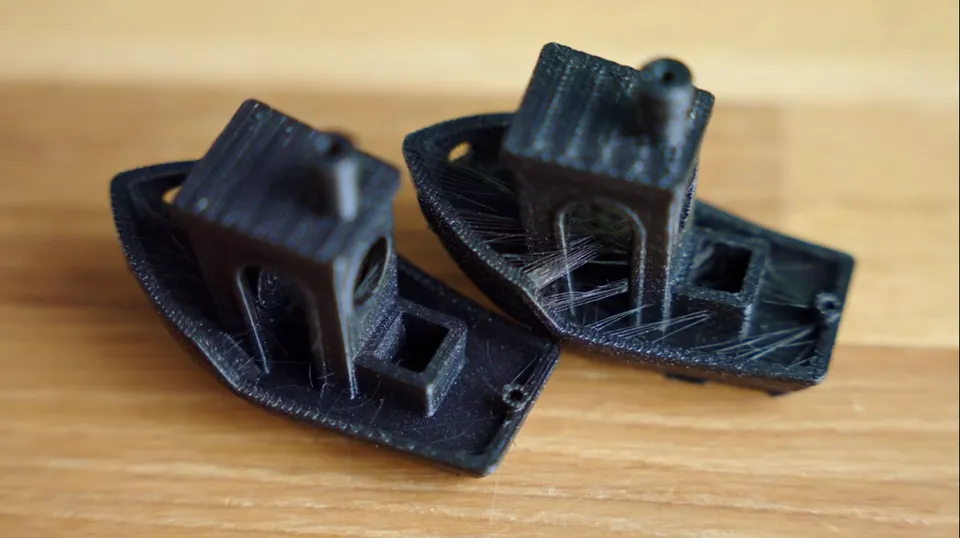
Η υγρασία μετατρέπεται σε ατμό μέσα στο hotend. Αυτό διαταράσσει τη ροή του λιωμένου πλαστικού, δημιουργεί μικρές φυσαλίδες και αποσταθεροποιεί την πίεση στο ακροφύσιο. Το αποτέλεσμα συχνά συγχέεται με λανθασμένα ρυθμισμένο retraction, υψηλή θερμοκρασία ή ανεπαρκή ψύξη.
Συνηθισμένες ενδείξεις είναι:
Η πρακτική δοκιμή είναι απλή: αν ο ίδιος g-code εκτυπωνόταν καθαρά τον περασμένο μήνα και σήμερα, με το ίδιο καρούλι, τραβά ξαφνικά ίνες, στεγνώστε πρώτα το filament. Μόνο μετά ρυθμίστε το retraction, τη θερμοκρασία και τις ταχύτητες.
Το PLA απορροφά υγρασία πιο αργά από τα PETG, TPU ή nylon. Ένα φρεσκοανοιγμένο καρούλι PLA συνήθως δεν χρειάζεται προληπτικό στέγνωμα, εφόσον είχε αποθηκευτεί σε σακουλάκι με silica gel και δεν εκτυπώνετε σε εξαιρετικά υγρό χώρο.
Ασχοληθείτε με το στέγνωμα του PLA κυρίως όταν το καρούλι έμεινε για εβδομάδες σε ανοιχτό ράφι, άρχισε να σπάει στον extruder ή η εκτύπωση απέκτησε ξαφνικά τραχιά επιφάνεια. Ένα ασφαλές εύρος λειτουργίας είναι περίπου 45-50 °C για 4-7 ώρες. Στο PLA μην αυξάνετε τη θερμοκρασία μόνο και μόνο για να τελειώσετε γρηγορότερα. Η υπερβολικά υψηλή θερμοκρασία μπορεί να μαλακώσει το filament πάνω στο καρούλι, να κολλήσει τις επιμέρους περιελίξεις μεταξύ τους και να μετατρέψει το πρόβλημα από θέμα ποιότητας εκτύπωσης σε μπλοκάρισμα του τροφοδότη.
Για το συνηθισμένο οικιακό PLA, λοιπόν, συχνά αρκεί: μετά την εκτύπωση να επιστρέφετε το καρούλι σε σακουλάκι που κλείνει, να προσθέτετε αποξηραμένο silica gel και να μην το αφήνετε όλο το καλοκαίρι δίπλα σε παράθυρο, στο γκαράζ ή στο υπόγειο.
Το PETG είναι υλικό στο οποίο η υγρασία εκδηλώνεται πολύ συχνά. Το τυπικό σενάριο: εκτυπώνετε ένα στήριγμα ή ένα κουτί, και ξαφνικά το μοντέλο καλύπτεται από λεπτές ίνες, ενώ η αύξηση του retraction δεν βοηθά. Αν το καρούλι PETG ήταν ανοιχτό για περισσότερο από μερικές ημέρες ή εβδομάδες, το στέγνωμα είναι πιο λογικό πρώτο βήμα από την περαιτέρω ρύθμιση του προφίλ.
Για το PETG χρησιμοποιούνται στην πράξη περίπου 55-65 °C για 6-8 ώρες. Σε κρίσιμη εκτύπωση, διαφανή εξαρτήματα ή προφίλ υψηλής ταχύτητας, αξίζει να κάνετε προληπτικό στέγνωμα. Το στεγνό PETG έχει σταθερότερη εξώθηση, λιγότερες φυσαλίδες και καλύτερη πρόσφυση μεταξύ των στρώσεων.
Αποθηκεύστε το PETG σε κλειστό box ή σακούλα κενού με silica gel. Αν εκτυπώνετε συχνά με PETG, είναι πρακτικό να έχετε ένα ενεργό καρούλι σε drybox με διέλευση για σωληνάκι PTFE και τα υπόλοιπα καρούλια αποθηκευμένα ξεχωριστά.
Το TPU και άλλα εύκαμπτα υλικά είναι ευαίσθητα τόσο στην υγρασία όσο και στον μηχανισμό τροφοδοσίας. Όταν το TPU είναι υγρό, δεν προκαλεί μόνο stringing. Συχνά αφρίζει, χάνει την όμορφη επιφάνειά του, υποβαθμίζεται η σύνδεση των στρώσεων και στα μαλακά υλικά η εκτύπωση μπορεί να γίνει συνολικά ασταθής.
Με το TPU υπολογίστε σε συχνότερο στέγνωμα απ’ ό,τι με το PLA. Το τυπικό εύρος είναι περίπου 50-60 °C για 6-8 ώρες, ανάλογα με τη συγκεκριμένη σκληρότητα και τις συστάσεις του κατασκευαστή. Στα μαλακά TPU μην βιάζεστε να αυξήσετε τη θερμοκρασία, επειδή μπορεί να παραμορφωθούν τόσο το filament όσο και το καρούλι.
Για μακριά εύκαμπτα εξαρτήματα, το ιδανικό είναι να εκτυπώνετε απευθείας από drybox ή από στεγνωτήριο με έξοδο για filament. Έτσι περιορίζετε την κατάσταση όπου η πρώτη ώρα φαίνεται καλή, αλλά στο τέλος της εκτύπωσης το filament έχει ήδη απορροφήσει υγρασία από τον χώρο.
Το nylon είναι διαφορετική κατηγορία. Απορροφά υγρασία γρήγορα και στην πράξη μπορεί να χάσει την ποιότητα εκτύπωσης ακόμη και μέσα σε μία ημέρα σε ανοιχτό χώρο. Για λειτουργικά εξαρτήματα, γρανάζια, στηρίγματα, διατάξεις ή τεχνικά πρωτότυπα, το στέγνωμα του nylon είναι πρακτικά υποχρεωτικό.
Οι συνηθισμένες τιμές κυμαίνονται γύρω στους 70-90 °C για 8-16 ώρες, ενώ για ορισμένα nylons μπορεί να είναι υψηλότερες, σύμφωνα με το φύλλο δεδομένων του υλικού. Εδώ ένα απλό πλαστικό box με silica gel δεν αρκεί. Χρειάζεστε ενεργό στεγνωτήριο που διατηρεί πραγματικά την απαιτούμενη θερμοκρασία, διαθέτει κυκλοφορία αέρα και μπορεί να λειτουργεί με ασφάλεια για μεγάλο χρονικό διάστημα.
Μετά το στέγνωμα μην εκτυπώνετε το nylon από ανοιχτό καρούλι. Το ιδανικό είναι να εκτυπώνετε απευθείας από το στεγνωτήριο ή από κλειστό drybox. Αν μετά το στέγνωμα απλώς τοποθετήσετε το καρούλι σε βάση δίπλα στον εκτυπωτή, θα χάσετε μέρος της δουλειάς πριν ολοκληρωθεί μια μεγαλύτερη εκτύπωση.
Το drybox είναι ένα κλειστό δοχείο με στεγανοποίηση, silica gel και ιδανικά υγρόμετρο. Είναι εξαιρετικό για αποθήκευση και για εκτύπωση από ήδη στεγνό καρούλι. Είναι κατάλληλο για PLA, PETG και TPU, εφόσον το filament δεν έχει προηγουμένως υγρανθεί σημαντικά. Μια οικονομική λύση μπορεί να είναι ένα ανθεκτικό πλαστικό box με στεγανοποίηση, βάση καρουλιού, διέλευση PTFE και σακουλάκι αναγεννημένου silica gel.
Το ενεργό στεγνωτήριο προσθέτει ελεγχόμενη θέρμανση και ροή αέρα. Αυτή είναι η διαφορά που έχει σημασία στα PETG, TPU, nylon και υλικά υποστήριξης. Ένα καλό στεγνωτήριο διαθέτει ρυθμιζόμενη θερμοκρασία, χρονοδιακόπτη, χώρο για συνηθισμένα καρούλια 1kg και δυνατότητα εκτύπωσης απευθείας από αυτό. Για τεχνικά υλικά εξετάστε κυρίως τη μέγιστη θερμοκρασία. Ένα στεγνωτήριο που φτάνει έως τους 55 ή 60 °C μπορεί να αρκεί για PLA και μέρος του PETG, αλλά δεν θα είναι ιδανικό για nylon.
Το AMS με ενεργό στέγνωμα συνδυάζει την αυτόματη τροφοδοσία πολλών υλικών, την κλειστή αποθήκευση και το ελεγχόμενο στέγνωμα. Στα σύγχρονα συστήματα τύπου AMS 2 Pro, ένα σημαντικό πρακτικό όριο είναι η μέγιστη θερμοκρασία στεγνώματος, περίπου 65 °C. Αυτή είναι πολύ χρήσιμη για PLA, PETG και ορισμένα συνηθισμένα υλικά, αλλά δεν αρκεί για το πλήρες στέγνωμα όλων των τεχνικών filament. Για nylon, ορισμένα PA-CF, PC ή ιδιαίτερα απαιτητικά υλικά υποστήριξης μπορεί να χρειάζεται ισχυρότερη μονάδα στεγνώματος.
Πριν από την αγορά, ελέγξτε επίσης αν ο συγκεκριμένος εκτυπωτής, το firmware και η τροφοδοσία σας υποστηρίζουν το σενάριο που θέλετε να χρησιμοποιείτε. Σε ορισμένους συνδυασμούς μπορεί να μην είναι δυνατή η ενεργή ξήρανση της ίδιας μονάδας από την οποία εκτυπώνετε εκείνη τη στιγμή. Αυτό δεν σημαίνει ότι το σύστημα είναι άχρηστο, απλώς χρειάζεται σχεδιασμός: ένα καρούλι μπορεί να στεγνώνει ενώ η εκτύπωση πραγματοποιείται από άλλη μονάδα ή από εξωτερική βάση.
Σας αρκεί ένα drybox αν εκτυπώνετε κυρίως PLA, καταναλώνετε γρήγορα τα καρούλια και μετά την εκτύπωση τα επιστρέφετε σε κλειστό σακουλάκι ή box. Το drybox είναι επίσης καλό πρώτο βήμα για PETG, αν δεν εκτυπώνετε παραγγελίες και μπορείτε, πριν από μια κρίσιμη εκτύπωση, να στεγνώσετε επιπλέον το καρούλι αλλού.
Εξετάστε το ενδεχόμενο ενεργού στεγνωτηρίου αν:
Για ένα μικρό εργαστήριο έχει νόημα ο συνδυασμός: ένα ή δύο ενεργά στεγνωτήρια για την προετοιμασία του υλικού και αρκετά παθητικά drybox για την αποθήκευση των καρουλιών που βρίσκονται σε χρήση. Είναι φθηνότερο και πιο πρακτικό από την αγορά ενεργού στεγνώματος για κάθε καρούλι.
Τον χειμώνα ο αέρας στους εσωτερικούς χώρους είναι συχνά πιο ξηρός, αλλά προσέξτε τα υπόγεια, τα γκαράζ και τις μη θερμαινόμενες αποθήκες. Το καλοκαίρι και σε βροχερό καιρό, τα προβλήματα με PETG, TPU και nylon εμφανίζονται συχνότερα. Γι’ αυτό αξίζει να καθιερώσετε μια απλή ρουτίνα.
Στο PLA ελέγχετε κυρίως την ευθραυστότητα και την επιφάνεια. Αν το καρούλι έμεινε ανοιχτό για περισσότερο από έναν μήνα, κάντε ένα σύντομο στέγνωμα πριν από μια σημαντική εκτύπωση. Στο PETG στεγνώνετε πριν από μεγαλύτερη ή εμφανή εκτύπωση, αν το καρούλι ήταν ανοιχτό για περισσότερο από μία εβδομάδα. Στεγνώνετε το TPU πριν από κάθε σημαντικό κύκλο εκτύπωσης. Το nylon να το στεγνώνετε πάντα και να το εκτυπώνετε απευθείας από κλειστό περιβάλλον.
Αναγεννάτε τακτικά το silica gel. Το silica gel με δείκτη είναι πρακτικό, επειδή βλέπετε πότε έχει κορεστεί. Θεωρείτε το υγρόμετρο του box βοηθητικό εργαλείο προσανατολισμού και όχι εργαστηριακό όργανο. Αν το box δείχνει σταθερά υψηλή υγρασία, αλλάξτε τη στεγανοποίηση, προσθέστε φρέσκο silica gel ή μειώστε τον όγκο του box.
| Υλικό | Πότε να στεγνώνετε | Ενδεικτικό στέγνωμα | Προτεινόμενη αποθήκευση |
|---|---|---|---|
| PLA | Σε περίπτωση σκασιμάτων, ευθραυστότητας ή χειρότερης επιφάνειας | 45-50 °C, 4-7 h | Σακουλάκι ή box με silica gel |
| PETG | Σε περίπτωση stringing, μετά από παρατεταμένο άνοιγμα, πριν από κρίσιμη εκτύπωση | 55-65 °C, 6-8 h | Drybox ή σακούλα κενού |
| TPU | Πριν από μεγαλύτερη εκτύπωση, σε περίπτωση αφρισμού και ινών | 50-60 °C, 6-8 h | Drybox με εκτύπωση μέσω διέλευσης PTFE |
| Nylon | Πρακτικά πάντα πριν από την εκτύπωση | 70-90 °C, 8-16 h | Εκτύπωση απευθείας από στεγνωτήριο ή κλειστό box |
Αν χρησιμοποιείτε τις τιμές ως σημείο εκκίνησης και όχι ως δόγμα, θα αποφύγετε τα περισσότερα προβλήματα. Το συγκεκριμένο filament μπορεί να έχει διαφορετικά όρια ανάλογα με το μείγμα, το χρώμα, τα πρόσθετα και τον τύπο του καρουλιού. Για ακριβότερα τεχνικά υλικά να ακολουθείτε πάντα τις συστάσεις του κατασκευαστή.
Το πρώτο λάθος είναι το στέγνωμα σε υπερβολικά υψηλή θερμοκρασία. Η υψηλότερη θερμοκρασία δεν σημαίνει απαραίτητα καλύτερο αποτέλεσμα. Στο PLA μπορεί να καταστρέψει ολόκληρο το καρούλι, στο TPU να προκαλέσει παραμόρφωση και στα πλαστικά καρούλια να δημιουργήσει πρόβλημα νωρίτερα απ’ ό,τι στο ίδιο το υλικό.
Το δεύτερο λάθος είναι η πεποίθηση ότι το silica gel θα στεγνώσει το υγρό filament. Το silica gel μειώνει την υγρασία του αέρα μέσα στο box, αλλά δεν απομακρύνει αξιόπιστα την υγρασία που έχει εγκλωβιστεί στο υλικό χωρίς θερμότητα και χρόνο.
Το τρίτο λάθος είναι να ρυθμίζετε τον slicer πριν από το στέγνωμα. Αν το filament είναι υγρό, η αύξηση του retraction απλώς καλύπτει την αιτία. Στο PETG είναι εύκολο έτσι να καταλήξετε με ένα προφίλ που λειτουργεί μόνο τυχαία και την επόμενη φορά θα είναι ξανά λανθασμένο.
Το τέταρτο λάθος είναι η ανοιχτή αποθήκευση μετά το στέγνωμα. Αν στεγνώσετε το καρούλι και το αφήσετε για μία εβδομάδα στη βάση, ξεκινάτε από την αρχή. Το στέγνωμα και η αποθήκευση πρέπει να λειτουργούν ως ενιαία διαδικασία.
Αν εκτυπώνετε κυρίως PLA και περιστασιακά PETG, αγοράστε πρώτα καλά κουτιά που κλείνουν, silica gel και υγρόμετρο. Αν εκτυπώνετε συχνά PETG, προσθέστε ένα ενεργό στεγνωτήριο με δυνατότητα εκτύπωσης από το box. Αν χρησιμοποιείτε TPU ή nylon, το ενεργό στεγνωτήριο δεν είναι πλέον απλώς ευκολία, αλλά μέρος της προετοιμασίας του υλικού.
Το AMS με ενεργό στέγνωμα έχει περισσότερο νόημα για χρήστες που θέλουν να συνδυάζουν πολλά χρώματα ή υλικά και ταυτόχρονα να διατηρούν τα καρούλια σε πιο ελεγχόμενο περιβάλλον. Ωστόσο, μην το θεωρείτε καθολικό υποκατάστατο ενός ισχυρού στεγνωτηρίου για όλα τα τεχνικά υλικά. Είναι ένα πολύ πρακτικό σύστημα για καθημερινές εκτυπώσεις, ενώ το nylon και τα απαιτητικά σύνθετα υλικά εξακολουθούν να αξίζουν ξεχωριστή προσοχή.


