Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
Τα πολυαμίδια ενισχυμένα με ανθρακονήματα ανήκουν στα υλικά που επιλέγετε όταν τα PLA, PETG και ASA δεν επαρκούν πλέον. Προσφέρουν υψηλή ακαμψία, καλύτερη διαστασιολογική σταθερότητα από το καθαρό νάιλον, καλή αντοχή στη θερμότητα και επαγγελματική ματ επιφάνεια. Ωστόσο, δεν αποτελούν μια λύση για τα πάντα. Απαιτούν στεγνό filament, ανθεκτικό ακροφύσιο, σωστή επιφάνεια εκτύπωσης και, για μεγαλύτερα εξαρτήματα, συχνά θερμαινόμενο ή τουλάχιστον κλειστό θάλαμο.
Οι τρεις συχνότερες συντομογραφίες είναι PA6-CF, PAHT-CF και PPA-CF. Όλες δηλώνουν πολυαμίδιο με προσθήκη τεμαχισμένων ανθρακονημάτων, αλλά καθεμία απευθύνεται σε διαφορετική χρήση. Το PA6-CF είναι ένα ανθεκτικό και άκαμπτο τεχνικό νάιλον, το PAHT-CF είναι μια πιο πρακτική επιλογή για εξαρτήματα που εκτίθενται σε θερμότητα και υγρασία, ενώ το PPA-CF είναι η αποδοτικότερη επιλογή για απαιτητικά δομικά εξαρτήματα.
Το CF σημαίνει carbon fiber, δηλαδή ανθρακονήματα. Στα filaments δεν πρόκειται για συνεχείς, μακριές ίνες όπως στα σύνθετα υλικά της αεροπορίας, αλλά για λεπτές τεμαχισμένες ίνες διασκορπισμένες μέσα στο πλαστικό. Ο ρόλος τους είναι να ενισχύουν το υλικό, να αυξάνουν την ακαμψία και να περιορίζουν τη συρρίκνωση κατά την εκτύπωση.
Τα ανθρακονήματα προσφέρουν συνήθως τα εξής πλεονεκτήματα:
Έχουν όμως και μειονεκτήματα. Τα ανθρακονήματα είναι λειαντικά και έτσι καταστρέφουν γρήγορα τα ορειχάλκινα ακροφύσια. Επίσης μειώνουν την επιμήκυνση του υλικού. Τα εξαρτήματα είναι άκαμπτα και ανθεκτικά, αλλά με λανθασμένο σχεδιασμό ή λανθασμένο προσανατολισμό των στρώσεων μπορεί να ραγίσουν νωρίτερα από ένα πιο ελαστικό, μη ενισχυμένο νάιλον.
Το PA6-CF είναι νάιλον 6 ενισχυμένο με ανθρακονήματα. Είναι δημοφιλές για βάσεις, στηρίγματα, βοηθήματα, καλύμματα, εξαρτήματα μηχανών και λειτουργικά πρωτότυπα, όπου η αντοχή και η ακαμψία είναι σημαντικές. Σε στεγνή κατάσταση παρουσιάζει συχνά πολύ καλές μηχανικές ιδιότητες και υψηλή θερμική αντοχή.
Τυπικές χρήσεις:
Η μεγαλύτερη αδυναμία του PA6-CF είναι η υγρασία. Το PA6 ανήκει στα πολυαμίδια που απορροφούν πολύ εύκολα νερό. Το υγρό filament κάνει σκασίματα στο ακροφύσιο, δημιουργεί φυσαλίδες, αφήνει χνουδωτή επιφάνεια και μειώνει την αντοχή του εξαρτήματος. Επιπλέον, στα εξαρτήματα ακριβείας η απορροφημένη υγρασία μπορεί να αλλάξει τις διαστάσεις μετά την εκτύπωση.
Αν θέλετε καλό αποτέλεσμα από το PA6-CF, θεωρήστε το στέγνωμα υποχρεωτικό βήμα. Δεν αρκεί το filament να είναι καινούργιο και συσκευασμένο σε κενό. Στα τεχνικά νάιλον είναι συνηθισμένο να στεγνώνετε ακόμη και ένα καινούργιο καρούλι, να εκτυπώνετε απευθείας από dry box και να το ξανακλείνετε μετά την εκτύπωση μαζί με silica gel.
Το PAHT-CF σημαίνει high temperature polyamide με ανθρακονήματα. Στην πράξη πρόκειται συχνά για μείγμα πολυαμιδίων σχεδιασμένο ώστε να αντέχει υψηλότερες θερμοκρασίες, να έχει καλή διαστασιολογική σταθερότητα και να είναι λιγότερο ευαίσθητο στο νερό από το κλασικό PA6.
Το PAHT-CF είναι καλή επιλογή όταν χρειάζεστε ένα εξάρτημα που θα λειτουργεί σε πραγματικές συνθήκες, αλλά δεν θέλετε να στραφείτε στα ακριβότερα και πιο απαιτητικά υλικά PPA. Είναι κατάλληλο για βοηθήματα εργαστηρίου, εξαρτήματα κοντά σε κινητήρες και ηλεκτρονικά, βάσεις, καλύμματα, σφιγκτήρες ή μικρές σειρές λειτουργικών εξαρτημάτων.
Σε σχέση με το PA6-CF, το PAHT-CF είναι συνήθως πιο πρακτικό στις εξής περιπτώσεις:
Το PAHT-CF εξακολουθεί να απαιτεί στέγνωμα, σκληρό ακροφύσιο και σωστή ρύθμιση της πρώτης στρώσης. Δεν είναι υλικό για έναν φθηνό, ανοιχτό εκτυπωτή χωρίς τροποποιήσεις. Σε σχέση με το PA6-CF, όμως, μπορεί να είναι πιο ανεκτικό στις συνήθεις συνθήκες λειτουργίας και ορισμένα μείγματα διατηρούν καλύτερα τις ιδιότητές τους ακόμη και μετά την απορρόφηση υγρασίας.
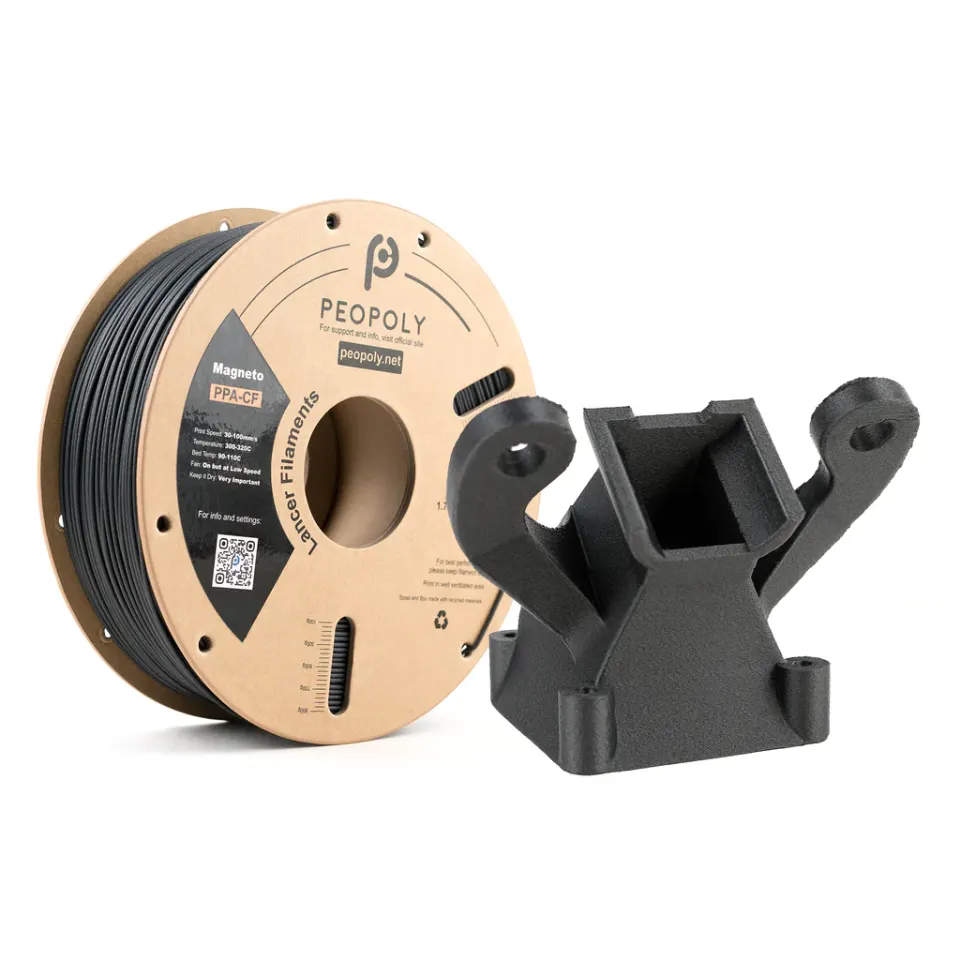
Το PPA-CF είναι πολυφθαλαμίδιο ενισχυμένο με ανθρακονήματα. Το PPA ανήκει στα αποδοτικότερα πολυαμίδια και χρησιμοποιείται όπου απαιτούνται υψηλότερη αντοχή, ακαμψία, χημική αντοχή και θερμική σταθερότητα. Στην πράξη είναι ένα υλικό για εξαρτήματα που προορίζονται να πλησιάσουν βιομηχανικές εφαρμογές.
Το PPA-CF είναι κατάλληλο για:
Σε σχέση με τα PA6-CF και PAHT-CF, το PPA-CF μπορεί να προσφέρει υψηλότερη αντοχή σε εφελκυσμό, υψηλότερο μέτρο ελαστικότητας και μεγαλύτερο θερμικό περιθώριο. Παράλληλα, όμως, είναι πιο απαιτητικό για τον εκτυπωτή. Απαιτεί υψηλή θερμοκρασία ακροφυσίου, υψηλή θερμοκρασία επιφάνειας εκτύπωσης, σταθερό θάλαμο και σχολαστικό στέγνωμα. Για μεγαλύτερα εξαρτήματα αξίζει να υπολογίζετε δοκιμαστικές εκτυπώσεις, επειδή η γεωμετρία, ο προσανατολισμός και η ανόπτηση επηρεάζουν σημαντικά το αποτέλεσμα.
| Υλικό | Ισχυρό σημείο | Αδυναμία | Πότε να το επιλέξετε |
|---|---|---|---|
| PA6-CF | Πολύ καλή ακαμψία και αντοχή | Υψηλή ευαισθησία στην υγρασία | Μηχανικά καταπονούμενα εξαρτήματα, βοηθήματα, στηρίγματα |
| PAHT-CF | Καλύτερη σταθερότητα σε θερμότητα και υγρασία | Εξακολουθεί να απαιτεί στέγνωμα και κλειστή εκτύπωση | Λειτουργικά εξαρτήματα για πραγματικές συνθήκες, καλύμματα, σφιγκτήρες, μικρές σειρές |
| PPA-CF | Η υψηλότερη απόδοση και το μεγαλύτερο θερμικό περιθώριο | Υψηλότερη τιμή και απαιτήσεις από τον εκτυπωτή | Δομικά εξαρτήματα, automotive, βιομηχανικές εφαρμογές |
Αν επιλέγετε το πρώτο σας νάιλον ενισχυμένο με ανθρακονήματα, το PAHT-CF είναι συχνά η πιο λογική αρχική επιλογή. Επιλέξτε PA6-CF όταν θέλετε υψηλή αντοχή και έχετε maîtrisé το στέγνωμα. Επιλέξτε PPA-CF μόνο όταν χρειάζεστε πραγματικά την υψηλότερη απόδοσή του και διαθέτετε εκτυπωτή που μπορεί να πραγματοποιήσει σταθερή εκτύπωση σε υψηλές θερμοκρασίες.
Και για τα τρία υλικά ισχύουν ορισμένες κοινές απαιτήσεις.
Χρησιμοποιήστε σκληρυμένο, ανοξείδωτο, ρουμπινένιο, βολφραμίου ή άλλο ανθεκτικό στην τριβή ακροφύσιο. Το ορειχάλκινο ακροφύσιο φθείρεται πολύ γρήγορα κατά την εκτύπωση filament με ανθρακονήματα. Αυτό οδηγεί σε χειρότερη ακρίβεια, φαρδύτερη γραμμή, υπερεξώθηση υλικού και τελικά σε απρόβλεπτες διαστάσεις.
Για τεχνικά εξαρτήματα συχνά αξίζει ακροφύσιο 0,6 mm. Επιτρέπει την καλύτερη ροή του ενισχυμένου υλικού, μειώνει τον κίνδυνο απόφραξης και επιτρέπει ισχυρότερα περιγράμματα. Το ακροφύσιο 0,4 mm μπορεί να χρησιμοποιηθεί, αλλά πρέπει να είναι ποιοτικό και καθαρό.
Υπολογίστε θερμοκρασίες περίπου 260-310 °C, ανάλογα με το συγκεκριμένο filament. Το PAHT-CF εκτυπώνεται συχνά στους 260-290 °C, το PA6-CF περίπου στους 280-300 °C και το PPA-CF περίπου στους 280-310 °C. Ακολουθείτε πάντα το προφίλ της συγκεκριμένης μάρκας, επειδή τα μείγματα διαφέρουν.
Τα πολυαμίδια έχουν συχνά ιδιαίτερες απαιτήσεις πρόσφυσης. Λειτουργούν καλά ειδικές επιφάνειες για νάιλον, garolite, κατάλληλη τεχνική επιφάνεια εκτύπωσης ή PEI με διαχωριστική στρώση, σύμφωνα με τις συστάσεις του κατασκευαστή. Η κόλλα δεν χρησιμεύει μόνο για καλύτερη πρόσφυση· συχνά λειτουργεί και ως διαχωριστική στρώση, ώστε να μην καταστραφεί η επιφάνεια κατά την αφαίρεση του εξαρτήματος.
Ο κλειστός θάλαμος αυξάνει σημαντικά την πιθανότητα δημιουργίας επίπεδου εξαρτήματος χωρίς ρωγμές και στρέβλωση. Σε μικρότερα εξαρτήματα μπορεί μερικές φορές να επιτύχετε και χωρίς ενεργή θέρμανση, αλλά στα μεγαλύτερα τεχνικά εξαρτήματα η σταθερή θερμοκρασία περιβάλλοντος είναι καθοριστική. Για PPA-CF και μεγαλύτερα εξαρτήματα PA, ο θάλαμος είναι πρακτικά απαραίτητος.
Το dry box δεν είναι αξεσουάρ άνεσης, αλλά μέρος της διαδικασίας. Στεγνώστε το υλικό πριν από την εκτύπωση, εκτυπώστε απευθείας από το box και αποθηκεύστε το κλειστό μετά την εκτύπωση. Στόχος είναι να διατηρείται χαμηλή η σχετική υγρασία του filament, ιδανικά κάτω από 20 %.
Προσαρμόζετε πάντα το συγκεκριμένο προφίλ ανάλογα με τη μάρκα του filament και τον εκτυπωτή, αλλά για την πρώτη δοκιμή μπορείτε να ακολουθήσετε αυτές τις αρχές:
Στα τεχνικά εξαρτήματα συχνά είναι προτιμότερα 4-6 περιγράμματα και 30-50% infill από 2 περιγράμματα και 100% infill. Η αντοχή στην πραγματική χρήση εξαρτάται συνήθως από τον προσανατολισμό των στρώσεων, τα περιγράμματα και τη γεωμετρία, όχι μόνο από το ποσοστό πλήρωσης.
Στα πολυαμίδια ενισχυμένα με ανθρακονήματα, η διαφορά μεταξύ της αντοχής στο επίπεδο των στρώσεων και της αντοχής μεταξύ των στρώσεων είναι πολύ σημαντική. Τα εξαρτήματα είναι συνήθως ισχυρότερα προς την κατεύθυνση των ινών και των περιγραμμάτων. Αν σχεδιάζετε μια βάση, ένα άγκιστρο ή έναν μοχλό, προσανατολίστε το μοντέλο έτσι ώστε η κύρια εφελκυστική τάση να μην ασκείται εγκάρσια στις στρώσεις.
Πρακτικό παράδειγμα: ένα στήριγμα που καταπονείται σε κάμψη δεν πρέπει να είναι προσανατολισμένο έτσι ώστε η δύναμη να προσπαθεί να αποκολλήσει τις στρώσεις μεταξύ τους. Καλύτερος είναι ο προσανατολισμός όπου τα συνεχή περιγράμματα αναλαμβάνουν την κύρια εφελκυστική τάση. Αν η γεωμετρία δεν το επιτρέπει, προσθέστε καμπύλες, νευρώσεις, μεγαλύτερη διατομή ή μηχανική σύνδεση με βίδα.
Το filament με ανθρακονήματα δεν αντικαθιστά έναν κακό σχεδιασμό. Το ανθεκτικό υλικό βοηθά, αλλά οι αιχμηρές εσωτερικές γωνίες, οι λεπτοί λαιμοί και η τάση εγκάρσια στις στρώσεις θα παραμείνουν αδύναμα σημεία.
Η ανόπτηση μπορεί να αυξήσει τη θερμική σταθερότητα και, σε ορισμένες περιπτώσεις, τις μηχανικές ιδιότητες. Για το PA6-CF χρησιμοποιούνται συχνά θερμοκρασίες περίπου 80-100 °C, για το PAHT-CF περίπου 80-130 °C και για το PPA-CF ακόμη υψηλότερες, σύμφωνα με τις συστάσεις του κατασκευαστή. Η διάρκεια είναι συνήθως μερικές ώρες.
Η ανόπτηση μπορεί όμως να αλλάξει τις διαστάσεις, να προκαλέσει παραμόρφωση ή να τονίσει τις εσωτερικές τάσεις. Επομένως δεν αξίζει να ξεκινήσετε απευθείας με το τελικό εξάρτημα. Εκτυπώστε πρώτα ένα δοκιμαστικό δείγμα παρόμοιου πάχους και σχήματος, μετρήστε το πριν και μετά την ανόπτηση και μόνο τότε ορίστε τις αντισταθμίσεις.
Το συχνότερο λάθος είναι η εκτύπωση υγρού filament. Θα το αναγνωρίσετε από τα σκασίματα στο ακροφύσιο, τις φυσαλίδες, την ανομοιόμορφη εξώθηση, τη χνουδωτή επιφάνεια και τις ασθενέστερες στρώσεις. Η λύση είναι απλή: στεγνώστε το και εκτυπώστε από dry box.
Το δεύτερο συχνό λάθος είναι η χρήση ορειχάλκινου ακροφυσίου. Σε λίγα γραμμάρια υλικού μπορεί να μη συμβεί κάτι δραματικό, αλλά σε μεγαλύτερη εκτύπωση το άνοιγμα μεγαλώνει και το προφίλ παύει να είναι σωστό. Για filament με ανθρακονήματα χρησιμοποιείτε ανθεκτικό στην τριβή ακροφύσιο από την αρχή.
Το τρίτο λάθος είναι η υπερβολικά έντονη ψύξη. Ο ανεμιστήρας βοηθά στις προεξοχές, αλλά στα νάιλον μπορεί να επιδεινώσει τη σύνδεση των στρώσεων και να αυξήσει τις παραμορφώσεις. Ξεκινήστε με χαμηλή ψύξη ή χωρίς ψύξη και αυξήστε την μόνο όσο απαιτεί η γεωμετρία.
Το τέταρτο λάθος είναι ο λανθασμένος προσανατολισμός του μοντέλου. Το υλικό μπορεί να έχει εξαιρετικές τιμές στους πίνακες, αλλά αν το εξάρτημα καταπονείται εγκάρσια στις στρώσεις, το αποτέλεσμα θα απογοητεύσει. Στα δομικά εξαρτήματα σχεδιάστε τον προσανατολισμό ήδη από το στάδιο του modeling.
Επιλέξτε PA6-CF αν θέλετε ένα πολύ άκαμπτο και ανθεκτικό εξάρτημα, διαθέτετε στεγνωτήριο και dry box και μπορείτε να ελέγχετε την υγρασία. Είναι κατάλληλο για βοηθήματα, τεχνικές βάσεις και μηχανικά εξαρτήματα που δεν θα λειτουργούν για μεγάλο διάστημα σε υγρό περιβάλλον χωρίς επαλήθευση της διαστασιολογικής σταθερότητας.
Επιλέξτε PAHT-CF αν χρειάζεστε ένα αξιόπιστο εξάρτημα λειτουργίας με καλή θερμική αντοχή και πιο πρακτική συμπεριφορά απέναντι στην υγρασία. Για τους περισσότερους προχωρημένους χρήστες είναι η πιο ευέλικτη επιλογή από αυτή την τριάδα.
Επιλέξτε PPA-CF αν χρειάζεστε μέγιστη απόδοση, υψηλή ακαμψία, χημικό και θερμικό περιθώριο και είστε έτοιμοι για πιο απαιτητική εκτύπωση. Είναι κατάλληλο για εξαρτήματα στα οποία η τιμή του υλικού δεν αποτελεί την κύρια παράμετρο και όπου αξίζει να βελτιστοποιηθεί η διαδικασία.
Τα PPA-CF, PA6-CF και PAHT-CF είναι υλικά για πραγματικά λειτουργική 3D εκτύπωση. Μπορούν να δημιουργήσουν ανθεκτικές βάσεις, βοηθήματα, καλύμματα και δομικά εξαρτήματα που χρησιμοποιούνται έξω από τη βιτρίνα και πέρα από τον πάγκο δοκιμών. Το κλειδί της επιτυχίας όμως δεν είναι μόνο η αγορά ενός ακριβού καρουλιού. Σημαντικά είναι το στέγνωμα, το σωστό ακροφύσιο, η σταθερή θερμοκρασία, η κατάλληλη επιφάνεια εκτύπωσης και ο σχεδιασμός του εξαρτήματος σύμφωνα με την κατεύθυνση της καταπόνησης.
Αν ξεκινάτε, επιλέξτε το PAHT-CF ως ισορροπημένο υλικό. Αν θέλετε τη μέγιστη αντοχή από νάιλον και μπορείτε να διαχειριστείτε την υγρασία, επιλέξτε PA6-CF. Αν αντιμετωπίζετε πραγματικά απαιτητική βιομηχανική χρήση, το PPA-CF προσφέρει το μεγαλύτερο περιθώριο απόδοσης, αλλά τιμωρεί περισσότερο μια ανεπαρκώς ρυθμισμένη διαδικασία εκτύπωσης.


