Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
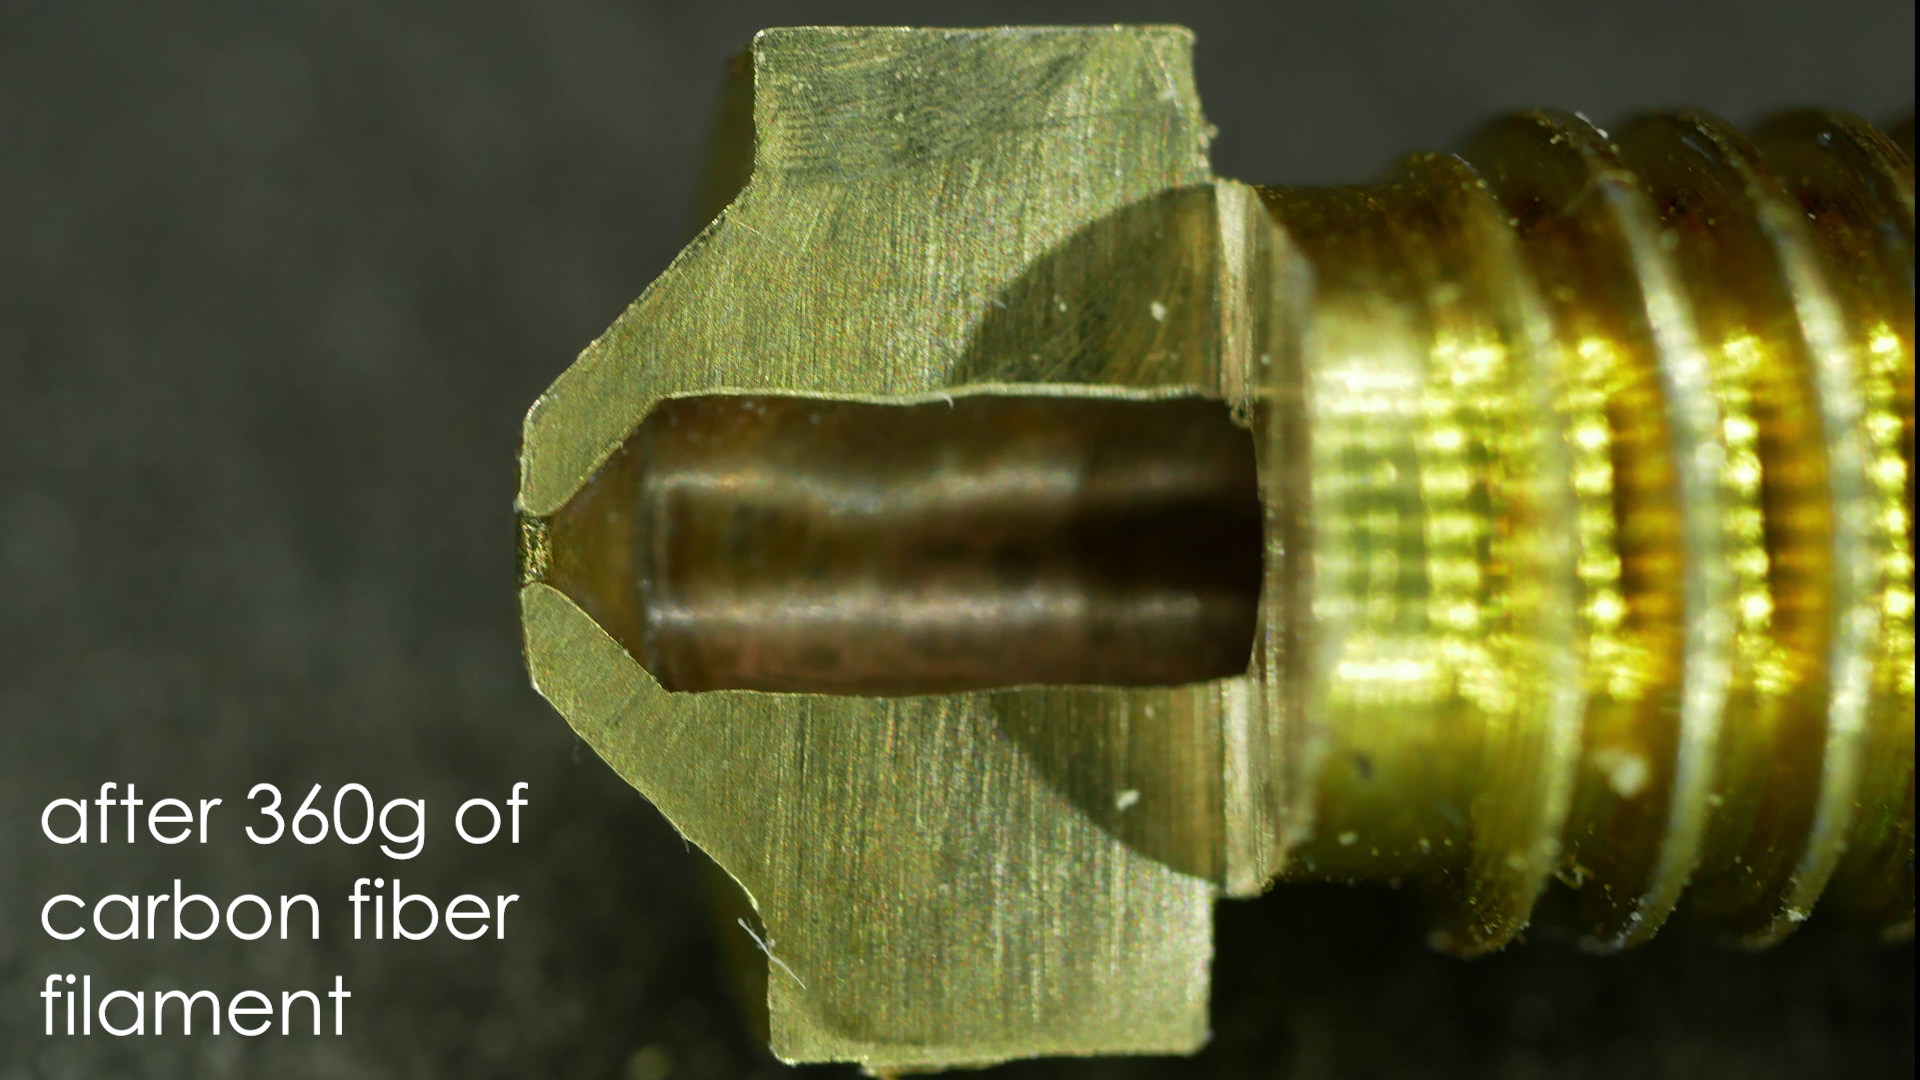
Τα νήματα άνθρακα φαίνονται ελκυστικά: ματ τεχνική επιφάνεια, πιο άκαμπτα εξαρτήματα, μικρότερη παραμόρφωση και η αίσθηση ότι ο εκτυπωτής μπορεί ξαφνικά να κατασκευάζει πραγματικά λειτουργικά εξαρτήματα. Ωστόσο, τα PLA-CF, PETG-CF, PA-CF, καθώς και τα φωσφορίζοντα ή ξύλινα νήματα, δεν είναι συνηθισμένα υλικά σε διαφορετικό χρώμα. Περιέχουν σκληρά σωματίδια ή ίνες, τα οποία κατά τη διέλευσή τους από το hotend φθείρουν το ακροφύσιο.
Με το συνηθισμένο PLA, ένα ορειχάλκινο ακροφύσιο διαρκεί πολύ. Στα λειαντικά νήματα, όμως, το άνοιγμα του ακροφυσίου μπορεί να μεγαλώσει ήδη μετά από μερικές εκατοντάδες γραμμάρια υλικού. Το αποτέλεσμα είναι συνήθως δυσδιάκριτο: τα εξαρτήματα αρχίζουν να έχουν διαστασιολογικές αποκλίσεις, οι επάνω στρώσεις γίνονται πιο τραχιές, ο εκτυπωτής εξωθεί υπερβολική ποσότητα υλικού και ένα προφίλ που λειτουργούσε την προηγούμενη εβδομάδα ξαφνικά δεν βγάζει νόημα.
Αυτό το άρθρο εξηγεί πότε επαρκεί ακόμη ο ορείχαλκος, πότε είναι προτιμότερο ένα σκληρυμένο ακροφύσιο, γιατί συχνά συνιστάται ακροφύσιο 0,6 mm και πώς να ρυθμίσετε το slicer, ώστε το νήμα άνθρακα να εκτυπώνεται αξιόπιστα.
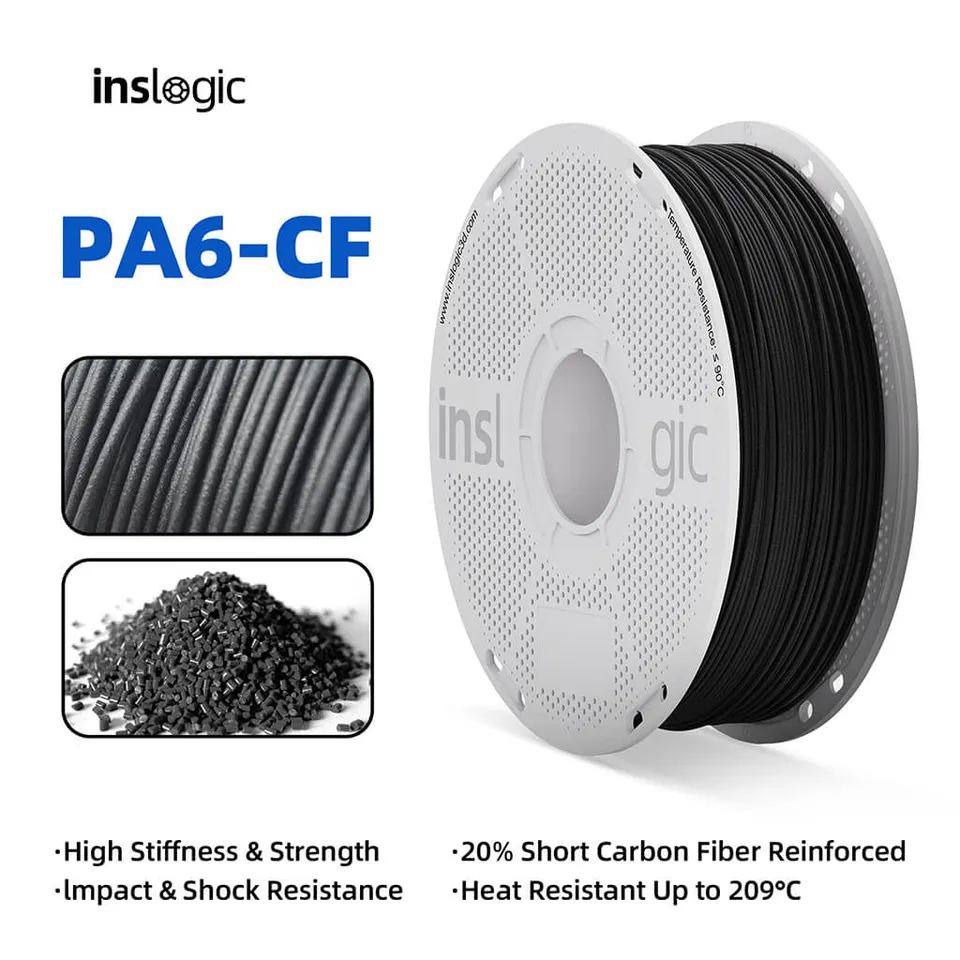
Λειαντικό νήμα είναι ένα υλικό που περιέχει πρόσμειξη ικανή να προκαλεί μηχανική φθορά στο ακροφύσιο ή σε μέρη του τροφοδότη. Δεν αφορά μόνο τον άνθρακα.
Στα τυπικά λειαντικά υλικά περιλαμβάνονται:
Το βασικό πλαστικό εξακολουθεί να είναι σημαντικό. Το PLA-CF εκτυπώνεται και συμπεριφέρεται διαφορετικά από το PA-CF. Η πρόσμειξη άνθρακα συνήθως αυξάνει την ακαμψία, βελτιώνει τη διαστασιολογική σταθερότητα και δημιουργεί όμορφη ματ επιφάνεια, αλλά από μόνη της δεν μετατρέπει το PLA σε νάιλον ούτε το PETG σε βιομηχανικό laminate. Επιλέγετε πάντα το υλικό με βάση το βασικό πολυμερές και μόνο στη συνέχεια με βάση το πληρωτικό.
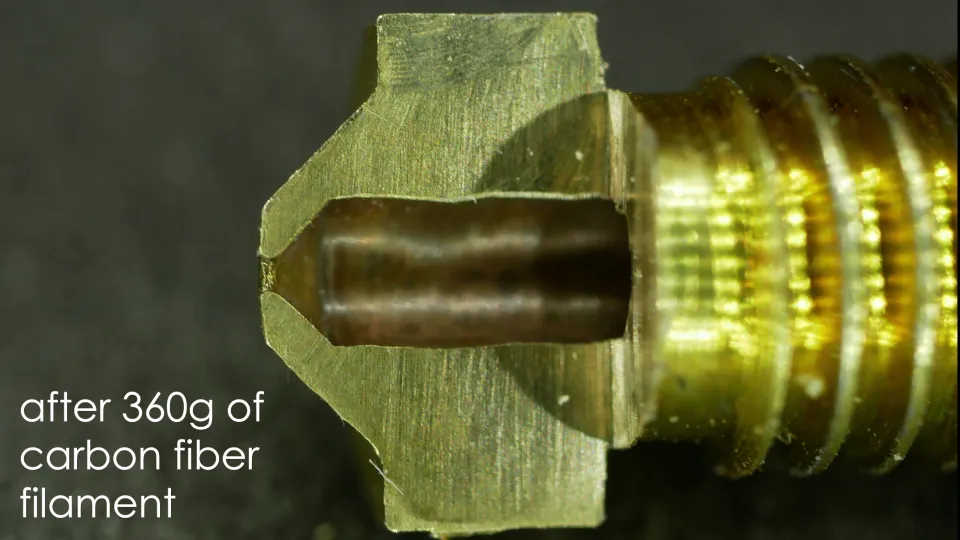
Ο ορείχαλκος είναι δημοφιλής στους εκτυπωτές FDM για καλό λόγο. Μεταφέρει καλά τη θερμότητα, είναι φθηνός, κατασκευάζεται εύκολα και λειτουργεί εξαιρετικά για PLA, PETG, ABS ή ASA. Το πρόβλημα είναι η σκληρότητα. Οι ίνες άνθρακα ή γυαλιού και οι σκληρές χρωστικές συμπεριφέρονται κατά την εξώθηση σαν πολύ λεπτό λειαντικό.
Το ακροφύσιο δεν φθείρεται με τρόπο που να σταματά ξαφνικά να εκτυπώνει. Συνήθως το άνοιγμα μεγαλώνει σταδιακά. Ένα ακροφύσιο 0,4 mm μπορεί με τον καιρό να γίνει 0,45 mm, 0,5 mm ή μεγαλύτερο. Το slicer, όμως, εξακολουθεί να υπολογίζει με την αρχική διάμετρο. Έτσι ο εκτυπωτής εξωθεί περισσότερο υλικό από όσο προβλέπει το προφίλ.
Τυπικές ενδείξεις φθαρμένου ορειχάλκινου ακροφυσίου:
Αν εκτυπώσετε ένα μικρό εξάρτημα από PLA-CF με ορειχάλκινο ακροφύσιο, πιθανότατα ο εκτυπωτής δεν θα καταστραφεί αμέσως. Αν όμως σχεδιάζετε να εκτυπώσετε ολόκληρο καρούλι νήματος άνθρακα ή φωσφορίζοντος υλικού, ο ορείχαλκος είναι μια κακή μορφή οικονομίας. Η τιμή ενός καινούργιου ορειχάλκινου ακροφυσίου είναι χαμηλή, αλλά τα εξαρτήματα με ανακριβείς διαστάσεις, ο χαμένος χρόνος και η επαναλαμβανόμενη ρύθμιση του προφίλ κοστίζουν περισσότερο.
Χρησιμοποιείτε ορείχαλκο για συνηθισμένα υλικά χωρίς πληρωτικά:
Ο ορείχαλκος μπορεί να έχει νόημα και όταν εκτυπώνετε αποκλειστικά λεπτομερή μοντέλα από συνηθισμένο PLA και θέλετε την καλύτερη δυνατή θερμική αγωγιμότητα. Σε μικρές διαμέτρους, για παράδειγμα 0,25 mm ή 0,2 mm, ο ορείχαλκος εξακολουθεί να αποτελεί πρακτική επιλογή για μη λειαντικά υλικά.
Μόλις όμως στο νήμα προστεθούν άνθρακας, γυαλί, φωσφορίζουσα χρωστική, μεταλλική σκόνη, ξύλο ή πέτρα, θεωρήστε τον ορείχαλκο αναλώσιμη λύση έκτακτης ανάγκης. Για τακτική εκτύπωση, είναι προτιμότερο να περάσετε σε πιο ανθεκτικό ακροφύσιο.
Το σκληρυμένο ακροφύσιο είναι η πιο συνηθισμένη αναβάθμιση για λειαντικά νήματα. Στην πράξη προσφέρει κυρίως πιο ανθεκτικό άνοιγμα ακροφυσίου, το οποίο δεν φθείρεται από τον άνθρακα ή τη φωσφορίζουσα χρωστική τόσο γρήγορα όσο ο ορείχαλκος.
Πλεονεκτήματα του σκληρυμένου χάλυβα:
Μειονεκτήματα του σκληρυμένου χάλυβα:
Μετά την αντικατάσταση του ορειχάλκινου ακροφυσίου με σκληρυμένο, μην περιμένετε ότι το παλιό προφίλ θα είναι πάντα τέλειο. Συχνά αρκεί να αυξήσετε τη θερμοκρασία κατά 5 έως 15 °C, να μειώσετε τη μέγιστη ογκομετρική ροή και να επαναβαθμονομήσετε τη ροή. Στους γρήγορους εκτυπωτές, το όριο ροής είναι σημαντικότερο από την ίδια την ταχύτητα σε mm/s.
Το ακροφύσιο 0,4 mm είναι το καθολικό πρότυπο, αλλά στα νήματα με πληρωτικά δεν είναι πάντα η καλύτερη επιλογή. Το μεγαλύτερο άνοιγμα μειώνει τον κίνδυνο φραξίματος και επιτρέπει την ευκολότερη διέλευση κοντών ινών ή σκληρών σωματιδίων. Γι’ αυτό συχνά συνιστάται ακροφύσιο 0,6 mm για νήματα άνθρακα και νήματα ενισχυμένα με γυαλί.
Το ακροφύσιο 0,6 mm είναι κατάλληλο όταν:
Σε σύγκριση με το 0,4 mm θα χάσετε μέρος της λεπτομέρειας, αλλά στα τεχνικά εξαρτήματα αυτό συχνά δεν αποτελεί πρόβλημα. Αντίθετα, θα αποκτήσετε παχύτερες γραμμές, ταχύτερη εκτύπωση μεγαλύτερων εξαρτημάτων και ομαλότερη διέλευση του υλικού. Για πολλά εξαρτήματα συντήρησης και λειτουργικά εξαρτήματα, ένα σκληρυμένο ακροφύσιο 0,6 mm είναι πιο πρακτικό από την προσπάθεια να πιέσετε κάθε σύνθετο υλικό μέσα από 0,4 mm.
Το ακροφύσιο 0,8 mm έχει νόημα κυρίως για μεγάλα εξαρτήματα, γρήγορα πρωτότυπα και πιο χονδροειδή μηχανικά εξαρτήματα. Για μικρά εξαρτήματα ακριβείας μπορεί να είναι υπερβολικά μεγάλο.
Ο σκληρυμένος χάλυβας είναι ένα καλό ξεκίνημα, αλλά δεν είναι η μόνη επιλογή. Αν εκτυπώνετε συχνά λειαντικά υλικά, αξίζει να εξετάσετε ένα καλύτερο ακροφύσιο.
Τα ακροφύσια με ρουμπίνι έχουν πολύ ανθεκτική άκρη και διαχειρίζονται καλά τα λειαντικά υλικά. Είναι ακριβότερα και χρειάζεται προσοχή κατά τον χειρισμό, επειδή η άκρη είναι εξάρτημα ακριβείας και όχι εργαλείο για μηχανικό μοχλό.
Τα ακροφύσια από καρβίδιο του βολφραμίου ή από παρόμοια ανθεκτικά υλικά συνδυάζουν υψηλή αντοχή με καλύτερη θερμική αγωγιμότητα από τον συνηθισμένο σκληρυμένο χάλυβα. Είναι εξαιρετικά για συχνή εκτύπωση άνθρακα, γυαλιού ή τεχνικών σύνθετων υλικών, αλλά κοστίζουν περισσότερο.
Τα διμεταλλικά και επικαλυμμένα ακροφύσια προσπαθούν να συνδυάσουν τα πλεονεκτήματα πολλών υλικών: καλή μεταφορά θερμότητας, ανθεκτική άκρη και μειωμένη προσκόλληση του υλικού. Για αυτά τα ακροφύσια αξίζει να επιλέγετε με βάση τον συγκεκριμένο εκτυπωτή και τα διαθέσιμα προφίλ.
Πρακτικός κανόνας:
Το ακροφύσιο δεν είναι το μόνο εξάρτημα που καταπονείται. Το λειαντικό νήμα μπορεί με τον καιρό να φθείρει και τα γρανάζια τροφοδοσίας, τις διαδρομές οδήγησης και, σε ορισμένα συστήματα, τα μέρη της αυτόματης τροφοδοσίας υλικού. Αυτό αφορά κυρίως νήματα με γυαλί, άνθρακα και σκληρές χρωστικές.
Σε εκτυπωτές που διαθέτουν προαιρετικά σκληρυμένα γρανάζια τροφοδοσίας, είναι καλό να τα χρησιμοποιείτε όταν εκτυπώνετε τακτικά σύνθετα υλικά. Αν εκτυπώνετε μέσω πολύχρωμου ή αυτόματου συστήματος τροφοδοσίας, ελέγξτε αν ο κατασκευαστής συνιστά το συγκεκριμένο νήμα. Ορισμένα εύθραυστα ή λειαντικά υλικά μπορεί να σπάνε, να θρυμματίζονται ή να φθείρουν τα μέρη τροφοδοσίας πιο γρήγορα σε μεγάλες διαδρομές.
Κατά τη μετάβαση σε νήμα άνθρακα ή άλλο λειαντικό νήμα, μην ξεκινάτε μηχανικά από το προφίλ για συνηθισμένο PLA. Χρησιμοποιήστε το προφίλ για το ίδιο βασικό πολυμερές και προσαρμόστε το σύμφωνα με τις συστάσεις του κατασκευαστή του νήματος.
Το PLA άνθρακα εκτυπώνεται συχνά σε λίγο υψηλότερη θερμοκρασία από το συνηθισμένο PLA. Το PETG-CF βασίζεται στο PETG και το PA-CF στο νάιλον, επομένως χρειάζονται εντελώς διαφορετικές θερμοκρασίες, στέγνωμα και περιβάλλον. Επιπλέον, ο σκληρυμένος χάλυβας μεταφέρει τη θερμότητα χειρότερα από τον ορείχαλκο, οπότε μπορεί να χρειαστεί να προσθέσετε μερικούς βαθμούς.
Ξεκινήστε ως εξής:
Να εκτυπώνετε πάντα έναν πύργο θερμοκρασίας ή τουλάχιστον ένα μικρό δοκιμαστικό εξάρτημα. Αναζητήστε τον συνδυασμό καλής αντοχής μεταξύ των στρώσεων, καθαρής επιφάνειας και σταθερής ροής.
Τα σύνθετα υλικά μπορεί να ρέουν διαφορετικά από το καθαρό πλαστικό. Μετά την αλλαγή ακροφυσίου ή υλικού, βαθμονομήστε τη ροή. Σε γρήγορους εκτυπωτές μειώστε τη μέγιστη ογκομετρική ροή μέχρι να εξαφανιστεί η υποεξώθηση στα μεγάλα ευθύγραμμα τμήματα.
Αν η εκτύπωση φαίνεται καλή σε αργή εκτύπωση, αλλά στην απόθεση infill σε υψηλή ταχύτητα αρχίζει να είναι αδύναμη ή να παρουσιάζει κενά, το πρόβλημα δεν βρίσκεται απαραίτητα στη θερμοκρασία. Συχνά οφείλεται ακριβώς στο όριο ροής.
Για τις πρώτες δοκιμές μην επιδιώκετε τη μέγιστη ταχύτητα. Με PLA-CF και PETG-CF ξεκινήστε άνετα πιο αργά από ό,τι με το συνηθισμένο υλικό. Στο PA-CF, η σταθερή θερμοκρασία, το στεγνό υλικό και η καλή πρόσφυση των στρώσεων είναι σημαντικότερα από τον χρόνο-ρεκόρ εκτύπωσης.
Ένα καλό σημείο εκκίνησης για λειτουργικά εξαρτήματα είναι η μεσαία ταχύτητα, περισσότερα περιγράμματα και συντηρητική επιτάχυνση. Το νήμα άνθρακα συχνά φαίνεται καλό ακόμη και με μικρότερο ύψος στρώσης, επειδή η ματ επιφάνεια κρύβει τις στρώσεις καλύτερα από το γυαλιστερό PLA.
Με ακροφύσιο 0,6 mm, το πρακτικό εύρος είναι συνήθως περίπου 0,2 έως 0,32 mm. Για ανθεκτικά και καθαρά εξαρτήματα ξεκινήστε γύρω στα 0,24 mm. Χρησιμοποιήστε λεπτότερες στρώσεις για την εμφάνιση, υψηλότερες στρώσεις για την ταχύτητα και ανθεκτικά εξαρτήματα συντήρησης.
Γενικά, παραμείνετε κάτω από περίπου το 80 % της διαμέτρου του ακροφυσίου. Με ακροφύσιο 0,6 mm, επομένως, δεν έχει νόημα να αυξάνετε υπερβολικά το ύψος στρώσης μόνο και μόνο επειδή το επιτρέπει το slicer.
Η ψύξη καθορίζεται κυρίως από το βασικό πολυμερές. Το PLA-CF συνήθως αντέχει περισσότερη ψύξη, το PETG-CF λιγότερη και το PA-CF συχνά χρειάζεται πιο προσεκτική προσέγγιση. Η πρόσμειξη άνθρακα από μόνη της δεν σημαίνει ότι μπορείτε να αγνοήσετε τους κανόνες για το νάιλον, το PETG ή το PLA.
Το νάιλον άνθρακα είναι υγροσκοπικό, δηλαδή απορροφά υγρασία. Το υγρό PA-CF «σκάει», δημιουργεί τραχιά επιφάνεια, μειώνει την αντοχή των στρώσεων και μπορεί να φράξει το ακροφύσιο. Και το PETG-CF ωφελείται από το στέγνωμα. Το PLA-CF είναι συνήθως πιο ανεκτικό, αλλά και σε αυτό η υγρασία μπορεί να υποβαθμίσει την επιφάνεια.
Αν το εξάρτημα προορίζεται να είναι λειτουργικό, στεγνώστε το νήμα σύμφωνα με τις συστάσεις του κατασκευαστή και αποθηκεύστε το καρούλι σε κλειστό κουτί με silica gel. Στο PA-CF, ιδανικά εκτυπώνετε απευθείας από κουτί ξήρανσης.
Για τους περισσότερους χρήστες, έχει νόημα το εξής σετ:
Αν εκτυπώνετε περιστασιακά διακοσμητικό glow PLA, ξεκινήστε με ένα σκληρυμένο ακροφύσιο. Αν θέλετε να κατασκευάζετε βάσεις, βοηθήματα ή εξαρτήματα από PA-CF, υπολογίστε μεγαλύτερη επένδυση: ανθεκτικό ακροφύσιο, στέγνωμα, κλειστός εκτυπωτής και προσεκτικά ρυθμισμένο προφίλ.
PLA-CF είναι ένα καλό πρώτο νήμα άνθρακα. Έχει όμορφη ματ επιφάνεια, εκτυπώνεται εύκολα και είναι κατάλληλο για καλύμματα, βοηθήματα, τεχνικά πρωτότυπα και εξαρτήματα που πρέπει να είναι άκαμπτα. Χρησιμοποιήστε σκληρυμένο ακροφύσιο, ιδανικά 0,6 mm για αξιοπιστία.
PETG-CF είναι πιο πρακτικό για εξαρτήματα που πρέπει να αντέχουν κάπως υψηλότερη θερμοκρασία και πιο απαιτητική χρήση από το PLA-CF. Υπολογίστε σκληρυμένο ακροφύσιο, στέγνωμα και προσεκτική ρύθμιση του stringing.
PA-CF είναι τεχνικό υλικό για λειτουργικά εξαρτήματα, αλλά απαιτεί τη μεγαλύτερη πειθαρχία. Χρειάζεται στέγνωμα, κατάλληλο εκτυπωτή, σωστή επιφάνεια εκτύπωσης και σταθερές θερμοκρασίες. Το σκληρυμένο ή premium ανθεκτικό ακροφύσιο είναι απαραίτητο.
Glow filament δεν μοιάζει με τεχνικό σύνθετο υλικό, αλλά η φωσφορίζουσα χρωστική μπορεί να φθείρει το ορειχάλκινο ακροφύσιο εκπληκτικά γρήγορα. Για μεγαλύτερη εκτύπωση ή ολόκληρο καρούλι χρησιμοποιήστε σκληρυμένο ακροφύσιο.
Woodfill και metalfill αντιμετωπίστε τα όπως τα υπόλοιπα υλικά με πληρωτικά. Συχνά βοηθούν μεγαλύτερη διάμετρος ακροφυσίου, χαμηλότερη ταχύτητα και προφίλ ρυθμισμένο σύμφωνα με τη συγκεκριμένη μάρκα.
Το ορειχάλκινο ακροφύσιο είναι εξαιρετικό για τα συνηθισμένα υλικά, αλλά δεν είναι κατάλληλο για τακτική εκτύπωση με νήματα άνθρακα και άλλα λειαντικά νήματα. Μόλις εκτυπώνετε PLA-CF, PETG-CF, PA-CF, glow, woodfill ή υλικά ενισχυμένα με γυαλί, περάστε τουλάχιστον σε σκληρυμένο ακροφύσιο.
Για τους περισσότερους οικιακούς και εργαστηριακούς εκτυπωτές, ο πιο πρακτικός συνδυασμός είναι ένα σκληρυμένο ακροφύσιο 0,6 mm, συντηρητική ταχύτητα, σωστά ρυθμισμένη ροή και στεγνό filament. Σε συχνές εκτυπώσεις τεχνικών σύνθετων υλικών, αξίζει να επενδύσετε σε καλύτερο ακροφύσιο, πιο ανθεκτικό τροφοδότη και ξεχωριστό προφίλ για κάθε υλικό.
Η σημαντικότερη συμβουλή είναι απλή: μην επιλέγετε ανθρακονήματα μόνο με βάση την ονομασία. Πρώτα εξετάστε το βασικό πλαστικό, μετά τη λειαντικότητα, στη συνέχεια το ακροφύσιο και μόνο στο τέλος την ταχύτητα. Έτσι θα αποκτήσετε εξαρτήματα που όχι μόνο φαίνονται όμορφα, αλλά διατηρούν επίσης τις διαστάσεις τους και εκτυπώνονται με συνέπεια.