Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
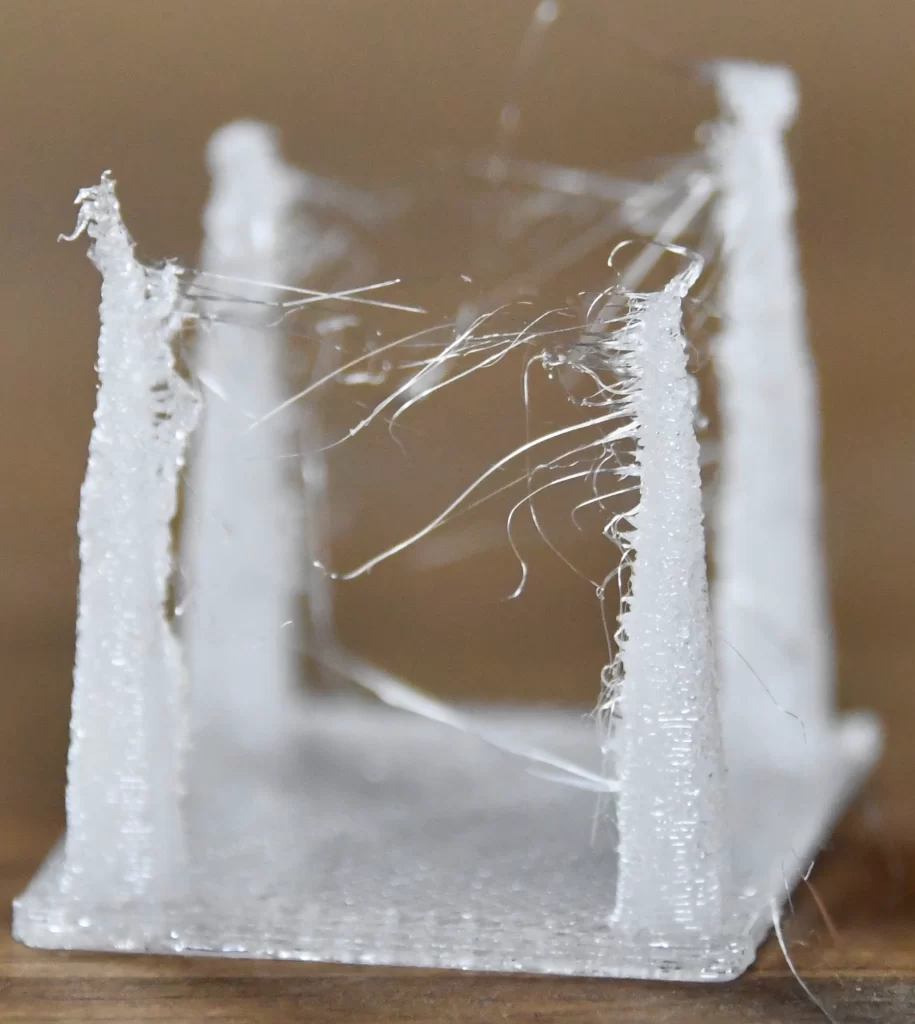
Το καλοκαίρι, στην 3D εκτύπωση εμφανίζονται συχνά προβλήματα που τον χειμώνα σχεδόν δεν αντιμετωπίζετε: περισσότερο stringing, πιο θαμπή ή τραχιά επιφάνεια, μικρές φυσαλίδες στα τοιχώματα, σκασίματα από το ακροφύσιο και περιστασιακά μπλοκαρίσματα κατά την αλλαγή υλικού. Η αιτία δεν είναι απαραίτητα ένα λάθος προφίλ στον slicer. Συχνά αρκεί το καρούλι να έχει μείνει για μερικές ημέρες ή εβδομάδες σε χώρο με υψηλότερη υγρασία.
Αυτό όμως δεν σημαίνει ότι πρέπει να στεγνώνετε κάθε καρούλι πριν από κάθε εκτύπωση. Στο PLA η υγρασία είναι συνήθως λιγότερο συχνή βασική αιτία προβλημάτων απ’ ό,τι στο nylon, το TPU ή τα υλικά υποστήριξης. Το PETG βρίσκεται κάπου στη μέση: μπορεί να εκτυπωθεί και χωρίς τέλειο στέγνωμα, αλλά μόλις απορροφήσει υγρασία αρχίζει να συμπεριφέρεται αισθητά χειρότερα. Στόχος είναι να αναγνωρίζετε πότε το στέγνωμα πραγματικά βοηθά και πότε είναι προτιμότερο να αναζητήσετε πρώτα το πρόβλημα στη θερμοκρασία, στις αναδιπλώσεις, στην ψύξη ή στη ροή.
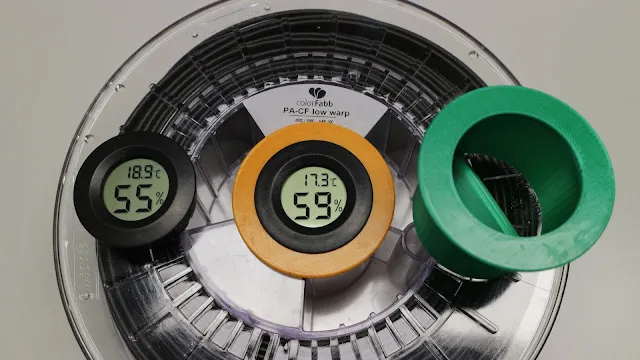
Τα filament είναι σε διαφορετικό βαθμό υγροσκοπικά, δηλαδή απορροφούν νερό από τον αέρα. Το καλοκαίρι στην Τσεχία εναλλάσσονται η ζέστη, τα ανοιχτά παράθυρα, οι καταιγίδες και η υψηλότερη σχετική υγρασία. Επομένως, ένα καρούλι που έχει μείνει στη βάση δίπλα στον εκτυπωτή μπορεί μετά από λίγες ημέρες να εκτυπώνει διαφορετικά από ένα μόλις ανοιγμένο υλικό.
Το πρόβλημα εμφανίζεται κυρίως όταν το υλικό θερμαίνεται στο hotend. Το νερό που είναι εγκλωβισμένο στο πλαστικό αρχίζει να μετατρέπεται σε ατμό, διαταράσσει την ομαλή εξώθηση και επιδεινώνει τη σύνδεση των στρώσεων. Μερικές φορές το ακούτε ως ένα λεπτό σκράτς ή σφύριγμα. Άλλοτε δεν ακούγεται κανένας ήχος, αλλά η εκτύπωση είναι πιο χνουδωτή, λιγότερο ανθεκτική ή έχει μικρούς κρατήρες στην επιφάνεια.
Αυτό γίνεται πιο εμφανές σε εκτυπωτές με αυτόματες αλλαγές υλικού, πολλαπλά εργαλεία ή μεγάλες διαδρομές τροφοδοσίας. Κατά τις αλλαγές, το υλικό θερμαίνεται επανειλημμένα, ψύχεται, αποσύρεται και εισάγεται ξανά. Το υγρό filament τότε κάνει ευκολότερα stringing στο hotend, δημιουργεί λεπτές ίνες και μπορεί να προκαλέσει προβλήματα κατά την εισαγωγή του επόμενου χρώματος ή υλικού.
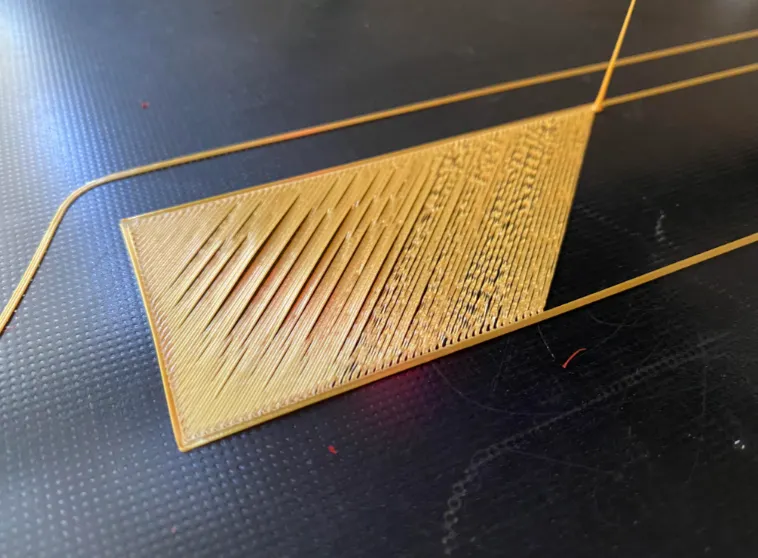
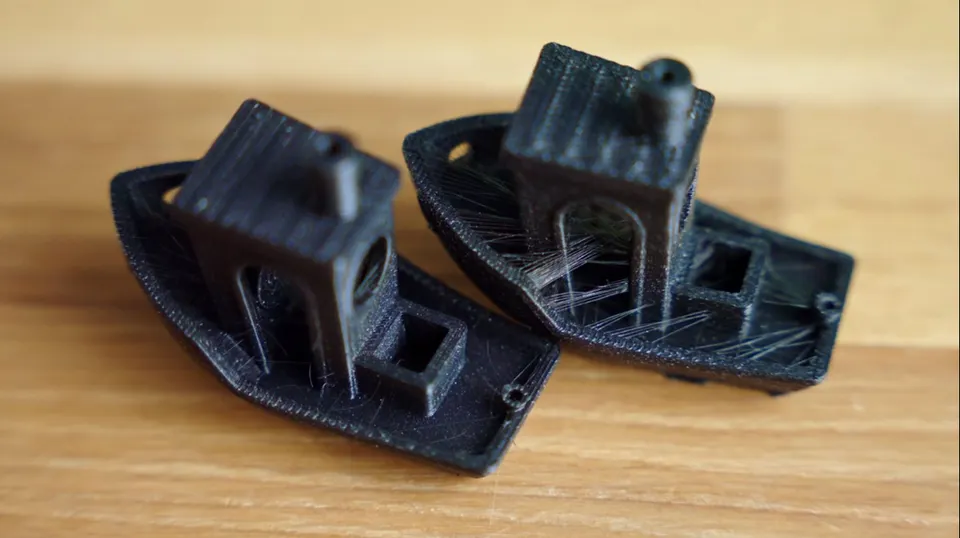
Η πιο αξιόπιστη ένδειξη είναι ο συνδυασμός πολλών συμπτωμάτων ταυτόχρονα. Μία μόνο ίνα στο μοντέλο δεν αποτελεί ακόμη απόδειξη ότι το καρούλι είναι υγρό.
Στο PETG και το TPU πρέπει να υπολογίζετε ότι ένας ορισμένος βαθμός stringing είναι φυσιολογικός ακόμη και σε στεγνό υλικό. Αν όμως το ίδιο προφίλ προηγουμένως εκτύπωνε καθαρά και μετά από μερικές υγρές ημέρες ξαφνικά δημιουργεί ιστούς, το στέγνωμα είναι ένα πολύ λογικό πρώτο βήμα.
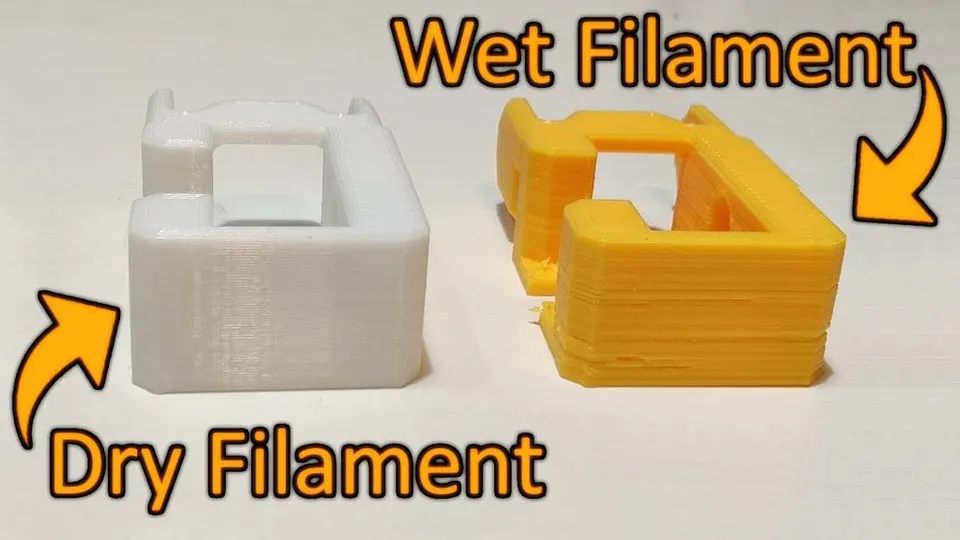
Πριν βάλετε το καρούλι για αρκετές ώρες στον ξηραντήρα, κάντε έναν σύντομο έλεγχο. Θα εξοικονομήσετε χρόνο και θα αποφύγετε να προσπαθήσετε να διορθώσετε με στέγνωμα ένα σφάλμα ρύθμισης.
Πρακτικός κανόνας: όταν ακούτε σκασίματα από το ακροφύσιο και ταυτόχρονα βλέπετε φυσαλίδες ή ακανόνιστη επιφάνεια, το στέγνωμα έχει πολλές πιθανότητες να βοηθήσει. Όταν βλέπετε μόνο stringing χωρίς άλλα συμπτώματα, ελέγξτε πρώτα τη θερμοκρασία και τις αναδιπλώσεις.
Το PLA είναι το πιο συνηθισμένο υλικό και ταυτόχρονα ένα υλικό στο οποίο συχνά υπερεκτιμάται η επίδραση της υγρασίας. Ένα συνηθισμένο καρούλι PLA που έχει μείνει ανοιχτό για λίγες ημέρες σε ένα κανονικό διαμέρισμα συνήθως δεν χρειάζεται άμεσο στέγνωμα. Αν εκτυπώνει καθαρά, οι στρώσεις συγκρατούνται και δεν δημιουργεί περισσότερο stringing από το συνηθισμένο, αφήστε το ως έχει.
Το στέγνωμα του PLA έχει νόημα κυρίως στις εξής περιπτώσεις:
Για το PLA χρησιμοποιήστε χαμηλές θερμοκρασίες. Συνήθως αρκούν 45 έως 50 °C για 4 έως 6 ώρες. Μην το υπερθερμαίνετε σε φούρνο χωρίς έλεγχο θερμοκρασίας. Το PLA μαλακώνει σχετικά νωρίς και ένας ανακριβής φούρνος μπορεί να στραβώσει ή να κολλήσει το καρούλι, ακόμη και το filament.
Το PETG αντέχει την υγρασία χειρότερα από το PLA και ταυτόχρονα έχει φυσικά την τάση να ρέει από το ακροφύσιο. Γι’ αυτό μερικές φορές είναι δύσκολο να καταλάβετε αν το πρόβλημα βρίσκεται στο υλικό ή στο προφίλ. Αν το PETG ξαφνικά κάνει πολύ περισσότερο stringing, αφήνει μικρά εξογκώματα στην επιφάνεια, πετάγεται από το ακροφύσιο ή έχει όψη αφρού, συνιστάται το στέγνωμα.
Για το PETG υπολογίστε περίπου 55 έως 65 °C για 4 έως 8 ώρες, ανάλογα με το πόσο καιρό έμεινε ανοιχτό το καρούλι. Στα διαφανή και γυαλιστερά PETG η υγρασία φαίνεται συνήθως γρηγορότερα στην επιφάνεια, επειδή οι φυσαλίδες και η θολούρα χαλούν την οπτική εμφάνιση. Στα τεχνικά εξαρτήματα σημαντικότερη είναι η αντοχή των στρώσεων και η συνεπής εξώθηση.
Μετά το στέγνωμα του PETG μην το αφήνετε ξανά για αρκετές ημέρες σε ανοιχτή βάση. Ιδανικά, εκτυπώνετε απευθείας από dry box ή επιστρέφετε το καρούλι μετά την εκτύπωση σε κλειστό δοχείο με silica gel.
Αντιμετωπίστε το nylon, δηλαδή το PA, ως υλικό που πρέπει να στεγνώνει προληπτικά. Σε αυτή την περίπτωση το ερώτημα δεν είναι αν θα απορροφήσει κάποτε υγρασία, αλλά πόσο γρήγορα. Ένα ανοιχτό καρούλι nylon μπορεί να υποβαθμίσει πολύ γρήγορα την εκτύπωση στην καλοκαιρινή υγρασία και, για εκτυπώσεις μεγάλης διάρκειας, αξίζει να τροφοδοτείτε το υλικό απευθείας από στεγνό ή θερμαινόμενο box.
Τυπικά συμπτώματα υγρού nylon είναι τα σκασίματα από το ακροφύσιο, οι φυσαλίδες, η χνουδωτή επιφάνεια, οι ασθενέστερες στρώσεις και η χειρότερη διαστασιολογική σταθερότητα. Στα ενισχυμένα nylon, για παράδειγμα με carbon, ακολουθείτε πάντα τις συστάσεις του κατασκευαστή για το συγκεκριμένο filament. Γενικά, το nylon συχνά στεγνώνει περίπου στους 70 έως 80 °C για 6 έως 12 ώρες. Ορισμένα υλικά απαιτούν ακριβέστερη διαδικασία και υψηλότερη σταθερότητα θερμοκρασίας από αυτή που προσφέρει ένας συνηθισμένος οικιακός φούρνος.
Στο nylon δεν αρκεί να στεγνώσετε μία φορά το καρούλι και μετά να το αφήσετε για μία εβδομάδα πάνω στο τραπέζι. Στέγνωμα, εκτύπωση από στεγνό box, κλείσιμο ξανά μετά την εκτύπωση – αυτή είναι η διαδικασία που έχει περισσότερο νόημα για το PA.
Να επαληθεύετε πάντα τις συγκεκριμένες τιμές από τον κατασκευαστή του filament. Τα μείγματα διαφέρουν και τα καρούλια μπορεί να μην αντέχουν την ίδια θερμοκρασία με το ίδιο το υλικό.
| Υλικό | Πότε να στεγνώσετε | Ενδεικτική θερμοκρασία | Ενδεικτικός χρόνος |
|---|---|---|---|
| PLA | Σε περίπτωση συμπτωμάτων, μετά από παρατεταμένη αποθήκευση σε ανοιχτό χώρο, πριν από απαιτητική πολύχρωμη εκτύπωση | 45 έως 50 °C | 4 έως 6 h |
| PETG | Σε περίπτωση επιπλέον stringing, φυσαλίδων, σκασιμάτων ή χειρότερης επιφάνειας | 55 έως 65 °C | 4 έως 8 h |
| Nylon / PA | Προληπτικά πριν από την εκτύπωση, ιδανικά εκτύπωση από στεγνό box | 70 έως 80 °C | 6 έως 12 h |
| TPU | Σε περίπτωση stringing, φυσαλίδων και μαλακής, ακανόνιστης εξώθησης | 50 έως 60 °C | 4 έως 8 h |
| PVA / BVOH | Σχεδόν πάντα προστασία από τον αέρα, στέγνωμα σύμφωνα με τον κατασκευαστή | σύμφωνα με τον κατασκευαστή | σύμφωνα με τον κατασκευαστή |
Αν χρησιμοποιείτε χάρτινα καρούλια ή καρούλια με κολλημένο πυρήνα, ελέγχετε επίσης την αντοχή του ίδιου του καρουλιού. Το υλικό μπορεί να αντέχει υψηλότερη θερμοκρασία, αλλά το καρούλι μπορεί να παραμορφωθεί, να ξεκολλήσει ή να τρίβεται στον τροφοδότη.
Η καλύτερη επιλογή είναι ένας ειδικός ξηραντήρας filament με ανεμιστήρα και ρυθμιζόμενη θερμοκρασία. Για τα συνηθισμένα υλικά αρκεί ένα μοντέλο που διατηρεί σταθερή θερμοκρασία και επιτρέπει την απομάκρυνση του υγρού αέρα. Ορισμένοι ξηραντήρες επιτρέπουν την εκτύπωση απευθείας από το box, κάτι που αποτελεί πλεονέκτημα κυρίως για PETG, TPU και nylon.
Λειτουργεί επίσης καλά ένας αφυγραντήρας τροφίμων, εφόσον χωράει το καρούλι και μπορεί να διατηρεί χαμηλές θερμοκρασίες. Πλεονέκτημα είναι η κυκλοφορία του αέρα. Μειονέκτημα είναι συνήθως ο περισσότερος θόρυβος και η ανάγκη τροποποίησης των επιπέδων ή του καπακιού.
Ο φούρνος είναι λύση ανάγκης. Οι οικιακοί φούρνοι συχνά παρουσιάζουν μεγαλύτερες διακυμάνσεις από αυτές που δείχνει η οθόνη και μια σύντομη αιχμή θερμοκρασίας μπορεί να καταστρέψει το PLA ή να παραμορφώσει το καρούλι. Αν χρησιμοποιήσετε φούρνο, τοποθετήστε μέσα ξεχωριστό θερμόμετρο, περιμένετε να σταθεροποιηθεί η θερμοκρασία και μην χρησιμοποιείτε λειτουργία που δημιουργεί απότομη τοπική υπερθέρμανση.
Μην χρησιμοποιείτε φούρνο μικροκυμάτων. Ούτε το filament ούτε το καρούλι είναι τρόφιμο και το αποτέλεσμα δεν μπορεί να ελεγχθεί σωστά.
Το silica gel είναι εξαιρετικό για τη διατήρηση χαμηλής υγρασίας σε κλειστό χώρο, αλλά μην το θεωρείτε γρήγορη αντικατάσταση του ξηραντήρα. Αν το καρούλι έχει ήδη απορροφήσει σημαντική υγρασία, στεγνώστε το πρώτα με θερμότητα και μόνο μετά κλείστε το σε box με ξηραντικό.
Για την καθημερινή χρήση έχει αποδειχθεί αποτελεσματικό ένα απλό σύστημα:
Στα κλειστά συστήματα πολλαπλών υλικών βοηθά η προσθήκη ξηραντικού και η παρακολούθηση της υγρασίας στο εσωτερικό. Τα ανοιχτά συστήματα χωρίς κάλυμμα όμως δεν είναι dry box. Αν τα καρούλια βρίσκονται ελεύθερα στον χώρο, θεωρήστε τα filament αποθηκευμένα σε ανοιχτό χώρο.
Το καλοκαίρι δεν χρειάζεται να μετατρέπετε κάθε καρούλι σε εργαστηριακό project. Αρκούν μερικές συνήθειες.
Κρατάτε τα καινούργια καρούλια στη σακούλα μέχρι να τα χρειαστείτε πραγματικά. Επιστρέφετε το ανοιγμένο υλικό στο box μετά την εκτύπωση. Στεγνώνετε το PLA μόνο όταν εμφανίζονται συμπτώματα ή πριν από μια σημαντική εκτύπωση. Στεγνώνετε το PETG συχνότερα, ιδιαίτερα όταν απαιτείται καθαρή επιφάνεια. Στεγνώνετε το nylon πριν από τη χρήση και εκτυπώνετέ το από dry box.
Όταν εμφανίζονται προβλήματα, μην μαντεύετε. Ακούστε το ακροφύσιο, εξετάστε την επιφάνεια, συγκρίνετε με άλλο καρούλι και μόνο μετά αλλάξτε το προφίλ. Το σωστά στεγνωμένο και καλά αποθηκευμένο filament θα σας εξοικονομήσει χρόνο, υλικό και περιττές ρυθμίσεις στον slicer.


