Δωρεάν αποστολή από 1 999 Kč
Γρήγορη αποστολή
Επαληθευμένο κατάστημα
Χιλιάδες πελάτες


Δωρεάν αποστολή από 1 999 Kč
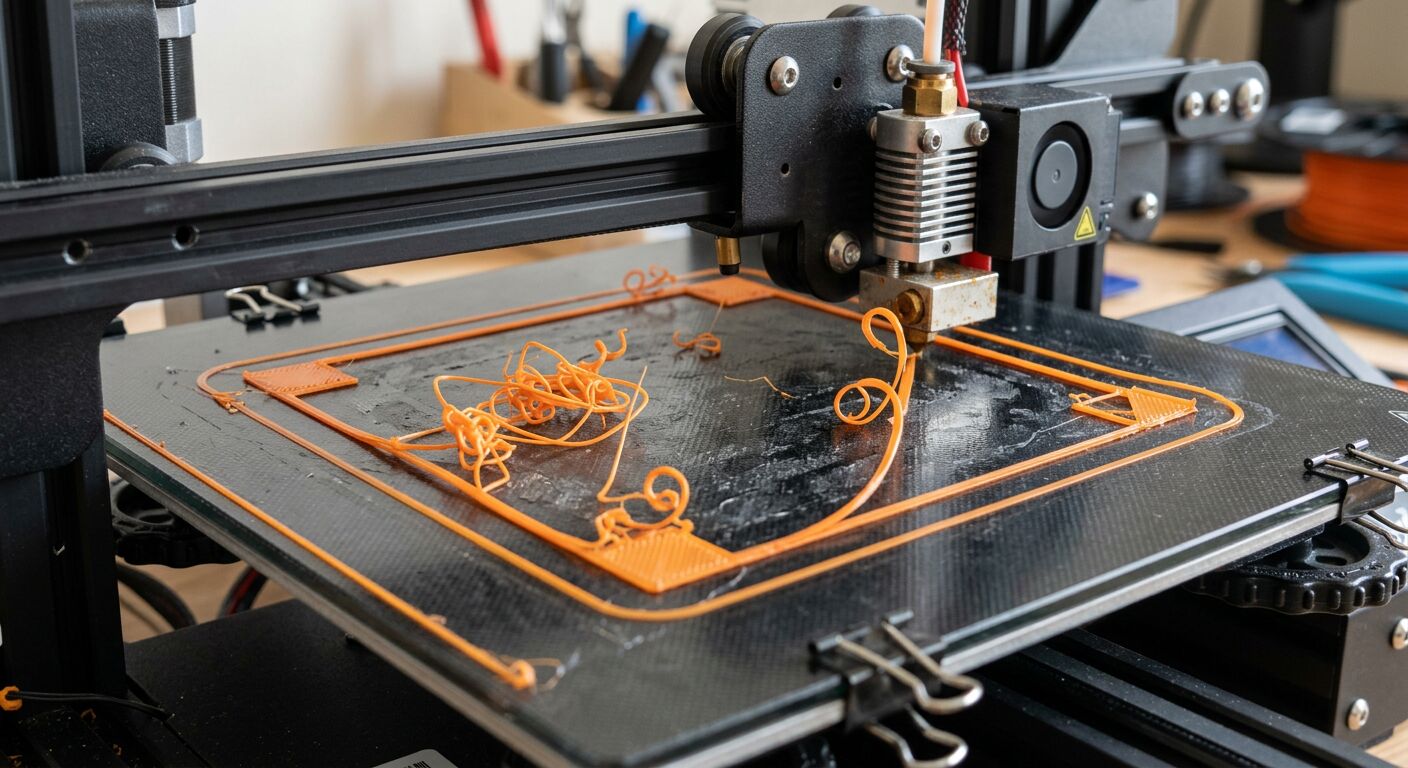
Όποιος εκτυπώνει σε εκτυπωτή FDM 3D αργά ή γρήγορα θα αντιμετωπίσει το ίδιο σενάριο: το μοντέλο φαίνεται τέλειο στον slicer, ο εκτυπωτής ξεκινά χωρίς διαμαρτυρίες, αλλά το αποτέλεσμα έχει σηκωμένες γωνίες, ίνες ανάμεσα στα τμήματα, μετατοπισμένες στρώσεις ή εύθραυστα τοιχώματα. Τα καλά νέα είναι ότι τα περισσότερα σφάλματα στην εκτύπωση 3D έχουν αρκετά σαφείς αιτίες και μπορούν να διορθωθούν συστηματικά.
Ο σημαντικότερος κανόνας είναι: μην αλλάζετε πέντε πράγματα ταυτόχρονα. Ρυθμίστε μία τιμή, εκτυπώστε ένα σύντομο τεστ και σημειώστε το αποτέλεσμα. Διαφορετικά δεν θα ξέρετε τι βοήθησε πραγματικά.
Πριν αρχίσετε να ρυθμίζετε το προφίλ, απαντήστε σε τρεις ερωτήσεις:
Αν το σφάλμα ξεκινά από την πρώτη στρώση, ελέγξτε πρώτα την επιφάνεια εκτύπωσης, τη βαθμονόμηση Z και την πρόσφυση. Αν εμφανίζεται μετά από αρκετή ώρα, ύποπτα είναι η θερμοκρασία, η ροή αέρα, τα μηχανικά μέρη, η απόφραξη του ακροφυσίου ή η ποιότητα του filament.
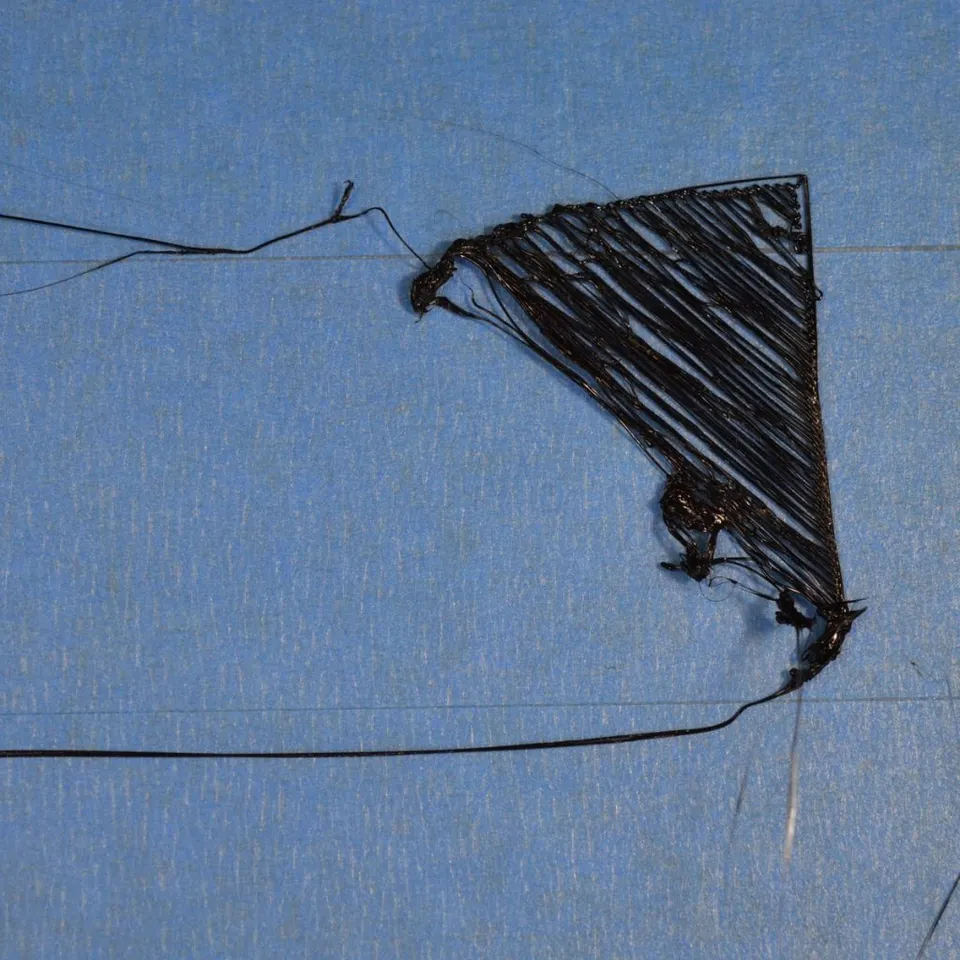
Η κακή πρώτη στρώση είναι η συχνότερη αιτία αποτυχημένης εκτύπωσης. Εκδηλώνεται όταν οι γραμμές δεν κολλούν στην επιφάνεια εκτύπωσης, τραβιούνται πίσω από το ακροφύσιο, δημιουργούνται κενά ή το εκτύπωμα ξεκολλά μετά από λίγα λεπτά.
Αρχικά καθαρίστε την επιφάνεια εκτύπωσης. Η λιπαρότητα από τα δάχτυλα αρκεί για να κρατά το PLA ή το PETG πολύ χειρότερα. Στις συνηθισμένες πλάκες PEI βοηθούν το ζεστό νερό με μια σταγόνα απορρυπαντικού πιάτων, το σχολαστικό ξέπλυμα και το στέγνωμα με καθαρό πανί. Χρησιμοποιείτε ισοπροπυλική αλκοόλη ανάλογα με τον τύπο της επιφάνειας και τις συστάσεις του κατασκευαστή. Μην χρησιμοποιείτε επιθετικά χημικά χωρίς έλεγχο, καθώς μπορεί να καταστρέψετε ορισμένες ειδικές επιφάνειες.
Στη συνέχεια ελέγξτε το ύψος της πρώτης στρώσης. Όταν το ακροφύσιο είναι πολύ ψηλά, οι γραμμές είναι στρογγυλές και ανάμεσά τους παραμένουν κενά. Όταν είναι πολύ χαμηλά, το υλικό ωθείται προς τα πλάγια, η επιφάνεια είναι τραχιά και ο extruder μπορεί να κάνει κλικ. Η σωστή πρώτη στρώση είναι ελαφρώς πιεσμένη, οι επιμέρους γραμμές ενώνονται, αλλά δεν διαλύονται από το ακροφύσιο.
Βοηθά επίσης η επιβράδυνση της πρώτης στρώσης. Σε προβληματικά εξαρτήματα ρυθμίστε την πρώτη στρώση περίπου στα 15 έως 30 mm/s, προσθέστε brim και επαληθεύστε τη σωστή θερμοκρασία της επιφάνειας εκτύπωσης για το συγκεκριμένο υλικό.
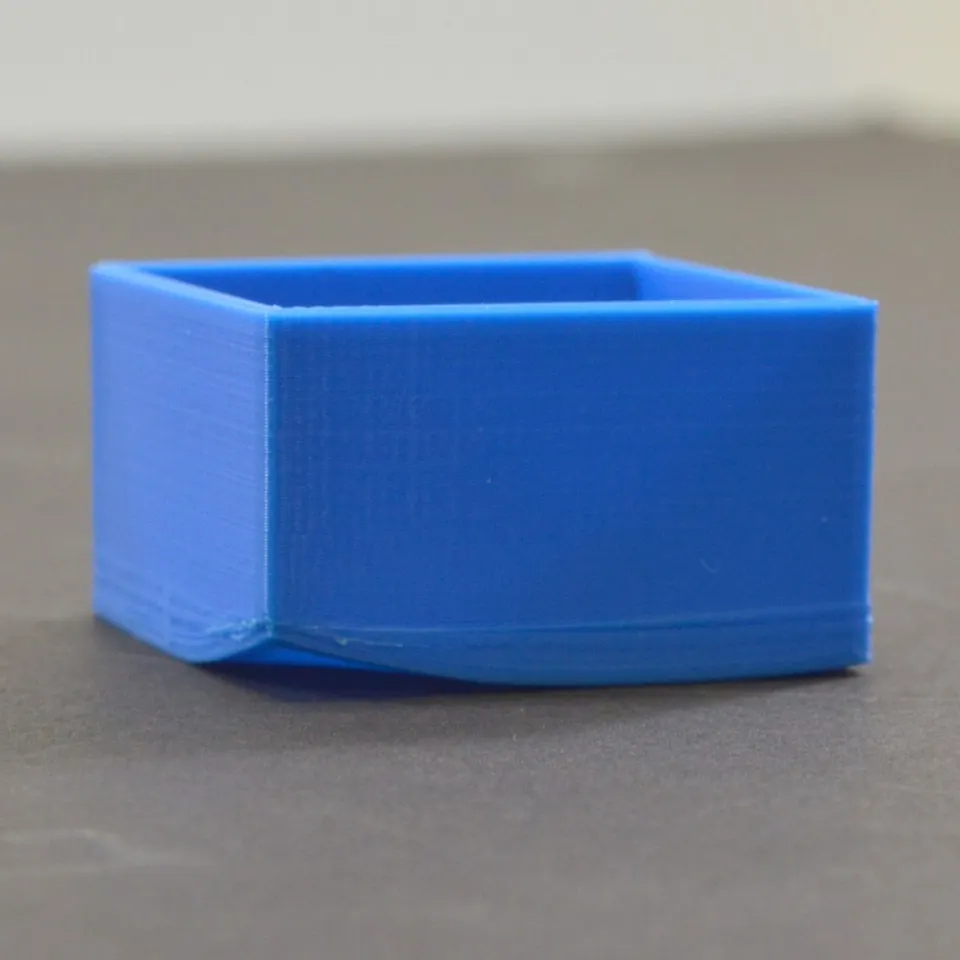
Το warping προκαλείται από τη συρρίκνωση του υλικού καθώς ψύχεται. Συνήθως σηκώνονται οι γωνίες μεγάλων επιφανειών, το εξάρτημα παραμορφώνεται και, στη χειρότερη περίπτωση, ξεκολλά ολόκληρο. Εμφανίζεται συχνότερα σε ABS, ASA, nylon και μεγαλύτερα εξαρτήματα PETG, αλλά μπορεί να εμφανιστεί και σε PLA, αν η επιφάνεια εκτύπωσης είναι βρόμικη ή το μοντέλο κρατιέται μόνο από μικρή επιφάνεια.
Ξεκινήστε από την πρόσφυση: καθαρή επιφάνεια εκτύπωσης, σωστή πρώτη στρώση, κατάλληλη θερμοκρασία επιφάνειας και brim. Σε μεγάλα εξαρτήματα βοηθά ένα φαρδύτερο brim 5 έως 10 mm. Αν εκτυπώνετε υλικό ευαίσθητο στη συρρίκνωση, περιορίστε τα ρεύματα αέρα και την απότομη ψύξη. Ένα ανοιχτό παράθυρο, το κλιματιστικό ή ένας ανεμιστήρας κοντά στον εκτυπωτή μπορούν να καταστρέψουν ακόμη και μια κατά τα άλλα σωστά ρυθμισμένη εκτύπωση.
Στα ABS και ASA συχνά απαιτείται κλειστός χώρος με υψηλότερη και σταθερή θερμοκρασία περιβάλλοντος. Στο PLA, αντίθετα, ένας υπερβολικά ζεστός κλειστός χώρος μπορεί να προκαλέσει μαλάκωμα του filament στον extruder, επομένως πρέπει να ξεχωρίζετε τα υλικά. Αν το εξάρτημα παραμορφώνεται επανειλημμένα, δοκιμάστε να αλλάξετε τον προσανατολισμό του μοντέλου, να το χωρίσετε σε μικρότερα τμήματα ή να επιλέξετε υλικό με μικρότερη συρρίκνωση.
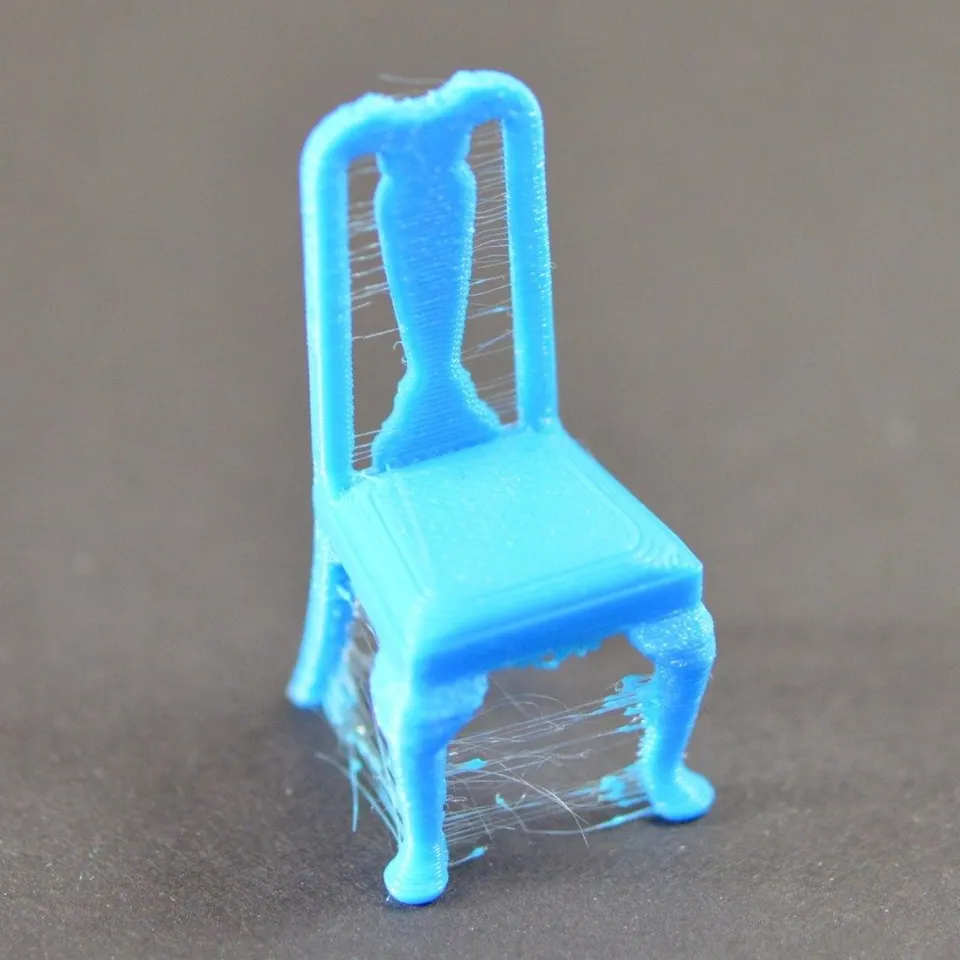
Το stringing μοιάζει με λεπτές κλωστές ανάμεσα σε πύργους, ακμές ή χωριστά τμήματα του εκτυπώματος. Δημιουργείται όταν το υλικό συνεχίζει να ρέει από το ακροφύσιο κατά τις μετακινήσεις.
Αρχικά μειώστε τη θερμοκρασία με μικρά βήματα, για παράδειγμα κατά 5 °C. Η υπερβολικά υψηλή θερμοκρασία βελτιώνει τη ροή του υλικού, αλλά ταυτόχρονα αυξάνει τη διαρροή από το ακροφύσιο. Στη συνέχεια ρυθμίστε λεπτομερώς τις αναδιπλώσεις. Σε extruder άμεσης κίνησης είναι συνήθως μικρότερες, ενώ σε οδηγό Bowden μεγαλύτερες. Μην το παρακάνετε: η υπερβολικά μεγάλη ή γρήγορη αναδίπλωση μπορεί να προκαλέσει λείανση του filament, απόφραξη ή ακανόνιστη εξώθηση.
Μεγάλη επίδραση έχει το υγρό filament. Το PETG, το TPU και το nylon μπορούν να απορροφήσουν υγρασία γρηγορότερα απ’ όσο φαίνεται. Αν η εκτύπωση σκάει, ακούγεται σαν τσιτσίρισμα, η επιφάνεια είναι τραχιά και ταυτόχρονα εμφανίζεται πολύ stringing, στεγνώστε το filament. Η αποθήκευση σε κλειστό κουτί με silica gel είναι μια οικονομική πρόληψη.
Στον slicer βοηθά επίσης η ρύθμιση των μετακινήσεων έτσι ώστε το ακροφύσιο να μην περνά άσκοπα πάνω από ορατά περιγράμματα, η ενεργοποίηση του σκουπίσματος κατά την αναδίπλωση και ο έλεγχος ότι το ακροφύσιο δεν είναι εξωτερικά καλυμμένο με παλιό υλικό.
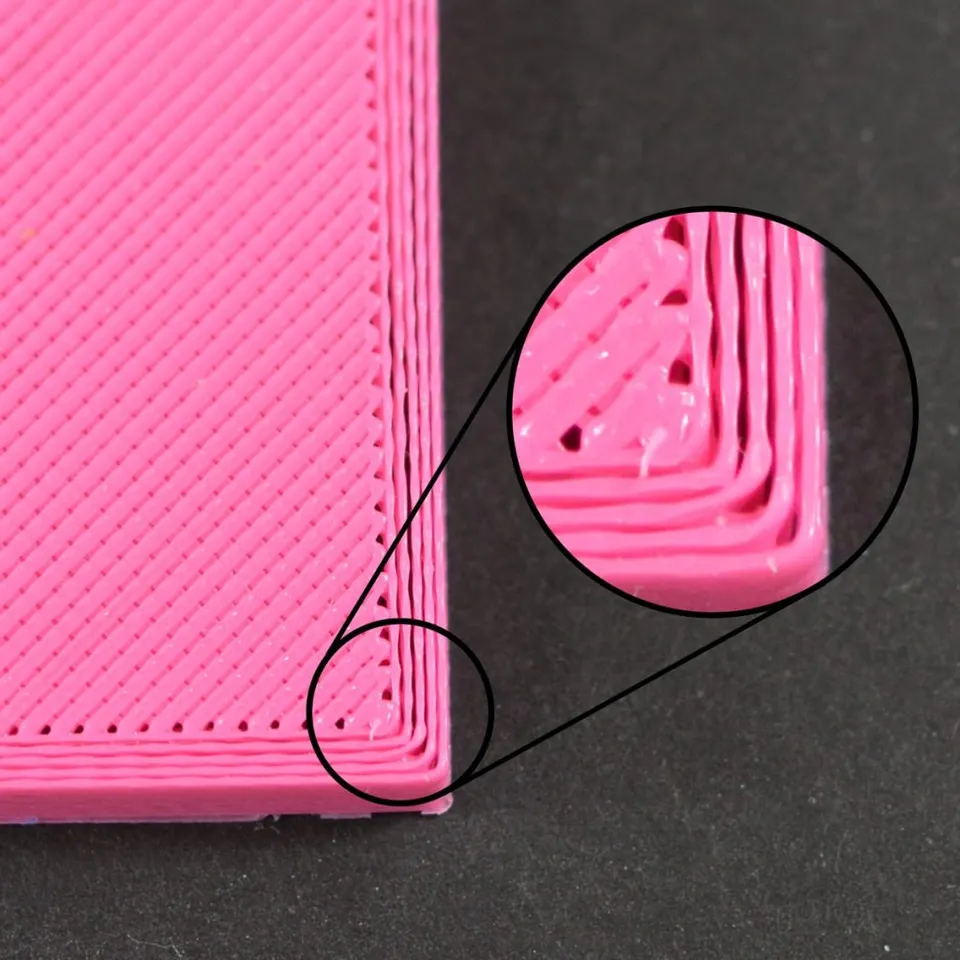
Υποεξώθηση σημαίνει ότι ο εκτυπωτής εξωθεί λιγότερο πλαστικό απ’ όσο πρέπει. Αναγνωρίζεται από τα κενά ανάμεσα στα περιμετρικά τοιχώματα, το αραιό επάνω στρώμα, τις διακεκομμένες γραμμές, τα εύθραυστα τοιχώματα ή τα κλικ του extruder.
Προχωρήστε από το απλό στο σύνθετο. Ελέγξτε αν το καρούλι ξετυλίγεται ελεύθερα και αν το filament δεν είναι σταυρωμένο. Ελέγξτε το γρανάζι τροφοδοσίας του extruder, μήπως έχει γεμίσει με σκόνη από το filament. Βεβαιωθείτε ότι το filament περνά χωρίς αντίσταση από τον οδηγό και ότι ο σωλήνας PTFE δεν έχει υποστεί ζημιά.
Ένα ακόμη ύποπτο σημείο είναι το ακροφύσιο. Ένα μερικώς φραγμένο ακροφύσιο μπορεί για λίγο να εκτυπώνει κανονικά και στη συνέχεια να δημιουργεί λεπτές ή διακεκομμένες γραμμές. Βοηθούν ο καθαρισμός, το cold pull ή η αντικατάσταση του ακροφυσίου. Αν εκτυπώνετε λειαντικά υλικά, όπως filament με άνθρακα ή εφέ glow, ένα συνηθισμένο ορειχάλκινο ακροφύσιο μπορεί να φθαρεί γρήγορα.
Ελέγξτε επίσης τον slicer. Η πολύ χαμηλή θερμοκρασία, η πολύ υψηλή ταχύτητα, το υπερβολικά μεγάλο ύψος στρώσης ή η μη ρεαλιστική ροή για το συγκεκριμένο hotend έχουν ως αποτέλεσμα ο εκτυπωτής να μην προλαβαίνει να λιώσει το υλικό. Σε ένα συνηθισμένο ακροφύσιο 0,4 mm κρατήστε το πλάτος εξώθησης και το ύψος στρώσης σε λογικά όρια. Αν θέλετε να εκτυπώνετε γρηγορότερα, αυξήστε προσεκτικά τη θερμοκρασία και παρακολουθήστε την ποιότητα της επιφάνειας.
Η υπερεξώθηση είναι το αντίθετο πρόβλημα: υπάρχει υπερβολική ποσότητα υλικού. Η επιφάνεια είναι τραχιά, οι γωνίες είναι διογκωμένες, τα επάνω στρώματα έχουν αυλακώσεις και η πρώτη στρώση μπορεί να εξαπλώνεται προς τα πλάγια. Τυπική εκδήλωση είναι το elephant foot, δηλαδή η διευρυμένη κάτω ακμή του μοντέλου.
Αρχικά ελέγξτε αν η πρώτη στρώση δεν είναι υπερβολικά πιεσμένη. Συχνά οι χρήστες μειώνουν το Z για να κολλά καλύτερα το εκτύπωμα, δημιουργώντας έτσι παραμορφωμένες κάτω διαστάσεις. Στη συνέχεια ελέγξτε τη ροή στον slicer. Με νέο filament αξίζει να εκτυπώσετε ένα απλό τεστ ροής και να ρυθμίσετε τον flow multiplier με μικρά βήματα.
Το elephant foot μπορεί να μειωθεί με χαμηλότερη θερμοκρασία επιφάνειας μετά τις πρώτες στρώσεις, σωστή ψύξη και αντιστάθμιση elephant foot στον slicer. Σε τεχνικά εξαρτήματα που πρέπει να εφαρμόζουν μεταξύ τους, μην ξεχάσετε να σχεδιάσετε ανοχές. Η εκτύπωση FDM δεν είναι κατεργασία και ένα υπερβολικά σφιχτό μοντέλο θα τρίβεται ακόμη και σε σωστά ρυθμισμένο εκτυπωτή.
Η μετατόπιση στρώσεων φαίνεται δραματική: από ένα συγκεκριμένο ύψος, ένα τμήμα του μοντέλου εκτυπώνεται μετατοπισμένο στο πλάι. Η αιτία συνήθως είναι μηχανικό πρόβλημα, σύγκρουση του ακροφυσίου με το εκτύπωμα, υπερβολικά υψηλή ταχύτητα ή λανθασμένη τάνυση των ιμάντων.
Αρχικά εντοπίστε σε ποιον άξονα συνέβη η μετατόπιση. Αν το μοντέλο μετακινήθηκε αριστερά ή δεξιά, αναζητήστε το πρόβλημα στον άξονα X. Αν μετακινήθηκε μπροστά ή πίσω, ελέγξτε τον άξονα Y. Ελέγξτε τους ιμάντες, το σφίξιμο των τροχαλιών στους άξονες, την ελεύθερη κίνηση του άξονα και τυχόν τριβή των καλωδίων. Η κεφαλή εκτύπωσης και η επιφάνεια εκτύπωσης πρέπει να κινούνται ομαλά σε ολόκληρη τη διαδρομή.
Συχνή αιτία είναι επίσης η σύγκρουση του ακροφυσίου με το εκτύπωμα. Όταν οι γωνίες του μοντέλου σηκώνονται ή οι βάσεις στήριξης παραμορφώνονται, το ακροφύσιο συγκρούεται μαζί τους κατά τη μετακίνηση και ο κινητήρας χάνει βήματα. Σε αυτή την περίπτωση δεν αρκεί να τεντώσετε τους ιμάντες· πρέπει να αντιμετωπίσετε το warping, την ψύξη, το Z-hop ή τις βάσεις στήριξης.
Αν εκτυπώνετε πολύ γρήγορα, μειώστε τις επιταχύνσεις και τις ταχύτητες για το προβληματικό υλικό. Ο εκτυπωτής μπορεί να διαχειρίζεται υψηλές ταχύτητες σε ένα απλό τεστ, αλλά ένα σύνθετο μοντέλο με απότομες αλλαγές κατεύθυνσης είναι πιο απαιτητικό.
Όταν οι στρώσεις δεν ενώνονται σωστά, το μοντέλο είναι εύθραυστο και ραγίζει κατά μήκος οριζόντιων γραμμών. Συνήθως η θερμοκρασία του ακροφυσίου είναι πολύ χαμηλή, η ψύξη πολύ ισχυρή ή υπάρχει ρεύμα αέρα γύρω από τον εκτυπωτή.
Αυξήστε τη θερμοκρασία του ακροφυσίου με μικρά βήματα και παρατηρήστε αν βελτιώνεται η αντοχή. Σε υλικά όπως ABS, ASA ή nylon περιορίστε τον ανεμιστήρα και χρησιμοποιήστε κλειστό χώρο. Στο PLA, αντίθετα, χρειάζεστε ψύξη, αλλά όχι πάντα στο 100 %. Τα μικρά εξαρτήματα και οι προεξοχές χρειάζονται περισσότερη ψύξη, ενώ η αντοχή μεγάλων τεχνικών εξαρτημάτων συχνά βελτιώνεται με λίγο υψηλότερη θερμοκρασία και λιγότερη ροή αέρα.
Σημαντικός είναι επίσης ο προσανατολισμός του μοντέλου. Ένα εκτύπωμα FDM είναι συνήθως πιο αδύναμο ανάμεσα στις στρώσεις. Αν το εξάρτημα πρέπει να αντέχει φορτίο, προσανατολίστε το έτσι ώστε η καταπόνηση να μην ασκείται απευθείας στις ενώσεις των στρώσεων.
Μικρά εξογκώματα στην επιφάνεια μπορεί να δημιουργούνται στην αρχή και στο τέλος της περιμέτρου, λόγω υγρού filament, λανθασμένης αναδίπλωσης, υψηλής θερμοκρασίας ή ασταθούς ροής. Η ορατή ραφή δεν είναι απαραίτητα σφάλμα, αλλά μπορεί να κρυφτεί καλύτερα.
Στον slicer ρυθμίστε τη θέση της ραφής σε γωνία ή στην πίσω πλευρά του μοντέλου. Σε στρογγυλά μοντέλα δοκιμάστε τυχαία ραφή, αν είναι προτιμότερο να διασκορπιστούν μικρά σημάδια αντί να υπάρχει μία έντονη γραμμή. Βοηθούν επίσης η σωστά ρυθμισμένη αναδίπλωση, το pressure advance ή το linear advance, εφόσον υποστηρίζονται από τον εκτυπωτή.
Αν τα εξογκώματα συνοδεύονται από σκασίματα και θαμπές κηλίδες, αντιμετωπίστε το υγρό filament. Αν εμφανίζονται κυρίως μετά από μεγαλύτερες μετακινήσεις, ελέγξτε τις αναδιπλώσεις και τη θερμοκρασία. Αν διαρρέει υλικό γύρω από το σπείρωμα του ακροφυσίου ή το heatbreak, σταματήστε την εκτύπωση και ελέγξτε το hotend, επειδή η διαρροή πλαστικού μπορεί να καταστρέψει ολόκληρη την κεφαλή εκτύπωσης.
Οι γέφυρες κρεμούν όταν το υλικό δεν έχει αρκετή στήριξη, είναι πολύ ζεστό ή δεν ψύχεται αρκετά γρήγορα. Οι προεξοχές παραμορφώνονται όταν η γωνία είναι υπερβολικά απότομη για το συγκεκριμένο υλικό και την ψύξη.
Δοκιμάστε να μειώσετε τη θερμοκρασία, να αυξήσετε την ψύξη και να επιβραδύνετε τις γέφυρες. Σε μεγάλες γέφυρες βοηθά η αλλαγή προσανατολισμού του μοντέλου ή η προσθήκη βάσεων στήριξης. Για τις προεξοχές συχνά είναι καλύτερο να περιστρέψετε το μοντέλο ήδη στον slicer, παρά να προσπαθήσετε να σώσετε αδύνατη γεωμετρία μέσω των ρυθμίσεων.
Οι βάσεις στήριξης δεν είναι ντροπή. Σημασία έχει να ρυθμίσετε λογική απόσταση ανάμεσα στη βάση και το μοντέλο. Πολύ μικρό κενό σημαίνει ότι οι βάσεις δεν θα αφαιρούνται εύκολα. Πολύ μεγάλο κενό υποβαθμίζει την κάτω επιφάνεια του μοντέλου.
Όταν ο εκτυπωτής συνεχίζει να λειτουργεί, αλλά από το ακροφύσιο δεν βγαίνει υλικό, μπορεί να πρόκειται για απόφραξη, πρόβλημα τροφοδοσίας ή heat creep. Το heat creep εμφανίζεται όταν η θερμότητα ανεβαίνει υπερβολικά προς το ψυχρό τμήμα του hotend και το filament μαλακώνει νωρίτερα απ’ όσο πρέπει.
Ελέγξτε τον ανεμιστήρα του hotend, τη θερμοκρασία, τις αναδιπλώσεις και τη διέλευση του filament. Οι υπερβολικά πολλές αναδιπλώσεις σε μια μικρή λεπτομέρεια μπορεί να θερμαίνουν και να παραμορφώνουν επανειλημμένα το υλικό. Στο PLA, το πρόβλημα επιδεινώνεται μέσα σε υπερβολικά ζεστό κλειστό κουτί.
Σε περίπτωση απόφραξης μην προσπαθήσετε να πιέσετε με δύναμη το κρύο filament. Θερμάνετε το hotend στη σωστή θερμοκρασία, δοκιμάστε χειροκίνητη εξώθηση, καθαρίστε το ακροφύσιο με βελόνα κατάλληλης διαμέτρου ή εκτελέστε cold pull. Αν το πρόβλημα επανέρχεται, αντικαταστήστε το ακροφύσιο και ελέγξτε ότι δεν χρησιμοποιείτε ακατάλληλη θερμοκρασία ή υπερβολικά χαμηλής ποιότητας filament.
Αν δεν ξέρετε από πού να ξεκινήσετε, ακολουθήστε αυτή τη σειρά:
Αποθηκεύστε ένα προφίλ για κάθε filament. Σημειώστε τη μάρκα, το υλικό, το χρώμα, το ακροφύσιο, τη θερμοκρασία, την επιφάνεια εκτύπωσης, την ψύξη και τι λειτούργησε. Το ίδιο PETG από δύο κατασκευαστές μπορεί να συμπεριφέρεται διαφορετικά και το μαύρο filament μπορεί να εκτυπώνεται καλύτερα από το διαφανές.
Πριν από μια μεγαλύτερη εκτύπωση, αξίζει να κάνετε έναν σύντομο έλεγχο:
Τα περισσότερα προβλήματα της εκτύπωσης 3D δεν είναι τυχαία. Είναι συνδυασμός πρόσφυσης, θερμοκρασίας, ροής, ψύξης, μηχανικών μερών και filament. Αν προχωράτε εξετάζοντας μία αιτία κάθε φορά, αντί να αλλάζετε τυχαία τις ρυθμίσεις, θα εξοικονομήσετε υλικό, χρόνο και νεύρα.


