Čo je metóda 3D tlače DLMS / DMLS?
V odbornej literatúre aj v praxi sa stretnete so skratkami DMLS, SLM alebo všeobecným názvom PBF (Powder Bed Fusion). V češtine sa niekedy nepresne píše DLMS, ale správny názov technológie je:
- DMLS – Direct Metal Laser Sintering – priame laserové spekanie kovového prášku
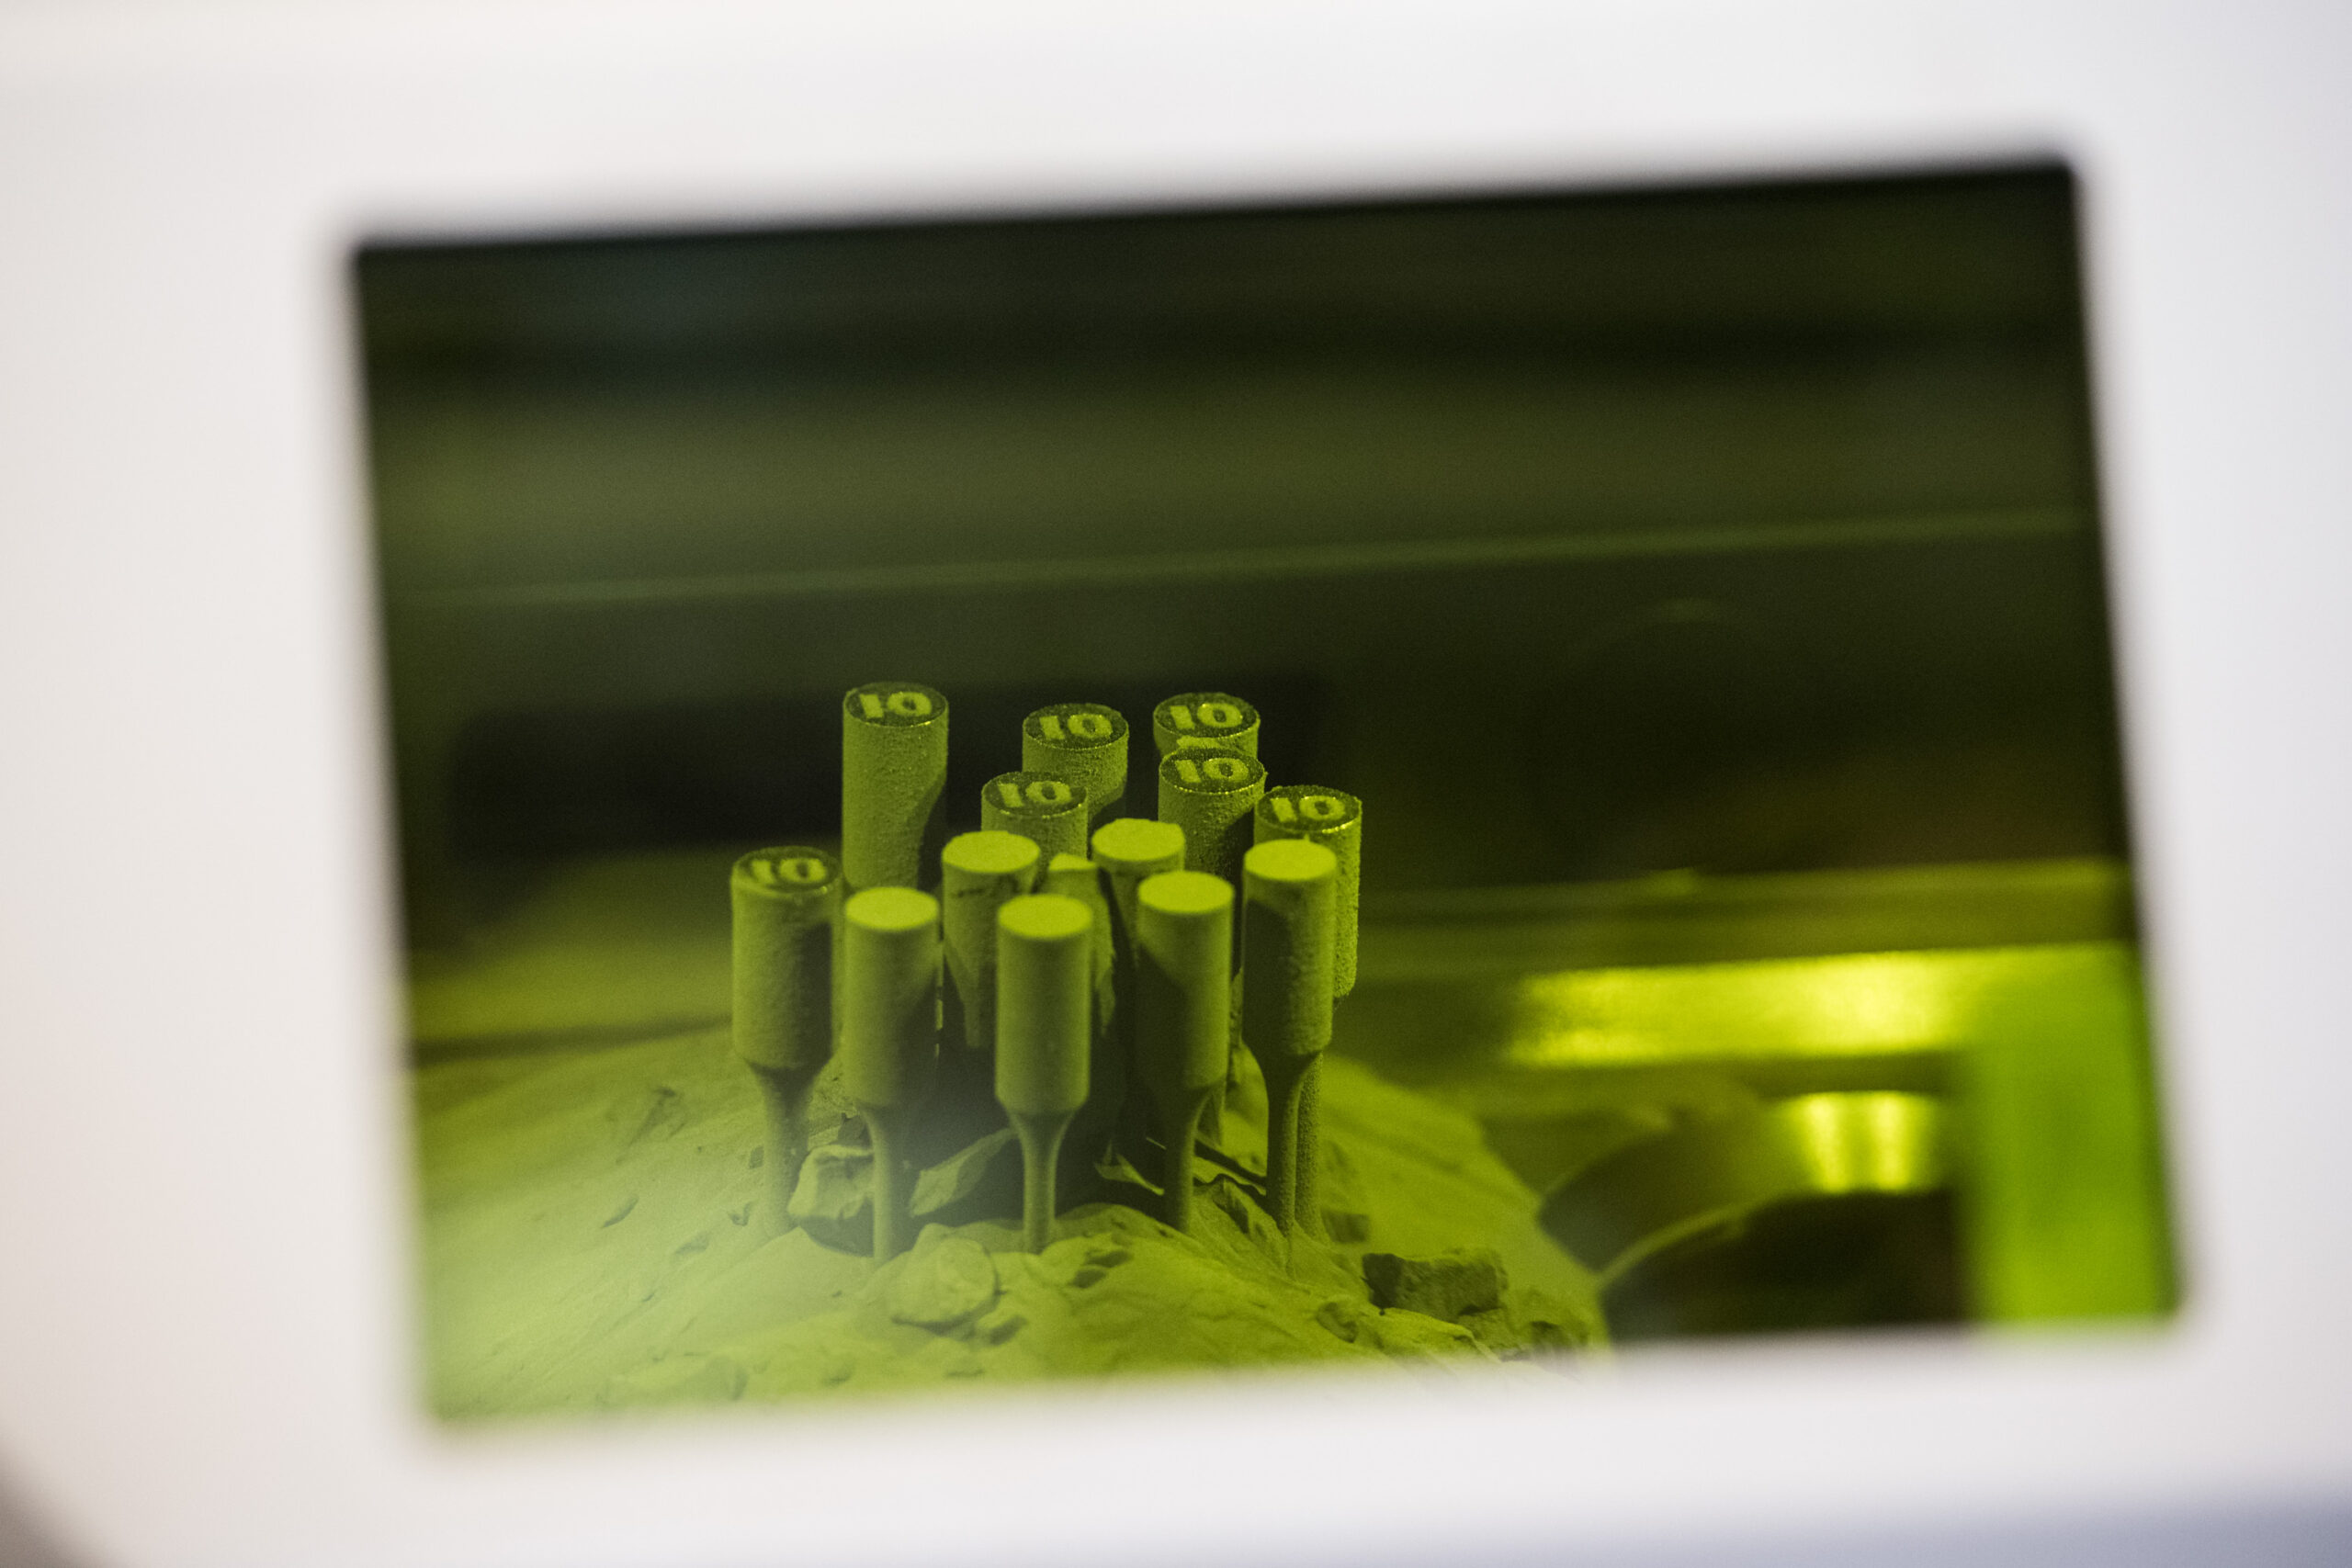
DMLS je metóda 3D tlače kovov z prášku pomocou lasera. Do tenkej vrstvy kovového prášku v uzavretej komore mieri výkonný laser, ktorý selektívne taví (resp. speká) prášok podľa údajov z 3D modelu. Vrstva po vrstve tak vzniká plne funkčný kovový diel s vysokou hustotou a mechanickou pevnosťou.
Podľa klasifikácie ASTM patrí DMLS do rodiny powder bed fusion (PBF) – technológie, kam patrí aj Selective Laser Melting (SLM) a Electron Beam Melting (EBM). DMLS a SLM sú si v praxi veľmi blízke – líšia sa najmä historicky a podľa výrobcov strojov.(en.wikipedia.org)
Ako DMLS funguje krok za krokom
Proces DMLS sa začína digitalizáciou a končí plne kovovým dielom pripraveným na opracovanie či montáž.
1. Príprava 3D modelu
- Konštrukcia dielu v CAD (SolidWorks, Fusion 360, Inventor atď.).
- Export do formátu STL / 3MF.
- Import do softvéru tlačiarne, nastavenie orientácie, podpier a parametrov procesu.
- Rozrezanie modelu na tenké vrstvy (typicky 20–60 μm).(en.wikipedia.org)
2. Príprava stroja a prášku
- Do zásobníka sa nasype kovový prášok (nehrdzavejúca oceľ, titán, hliník, Inconel, kobalt–chróm atď.).(us.arrk.com)
- Stavebná komora sa naplní inertným plynom (argón alebo dusík) a obsah kyslíka sa zníži na veľmi nízku úroveň, aby prášok pri vysokých teplotách neoxidoval.(sinterit.com)
3. Nanášanie vrstvy prášku
- Recoater (čepeľ alebo valec) rovnomerne rozprestrie na stavebnú platformu tenkú vrstvu prášku (v rádoch desiatok mikrometrov).
- Platforma je výškovo presne riadená v osi Z.
4. Laserové spekanie / tavenie
- Výkonný vláknový laser skenuje povrch vrstvy podľa tvaru daného prierezu dielu.
- V mieste dopadu lasera dochádza k roztaveniu a spojeniu častíc prášku do kompaktného kovu.
- Nekontaktované oblasti zostávajú ako sypký prášok, ktorý neskôr poslúži ako nosný materiál a možno ho recyklovať.(element.com)
5. Opakovanie vrstiev
- Po dokončení jednej vrstvy platforma klesne o hrúbku vrstvy (napr. 40 μm).
- Nanesiе sa nová vrstva prášku a proces laserového spekania sa opakuje.
- Týmto spôsobom sa diel „stava“ zdola nahor, až kým nie je hotový celý model.
6. Chladenie a vybratie dielu
- Po dokončení tlače sa komora nechá vychladnúť, aby sa minimalizovalo vnútorné pnutie.
- Prebytočný prášok sa odsaje a prefiltruje na ďalšie použitie.
- Diel je stále pripevnený k stavebnej platforme a zvyčajne obsahuje podpery.
7. Postprocessing
Nasleduje séria krokov, ktoré sú pri DMLS štandardnou súčasťou procesu:
- Tepelné spracovanie / „stress relief“ – zníženie vnútorného pnutia.
- Odstránenie podpier (rezanie, frézovanie, brúsenie).
- Prípadne HIP (Hot Isostatic Pressing) na dosiahnutie takmer 100 % hustoty a odstránenie mikrodefektov.
- Finálne opracovanie: CNC obrábanie, brúsenie, leštenie, povrchové úpravy.
Aké materiály možno tlačiť technológiou DMLS?
Jednou z najväčších výhod DMLS je široká škála kovových materiálov, ktoré možno použiť. Typicky ide o:
- Nehrdzavejúce ocele – napríklad 316L pre chemický, potravinársky a všeobecný priemysel.
- Titánové zliatiny (Ti6Al4V) – letectvo, implantáty, športové vybavenie.
- Hliníkové zliatiny (napr. AlSi10Mg) – ľahké konštrukcie v automotive a letectve.
- Zliatiny na báze niklu (Inconel) – vysokoteplotné a korózii odolné diely v energetike, turbínach a letectve.
- Kobalt–chróm – stomatológia, medicínske implantáty.
- Špeciálne ocele pre nástrojárne (konformné chladenie foriem, lisovacie nástroje).(us.arrk.com)
Vďaka materiálom, ktoré sú často totožné so sériovo používanými zliatinami, možno diely z DMLS plnohodnotne nasadiť v prevádzke, nielen ako prototypy.
Výhody DMLS oproti klasickému obrábaniu
1. Geometrická sloboda a topologická optimalizácia
Vďaka tlači po vrstvách je možné navrhovať veľmi zložité tvary, ktoré by frézovaním, sústružením alebo odlievaním boli:
- extrémne drahé,
- alebo úplne nerealizovateľné.
Patria sem:
- vnútorné kanáliky (napr. konformné chladenie foriem),
- mriežkové štruktúry na úsporu hmotnosti,
- organické tvary ako výsledok topologickej optimalizácie.
2. Konsolidácia dielov a nižšia hmotnosť
DMLS umožňuje spojiť viac dielov do jedného celku, čím sa:
- skráti montáž,
- zníži počet spojov a potenciálnych miest porúch,
- výrazne zníži hmotnosť – napríklad pri leteckých dieloch často o 20–25 %.(businessresearchinsights.com)
3. Kratšie dodacie lehoty a menšie zásoby
Pri kusovej a malosériovej výrobe môže byť DMLS výrazne rýchlejšie než zabezpečenie nástrojov, foriem a klasickej výroby. Hodí sa to najmä na:
- prototypy a overenie funkcie,
- náhradné diely na vyžiadanie,
- customizované komponenty (napr. pacientovi prispôsobené implantáty).
4. Vysoká hustota a mechanické vlastnosti
Moderné systémy DMLS dokážu dosiahnuť veľmi vysokú hustotu tlačených dielov; pri vhodných parametroch a následnom HIP sa výsledky približujú alebo vyrovnajú dielom z klasicky vyrábaných polotovarov. To je zásadné pre letecký a zdravotnícky sektor.(sinterit.com)
Obmedzenia a nevýhody DMLS
DMLS však nie je univerzálnou náhradou všetkých technológií. Má niekoľko významných limitov:
1. Vysoké obstarávacie a prevádzkové náklady
- Tlačiarne pre DMLS sú výrazne drahšie než FDM/FFF alebo živicové stroje – často v rádoch stoviek tisíc eur.
- Kovové prášky sú nákladné a vyžadujú starostlivé skladovanie a manipuláciu.
- Prevádzka vyžaduje vyškolenú obsluhu a prísne bezpečnostné pravidlá (prach, inertné plyny, vysoké teploty).
Preto sa DMLS zatiaľ používa najmä tam, kde pridaná hodnota preváži náklady – teda v letectve, zdravotníctve, energetike a high‑end priemysle.
2. Potreba podpier a orientácia dielu
- Väčšina previsov pod približne 45° vyžaduje podpery, ktoré držia roztavený kov na mieste a odvádzajú teplo.
- Nesprávna orientácia dielu môže viesť k deformáciám, prasklinám alebo zlej kvalite povrchu.
- Podpery je nutné po tlači odstrániť, často obrábaním.
Pri DMLS sú preto znalosti o návrhu pre aditívnu výrobu (DfAM) kľúčové.(en.wikipedia.org)
3. Hrubší povrch a nevyhnutný postprocessing
- Povrch tlačených dielov býva hrubší než pri obrábaných dieloch (kvôli veľkosti prášku 50–100 μm a hrúbke vrstiev).(en.wikipedia.org)
- Pri presných dosadacích a funkčných plochách je nevyhnutné CNC opracovanie.
4. Obmedzený stavebný objem
- Väčšina tlačiarní DMLS má stavebnú komoru s rozmermi v rádoch stoviek milimetrov (napr. 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Väčšie diely je nutné segmentovať a následne spájať – zváraním, skrutkami, lepením.
DMLS vs. SLM – aký je rozdiel?
Pojmy DMLS a SLM (Selective Laser Melting) sa často používajú takmer zameniteľne.
- Historicky je DMLS obchodný názov spoločnosti EOS, pôvodne zdôrazňujúci spekanie kovových práškov (najmä zliatin).
- SLM označuje úplné tavenie kovového prášku do homogénnej štruktúry.
V praxi dnes väčšina priemyselných zariadení označovaných ako DMLS dosahuje úplné pretavenie prášku, takže rozdiel je skôr v detailoch:
- DMLS sa častejšie uvádza pre zliatiny, pri ktorých riadené „spekanie“ pomáha zvládnuť rôzne teploty tavenia.
- SLM sa často používa pre čisté kovy (napr. titán, hliník), pri ktorých je žiaduce úplné tavenie s čo najvyššou hustotou.
Pre konštruktéra a používateľa je dôležitejší konkrétny stroj, nastavenie procesov a následné tepelné spracovanie, než slovný rozdiel medzi týmito skratkami.(sinterit.com)
Typické aplikácie DMLS v praxi
1. Letecký a kozmický priemysel
DMLS je dnes jednou z kľúčových technológií pre letectvo a kozmonautiku:
- Ľahké a pevné konštrukčné rebrá, držiaky, konzoly.
- Diely pre raketové motory a palivové systémy.
- Turbínové komponenty a high‑temp časti motorov.
Štúdie trhu ukazujú, že aerospace a obranný sektor tvoria približne 35–40 % podielu na trhu so službami DMLS, predovšetkým vďaka požiadavke na úsporu hmotnosti a vysoký výkon.(businessresearchinsights.com)
2. Zdravotníctvo a stomatológia
V medicíne DMLS umožňuje:
- pacientovi prispôsobené implantáty (bedrá, chrbticové implantáty, lebečné náhrady),
- zubné náhrady a mostíky z kobalt–chrómu,
- ľahké titánové konštrukcie, ktoré podporujú osteointegráciu (mriežkové štruktúry).
Vďaka kombinácii biokompatibility, vysokej pevnosti a možnosti customizácie sa kovová 3D tlač stáva štandardnou súčasťou modernej ortopédie a stomatológie.(thebusinessresearchcompany.com)
3. Automobilový priemysel a motorsport
V automotive sa DMLS zatiaľ používa najmä pri vývojových a pretekárskych programoch:
- odľahčené držiaky, konzoly, časti podvozkov,
- komplexné súčasti motorov a výfukov, optimalizované na prúdenie,
- nástroje a vstrekovacie formy s konformným chladením, skracujúce výrobné cykly.
Pri sériovej výrobe stále zohráva úlohu cena, ale s postupným zlacňovaním kovových technológií sa očakáva širšie prenikanie do bežných modelov.
DMLS umožňuje vyrábať vstrekovacie formy a nástroje s vnútornými kanálmi kopírujúcimi geometriu výlisku. Výsledkom je:
- rýchlejšie a rovnomernejšie chladenie,
- kratší cyklus výroby plastových dielov,
- lepšia kvalita povrchu.
Toto použitie je typické napríklad pre výrobu foriem pre automotive, spotrebnú elektroniku alebo obaly.
Trendy a budúcnosť DMLS (2025+)
Rast trhu s kovovou 3D tlačou
Trh s kovovou 3D tlačou vrátane DMLS veľmi rýchlo rastie:
- Odhady hovoria o raste globálneho trhu metal additive manufacturing z jednotiek miliárd dolárov v roku 2024 na viac než 30–40 miliárd USD okolo roku 2034–2035.(thebusinessresearchcompany.com)
- Samotné služby DMLS majú podľa niektorých analýz rásť tempom viac než 20 % ročne.
Hlavnými ťahúňmi sú aerospace, zdravotníctvo, automobilový priemysel a energetika.
Multilaserové systémy a väčšie stroje
Nové generácie strojov DMLS využívajú viac laserov v jednej komore, čo výrazne urýchľuje tlač. Rastie aj podiel veľkoformátových systémov so stavebným objemom viac než 300 mm v každej osi, ktoré umožňujú tlač väčších dielov v jednom kroku.(businessresearchinsights.com)
Lepšie softvérové nástroje a monitoring
Rozširujú sa nástroje na:
- topologickú optimalizáciu (zníženie hmotnosti pri zachovaní pevnosti),
- simuláciu deformácií a pnutia počas tlače,
- online monitoring taveniny a vrstvy, ktorý pomáha odhaliť defekty už počas stavby.
Tým sa z DMLS stáva opakovateľný a kontrolovaný výrobný proces, vhodný na sériovú výrobu, nielen na prototypovanie.
Udržateľnosť a recyklácia práškov
Prášky sa v procese DMLS z veľkej časti recyklujú – prebytočný materiál možno po preosiatí a kontrole znovu použiť. Rastúca pozornosť sa venuje aj:
- energetickej náročnosti strojov,
- využitiu recyklovaných kovov v práškovej forme,
- sledovateľnosti materiálu počas celého jeho životného cyklu.
Základné návrhové zásady pre DMLS
Ak uvažujete o výrobe dielu metódou DMLS, je dobré poznať niekoľko praktických pravidiel návrhu:
- Myslite na orientáciu dielu – snažte sa minimalizovať veľké plochy s uhlom < 45° voči práškovému lôžku, ktoré by vyžadovali masívne podpery.
- Ponechajte prídavky na obrábanie – pre presné dosadacie plochy, závitové zóny alebo uloženia ložísk navrhnite prídavok 0,1–0,5 mm na následné CNC opracovanie.(en.wikipedia.org)
- Vyhnite sa uzavretým dutinám naplneným práškom – tam, kde nebude možné prebytočný prášok vysypať či odsať, prípadne navrhnite servisné otvory.
- Optimalizujte hrúbky stien – príliš tenké steny môžu byť náchylné na deformácie, príliš masívne objemy zase vedú k nahromadeniu pnutia.
- Využite mriežkové štruktúry – tam, kde nie je potrebný plný materiál, znižujú hmotnosť a šetria prášok aj čas tlače.
Pri prvých projektoch sa oplatí konzultovať návrh s dodávateľom služieb DMLS – často majú vlastné odporúčania a dizajnové smernice podľa konkrétnych strojov a materiálov.
Zhrnutie: kedy má DMLS zmysel?
DMLS (DLMS) je špičková metóda 3D tlače kovov, ktorá umožňuje vytvárať ľahké, pevné a veľmi zložité kovové diely priamo z prášku, bez potreby foriem a rozsiahleho obrábania.
Najväčší zmysel má, ak:
- potrebujete maximálny výkon (letectvo, motorsport, energetika),
- riešite customizované alebo pacientovi prispôsobené diely (implantáty, stomatológia),
- chcete využiť topologickú optimalizáciu a konformné chladenie,
- vyrábate menšie série alebo prototypy s vysokou pridanou hodnotou.
Naopak pri veľkých sériách jednoduchých dielov z bežných ocelí alebo hliníka bude stále ekonomicky výhodnejšie klasické obrábanie, odlievanie alebo lisovanie.
Pre používateľov 3D tlače je DMLS dôležitým míľnikom: ukazuje, že aditívna výroba už dávno nie je len o plastových modeloch, ale čoraz viac o reálnych, zaťažovaných kovových komponentoch, ktoré vstupujú do sériovej výroby.