Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
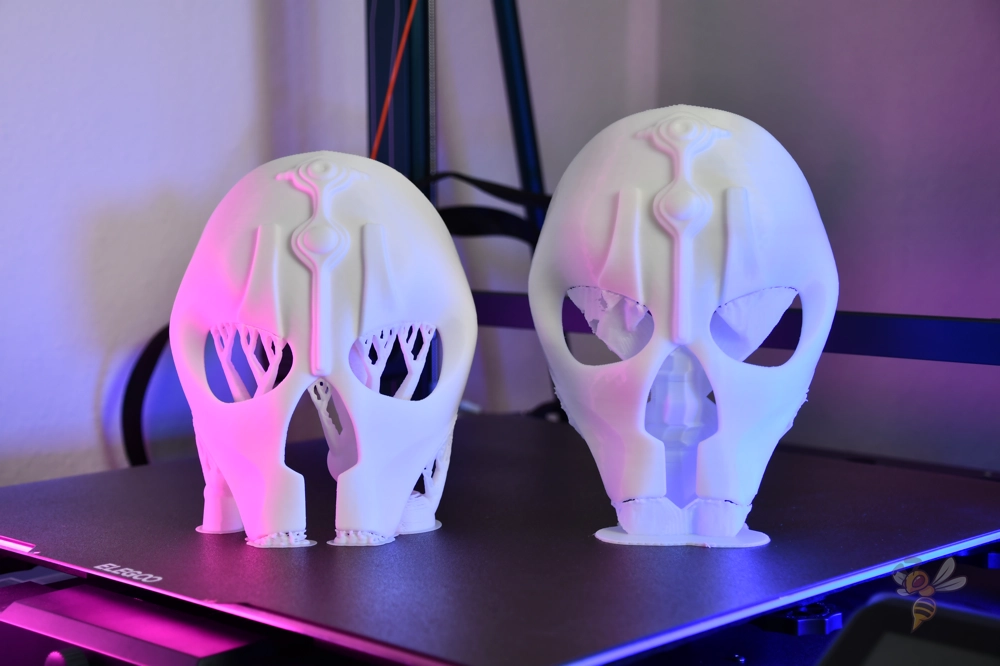
Podpory sú dočasné konštrukcie, ktoré držia časti modelu, pod ktorými by inak pri tlači nebol žiadny materiál. Bez nich by sa niektoré previsy prehýbali, vlákna by padali do vzduchu a detail by skončil ako spleť plastu. Zároveň však platí, že každá podpora predlžuje tlač, spotrebuje filament a po odstránení môže zanechať stopu na povrchu.
Cieľom teda nie je zapínať podpory vždy. Cieľom je použiť ich len toľko, koľko model naozaj potrebuje, a nastaviť ich tak, aby počas tlače držali tvar, ale po vychladnutí sa dali čisto odstrániť.
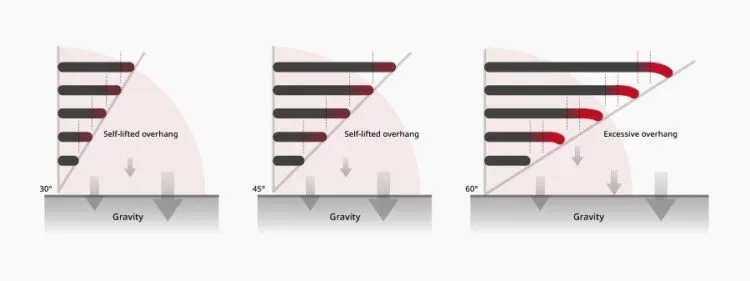
FDM tlačiareň ukladá materiál po vrstvách. Nová vrstva sa musí aspoň čiastočne opierať o vrstvu pod sebou. Keď model obsahuje časť začínajúcu vo vzduchu, dlhý previs alebo detail s malou styčnou plochou, slicer navrhne podporu.
Typické situácie, keď podpory dávajú zmysel:
Hodnota 45 stupňov je bezpečný východiskový bod. Dobre nastavená tlačiareň s PLA, nižšou vrstvou a silným chladením často zvládne aj 55 alebo 60 stupňov. PETG, ABS, ASA alebo pružné materiály bývajú náročnejšie a často vyžadujú opatrnejšie nastavenie.
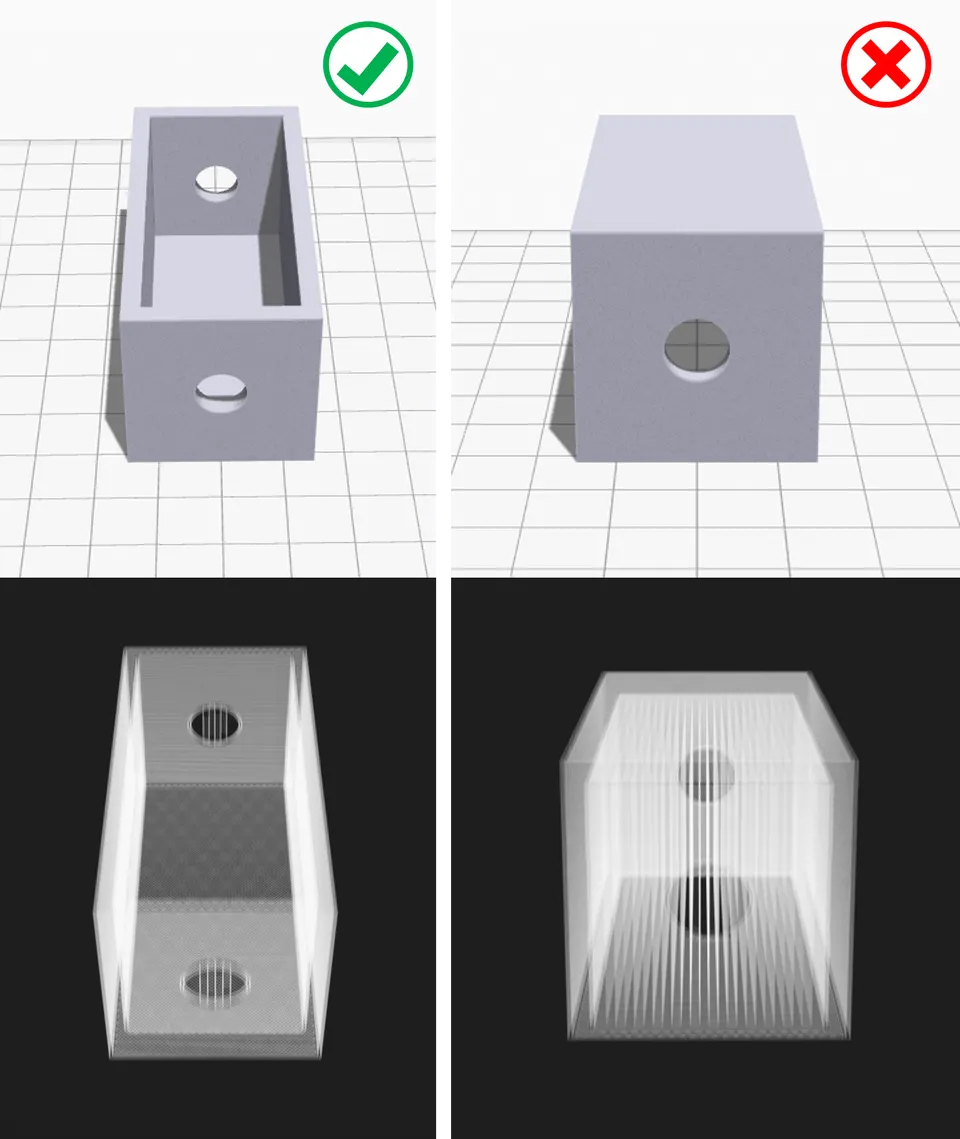
Najlepšia podpora je tá, ktorú vôbec nemusíte tlačiť. Pred slicovaním si model prezrite a skúste nájsť orientáciu, v ktorej budú dôležité pohľadové plochy hore alebo naboku a problematické previsy sa zmenšia.
Praktický postup:
Tento krok môže ušetriť desiatky minút tlače a veľa následného brúsenia.
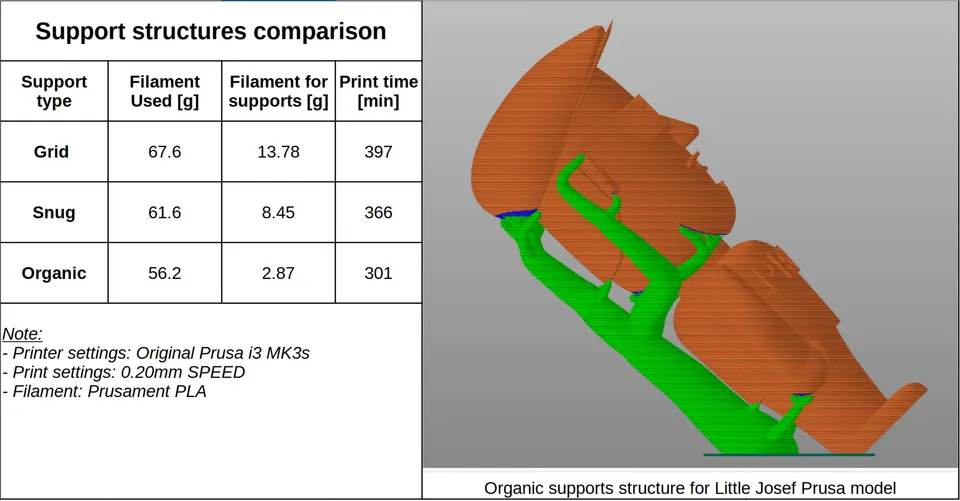
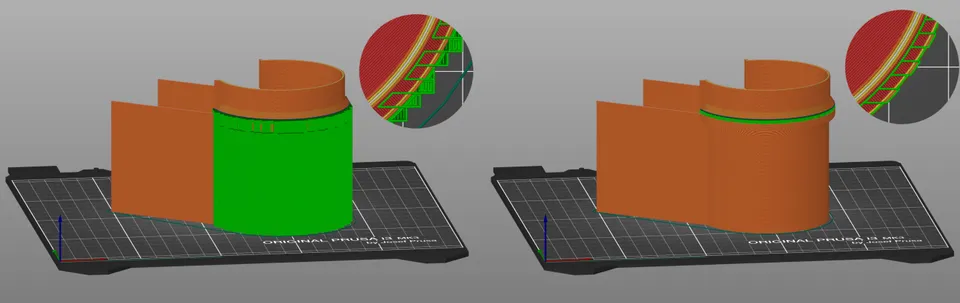
V sliceroch nájdete niekoľko štýlov podpier. Názvy sa líšia, princíp je podobný.
Klasické podpory tvoria pravidelnú mriežku alebo stĺpiky pod previsom. Sú stabilné a hodia sa na väčšie rovné plochy, technické diely a situácie, keď má podpora niesť väčšiu hmotnosť. Nevýhodou je väčší kontakt s modelom a častejšie stopy po odstránení.
Stromové alebo organické podpory rastú ako konáre a dotýkajú sa modelu len na potrebných miestach. Výborne sa hodia na figúrky, sošky, dekorácie a organické tvary. Zvyčajne spotrebujú menej materiálu a ľahšie sa odstraňujú, ale pri veľmi ťažkých previsoch je potrebné skontrolovať stabilitu.
Podpory iba z podložky začínajú len na tlačovej ploche. Je to šetrné k modelu, pretože podpory nezačínajú na hotovej časti výtlačku. Nie vždy však dosiahnu na všetky previsy.
Podpory všade môžu rásť aj z už vytlačeného modelu. Zachránia zložitú geometriu, ale zanechávajú viac stôp a horšie sa čistia.
Ručne maľované podpory, vynucovače a blokátory sú najlepšou voľbou, keď automatika pridáva zbytočne veľa materiálu. Vynútite podporu len pod kritickým miestom alebo naopak zakážete podporu tam, kde by sa dala zle odstrániť.
Každá tlačiareň, dýza a značka filamentu sa správajú trochu inak. Nasledujúce hodnoty berte ako praktický začiatok pre dýzu 0,4 mm, výšku vrstvy 0,2 mm a bežné PLA.
| Nastavenie | Odporúčaný začiatok | Čo zmeniť, keď výsledok nie je dobrý |
|---|---|---|
| Uhol previsu | 50 stupňov | Znížte na 45 stupňov pre istotu, zvýšte na 55 až 60 stupňov pre menej podpier |
| Umiestnenie podpier | Z podložky, ak to stačí | Prepnite na všade len pri naozaj zložitej geometrii |
| Hustota podpier | 10 až 15 % | Zvýšte pri ťažkých previsoch, znížte pre jednoduchšie odstránenie |
| Rozhranie podpier | Zapnuté, 2 až 4 vrstvy | Viac vrstiev zlepší spodný povrch, ale môže sťažiť odstránenie |
| Horný Z odstup | Približne 1 výška vrstvy | Zvýšte, ak sa podpora privarí, znížte, ak sa previs prehýba |
| XY odstup | 0,35 až 0,6 mm | Zvýšte pri lepení k stenám, znížte pri malých detailoch |
| Vzor podpier | Rectilinear, zig-zag alebo stromový štýl | Pevnejšie vzory držia lepšie, ale zvyčajne sa horšie lámu |
Najdôležitejšie hodnoty sú Z odstup, rozhranie podpier a hustota. Keď sa podpora nedá dobre odstrániť, nezačínajte náhodným prepínaním všetkých volieb. Najskôr zväčšite horný Z odstup alebo XY odstup, potom znížte hustotu a až následne meňte celý typ podpier.
PLA je najvďačnejšie. Dobre chladne, zvláda slušné previsy a podpory sa zvyčajne lámu čisto. Pri PLA často funguje východiskový Z odstup približne jedna vrstva.
PETG je húževnaté a rado sa lepí k podporám. Použite väčší odstup, nižšiu hustotu podpier a radšej organické alebo stromové podpory, ak to model umožňuje. Príliš husté rozhranie sa pri PETG môže správať ako napevno privarená plocha.
ABS a ASA potrebujú stabilnú teplotu a menej agresívne chladenie. Podpory musia byť dostatočne pevné, aby sa pri zmršťovaní neodlepili. Počítajte s tým, že povrch nad podporou môže byť hrubší než pri PLA.
TPU a ďalšie pružné materiály sú pre podpory nepríjemné. Podpory sa ohýbajú namiesto lámania a čistenie je pomalé. Pri pružných dieloch sa oplatí model preorientovať alebo upraviť konštrukciu tak, aby bolo podpier minimum.
Rozpustné alebo oddeľovacie materiály dávajú zmysel pri viacmateriálovej tlači. Rozhranie podpory môže byť z materiálu, ktorý sa s hlavným modelom nespojí alebo sa rozpustí. Výsledok je čistejší, ale tlač trvá dlhšie, vyžaduje viac prepínania materiálu a viac odpadu pri čistení dýzy.
Po slicovaní sa nepozerajte len na odhad času. Otvorte náhľad vrstiev a pomaly prejdite kritické miesta.
Skontrolujte najmä:
Pri zložitom modeli sa oplatí vytlačiť malý výrez alebo zmenšenú skúšobnú verziu. Ušetríte filament aj nervy.
S odstraňovaním sa neponáhľajte. Nechajte výtlačok vychladnúť. Teplý plast je mäkší, ľahšie sa deformuje a drobné detaily sa môžu ohnúť.
Odporúčaný postup:
Pri práci s nožom režte vždy smerom od ruky a od detailu, ktorý chcete zachovať. Kúsky podpier môžu pri prasknutí odskočiť, preto sa pri tvrdých a krehkých materiáloch hodia ochranné okuliare.
Podpory sú privarené k modelu. Zväčšite horný Z odstup, zväčšite XY odstup, znížte hustotu podpier alebo zmenšite počet vrstiev rozhrania. Skontrolujte aj teplotu tlače a prietok, pretože vytláčanie nadmerného množstva materiálu podpory situáciu zhoršuje.
Spodná strana previsu je škaredá a prehnutá. Zmenšite Z odstup, zapnite alebo spevnite rozhranie podpier, znížte výšku vrstvy a zlepšite chladenie. Pri dlhých mostoch pomôže nižšia rýchlosť a správne nastavený bridge flow.
Podpory sa počas tlače lámu. Zvýšte hustotu, pridajte brim, použite pevnejší vzor alebo prepnite na klasické podpory. Pri stromových podporách znížte agresívne uhly konárov a skontrolujte, či majú dostatočný kontakt s podložkou.
Podpory zanechávajú stopy na pohľadovej ploche. Otočte model, použite podpory iba z podložky alebo ručne zakážte kontakt na viditeľných miestach. Pri dekoratívnych modeloch často pomôže organický štýl.
Slicer generuje zbytočne veľa podpier. Zvýšte uhol previsu, zapnite podpory len z podložky, použite blokátory alebo podpory ručne namaľujte len na kritické miesta.
Figúrka s bradou, rukami a vlasmi. Začnite organickými podporami z podložky. Ručne pridajte podporu pod bradu a končeky rúk. Pohľadovú časť tváre nechajte bez kontaktu s podporami, ak to geometria umožňuje.
Technický držiak s vodorovným ramenom. Ak je pevnosť dôležitejšia než vzhľad, použite klasické podpory s rozhraním. Hustotu nastavte približne na 15 až 20 % a po tlači počítajte s ľahkým očistením spodnej plochy.
Krabička s otvormi a vnútorným osadením. Najskôr skúste zmeniť orientáciu. Podpory vo vnútri malej krabičky sa často ťažko vyberajú. Ak sú nevyhnutné, použite blokátory na miestach, kam sa po tlači nedostanete nástrojom.
Dlhý most medzi dvoma stenami. Krátky most tlačiareň často zvládne bez podpory. Pri dlhšom moste radšej pridajte jednu úzku podporu uprostred, aby sa z jedného dlhého mosta stali dva kratšie.
Podpory nie sú známkou zlého modelu. Sú nástrojom, ktorý umožňuje vytlačiť tvary, s ktorými by si inak FDM tlačiareň neporadila. Najlepšie výsledky však vznikajú kombináciou správnej orientácie modelu, rozumného množstva podpier, správne nastaveného odstupu a kontroly náhľadu vrstiev.
Začnite jednoduchým pravidlom: používajte podpory len tam, kde plast nemá pod sebou oporu, a vždy premýšľajte, ako ich po tlači odstránite. Čím lepšie to vyriešite v sliceri, tým menej práce vás čaká pri hotovom výtlačku.


