Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
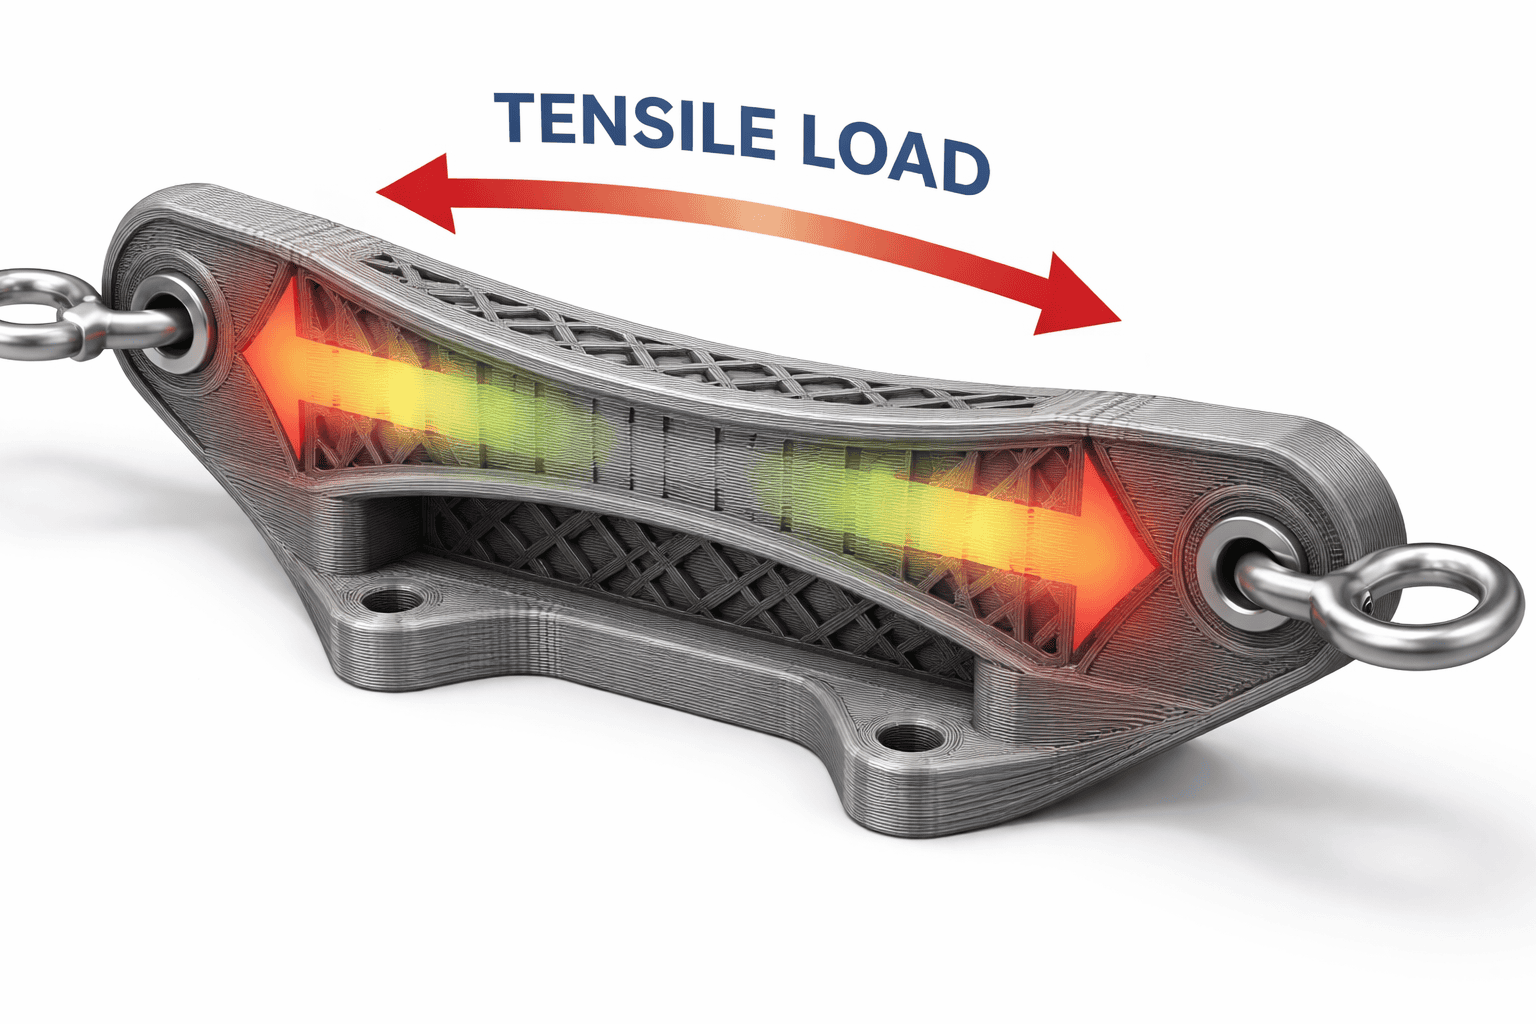
Pevnosť FDM výtlačku nevzniká jedným magickým nastavením v sliceri. Je to súhra materiálu, smeru zaťaženia, orientácie modelu, počtu stien, výplne, výšky vrstvy a kvality spojenia medzi vrstvami. Preto sa dva diely z rovnakého filamentu môžu správať úplne inak: jeden vydrží každodenné používanie, druhý praskne po prvom dotiahnutí skrutky.
Pri FDM tlači je najdôležitejšie pochopiť, že výtlačok nie je rovnako pevný vo všetkých smeroch. V rovine vrstiev vedie dýza súvislú stopu plastu, zatiaľ čo v smere Z drží diel najmä na priľnutí jednotlivých vrstiev k sebe. Keď sa diel namáha tak, že sa vrstvy od seba odtrhávajú, zvyčajne zlyhá oveľa skôr než pri zaťažení v smere vrstiev.
Nižšie nájdete praktický postup, ako nastavovať pevné FDM výtlačky pre držiaky, kryty, úchyty, náhradné diely, prípravky do dielne aj prototypy.
Ak chcete začať bez dlhého testovania, použite tento východiskový profil pre bežný funkčný diel z PETG alebo kvalitného PLA:
| Nastavenie | Odporúčanie |
|---|---|
| Materiál | PETG pre húževnatosť, PLA pre tuhosť a presnosť, ASA/ABS pre vyššiu teplotu |
| Orientácia | Hlavný ťah a ohyb veďte v smere vrstiev, nie cez vrstvy |
| Steny | 3-5 perimetrov pri dýze 0,4 mm |
| Horné a spodné vrstvy | 5-7 vrstiev podľa výšky vrstvy a veľkosti dielu |
| Výplň | 20-35 % pre väčšinu funkčných dielov, 40-60 % pre silno namáhané diely |
| Vzor výplne | Gyroid pre univerzálne zaťaženie, grid alebo triangles pre tuhšie technické diely |
| Výška vrstvy | 0,16-0,24 mm s dýzou 0,4 mm |
| Teplota | Skôr horná časť odporúčaného rozsahu filamentu, po overení bez pretekania |
| Chladenie | Pri PETG, ASA, ABS a nylone menej ventilátora, pri PLA rozumný kompromis |
Berte to ako štart, nie ako dogmu. Pri kritickom diele vytlačte krátky test v rovnakej orientácii a skúste ho zlomiť rukou, zaťažiť skrutkou alebo zmerať priehyb. Malý test často ušetrí hodiny tlače aj zničený finálny diel.
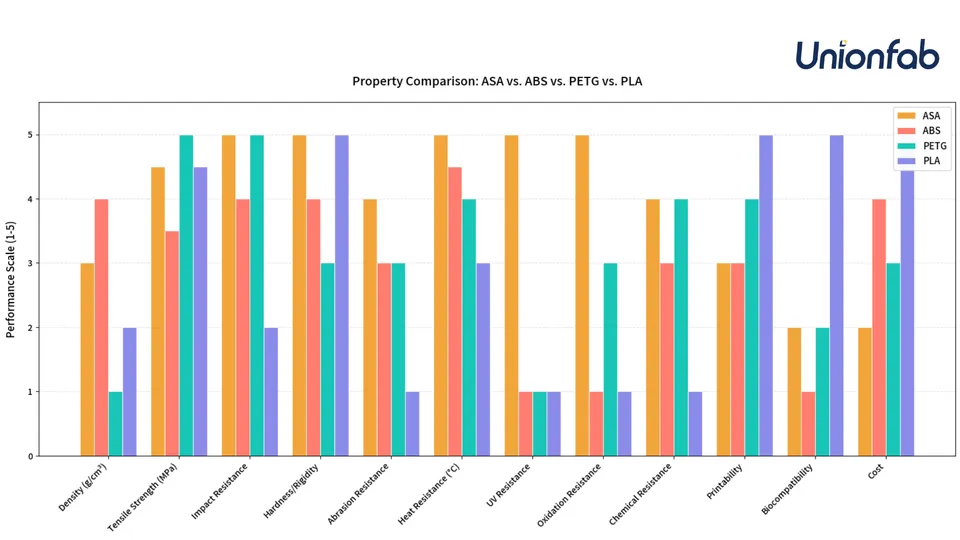
PLA má vysokú tuhosť a často veľmi dobrú pevnosť v ťahu. Na presné diely, šablóny, držiaky pri izbovej teplote a prototypy je výborné. Jeho slabinou je krehkosť a nízka teplotná odolnosť. Držiak v aute, kryt pri motore alebo diel vystavený slnku sa môže z PLA zdeformovať, aj keď bol pri izbovej teplote veľmi pevný.
PETG je zvyčajne lepšia voľba pre praktické diely, ktoré majú znášať nárazy, pružné namáhanie alebo vonkajšie prostredie. Nie je také tuhé ako PLA, ale menej sa krehko láme a zvyčajne má dobré spojenie medzi vrstvami. Typickým príkladom je úchyt, spona, kryt stroja, dištančná podložka alebo diel, ktorý občas spadne na zem.
ABS a ASA dávajú zmysel tam, kde rozhoduje vyššia teplotná odolnosť a húževnatosť. ASA je navyše vhodnejšie von vďaka lepšej odolnosti proti UV žiareniu. Počítajte však s nutnosťou uzavretejšej tlačiarne, správnej teploty komory alebo aspoň obmedzenia prievanu. Zle vytlačený ABS diel s prasklinami medzi vrstvami nebude pevnejší len preto, že materiál v tabuľke vyzerá lepšie.
Nylon, polykarbonát a kompozitné filamenty môžu byť veľmi odolné, ale sú náročnejšie. Nylon musí byť suchý, inak stráca kvalitu povrchu aj mechanické vlastnosti. Materiály s uhlíkovým vláknom bývajú tuhé a rozmerovo stabilné, ale nemusia byť automaticky húževnatejšie v každom smere. Pri abrazívnych filamentov používajte tvrdenú dýzu.
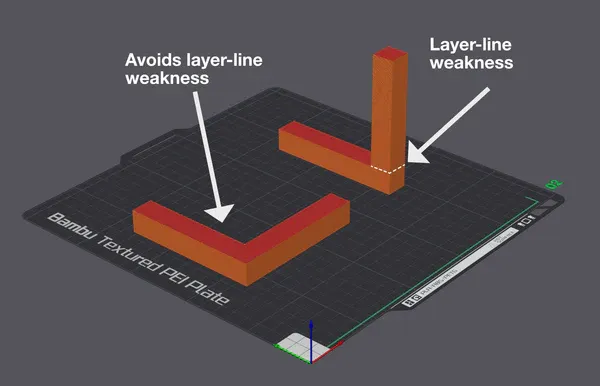
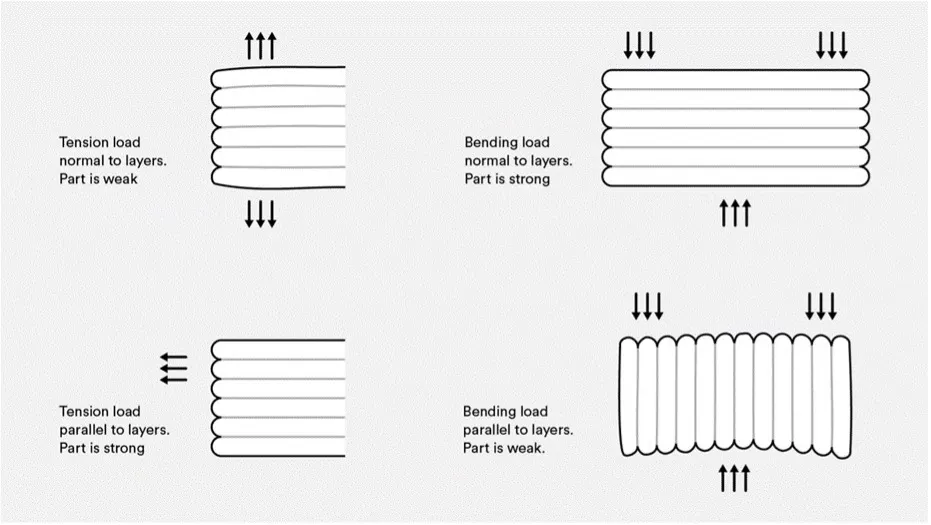
Orientácia je často dôležitejšia než výplň. Pred slicovaním si položte jednoduchú otázku: kde sa bude diel snažiť prasknúť?
Predstavte si háčik na zavesenie kábla. Keď ho vytlačíte nastojato, vrstvy budú ležať ako vodorovné plátky cez krčok háčika. Zaťaženie potom ťahá vrstvy od seba a háčik môže prasknúť presne po vrstve. Keď rovnaký háčik položíte tak, aby smer ťahu prebiehal pozdĺž extrudovaných liniek, využijete pevnosť súvislej plastovej stopy.
Pri konzole v tvare L je podobný problém v rohu. Ak sa roh pri zaťažení otvára cez vrstvy, riziko delaminácie rastie. Pomôže otočenie dielu, väčší rádius v rohu, rebrá, viac stien alebo rozdelenie modelu na dve časti, ktoré sa po tlači zoskrutkujú vo výhodnejšej orientácii.
Pri otvoroch pre skrutky zvážte, či skrutka nerozťahuje vrstvy od seba. Na opakované skrutkovanie sú vhodné teplom zatavovacie závitové vložky, väčší priemer steny okolo otvoru a dostatok materiálu medzi otvorom a okrajom dielu.
Začiatočníci často zvýšia výplň z 20 % na 80 % a očakávajú dramaticky pevnejší diel. V skutočnosti pri mnohých tvaroch nesie veľkú časť ohybu a nárazu vonkajší plášť. Preto býva pridanie perimetrov účinnejšie než extrémna výplň.
S dýzou 0,4 mm znamenajú 2 steny približne 0,8 mm plastu po obvode. Tri steny už dajú približne 1,2 mm, štyri okolo 1,6 mm a päť okolo 2,0 mm. Pri držiaku, ktorý sa ohýba, často pocítite rozdiel medzi 2 a 4 stenami viac než rozdiel medzi 20 % a 40 % výplne.
Praktické pravidlo:
Nezabudnite na horné a spodné vrstvy. Tenký vrch nad riedkou výplňou sa môže prepadávať, praskať alebo pôsobiť mäkko. Pri výške vrstvy 0,2 mm je 5-7 horných vrstiev dobrým základom pre funkčné diely.
Výplň podopiera horné vrstvy, prepája steny a pomáha rozložiť zaťaženie vo vnútri dielu. Nie vždy je však efektívne tlačiť takmer plný blok plastu. Vyššia výplň zvyšuje hmotnosť, čas tlače, spotrebu materiálu a pri niektorých materiáloch aj vnútorné pnutie.
Pre orientáciu:
| Použitie | Výplň |
|---|---|
| Vizuálne modely, krytky, ľahké diely | 5-15 % |
| Bežné držiaky, krabičky, prípravky | 15-30 % |
| Namáhané funkčné diely | 30-45 % |
| Lokálne silno zaťažené diely | 45-60 % alebo lokálne zosilnenie |
| Špeciálne prípady | 80-100 %, len keď viete prečo |
Plná výplň nie je automaticky najlepšia. Pri veľkom diele môže priniesť pnutie, krútenie a dlhú tlač. Často je lepšie pridať steny, zmeniť orientáciu, zväčšiť kritický prierez alebo použiť lokálny modifikátor výplne len okolo skrutky, čapu alebo miesta nárazu.
Gyroid je výborná univerzálna voľba. Roznáša zaťaženie vo viacerých smeroch, nemá tvrdé kríženie čiar v jednej vrstve a dobre funguje pri dieloch, pri ktorých presne neviete, odkiaľ príde sila. Hodí sa na kryty, držiaky, ergonomické diely a všeobecnú funkčnú tlač.
Grid a triangles vytvárajú tuhšiu vnútornú štruktúru a pri technických dieloch môžu dobre fungovať v ohybe. Nevýhodou môže byť hromadenie materiálu v kríženiach a väčšie riziko drhnutia dýzy, ak tlačiareň alebo filament nie sú dobre nastavené.
Cubic a adaptive cubic sú vhodné pre väčšie objemové diely, pri ktorých chcete pevnú podporu bez zbytočnej spotreby. Adaptive cubic dokáže šetriť materiál vo vnútri veľkých modelov a zahusťovať štruktúru bližšie k stenám.
Rectilinear je rýchly a jednoduchý. Na prototypy a bežné diely stačí, ale pri namáhaných súčiastkach zvyčajne siahnete po gyroide, gride, triangles alebo lokálne zosilnenej konštrukcii.
Výška vrstvy ovplyvňuje detail, čas tlače aj spojenie medzi vrstvami. Nižšia vrstva znamená jemnejší povrch a často lepší kontakt medzi stopami, ale tlač trvá dlhšie a rozdiel v pevnosti nie je nekonečný. Príliš vysoká vrstva môže zhoršiť pritlačenie materiálu do predchádzajúcej vrstvy a znížiť súdržnosť.
S dýzou 0,4 mm je praktické držať sa približne v rozsahu 0,16-0,24 mm. Na presné a pekné funkčné diely skúste 0,16 alebo 0,20 mm. Pri väčších držiakoch, kde neprekáža hrubší povrch, môže byť 0,24 mm rozumným kompromisom. Ak idete na 0,28 mm a viac, overte pevnosť testom a sledujte kvalitu vrstiev.
Šírka extrúzie sa často podceňuje. Mierne širšia linka než priemer dýzy môže zlepšiť spojenie stôp vedľa seba. Pri dýze 0,4 mm býva šírka 0,42-0,48 mm bežná, pri pevných dieloch možno po kalibrácii skúsiť aj o niečo viac. Pri veľkých pevných dieloch môže byť ešte účinnejšia väčšia dýza, napríklad 0,6 mm. Hrubšie stopy vytvoria robustnejšie steny za kratší čas.
Pevnosť medzi vrstvami závisí od toho, ako dobre sa nová stopa plastu spojí s predchádzajúcou. Príliš nízka teplota, príliš vysoká rýchlosť alebo príliš silné chladenie môžu spôsobiť, že vrstvy síce vyzerajú správne, ale pri zaťažení sa oddelia.
Pri funkčných dieloch zvyčajne tlačte skôr v hornej časti odporúčaného teplotného rozsahu filamentu. Neznamená to tlačiť čo najteplejšie za každú cenu. Cieľom je lepšie spojenie vrstiev bez nadmerného stringingu, deformácií, pretekania a straty detailov.
Chladenie nastavujte podľa materiálu. PLA ventilátor potrebuje, ale pri pevných dieloch nemusí byť vždy nutné chladiť na maximum. PETG často znesie menej ventilátora, ASA a ABS zvyčajne vyžadujú obmedzené chladenie a stabilné teplé prostredie. Nylon, PC a ďalšie technické materiály vyžadujú suchý filament a stabilné podmienky ešte viac.
Vlhký filament spoznáte podľa praskania, bubliniek, chlpatého povrchu, slabších vrstiev a nestabilnej extrúzie. Pri PETG a nylone je sušenie pred tlačou jednou z najlepších investícií do pevnosti.
Pevný diel začína už v CADe. Ostré vnútorné rohy sústreďujú napätie a praskajú skôr. Pridajte rádiusy, rebrá, väčšie prierezy v krčku a dostatok materiálu okolo otvorov. Ak má diel niesť skrutku, nedávajte otvor tesne k okraju. Ak má diel pružiť, navrhnite pružnú časť ako dlhšiu a plynulejšiu, nie ako tenký ostrý jazýček.
Pri veľkých držiakoch je často lepšie pridať rebrá než zvyšovať celý objem výplne. Rebro presne tam, kde vzniká ohyb, pridá pevnosť cielene a bez zbytočnej hmotnosti. Pri opakovane namáhaných dieloch pomáha aj zväčšenie rádiusov a odstránenie zárezov, v ktorých by začala trhlina.
Na závity používajte závitové vložky, priebežné skrutky s maticou alebo väčší plastový závit podľa zaťaženia. Malá samorezná skrutka v tenkej stene môže fungovať na kryt, ale nie na diel, ktorý sa často rozoberá.
Zvoľte PETG, 4 steny, 25-35 % gyroid, výšku vrstvy 0,2 mm a orientáciu tak, aby ohyb neodtrhával vrstvy. Otvory pre skrutky obklopte dostatočne hrubou stenou a pridajte zaoblenie v mieste prechodu ramena do základne.
Použite PLA, PETG alebo ASA podľa teploty prostredia. Stačia 2-3 steny a 10-20 % výplň, pretože kryt väčšinou nenesie veľké zaťaženie. Pevnosť zlepšia najmä stĺpiky pre skrutky, rádiusy a dostatočná hrúbka okolo závitov.
Začnite s PETG, ASA, nylonom alebo PC podľa teploty a chemického prostredia. Použite 5-6 stien, 35-50 % výplň a väčšiu dýzu, ak neprekáža hrubší detail. Kritické miesta okolo čapov, skrutiek a hrán zosilnite geometriou, nie iba výplňou.
PLA bude presné, ale môže krehko prasknúť. PETG alebo nylon zvyčajne lepšie znesie ohyb. Orientujte diel tak, aby vrstvy neležali cez najtenšie miesto ako stránky knihy. Pridajte rádius v koreni páčky a vyhnite sa ostrému zárezu.
Pre pevnú FDM tlač nehľadajte jedno univerzálne percento výplne. Najskôr riešte orientáciu a smer vrstiev, potom materiál, steny a geometriu. Výplň je dôležitá, ale pri mnohých dieloch nie je hlavným nositeľom pevnosti. Rozumným základom pre funkčný diel sú 3-5 stien, 20-40 % vhodnej výplne, správna orientácia, dobré spojenie vrstiev a materiál vybraný podľa skutočného použitia.
Keď má diel naozaj niečo vydržať, berte FDM tlač ako konštrukčný proces, nielen ako vyplnenie modelu plastom. Najpevnejšia tlač je tá, pri ktorej tvar, materiál a smer vrstiev spolupracujú.


