Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
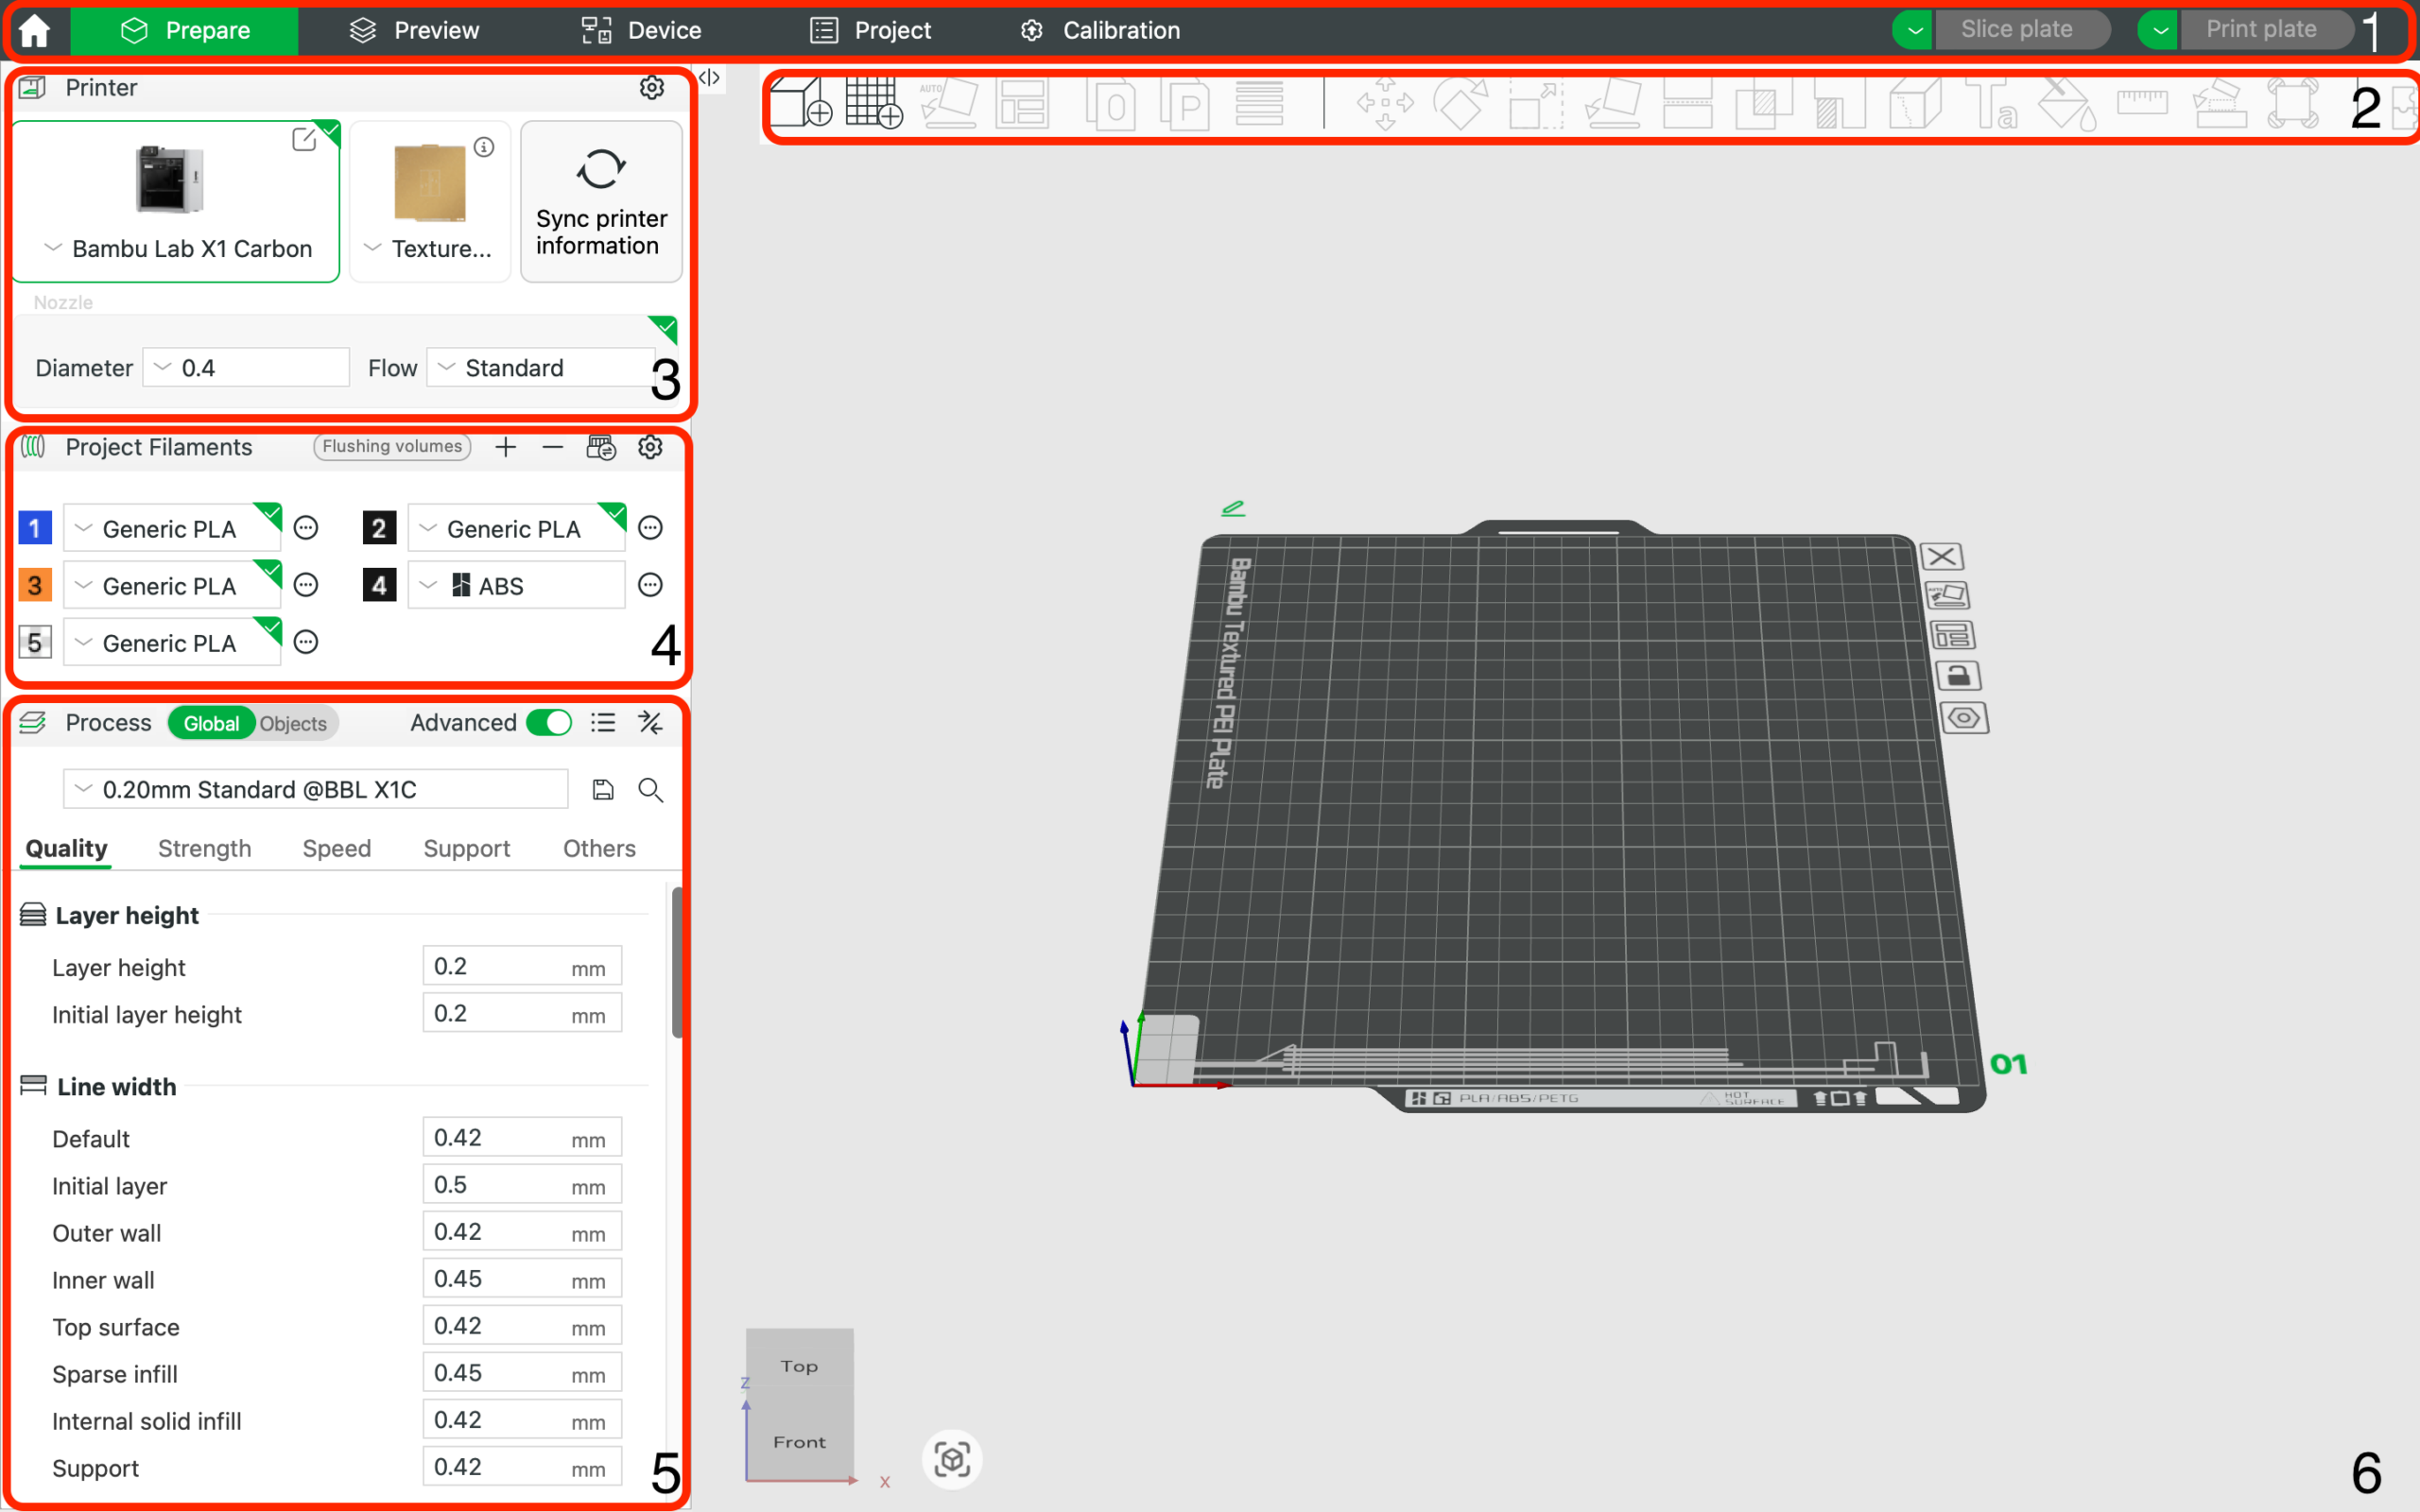
Bambu Studio je slicer, v ktorom sa rozhoduje o väčšine vecí, ktoré potom uvidíte na výtlačku: vrstvy, rýchlosť, teploty, chladenie, podpory, prietok filamentu, šev, výplň aj viacfarebná tlač. Tlačiarne Bambu Lab toho veľa automatizujú, ale dobrý výsledok stále nezávisí len od tlačidla „Slice“.
Najväčší rozdiel zvyčajne urobí správne zvolený profil tlačiarne, podložky a filamentu, potom kalibrácia prietoku a rozumná práca s rýchlosťou. Keď sa naučíte, čo v Bambu Studio meniť a čo naopak nechať tak, získate čistejšie steny, presnejšie rozmery, menej stringingu a spoľahlivejšiu prvú vrstvu.
Tento návod je praktický postup pre bežných používateľov tlačiarní Bambu Lab. Hodí sa pre série A, P aj X a väčšina princípov platí aj pre ďalšie tlačiarne podporované v Bambu Studio.
Pred ladením skontrolujte tri veci:
Ak tlačíte s dýzou 0,4 mm, ale v sliceri máte profil pre 0,2 mm alebo 0,6 mm, kalibrácia vám nepomôže. Rovnako profil pre PLA nebude ideálny pre PETG, ASA alebo TPU. Bambu Studio používa kombináciu profilu tlačiarne, procesu a filamentu. Každý z nich ovplyvňuje niečo iné:
Dobrým postupom je začať na predvolenom profile a vlastnú kópiu si uložiť až vo chvíli, keď viete, prečo konkrétnu hodnotu meníte. Neprepisujte predvolené profily chaoticky. Lepšie je mať napríklad „PLA 3D tlač SK – lesklé“ alebo „PETG čierne – pevnosť“ a už z názvu poznať, na čo profil slúži.
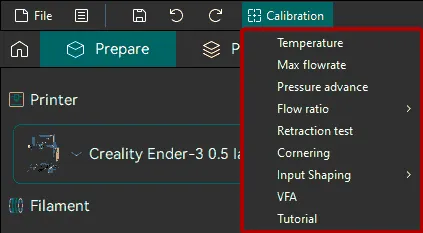
Keď otvoríte novú cievku, postupujte jednoducho:
Ušetríte si tým veľa náhodného skúšania. Ak začnete meniť teplotu, rýchlosť, prietok a retrakcie naraz, nebudete vedieť, ktorá zmena skutočne pomohla.
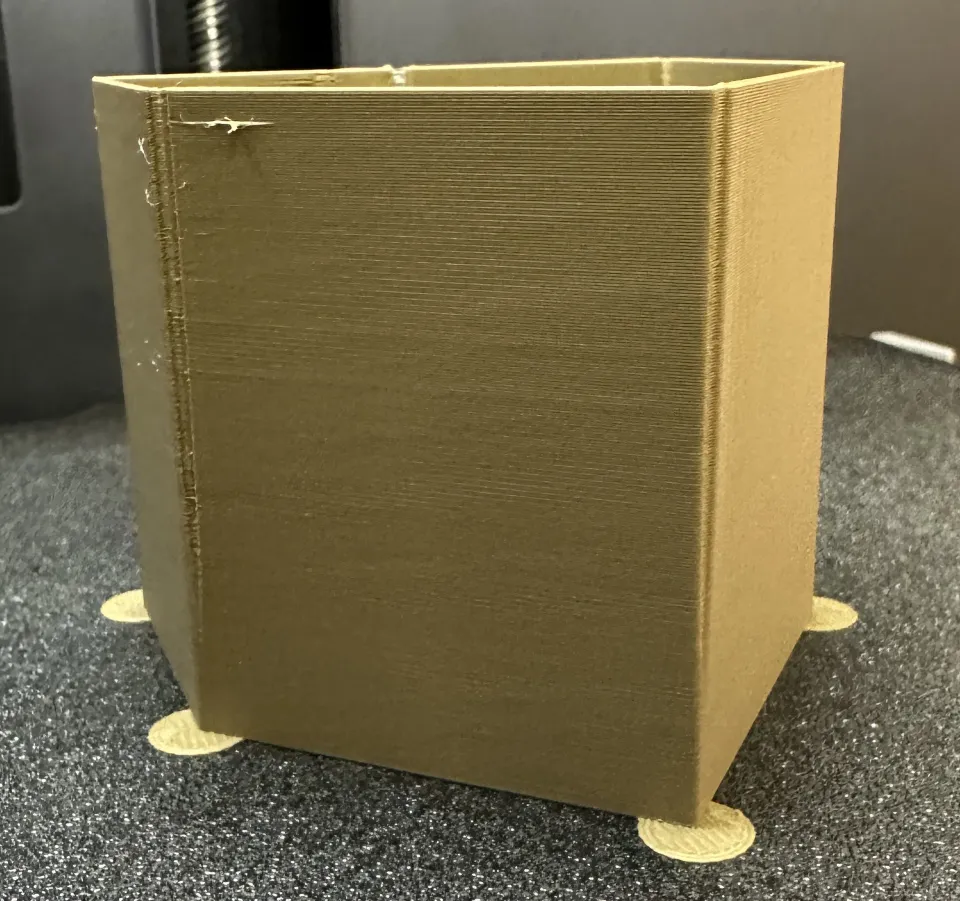
Flow Dynamics je kalibrácia, ktorá nastavuje, ako slicer kompenzuje tlak roztaveného filamentu v dýze. Často sa o nej hovorí ako o pressure advance alebo K faktore. V praxi rieši najmä to, aby tlačiareň nepretláčala materiál v rohoch a zároveň nemala podextrudované začiatky čiar.
Typické príznaky nesprávne nastaveného Flow Dynamics:
Kalibráciu spustite v Bambu Studio cez kalibračné nástroje. Pri niektorých tlačiarňach a kombináciách firmvéru môže byť dostupný automatický aj ručný variant. Ak tlačiareň podporuje automatickú kalibráciu, je to pohodlný začiatok. Ručná kalibrácia sa hodí, keď chcete výsledok uložiť do profilu filamentu a používať ho opakovane.
Flow Dynamics má zmysel vykonávať najmä pri zmene filamentu, značky, farby, dýzy, tlačovej teploty alebo maximálneho objemového prietoku. Pri rovnakej cievke ju nemusíte opakovať pred každou tlačou, ak sú výsledky stabilné.
Praktický príklad: tlačíte PLA s rýchlym profilom a rohy malých technických dielov sú mierne nafúknuté. Nezačínajte znižovaním rýchlosti na polovicu. Najprv skontrolujte Flow Dynamics, pretože problém môže byť v kompenzácii tlaku, nie v mechanike tlačiarne.
Flow Rate rieši niečo iné než Flow Dynamics. Zatiaľ čo Flow Dynamics dolaďuje správanie pri rozbiehaní a brzdení extrúzie, Flow Rate určuje celkové množstvo vytlačeného materiálu. V profile filamentu sa prejavuje ako pomer prietoku.
Nesprávny Flow Rate spoznáte takto:
Pri novom filamente odporúčam najskôr urobiť Flow Dynamics a až potom Flow Rate. Dôvod je jednoduchý: ak sa tlačiareň nesprávne správa pri zmene tlaku v dýze, môže to skresliť aj vizuálne hodnotenie prietoku.
Pri ručnom vyhodnocovaní Flow Rate nesledujte len najkrajší stred kocky. Pozrite sa na hornú plochu pod bočným osvetlením. Ideálne nastavenie má čiary spojené, ale nie zaliate. Ak povrch vyzerá ako poorané pole, prietok je príliš vysoký. Ak medzi čiarami vidíte jemné medzery, je nízky.
Teplota dýzy ovplyvňuje lesk, pevnosť vrstiev, stringing, previsy aj maximálnu rýchlosť. Predvolený profil býva dobrým začiatkom, ale medzi značkami filamentov sú rozdiely. Aj dve farby rovnakého PLA sa môžu správať trochu inak.
Používajte malé kroky, zvyčajne 5 °C. Ak PLA stringuje, skúste teplotu znížiť. Ak sú vrstvy krehké alebo sa obvody zle spájajú, skúste ju zvýšiť. Pri PETG býva dôležité nájsť kompromis medzi pevnosťou a tvorbou chĺpkov. Pri ASA a ABS sledujte najmä stabilné prostredie, komoru a obmedzenie prievanu.
Orientácia pre bežné materiály:
| Materiál | Čo ladiť ako prvé | Typický problém |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, chladenie | stringing, lesklé pretečenia, slabšie previsy |
| PETG | teplota, prietok, chladenie | chĺpky, prilepená podpera, drsná horná plocha |
| TPU | rýchlosť, prietok, sušenie | nepravidelná extrúzia, stringing |
| ASA/ABS | teplota, komora, chladenie | krútenie rohov, praskanie vrstiev |
| PA/nylon | sušenie, teplota, prietok | bublinky, slabé vrstvy, nestabilný povrch |
Nezabudnite, že vlhký filament môže napodobňovať nesprávne nastavenie slicera. Ak počujete praskanie, vidíte bublinky alebo je povrch matný a pórovitý, najskôr filament vysušte.
Tlačiarne Bambu sú rýchle, ale každý filament má limit, koľko materiálu sa stihne roztaviť a vytlačiť. V Bambu Studio sa to rieši hodnotou maximálneho objemového prietoku. Keď je limit príliš vysoký, slicer povolí rýchlosti, ktoré hotend alebo konkrétny filament nezvládne.
Príznaky príliš vysokého objemového prietoku:
Ak riešite pevnosť, nesledujte len čas tlače. Rýchla tlač môže vyzerať dobre, ale diel bude slabší, pretože vrstvy sa horšie spoja. Pri technických dieloch často pomôže znížiť maximálny objemový prietok alebo použiť konzervatívnejší procesný profil.
Praktický príklad: držiak z PETG má pekný povrch, ale praskne v namáhanom mieste. Namiesto zvýšenia výplne z 25 % na 60 % skúste najprv znížiť rýchlosti, zvýšiť teplotu o 5 až 10 °C a overiť, či filament nie je vlhký.
Prvá vrstva rozhoduje o tom, či tlač vôbec dokončí. Bambu Studio umožňuje vybrať typ podložky a podľa toho upravuje teploty aj správanie prvej vrstvy. Vždy skontrolujte, či podložka v projekte zodpovedá tomu, čo je fyzicky v tlačiarni.
Keď prvá vrstva nedrží:
Keď je prvá vrstva príliš rozpučená, býva spodná hrana dielu širšia. Pri presných technických súčiastkach potom pomôže kompenzácia prvej vrstvy alebo drobná úprava návrhu modelu. Neriešte to prílišným odtrhávaním modelu od podložky, pretože môžete poškodiť povrch podložky.
Najčastejšia kombinácia je dýza 0,4 mm a výška vrstvy 0,2 mm. Je rýchla a univerzálna. Pri detailnejších modeloch môžete použiť 0,16 mm alebo 0,12 mm. Pri veľkých funkčných dieloch má naopak zmysel 0,24 mm alebo 0,28 mm, ak to profil a geometria dovoľujú.
Nižšia vrstva automaticky neznamená lepší diel. Získate jemnejší povrch v smere Z, ale tlač trvá dlhšie a niekedy sa zvýraznia iné chyby, napríklad prehrievanie malých detailov. Vyššia vrstva skráti tlač, ale vyžaduje väčší prietok materiálu a môže zhoršiť previsy.
Pri praktickom rozhodovaní:
Bambu Studio má viac typov podpier vrátane stromových podpier. Pred zapnutím podpier pre celý model skúste model otočiť. Často stačí zmeniť orientáciu o 45 alebo 90 stupňov a podpery takmer zmiznú.
Pri podperách sledujte najmä:
Ak máte AMS, je veľmi lákavé použiť PETG ako oddeľovaciu vrstvu pre PLA alebo naopak. Funguje to dobre, pretože materiály sa k sebe horšie lepia. Počítajte však s dlhšou tlačou a väčšou spotrebou kvôli preplachovaniu. Pri jednom malom dotyku podpery to často nedáva zmysel. Pri zložitom modeli s veľkou kontaktnou plochou už áno.
Keď sa podpera odstraňuje ťažko, nezväčšujte hneď medzeru výrazne. Príliš veľká medzera zhorší spodný povrch modelu. Meňte hodnoty postupne a vytlačte malý výrez problematickej časti.
Viditeľný šev je bežnou vlastnosťou FDM tlače. Bambu Studio umožňuje ovplyvniť, kam sa šev umiestni. Pri dekoratívnych modeloch ho schovajte na zadnú stranu alebo do rohu. Pri valcových dieloch môže byť lepšie náhodné rozmiestnenie, ale len ak vám neprekážajú drobné bodky po obvode.
K čistejším stenám pomáha:
Horná plocha sa dolaďuje najmä prietokom, počtom horných vrstiev a vzorom výplne. Ak je horná plocha deravá, pridajte horné vrstvy alebo zvýšte hustotu výplne pod ňou. Ak je drsná a preliata, skontrolujte Flow Rate.
Funkčné diely zvyčajne potrebujú viac stien, nie iba viac výplne. Namiesto 2 stien a 50% výplne skúste 4 steny a 25 až 35% výplne. Často získate pevnejší a čistejší diel bez zbytočného času navyše.
Pri AMS je najdôležitejšie správne priradiť filamenty a nepodceniť preplachovanie. Bambu Studio zvláda multimateriálovú tlač veľmi pohodlne, ale fyziku nemožno obísť. Pri prechode z čiernej na bielu potrebujete výrazne viac preplachovania než medzi podobnými farbami.
Praktické tipy:
Novšie verzie Bambu Studio pridávajú aj funkcie na miešanie a riadenie farebných prechodov. Berte ich ako pokročilé nástroje. Pri dôležitej zákazke vždy najskôr vytlačte malú vzorku, pretože náhľad farby nemusí presne zodpovedať výsledku pri konkrétnom filamente a geometrii.
Najskôr vysušte filament, najmä PETG, TPU a nylon. Potom znížte teplotu po 5 °C a skontrolujte, či nie je prietok zbytočne vysoký. Pri veľmi lesklých filoamentoch môže pomôcť mierne pomalšia tlač.
Spustite kalibráciu Flow Dynamics. Ak problém pretrváva, znížte rýchlosť vonkajšej steny alebo zrýchlenie. Pri malých technických dieloch je čistý roh dôležitejší než rekordný čas tlače.
Skontrolujte Flow Rate. Preliata horná plocha znamená príliš veľa materiálu, medzery znamenajú málo materiálu alebo málo horných vrstiev. Pomôcť môže aj nižšia rýchlosť hornej vrstvy.
Zvýšte teplotu, znížte rýchlosť, skontrolujte objemový prietok a vysušte filament. Pri pevnostných dieloch používajte viac stien a správnu orientáciu modelu.
Vyčistite dosku, overte výber podložky v Bambu Studio a spustite vyrovnanie. Ak sa odliepajú rohy, pridajte brim a obmedzte prievan.
Po niekoľkých týždňoch používania môžete mať v Bambu Studio mnoho vlastných profilov. Ak ich rozumne nepomenujete, rýchlo stratíte prehľad. Odporúčam jednoduchý formát:
Materiál - značka/barva - účel - tryska
Napríklad:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Keď meníte iba proces, pomenujte ho podľa výsledku: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl.test2 final opravdu final, ktorým o mesiac nikto nebude rozumieť.
Pre bežnú tlač z PLA na dýze 0,4 mm začnite takto:
Pri PETG klaďte väčší dôraz na sušenie, opatrnejšie chladenie a čistú dosku. Pri ASA a ABS riešte prostredie okolo tlačiarne, nielen slicer. Pri TPU spomaľte a nesnažte sa tlačiť rýchlosťou PLA.
Bambu Studio dokáže veľa vecí automaticky, ale najlepšie výsledky vzniknú vtedy, keď viete, ktoré nastavenie rieši ktorý problém. Pre nový filament si vytvorte jednoduchý rituál: správny profil, prvá vrstva, Flow Dynamics, Flow Rate, potom teplota a rýchlosť.
Ak sa tlač nepodarí, nemeňte desať hodnôt naraz. Nájdite príznak, upravte jednu vec a vytlačte malý test. Práve tento pokojný postup je rozdiel medzi náhodným nastavovaním a opakovateľnou tlačou.


