Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
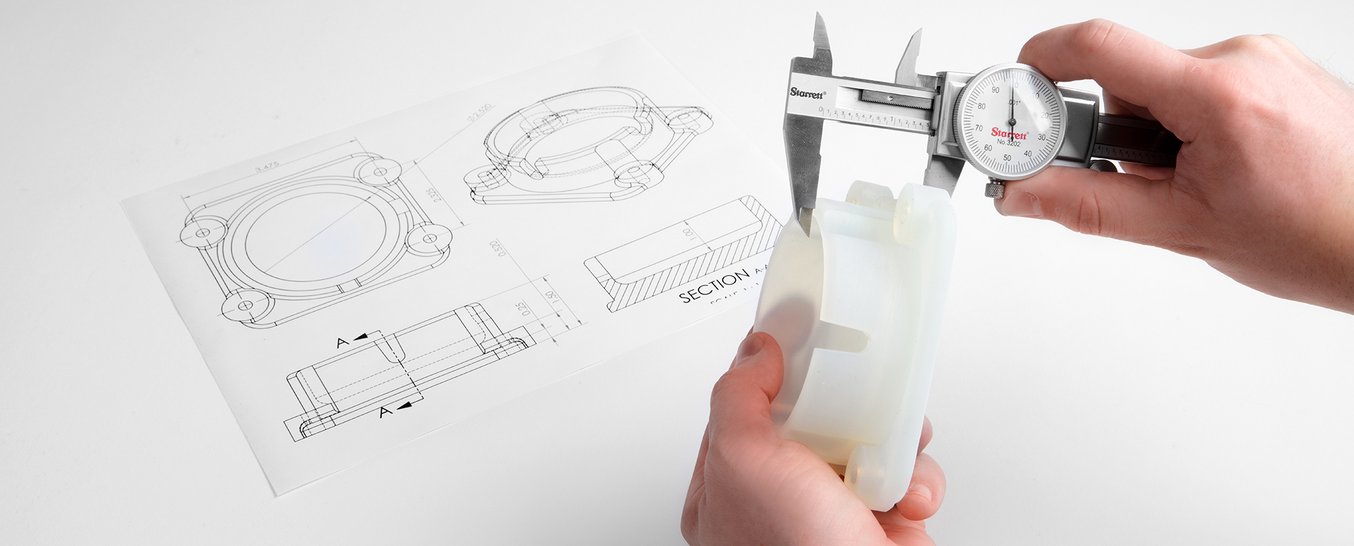
Dobre pripravený 3D model šetrí čas, materiál aj peniaze. Pri dekorácii často stačí, že súbor pôjde otvoriť v sliceri. Pri funkčnom diele však rozhoduje mierka, správny formát, hrúbka stien, vôľa medzi dielmi a to, či je model naozaj tlačiteľný.
Tento návod zhŕňa, čo skontrolovať pred odoslaním podkladov na 3D tlač alebo pred domácim slicovaním. Hodí sa na technické diely, krytky, držiaky, náhradné súčiastky, prototypy aj malé série.
Pred exportom alebo objednávkou si overte najmä toto:
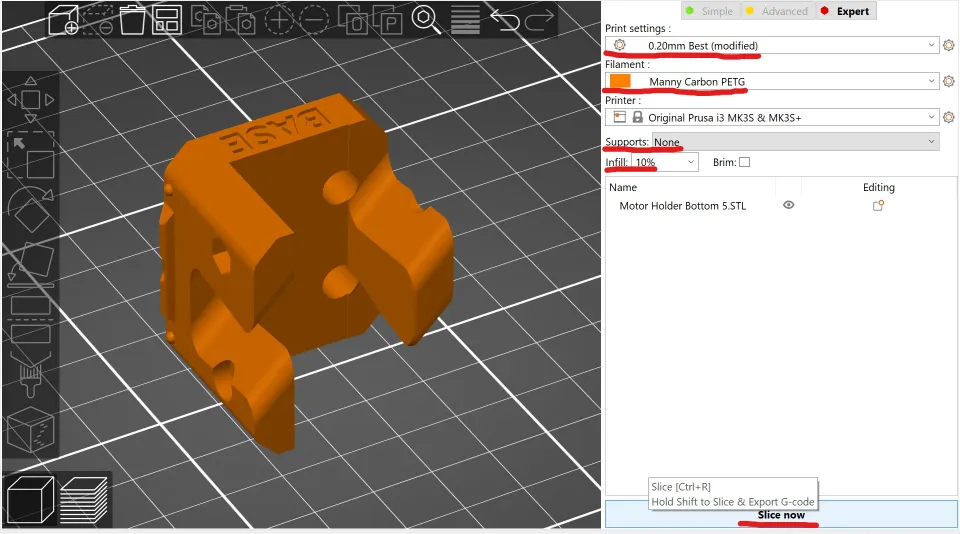
STL je najbežnejší formát pre 3D tlač. Opisuje povrch modelu ako sieť trojuholníkov. Je jednoduchý, podporujú ho prakticky všetky slicery a na mnohé zákazky úplne stačí.
Má však obmedzenia. STL neukladá jednotky, farby, materiál ani históriu modelu. Keď je model exportovaný v palcoch a slicer ho načíta ako milimetre, diel môže byť 25,4-krát menší. Preto je dôležité po importe skontrolovať aspoň jeden známy rozmer.
STL je vhodné, keď:
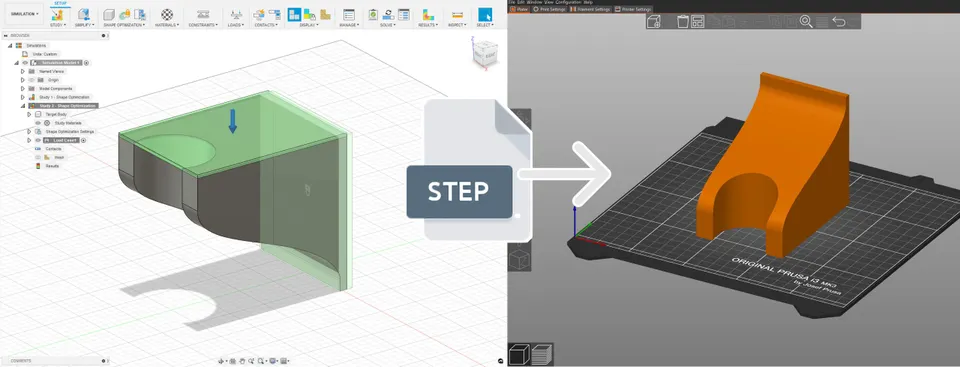
STEP je CAD formát na presnejšiu výmenu technických modelov. Nejde o trojuholníkovú sieť, ale o opis objemovej geometrie. Vďaka tomu sa lepšie upravuje, meria a kontroluje.
Pri funkčných súčiastkach je STEP často cennejší než samotné STL. Ak je potrebné upraviť otvor, zmeniť hrúbku steny, doplniť skosenie alebo overiť zostavu, so STEP súborom sa pracuje výrazne lepšie. Moderné slicery dokážu STEP často priamo otvoriť, ale pri príprave tlače sa aj tak prevádza na tlačiteľnú sieť.
STEP posielajte najmä vtedy, keď:
Najlepšia prax pri zákazkovej tlači je jednoduchá: pošlite STEP ako zdrojový technický model a STL ako náhľad toho, ako ste si predstavovali export na tlač.
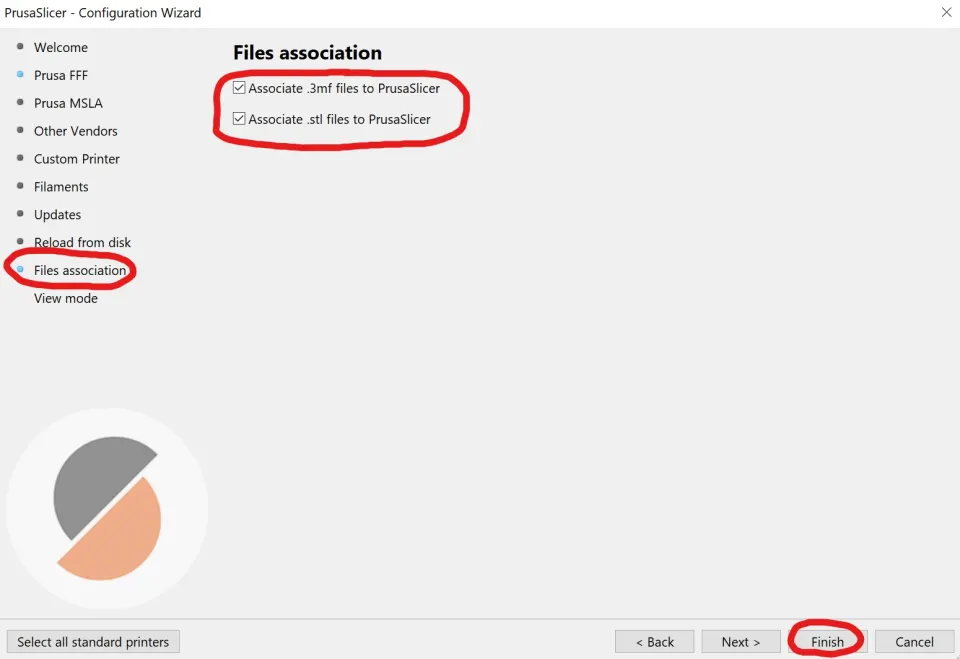
3MF sa hodí, keď chcete odovzdať viac než samotný tvar. Dokáže niesť informácie o viacerých objektoch, ich polohe, farbách, materiáloch a niekedy aj nastaveniach slicera. Je praktický pri viacmateriálovej tlači, pripravených projektoch a modeloch s viacerými časťami na jednej podložke.
Pri bežnej objednávke technického dielu však nenahrádza STEP. Ak má niekto diel kontrolovať alebo upravovať v CADe, pošlite stále aj STEP.
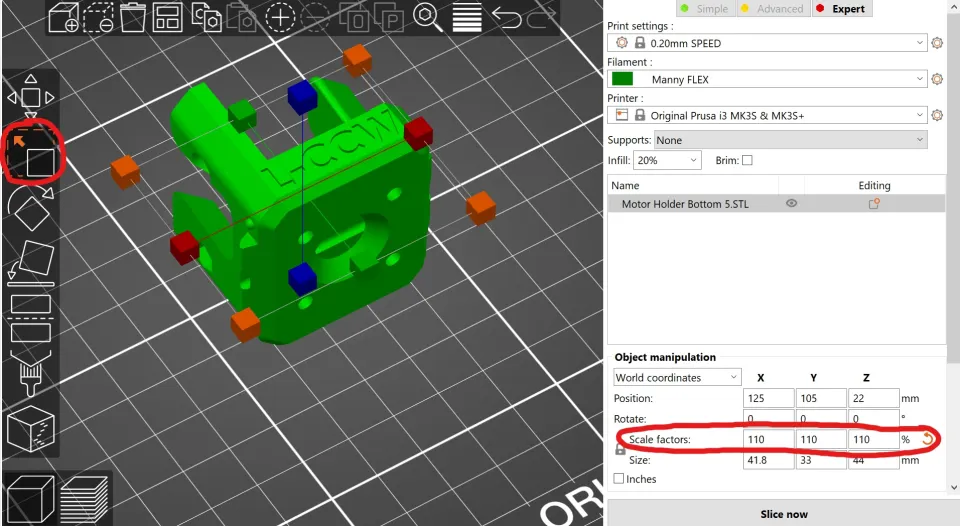
3D tlač sa v praxi pripravuje v milimetroch. Aj keď modelujete v centimetroch alebo palcoch, export na tlač nastavte na milimetre a po importe skontrolujte rozmer.
Praktický postup:
Ak má model nesprávnu veľkosť, neopravujte funkčný diel odhadom pomocou percent v sliceri. Vráťte sa do CADu, správne nastavte jednotky a exportujte znova. Škálovanie v sliceri má zmysel pri dekoráciách, figúrkach alebo maketách. Pri dieloch s otvormi, závitmi a dosadacími plochami môže zmeniť vôle a zničiť funkciu.
Tolerancia hovorí, aká veľká odchýlka od navrhnutého rozmeru je ešte prijateľná. Vôľa je zámerná medzera medzi dvoma dielmi, aby do seba zapadli, posúvali sa alebo otáčali.
Príklad: ak navrhnete kolík 10,00 mm a otvor 10,00 mm, nie je to dobrý návrh na bežnú 3D tlač. Aj keby bola tlač veľmi presná, povrch nebude dokonale hladký a otvor býva často nepatrne menší. Na zasunutie kolíka je potrebné otvor zväčšiť alebo kolík zmenšiť.
Orientačné východiskové hodnoty pre plastové diely:
| Použitie | Odporúčaná vôľa na začiatok |
|---|---|
| Pevné osadenie po doladení | 0,1 až 0,2 mm |
| Bežné zasunutie pri FDM tlači | 0,3 až 0,5 mm |
| Voľnejší posuv alebo pánt pri FDM | 0,5 až 0,8 mm |
| Jemnejšia resinová tlač | 0,1 až 0,3 mm |
| Väčšie diely alebo dlhšie plochy | pridajte rezervu podľa dĺžky kontaktu |
Berte ich ako východiskový bod, nie ako univerzálnu normu. Materiál, orientácia tlače, kalibrácia tlačiarne, veľkosť dielu aj postprocessing môžu výsledok zmeniť. Pri sérii alebo drahšom diele sa oplatí najskôr vytlačiť malú testovaciu vzorku s niekoľkými vôľami.
Ak má viečko nasadnúť na krabičku z FDM tlače, nezačínajte nulovou vôľou. Na jednoduché nasadenie skúste napríklad 0,3 mm na každej strane. Pri malom viečku to môže byť akurát, pri väčšom kryte bude možno potrebná väčšia vôľa kvôli deformácii rohov.
Pre čap s priemerom 10 mm navrhnite otvor podľa požadovaného správania. Na tesnejšie ručné zasunutie môže dávať zmysel otvor 10,2 až 10,3 mm. Na voľné otáčanie môže byť lepší rozmer 10,5 mm alebo viac. Pri otvoroch po FDM tlači počítajte s tým, že vnútorný priemer môže vyjsť menší než v modeli.
Pri samoreznej skrutke netlačte finálny metrický závit bez rozmyslu. Často je lepšie navrhnúť pilotný otvor, vyskúšať priemer na vzorke a prípadne použiť závitovú vložku. Na opakované skrutkovanie sú teplom zalisované mosadzné vložky spoľahlivejšie než plastový závit.
Pri pružných západkách myslite na smer vrstiev. Diel je medzi vrstvami slabší než v rovine vrstvy, takže tenký jazýček orientovaný nesprávnym smerom môže prasknúť. Pridajte rádius v koreni západky, vyhnite sa ostrým vnútorným rohom a počítajte s prototypom.
Model musí mať objem. Plocha bez hrúbky, napríklad škrupina z vizualizačného programu, nie je sama osebe tlačiteľný diel. Každá stena musí byť dostatočne hrubá, aby ju tlačiareň dokázala vytvoriť.
Pri bežnej FDM tlači s tryskou 0,4 mm je rozumné navrhovať steny ako násobky šírky extrúzie. Namiesto steny 0,55 mm je praktickejších 0,8 mm, 1,2 mm alebo 1,6 mm. Pri pevných držiakoch býva často lepšie začať približne na 2 až 3 mm podľa zaťaženia a geometrie.
Pri jemných nápisoch, drážkach a reliéfoch myslite na to, že slicer nedokáže vytlačiť detail menší, než umožňuje tryska, materiál a výška vrstvy. To, čo vyzerá dobre na monitore, môže na výtlačku zmiznúť alebo sa zliať.
Slicer potrebuje rozpoznať, čo je vnútri a čo vonku. Preto má byť model uzavretý, objemový a bez chýb siete.
Skontrolujte najmä:
Pri CAD modeloch je najlepšie opraviť problém v zdroji, nie až v STL. Automatická oprava siete môže pomôcť, ale pri technickom diele môže zároveň zmeniť rozmer alebo odstrániť detail, ktorý mal byť funkčný.
Pri exporte STL zvyčajne nastavujete jemnosť trojuholníkovej siete. Rôzne programy používajú rôzne názvy, napríklad chord height, deviation, angle tolerance, refinement alebo resolution.
Príliš hrubý export urobí z valca viditeľný mnohouholník. Príliš jemný export vytvorí obrovský súbor, ktorý sa pomaly otvára, ale tlač už nemusí byť lepšia, pretože limitujúcim faktorom je tryska a technológia.
Odporúčaný postup:
Ako praktický začiatok možno pri bežných CAD exportoch použiť odchýlku približne 0,01 až 0,05 mm pre malé a stredne veľké diely. Pri veľkých dekoratívnych dieloch môže stačiť hrubšie nastavenie. Pri presných malých tvaroch alebo hladkých viditeľných krivkách zvoľte jemnejší export a overte výsledok náhľadom.
Model nie je hotový len tým, že má správny tvar. Pri 3D tlači záleží aj na tom, ako bude položený na podložke.
Orientácia ovplyvňuje:
Keď navrhujete držiak, ktorý bude znášať ťah alebo ohyb, premýšľajte, kadiaľ povedú vrstvy. Keď navrhujete pohľadový kryt, rozhodnite, ktorá strana má byť najkrajšia a kde môžu byť stopy po podperách. Ak si nie ste istí, priložte k objednávke poznámku, ktorá plocha je funkčná a ktorá pohľadová.
Samotný súbor často nestačí. Pri funkčnom diele napíšte krátke zadanie:
Ak máte výkres, priložte ho. Nemusí ísť o zložitú technickú dokumentáciu. Často stačí obrázok s niekoľkými rozmermi, označením funkčných plôch a poznámkou typu: „tento otvor musí pasovať na skrutku M4“ alebo „táto plocha bude dosadať na hliníkový profil“.
Pri dekoratívnom modeli stačí kvalitné STL alebo 3MF, kontrola mierky a náhľad v sliceri. Pri technickom diele postupujte dôkladnejšie:
Dobré podklady nie sú iba „súbor na stiahnutie“. Sú to informácie, ktoré pomôžu vyrobiť diel tak, aby pasoval, vydržal a nemusel sa tlačiť znova. Najviac problémov vyriešite už v CADe: správnymi jednotkami, rozumnými vôľami, čistou geometriou a jasným zadaním.


