Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
Karbonom plnené polyamidy patria medzi materiály, po ktorých siahnete vo chvíli, keď už PLA, PETG ani ASA nestačia. Dokážu ponúknuť vysokú tuhosť, lepšiu rozmerovú stabilitu než čistý nylon, dobrú odolnosť voči teplu a profesionálne matný povrch. Zároveň však nie sú univerzálnym zázrakom. Vyžadujú suchý filament, odolnú trysku, správnu podložku a pri väčších dieloch často aj vyhrievanú alebo aspoň uzavretú komoru.
Najčastejšie sa stretnete s tromi skratkami: PA6-CF, PAHT-CF a PPA-CF. Všetky označujú polyamid s prímesou sekaných karbónových vlákien, ale každý smeruje trochu inam. PA6-CF je pevný a tuhý technický nylon, PAHT-CF je praktickejší variant pre diely vystavené teplu a vlhkosti a PPA-CF je najvýkonnejšia voľba pre náročné konštrukčné diely.
CF znamená carbon fiber, teda uhlíkové vlákno. Pri filamentoch nejde o súvislé dlhé vlákno ako pri kompozitoch pre letectvo, ale o jemne nasekané vlákna rozptýlené v plaste. Ich úlohou je spevniť materiál, zvýšiť tuhosť a obmedziť zmršťovanie pri tlači.
Karbónové vlákna zvyčajne prinášajú tieto výhody:
Majú však aj nevýhody. Karbónové vlákna sú abrazívne, takže rýchlo ničia mosadzné trysky. Znižujú tiež ťažnosť materiálu. Diely sú tuhé a pevné, ale pri zlom návrhu alebo nesprávnej orientácii vrstiev môžu prasknúť skôr než pružnejší neplnený nylon.
PA6-CF je nylon 6 vystužený karbónovým vláknom. Je obľúbený na držiaky, konzoly, prípravky, kryty, diely do strojov a funkčné prototypy, pri ktorých je dôležitá pevnosť a tuhosť. V suchom stave má často veľmi dobré mechanické vlastnosti a vysokú teplotnú odolnosť.
Typické použitie:
Najväčšou slabinou PA6-CF je vlhkosť. PA6 patrí medzi polyamidy, ktoré veľmi ochotne absorbujú vodu. Mokrá struna pri tlači prská, vytvára bubliny, povrch je chlpatý a pevnosť dielu klesá. Pri presných dieloch môže navyše absorbovaná vlhkosť po vytlačení zmeniť rozmery.
Ak chcete z PA6-CF dostať dobrý výsledok, považujte sušenie za povinný krok. Nestačí, že bol filament nový a vákuovo zabalený. Pri technických nylónoch je bežné sušiť aj novú cievku, tlačiť priamo zo suchého boxu a po tlači materiál znova uzavrieť so silikagélom.
PAHT-CF znamená high temperature polyamide s karbónovým vláknom. V praxi ide často o zmes polyamidov navrhnutú tak, aby zvládala vyššie teploty, mala dobrú rozmerovú stabilitu a nebola taká citlivá na vodu ako klasický PA6.
PAHT-CF je dobrá voľba, keď potrebujete diel, ktorý bude fungovať v reálnej prevádzke, ale nechcete sa púšťať do najdrahších a najnáročnejších materiálov PPA. Hodí sa na prípravky do dielne, diely v okolí motorov a elektroniky, držiaky, kryty, spony alebo malé série funkčných súčastí.
V porovnaní s PA6-CF býva PAHT-CF vhodnejší v týchto situáciách:
PAHT-CF stále vyžaduje sušenie, tvrdú trysku a dobré nastavenie prvej vrstvy. Nie je to materiál pre otvorenú lacnú tlačiareň bez úprav. V porovnaní s PA6-CF však môže byť tolerantnejší k bežnej prevádzke a pri niektorých zmesiach si lepšie zachováva vlastnosti aj po navlhnutí.
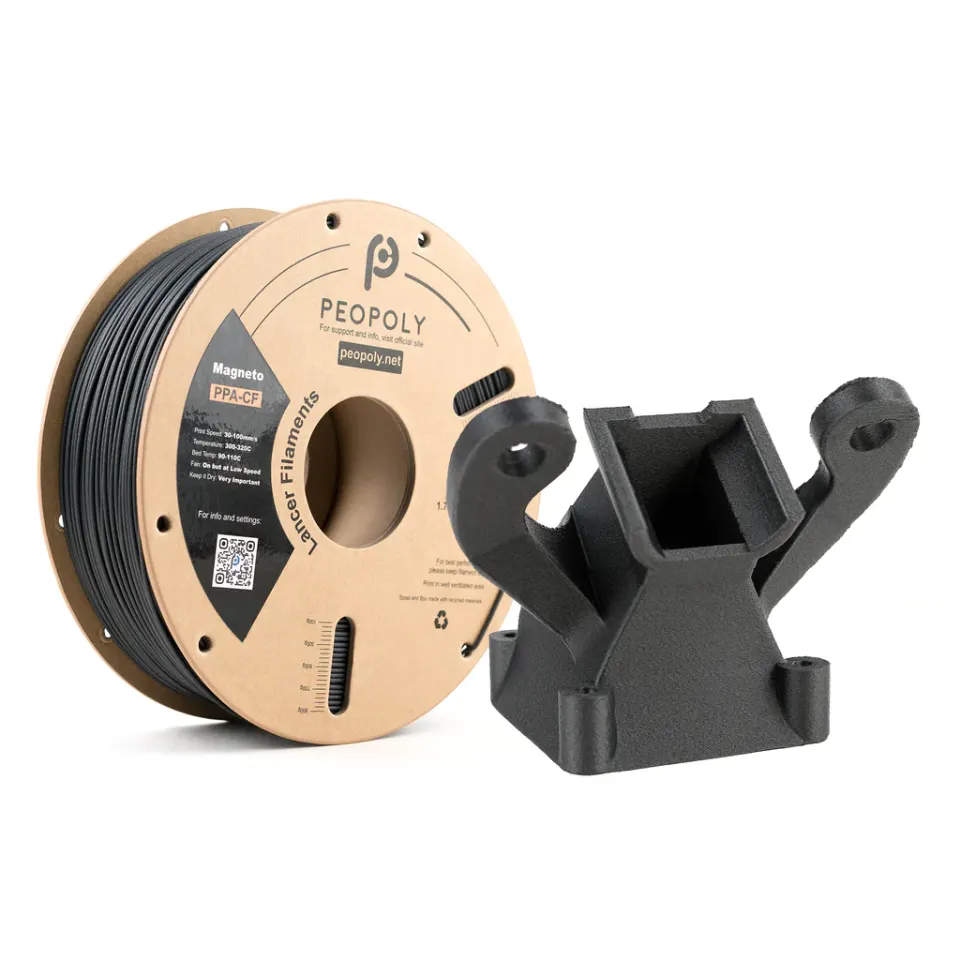
PPA-CF je polyftalamid vystužený karbónom. PPA patrí medzi výkonnejšie polyamidy a používa sa tam, kde je potrebná vyššia pevnosť, tuhosť, chemická odolnosť a tepelná stabilita. V praxi je to materiál na diely, ktoré sa majú priblížiť priemyselnému použitiu.
PPA-CF dáva zmysel na:
V porovnaní s PA6-CF a PAHT-CF môže PPA-CF ponúknuť vyššiu pevnosť v ťahu, vyšší modul pružnosti a väčšiu tepelnú rezervu. Zároveň je však náročnejší na tlačiareň. Vyžaduje vysokú teplotu trysky, vysokú teplotu podložky, stabilnú komoru a dôkladné sušenie. Pri väčších dieloch sa oplatí počítať s testovacími výtlačkami, pretože geometria, orientácia a žíhanie majú na výsledok veľký vplyv.
| Materiál | Silná stránka | Slabina | Kedy ho vybrať |
|---|---|---|---|
| PA6-CF | Veľmi dobrá tuhosť a pevnosť | Vysoká citlivosť na vlhkosť | Mechanicky namáhané diely, prípravky, konzoly |
| PAHT-CF | Lepšia stabilita v teple a vlhku | Stále vyžaduje sušenie a uzavretú tlač | Funkčné diely do prevádzky, kryty, spony, malé série |
| PPA-CF | Najvyšší výkon a tepelná rezerva | Vyššia cena a nároky na tlačiareň | Konštrukčné diely, automotive, priemyselné aplikácie |
Ak vyberáte prvý karbónový nylon, PAHT-CF je často najrozumnejšou vstupnou voľbou. PA6-CF zvoľte, keď chcete vysokú pevnosť a máte zvládnuté sušenie. PPA-CF vyberajte až vtedy, keď naozaj potrebujete jeho vyšší výkon a máte tlačiareň, ktorá zvládne stabilnú vysokoteplotnú tlač.
Pre všetky tri materiály platí niekoľko spoločných požiadaviek.
Použite kalenú, nerezovú, rubínovú, volfrámovú alebo inú abrazívzdornú trysku. Mosadzná tryska sa pri tlači karbónových filamentov veľmi rýchlo opotrebuje. To vedie k horšej presnosti, širšej stop e, pretekaniu materiálu a napokon k nepredvídateľným rozmerom.
Pri technických dieloch sa často oplatí tryska 0,6 mm. Lepšie prepúšťa plnený materiál, znižuje riziko upchatia a umožňuje pevnejšie perimetrie. Tryska 0,4 mm je použiteľná, ale musí byť kvalitná a čistá.
Počítajte s teplotami približne 260-310 °C podľa konkrétneho filamentu. PAHT-CF sa často tlačí v rozsahu približne 260-290 °C, PA6-CF okolo 280-300 °C a PPA-CF približne 280-310 °C. Vždy sa riaďte profilom konkrétnej značky, pretože zmesi sa líšia.
Polyamidy mávajú špecifické nároky na priľnavosť. Dobre fungujú špeciálne nylonové povrchy, garolit, vhodná technická podložka alebo PEI s oddeľovacou vrstvou podľa odporúčania výrobcu. Lepidlo neslúži len na lepšie priľnutie, často funguje aj ako separačná vrstva, aby sa povrch pri snímaní dielu nepoškodil.
Uzavretá komora výrazne zvyšuje šancu na rovný diel bez praskania a krútenia. Pri menších dieloch možno niekedy uspieť aj bez aktívneho ohrevu, ale pri väčších technických súčastiach je stabilná okolitá teplota zásadná. Pre PPA-CF a väčšie PA diely je komora prakticky nevyhnutnosťou.
Suchý box nie je doplnkom pre pohodlie, ale súčasťou procesu. Materiál vysušte pred tlačou, tlačte priamo z boxu a po tlači ho skladujte uzavretý. Cieľom je udržať relatívnu vlhkosť pri filamente nízku, ideálne pod 20 %.
Konkrétny profil vždy dolaďte podľa značky filamentu a tlačiarne, ale pri prvom teste sa môžete držať týchto zásad:
Pri technických dieloch často dáva väčší zmysel 4-6 perimetrov a 30-50% infill než 2 perimetre a 100% infill. Pevnosť v reálnom použití sa typicky odvíja od orientácie vrstiev, perimetrov a geometrie, nielen od percenta výplne.
Pri karbónových polyamidoch je rozdiel medzi pevnosťou v rovine vrstiev a pevnosťou medzi vrstvami veľmi dôležitý. Diely bývajú najpevnejšie v smere vlákien a perimetrov. Ak navrhujete držiak, hák alebo páku, orientujte model tak, aby hlavné ťahové napätie nepôsobilo naprieč vrstvami.
Praktický príklad: konzola namáhaná ohybom by nemala byť natočená tak, aby sa sila snažila vrstvy od seba odlúpnuť. Lepšia je orientácia, pri ktorej hlavný ťah preberajú súvislé perimetrie. Ak to geometria nedovoľuje, pridajte rádiusy, rebrá, väčší prierez alebo mechanické spojenie skrutkou.
Karbónový filament nie je náhradou za zlý návrh. Pevný materiál pomôže, ale ostré vnútorné rohy, slabé krčky a ťah cez vrstvy zostanú slabým miestom.
Žíhanie môže zvýšiť tepelnú stabilitu a niekedy aj mechanické vlastnosti. Pri PA6-CF sa často používajú teploty okolo 80-100 °C, pri PAHT-CF približne 80-130 °C a pri PPA-CF aj vyššie rozsahy podľa odporúčania výrobcu. Čas sa pohybuje v rozmedzí niekoľkých hodín.
Žíhanie však môže zmeniť rozmery, spôsobiť deformáciu alebo zvýrazniť vnútorné napätie. Preto sa neoplatí začínať rovno finálnym dielom. Najprv vytlačte skúšobnú vzorku podobnej hrúbky a tvaru, zmerajte ju pred žíhaním aj po ňom a až potom nastavte kompenzácie.
Najčastejšou chybou je tlač mokrého filamentu. Spoznáte ho podľa prskania v tryske, bublín, nerovnomernej extrúzie, chlpatého povrchu a slabších vrstiev. Riešenie je jednoduché: vysušiť a tlačiť zo suchého boxu.
Druhou častou chybou je použitie mosadznej trysky. Pri niekoľkých gramoch materiálu sa nemusí stať nič dramatické, ale pri dlhšej tlači sa otvor zväčšuje a profil prestane sedieť. Pri karbónových filamentoch používajte abrazívzdornú trysku od začiatku.
Treťou chybou je príliš agresívne chladenie. Ventilátor pomôže s prevismi, ale pri nylónoch môže zhoršiť spojenie vrstiev a zvýšiť deformácie. Začnite s nízkym chladením alebo bez neho a pridávajte len toľko, koľko vyžaduje geometria.
Štvrtou chybou je nesprávna orientácia modelu. Materiál môže mať skvelé tabuľkové hodnoty, ale ak je diel namáhaný cez vrstvy, výsledok sklamе. Pri konštrukčných dieloch plánujte orientáciu už pri modelovaní.
Vyberte PA6-CF, ak chcete veľmi tuhý a pevný diel, máte sušičku, suchý box a dokážete kontrolovať vlhkosť. Je vhodný na prípravky, technické držiaky a mechanické diely, ktoré nebudú dlhodobo pracovať v mokrom prostredí bez overenia rozmerovej stability.
Vyberte PAHT-CF, ak potrebujete spoľahlivý prevádzkový diel s dobrou tepelnou odolnosťou a praktickejším správaním voči vlhkosti. Pre väčšinu pokročilých používateľov je to najuniverzálnejší variant z tejto trojice.
Vyberte PPA-CF, ak potrebujete maximálny výkon, vysokú tuhosť, chemickú a tepelnú rezervu a ste pripravení na náročnejšiu tlač. Dáva zmysel pri dieloch, pri ktorých cena materiálu nie je hlavným parametrom a kde sa oplatí vyladiť proces.
PPA-CF, PA6-CF a PAHT-CF sú materiály na skutočne funkčnú 3D tlač. Dokážu vyrobiť pevné držiaky, prípravky, kryty aj konštrukčné diely, ktoré sa používajú mimo vitríny a mimo testovacej lavice. Kľúčom k úspechu však nie je len kúpiť drahú cievku. Dôležité je sušenie, správna tryska, stabilná teplota, vhodná podložka a návrh dielu podľa smeru zaťaženia.
Ak začínate, zvoľte PAHT-CF ako vyvážený materiál. Ak chcete maximum pevnosti z nylonu a zvládnete vlhkosť, siahnite po PA6-CF. Ak riešite naozaj náročné priemyselné použitie, PPA-CF ponúkne najväčšiu rezervu, ale zároveň najviac potrestá nedotiahnutý proces tlače.


