Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
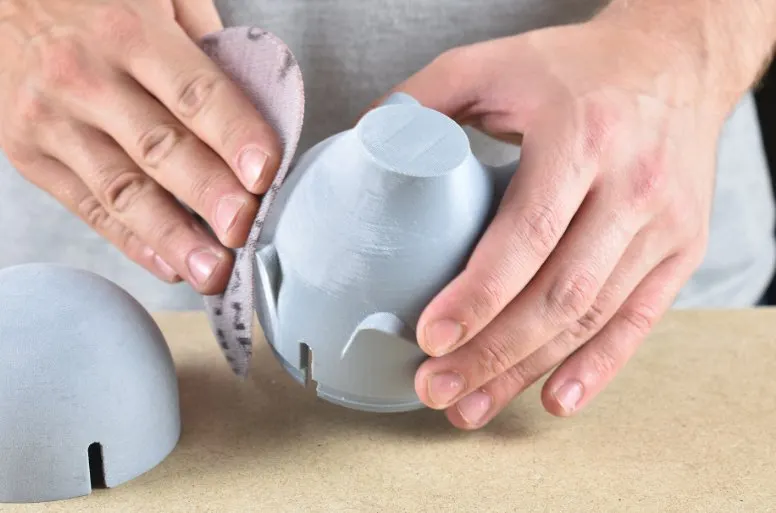
Výlisok po zložení z podložky ešte nemusí byť hotovým výrobkom. Pri funkčnom držiaku často stačí odstrániť podpery a začistiť hrany, ale pri dekoráciách, cosplay doplnkoch, krytoch elektroniky alebo darčekových modeloch rozhoduje práve postprocessing. Vďaka nemu zmiznú viditeľné vrstvy, spoje medzi dielmi a drobné chyby tlače. Výsledok potom môže vyzerať ako vstrekovaný plast, lakovaný prototyp alebo ručne vyrobený model.
Dobrou správou je, že nepotrebujete profesionálnu lakovňu. Potrebujete vedieť, aký materiál opracúvate, aký hladký povrch chcete a v akom poradí jednotlivé kroky vykonať. Najčastejšou chybou je začať príliš jemným brúsnym papierom, naniesť priveľa tmelu, ponáhľať sa s lakom alebo použiť rozpúšťadlo na materiál, pre ktorý nie je vhodné.
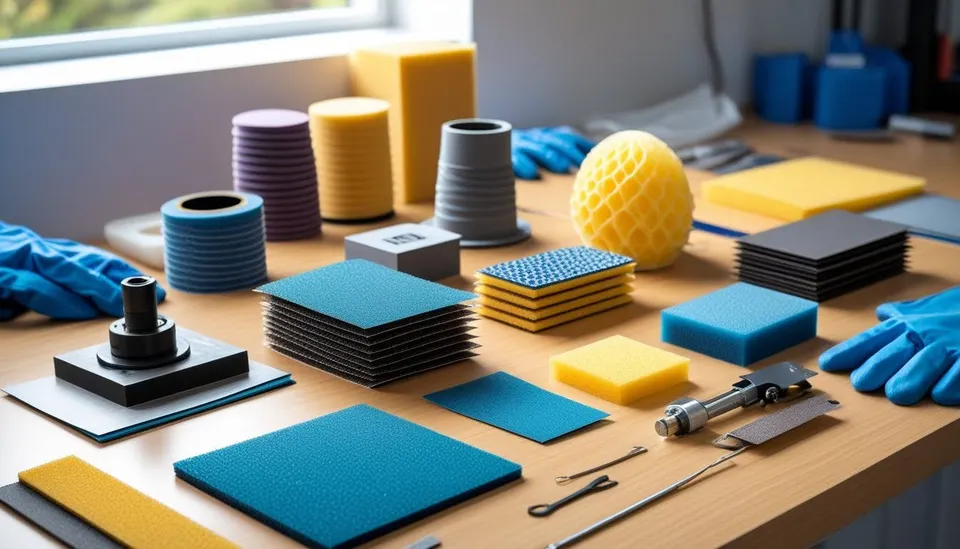
Základná súprava pre väčšinu FDM výtlačkov je jednoduchá: ostrý odlamovací nôž alebo skalpel, ihlové pilníky, brúsne papiere s hrubosťou približne 120, 180, 240, 400, 600 a 1000, brúsna hubka, sekundové lepidlo, dvojzložkový epoxid, plnič v spreji, jemný modelársky tmel, základová farba, finálna farba a prípadne bezfarebný lak. Hodí sa aj respirátor, rukavice, ochranné okuliare a dobré vetranie.
Pri väčších modeloch sa oplatí pridať brúsny blok. Prsty kopírujú nerovnosti a ľahko vytvoria vlnky, zatiaľ čo rovný blok udrží plochu rovnú. Na zakrivené povrchy je lepšia pružná brúsna hubka. Na malé detaily použite pilník, vatovú tyčinku s nalepeným brúsnym papierom alebo pásik brúsneho papiera preložený cez špáradlo.
Iný postup zvolíte pri figúrke na poličku a iný pri namáhanom držiaku do auta. Dekoratívny model môže mať vrstvy skryté pod tmelom, plničom a lakom. Funkčný diel však nesmie stratiť presnosť, pružnosť ani pevnosť. Každá vrstva tmelu a farby pridáva materiál. Pri otvoroch, závitoch, západkách a lícovaných plochách preto chráňte rozmery maskovacou páskou alebo ich po dokončení opatrne znovu začistite.
Pri dieloch, ktoré budú vonku alebo na slnku, myslite aj na materiál. PLA v teple mäkne a postprocessing z neho neurobí tepelne odolný plast. PETG je húževnatejší, ale horšie sa brúsi a niektoré farby na ňom bez dobrého základu držia slabšie. ASA a ABS sa dajú krásne chemicky vyhladiť, ale pri práci s rozpúšťadlami vyžadujú výrazne lepší bezpečnostný režim.
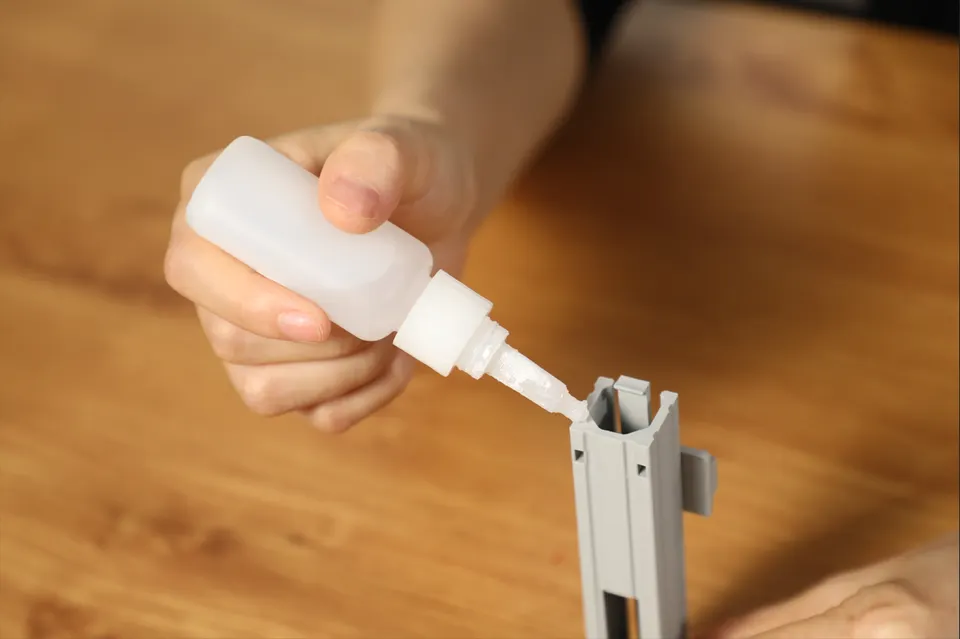
Skôr než otvoríte lepidlo, diely nasucho zložte. Odstráňte zvyšky podpier, nitky, sloniu nohu a hrbolčeky v mieste spoja. Hrany ľahko zdrsnite brúsnym papierom s hrubosťou okolo 180 až 240, aby malo lepidlo do čoho mechanicky zakotviť. Pri dlhých spojoch si pripravte svorky, gumičky alebo maliarsku pásku. Pri zložitých modeloch si na vnútornú stranu urobte malé značky, aby sa diely pri lepení neotočili.
Pre PLA je najrýchlejšou voľbou sekundové lepidlo. Riedke lepidlo natečie do presného spoja, gélové lepšie vyplní drobnú medzeru a toľko nesteká. Aktivátor urýchli vytvrdnutie, ale môže zanechať belavý povlak, preto ho používajte striedmo a radšej mimo viditeľných plôch.
PETG býva pri lepení tvrdohlavejšie. Pri ľahkých dekoratívnych spojoch môže fungovať sekundové lepidlo, pri pevnejších zostavách je vhodnejší dvojzložkový epoxid alebo lepidlo určené na plasty. Spoj vopred odmastite a zdrsnite. Ak je spoj namáhaný, nespoliehajte sa iba na lepidlo. Pridajte kolíky, zámky, skrutky, vložené drôty alebo tlačené čapy.
ABS a ASA možno lepiť aj rozpúšťadlom, pretože povrch sa dá čiastočne naleptať a spoj sa po odparení rozpúšťadla správa viac ako zvarený plast. Je to pevné, ale menej odpúšťa chyby a vyžaduje vetranie, rukavice a opatrnosť. Pri veľkých dieloch je praktickejší epoxid, pretože poskytne čas na presné usadenie.
Pri pružných materiáloch, napríklad TPU, počítajte s tým, že pevný krehký spoj sa môže pri ohýbaní odlúpnuť. Hľadajte pružné kontaktné alebo polyuretánové lepidlo a vždy ho otestujte na odrezku.
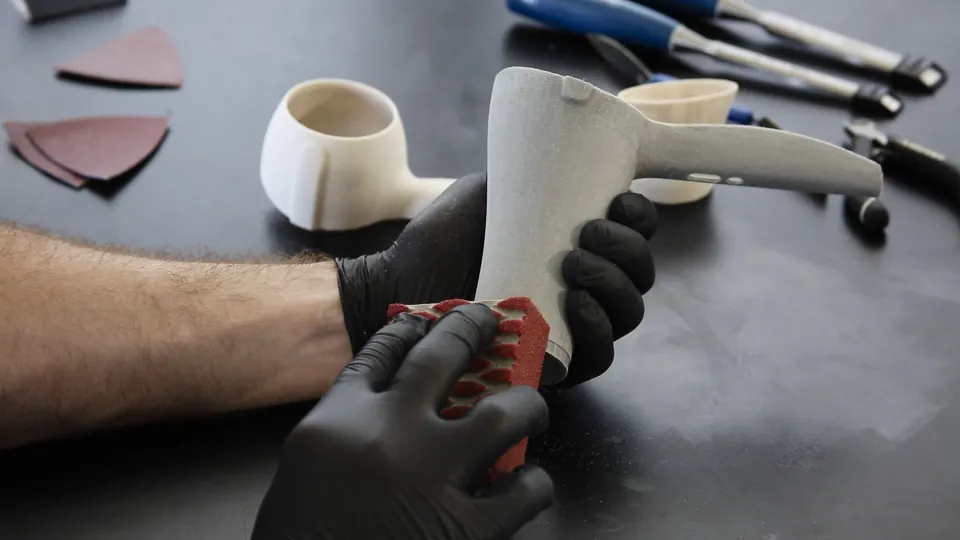
Brúsenie neznamená vziať najjemnejší papier a dlho čakať. Začnite takou hrubosťou, aká je potrebná, ale nie hrubšou. Ak potrebujete zarovnať vrstvy, zvyšky podpier alebo prechod medzi dvoma zlepenými dielmi, začnite približne hrubosťou 120 až 180. Keď tvar sedí, prejdite na 240, potom 400 a pri lakovanom povrchu na 600 až 1000. Preskakovanie hrubostí šetrí čas iba zdanlivo. Jemný papier potom nedokáže rýchlo odstrániť ryhy po hrubom brúsení.
PLA brúste radšej s ľahkým tlakom. Pri dlhom suchom brúsení sa plast zahrieva, mäkne a začne sa rozmazávať. Pomáha krátky pohyb, časté čistenie papiera a pri jemnejších krokoch mokré brúsenie. PETG sa môže pri brúsení tiež rozmazávať a naťahovať, preto je lepší ostrý brúsny papier, menší tlak a viac trpezlivosti. ABS a ASA sa brúsia príjemnejšie, ale prach z brúsenia nechcete vdychovať pri žiadnom materiáli.
Po každom kroku diel očistite. Prach v ryhách klame oko a po nastriekaní základu sa objaví ako špinavé mapy. Na suché čistenie stačí mäkká kefka, na záver voda s kvapkou saponátu alebo vhodný odmasťovač podľa materiálu. Pred lakovaním musí byť diel úplne suchý.
Tmel používajte na chyby, nie ako omietku na celý model. Na drobné škáry, ryhy a stopy po podperách stačí modelársky alebo akrylový tmel. Naneste ho špachtľou alebo starou kartou, zatlačte do medzery a prebytok hneď stiahnite. Čím menej tmelu zostane mimo chyby, tým menej budete brúsiť.
Na väčšie spoje a hlbšie medzery je vhodný dvojzložkový polyesterový alebo epoxidový tmel. Drží lepšie a menej sa prepadáva, ale rýchlo tvrdne a zapácha, preto pracujte po malých dávkach. Pri lepených modeloch býva najlepší postup: zlepiť, spevniť spoj zvnútra, zatmeliť škáru, obrúsiť, nastriekať plnič, skontrolovať a znovu lokálne zatmeliť.
Plnič v spreji je ideálny na jemné vrstvy po FDM tlači. Nestriekajte jednu hrubú vrstvu. Lepšie sú dve až tri tenké vrstvy s časom na odvetranie. Po vytvrdnutí povrch prebrúste zrnitosťou 400 až 600. Plnič zvýrazní chyby, takže sa nezľaknite, keď prvý nástrek ukáže viac chýb než holý plast. Práve preto sa používa.
Pri veľmi hladkých dekoratívnych výtlačkoch môžete použiť aj tenkú epoxidovú vrstvu. Tá zaleje vrstvy a vytvorí pevný povrch, ale môže zaliať detaily, zaobliť ostré hrany a pridať hmotnosť. Hodí sa skôr na cosplay, rekvizity a veľké organické tvary než na presné mechanické diely.
Finálna farba nikdy neschová zlú prípravu. Ak sú po základe viditeľné ryhy, budú viditeľné aj po nanesení farby, len výraznejšie. Po brúsení diel umyte, odmastite a nechajte vyschnúť. Prach odstráňte jemným štetcom alebo ofúknutím. Na miesta, ktoré majú zostať rozmerovo presné, použite maskovaciu pásku.
Ako prvá prichádza základová farba alebo plnič. Na PLA a PETG je dobré použiť základ vhodný na plasty. Striekajte zo vzdialenosti odporúčanej výrobcom spreja a začínajte mimo dielu, aby prvé kvapky nevytvorili škvrnu. Pohybujte sa plynulo a radšej pridajte ďalšiu tenkú vrstvu než jednu mokrú vrstvu, ktorá stečie.
Po základe nasleduje kontrolné brúsenie. Matný povrch krásne ukáže lesklé priehlbiny, ktoré ešte nie sú zarovnané. Keď je základ rovnomerný, môžete nanášať farbu. Na modely a prototypy fungujú akrylové spreje, airbrush aj štetec. Sprej je rýchly na väčšie plochy, airbrush poskytuje najlepšiu kontrolu pri drobných modeloch a štetec sa hodí na detaily.
Bezfarebný lak vyberajte podľa použitia. Matný lak schová drobné nedokonalosti a pri figúrkach pôsobí realisticky. Lesklý lak zvýrazní tvar, ale tiež ukáže každú vlnku. Pololesk je dobrým kompromisom pre kryty, držiaky a technické modely. Pri namáhaných dieloch nechajte lak vytvrdnúť dlhšie než len na dotyk. Povrch môže byť suchý za hodinu, ale mechanicky odolný až neskôr.
Chemické vyhladzovanie je lákavé, pretože dokáže zjemniť vrstvy bez dlhého brúsenia. Nie je však univerzálne. Najznámejšie je vyhladzovanie ABS a ASA pomocou acetónu. Výpary naleptajú povrch, vrstvy sa zlejú a diel získa hladký až lesklý vzhľad. Príliš dlhá expozícia však odstráni ostré detaily, zaobľuje hrany a môže zmeniť rozmery.
Acetón je horľavý a jeho výpary nie sú vhodné do uzavretej miestnosti bez vetrania. Nepoužívajte otvorený plameň, neohrievajte rozpúšťadlo improvizovane a nepracujte v blízkosti zdrojov iskier. Po vyhladení nechajte diel dlho odvetrávať, pretože zmäknutý povrch je náchylný na odtlačky a deformácie.
PLA a PETG sa acetónom bežne nespoľahlivo nevyhladzujú. Pri týchto materiáloch je bezpečnejšie mechanické brúsenie, plnič, tmel alebo epoxidový náter. PVB je materiál navrhnutý na vyhladzovanie alkoholom, ale ak tlačíte bežné PLA, PETG, ABS alebo ASA, vždy sa riaďte konkrétnym filamentom a najprv otestujte kúsok výtlačku.
| Materiál | Lepené spoje | Brúsenie | Vyhladenie | Poznámka |
|---|---|---|---|---|
| PLA | Sekundové lepidlo, epoxid | Jednoduché, pozor na zahrievanie | Skôr tmel, plnič, epoxid | Dobré na dekorácie a prototypy, horšie do tepla |
| PETG | Epoxid, lepidlá na plasty, zdrsnený spoj | Húževnaté, niekedy sa rozmazáva | Skôr mechanicky a plničom | Výborné na funkčné diely, vyžaduje dobrý základ pod farbu |
| ABS | Epoxid, lepenie rozpúšťadlom | Dobre brúsiteľné | Vyhladenie acetónom | Vyžaduje vetranie a opatrnosť pri rozpúšťadlách |
| ASA | Epoxid, lepenie rozpúšťadlom | Dobre brúsiteľné | Vyhladenie acetónom | Vhodné von, dobrá voľba pre hladké technické kryty |
| TPU | Pružné lepidlá | Náročnejšie | Nevhodné na bežné chemické vyhladenie | Pružnosť spoja otestujte na odrezku |
| Resin | Sekundové lepidlo, epoxid | Veľmi jemné brúsenie | Leštenie, lak | Pri brúsení používajte ochranu proti prachu |
Pri rýchlom funkčnom diele odstráňte podpery, zrazte ostré hrany pilníkom, prebrúste kontaktné plochy zrnitosťou 240 až 400 a nechajte ich bez farby. Pri otvoroch používajte vrták ručne alebo pri nízkych otáčkach, aby sa plast neprehrial.
Pri hladkom kryte elektroniky zlepte diely epoxidom alebo sekundovým lepidlom s čapmi, zatmeľte škáry, prebrúste zrnitosťou 240 až 400, nastriekajte plnič, prebrúste zrnitosťou 600, nastriekajte základ, farbu a pololesklý lak. Montážne plochy a závity maskujte.
Pri cosplay prilbe alebo rekvizite najskôr spojte segmenty zvnútra, spevnite ich pásikom plastu, sklotextilom alebo epoxidom, zvonka zatmeľte škáry a opakujte plnenie a brúsenie, kým vrstvy nezmiznú. Až potom začnite s farbou, patinou a lakom.
Pri figúrke alebo dekorácii sa oplatí tlačiť už s menšou výškou vrstvy. Postprocessing potom nemusí bojovať s hlbokými schodmi. Použite jemné pilníky, lokálny tmel, plnič v tenkých vrstvách a farbu nanášajte radšej postupne, aby nezaliala jemné detaily.
Prvou chybou je nesprávne poradie. Keď diel nalakujete pred zarovnaním škár, budete opravovať lak namiesto modelu. Správne poradie je zvyčajne očistiť, zlepiť, spevniť, zatmeliť, brúsiť, plniť, znovu brúsiť, naniesť základ, farbu a lak.
Druhou chybou je prílišný tlak pri brúsení. Tlak prácu neurýchli tak ako správna hrubosť papiera. Skôr zahreje plast, upchá brúsny papier a vytvorí nerovnosti. Nechajte brúsivo pracovať a často ho meňte.
Treťou chybou je netestovanie kompatibility. Niektoré spreje reagujú s podkladom, niektoré lepidlá krehnú a niektoré rozpúšťadlá poškodia detaily. Odrezok, nepodarený výtlačok alebo vnútorná strana dielu vám ušetria zničený model.
Štvrtou chybou je ponáhľať sa s vytvrdnutím. Suché na dotyk neznamená pripravené na brúsenie, maskovanie alebo montáž. Tmel, plnič, farba aj lak potrebujú čas. Ak sa brúsny papier lepí alebo povrch vytvára hrudky, počkajte dlhšie.
Postprocessing je remeslo. Po prvom výtlačku možno nezmizne každá vrstva, ale veľmi rýchlo zistíte, ktoré kroky majú najväčší efekt. Pre väčšinu bežných modelov platí jednoduché pravidlo: dobrý spoj, trpezlivé brúsenie, tenké vrstvy tmelu a plniča, kvalitný základ a až potom farba. Keď budete postupovať v tomto poradí, aj obyčajný FDM výtlačok môže vyzerať ako hotový výrobok.


