Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
Nylon patrí medzi materiály, po ktorých človek siahne vo chvíli, keď PLA alebo PETG prestávajú stačiť. Nie kvôli vzhľadu, ale kvôli funkcii. Nylonové diely môžu byť húževnaté, odolné proti opotrebovaniu, znášajú trenie, nárazy a často aj chemicky náročnejšie prostredie. Typickým použitím sú ozubené kolesá, klzné puzdrá, držiaky v dielni, prípravky, kryty, pánty, západky alebo náhradné mechanické diely.
Má to však háčik: nylon nie je filament, ktorý sa len vybalí, zacvakne do tlačiarne a tlačí ako PLA. Je hygroskopický, teda rýchlo nasáva vlhkosť zo vzduchu. Mokrá struna prská v tryske, vytvára bublinky, chĺpky, slabšie vrstvy a matný alebo hrubý povrch. Pri nylone preto nerozhoduje len profil v sliceri, ale hlavne sušenie, skladovanie a správna voľba konkrétneho typu.
PA je skratka pre polyamid, bežne označovaný ako nylon. Číslo za PA hovorí, o aký typ polyamidu ide. V praxi sa pri FDM tlači najčastejšie stretnete s PA6, PA12 a s variantmi vystuženými uhlíkovými vláknami, teda PA-CF.
PA6 je pevný a húževnatý nylon s veľmi dobrými mechanickými vlastnosťami, ale býva náročnejší na tlač. Viac pohlcuje vlhkosť, pri chladnutí sa výraznejšie zmršťuje a často vyžaduje uzavretý tlačový priestor. Hodí sa tam, kde dáva zmysel obetovať pohodlie pri tlači výmenou za mechanickú odolnosť.
PA12 je zvyčajne používateľsky prívetivejší variant nylonu. Menej nasáva vlhkosť, menej sa krúti a lepšie drží rozmery. Často je vhodnejší pre bežnú dielňu, kde chcete funkčný diel bez príliš dlhého nastavovania. Pre mnohých používateľov je PA12 lepší prvý nylon než PA6.
PA-CF znamená polyamid s uhlíkovými vláknami. Základom môže byť PA6, PA12, PA11, PA612 alebo iný nylonový kopolymér. Uhlíkové vlákna zvyšujú tuhosť, zlepšujú rozmerovú stabilitu a často znižujú krútenie. Zároveň však materiál viac obrusuje trysku, takže vyžaduje kalenú, rubínovú alebo inú oteruvzdornú trysku.
Po nylone siahnite, keď má diel mechanicky pracovať. Dobrými príkladmi sú diely vystavené nárazom, ohybu, treniu alebo opakovanému namáhaniu. V dielni to môže byť držiak nástroja, doraz, vodiaca lišta, klzný prvok, páčka, zámok, spona alebo kryt, ktorý má vydržať pád na zem.
Nylon je zaujímavý aj pre diely, ktoré sa dotýkajú kovu alebo sa po sebe kĺžu. Má nízky koeficient trenia a dobrú odolnosť proti oderu, takže sa používa na puzdrá, prevody, dištančné prvky a technické prípravky. Pri takýchto dieloch často prekonáva PLA, ktoré je tvrdé, ale krehkejšie, a PETG, ktoré sa môže pri zaťažení viac deformovať.
Nylon naopak nie je najlepšou voľbou pre dekoračné modely, jednoduché prototypy alebo diely, pri ktorých stačí bežná pevnosť. Ak tlačíte krytku, držiak na poličku alebo jednoduchý organizér, PETG, ASA alebo kvalitné PLA môže byť lacnejšou, rýchlejšou a spoľahlivejšou voľbou.
PA6 je materiál pre technické diely, pri ktorých záleží na húževnatosti a mechanickej odolnosti. V suchom stave môže ponúknuť veľmi dobré vlastnosti, ale vlhkosť dokáže jeho výkon výrazne zhoršiť. Preto je PA6 citlivý nielen pri tlači, ale aj pri skladovaní a používaní.
Pri PA6 počítajte s dôkladným sušením pred tlačou. Prakticky sa často pohybujete okolo 70-90 °C počas niekoľkých hodín podľa odporúčaní výrobcu konkrétnej struny. Pri silne navlhnutej cievke môže byť potrebné sušiť dlhšie. Ideálne je tlačiť priamo zo suchého boxu, pretože PA6 dokáže rýchlo nasávať vlhkosť aj počas dlhšej tlače.
PA6 ocení aj uzavretú tlačiareň. Väčšie diely sa bez stabilnej teploty okolia môžu krútiť, odlepovať od podložky alebo praskať medzi vrstvami. Na otvorenej tlačiarni možno vytlačiť malé diely, ale pri väčších technických súčiastkach býva enclosure prakticky nevyhnutnosťou.
PA6 zvoľte pre namáhané funkčné diely, pri ktorých riešite húževnatosť, mechanickú rezervu a odolnosť proti opotrebovaniu. Nie je to ideálny prvý technický filament, ale ak už zvládate PETG, ASA a sušenie materiálov, dáva veľký zmysel.
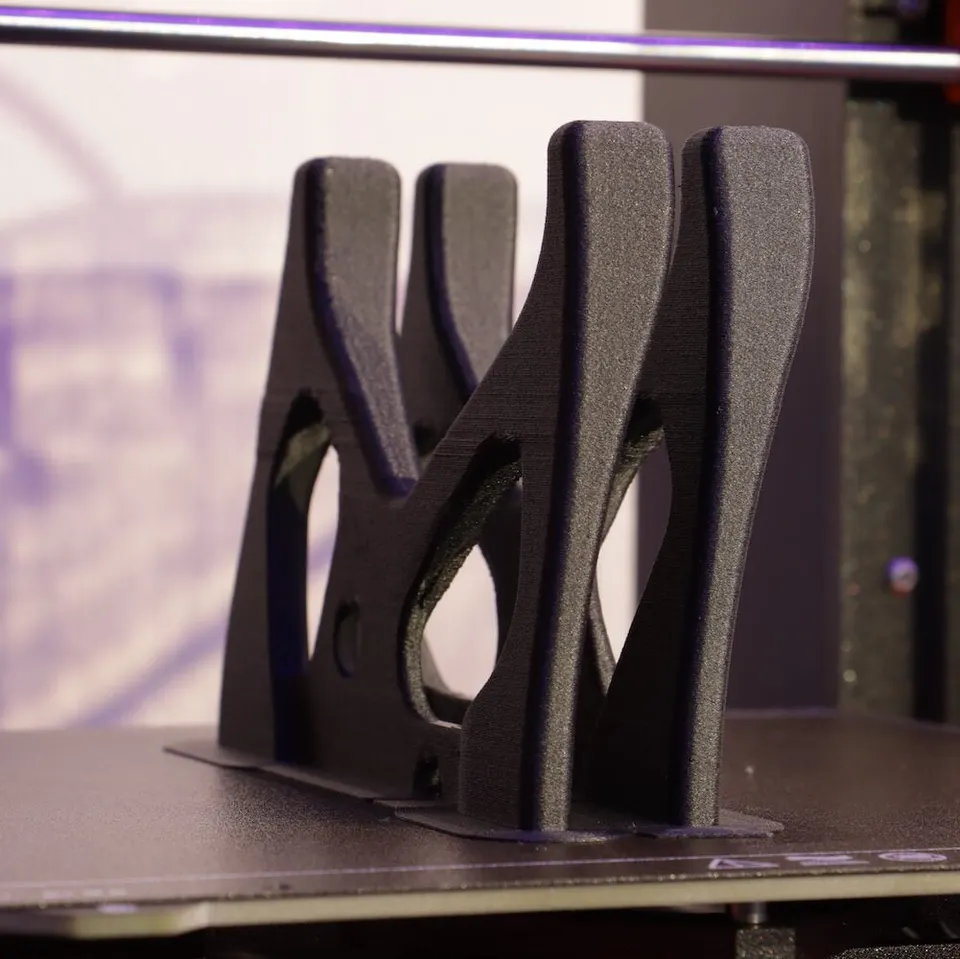
PA12 býva pri FDM tlači príjemnejší. Stále je to nylon, takže sušeniu sa nevyhnete, ale zvyčajne sa správa pokojnejšie než PA6. Menej sa krúti, lepšie drží rozmery a menej trpí rýchlym navlhnutím. Vďaka tomu sa hodí pre používateľov, ktorí chcú vlastnosti nylonu, ale nechcú každú tlač premeniť na laboratórny proces.
PA12 je dobrou voľbou pre západky, kryty, držiaky, mierne pružné diely, prípravky a mechanické súčasti, pri ktorých je dôležitá odolnosť a rozmerová stabilita. Ak má diel fungovať v bežnej dielni, v aute mimo extrémnych teplôt alebo v stroji ako nenápadná pomocná súčiastka, PA12 často ponúkne veľmi dobrý pomer výkonu a náročnosti.
Nevýhodou môže byť vyššia cena a pri niektorých zmesiach nižšia tuhosť než pri PA-CF. Ak potrebujete, aby bol diel čo najmenej pružný, samotný PA12 nemusí byť ideálny. V takom prípade sa oplatí pozrieť po PA12-CF.
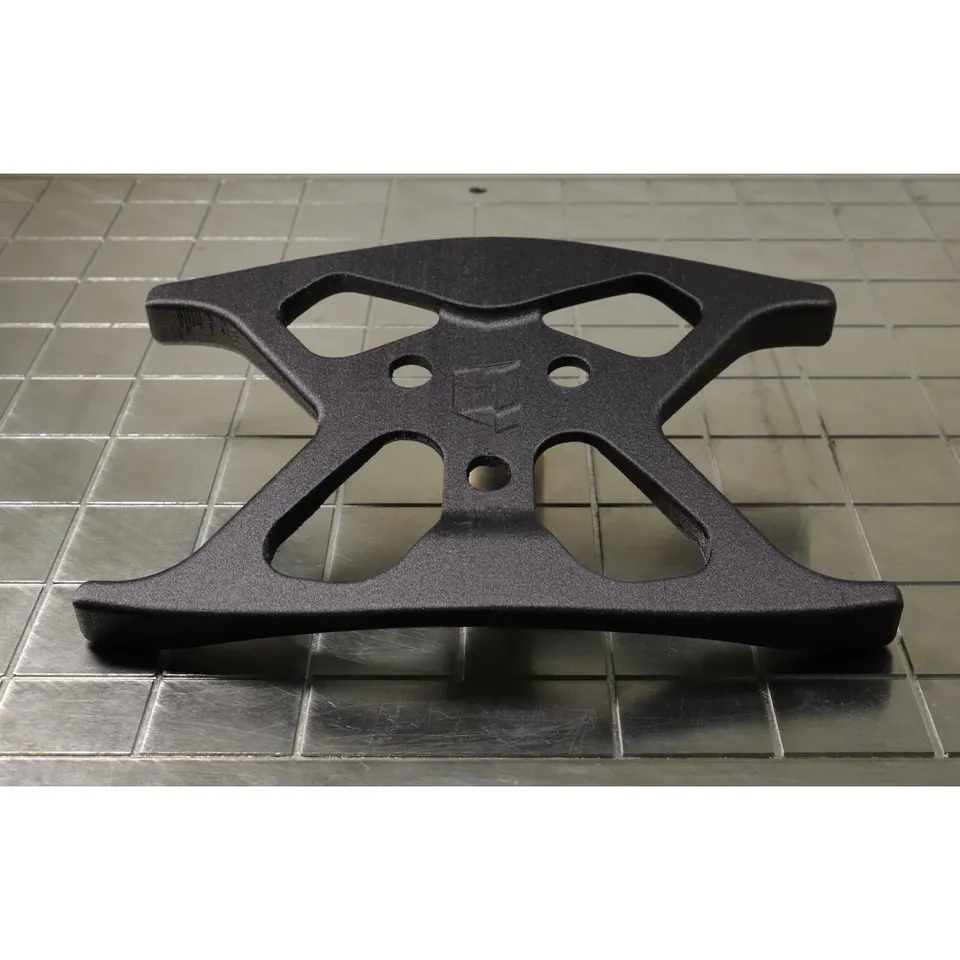
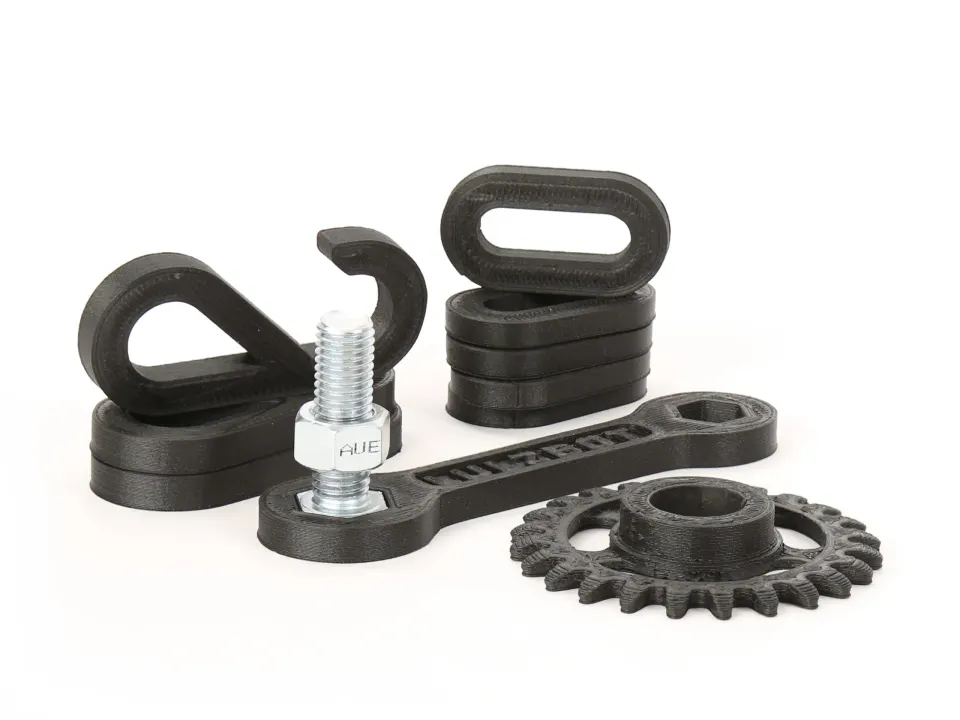
PA-CF je často najlákavejším nylonom pre používateľov moderných uzavretých tlačiarní. Uhlíkové vlákna materiál spevnia, zvýšia tuhosť a pomáhajú obmedziť krútenie. Výsledné diely mávajú pekný technický matný povrch, dobre držia tvar a pôsobia veľmi profesionálne.
PA-CF sa hodí na pevné držiaky, ramená, prípravky, upínacie prvky, kryty elektroniky, konštrukčné diely a súčasti, ktoré majú byť tuhé. Ak by bol čistý nylon príliš pružný, uhlíkové vlákna pomôžu. Zároveň však nečakajte, že PA-CF je automaticky najlepší na všetko. Vlákna zvyšujú tuhosť hlavne v smere tlače, ale medzi vrstvami stále rozhoduje kvalita vrstvenia, sušenie a orientácia dielu.
Dôležité je použiť správnu trysku. PA-CF je abrazívny a bežnú mosadznú trysku dokáže postupne zväčšiť. Tým sa zhorší presnosť dávkovania, povrch aj rozmery. Na PA-CF používajte kalenú oceľ, bimetal, rubín alebo inú trysku určenú pre abrazívne materiály.
Najčastejšou chybou pri nylone je tlač z vlhkej cievky. Prejaví sa praskaním v hotende, bublinkami v stenách, vláknovaním, zlým povrchom, horšou pevnosťou a niekedy aj nestabilným prietokom. Pri technickom diele je to problém, pretože zlý vzhľad často znamená aj horšie mechanické vlastnosti.
Cievku pred tlačou vysušte podľa odporúčaní výrobcu. Orientačne sa pri nylone často používa 70-90 °C počas 6-12 hodín, ale vždy rešpektujte konkrétny materiál a typ cievky. Niektoré plastové cievky neznesú vysokú teplotu, preto je lepšie overiť aj teplotnú odolnosť špulky.
Po vysušení filament skladujte v uzavretej nádobe so silikagélom. Pri dlhších tlačiach tlačte priamo zo suchého boxu. Pri nylone nestačí cievku raz vysušiť a nechať ju týždeň na stole. Ak je vzduch v miestnosti vlhký, materiál sa postupne vráti do zlého stavu.
Nylon zvyčajne potrebuje vyššiu teplotu trysky než PLA alebo PETG. Často sa pohybujete približne medzi 250-300 °C, pri niektorých zmesiach aj vyššie. Podložka má podľa materiálu približne 40-110 °C. Rozdiely medzi PA12, PA6 a PA-CF sú veľké, preto berte profil výrobcu ako východiskový bod, nie ako detail navyše.
Pri väčších dieloch pomôže uzavretý priestor. Nejde len o maximálnu teplotu, ale o stabilitu prostredia. Prievan a rýchle chladnutie zvyšujú riziko krútenia. Ventilátor vrstvy používajte opatrne. Príliš veľa chladenia môže zhoršiť spojenie vrstiev, príliš málo chladenia môže zhoršiť previsy. Pri funkčných dieloch je lepší trochu horší previs než slabé vrstvy.
Dôležitá je aj podložka. Nylon sa nespráva rovnako ako PLA. Často pomôže špeciálne lepidlo na nylon, separačná vrstva, vhodný tlačový plát alebo odporúčaný adhézny prípravok. Nespoliehajte sa na to, že rovnaký povrch, ktorý perfektne drží PETG, bude automaticky fungovať aj pri PA.
Ak s nylonom začínate, vyberte PA12 alebo PA12-CF. Odpustia viac chýb, menej sa krútia a ľahšie sa dolaďujú. Pre bežné funkčné diely je to často najrýchlejšia cesta k použiteľnému výsledku.
Ak potrebujete vyššiu húževnatosť a ste pripravení riešiť sušenie, enclosure a presnejší proces, zvážte PA6. Dáva zmysel pre mechanicky namáhané súčasti, pri ktorých sa vyššia náročnosť oplatí.
Ak potrebujete hlavne tuhosť, presnosť a stabilitu, zvoľte PA-CF. Len si overte, z akého nylonu je zmes vyrobená. PA6-CF bude zvyčajne náročnejší na vlhkosť, PA12-CF bude často príjemnejší na tlač a skladovanie.
Pre malú západku, ktorá sa má opakovane ohýbať, môže byť vhodný čistý PA12. Zachová si určitú pružnosť a lepšie zvládne mechanické namáhanie než krehkejšie materiály.
Pre tuhý držiak kamery, senzorov alebo elektroniky je často lepší PA-CF. Diel bude menej pružný, rozmerovo stabilnejší a povrch bude pôsobiť technicky čisto.
Pre klzné puzdro, vodiacu lištu alebo ozubené koleso dáva nylon zmysel kvôli odolnosti proti opotrebovaniu a nízkemu treniu. Pri takýchto dieloch je však zásadná správna orientácia vrstiev, dostatok perimetrov a veľmi suchý filament.
Pre veľký kryt na otvorenej tlačiarni nie je PA6 dobrým prvým pokusom. Ak nemáte enclosure a sušičku, rozumnejší bude PA12, PA-CF s nízkym krútením, prípadne úplne iný materiál podľa teploty a použitia.
Prvou chybou je podcenenie vlhkosti. Ak nylon prská, strapká sa alebo má hrubý povrch, najprv nehľadajte zázračnú retrakciu. Začnite sušením.
Druhou chybou je použitie mosadznej trysky na PA-CF. Chvíľu to môže fungovať, ale tryska sa opotrebuje a kvalita tlače sa zhorší. Pri abrazívnych zmesiach považujte tvrdú trysku za povinnú výbavu.
Treťou chybou je nesprávna orientácia dielu. Pri funkčných súčiastkach navrhujte tlač tak, aby hlavné sily neodtrhávali vrstvy od seba. Pri PA-CF je to obzvlášť dôležité, pretože uhlíkové vlákna neurobia z osi Z zázrak.
Štvrtou chybou je prehnaná viera v jednu univerzálnu teplotu. Nylonové filamenty sa líšia podľa výrobcu, plniva aj základného polyméru. Profil berte ako štart a dolaďte teplotu, prietok, rýchlosť a chladenie na konkrétnej tlačiarni.
Nylon je vynikajúci materiál na funkčnú 3D tlač, ale vyžaduje disciplínu. PA6 ponúkne vysoký výkon, ale trestá vlhkosť a slabé tlačové podmienky. PA12 je praktickejší a často lepšia prvá voľba. PA-CF pridáva tuhosť, stabilitu a technický vzhľad, ale potrebuje oteruvzdornú trysku a stále suchý filament.
Ak chcete z nylonu dostať dobré diely, začnite správnou voľbou materiálu, pred tlačou ho sušte, skladujte v suchu a tlačte s ohľadom na orientáciu vrstiev. Potom sa z nylonu stane jeden z najužitočnejších filamentov na skutočné mechanické súčiastky, nielen ďalšia položka v zozname materiálov.


