Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
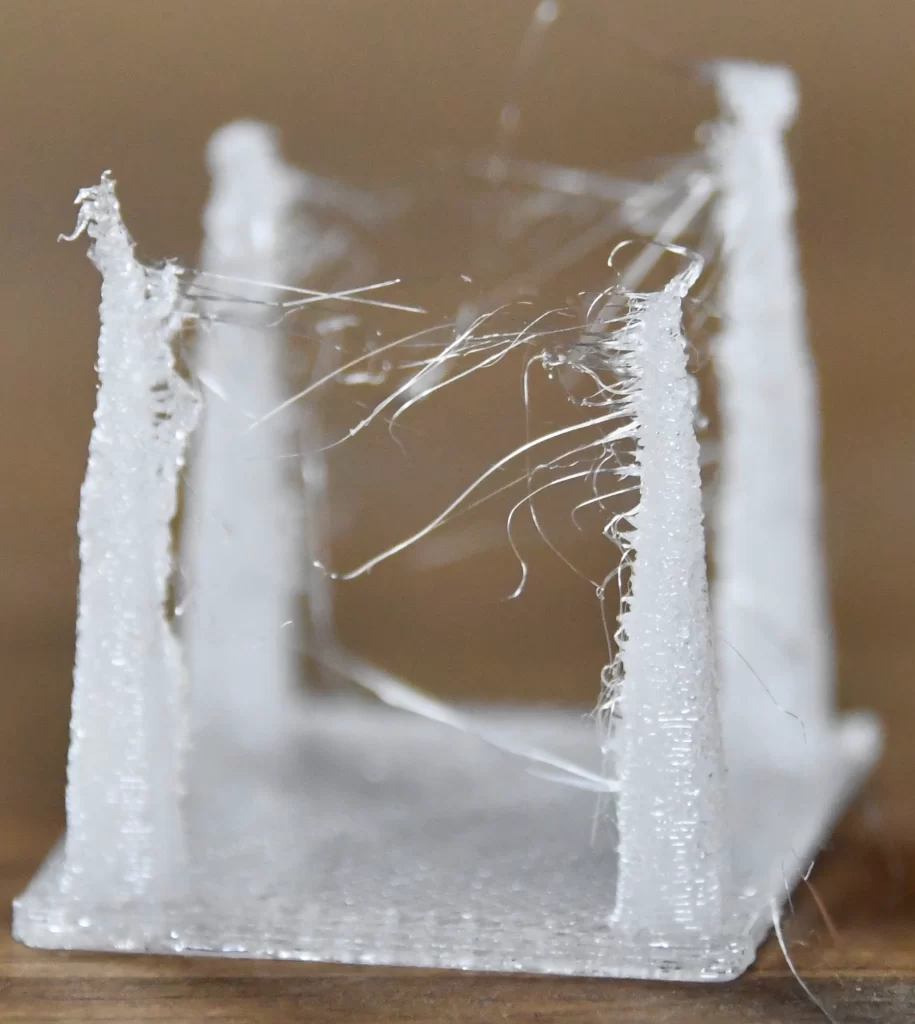
V lete sa pri 3D tlači často objavia problémy, ktoré cez zimu takmer neriešite: viac stringovania, matnejší alebo drsnejší povrch, drobné bublinky v stenách, praskanie z trysky a občas aj zasekávanie pri výmene materiálu. Na vine nemusí byť hneď nesprávny profil v sliceri. Často stačí, že cievka niekoľko dní alebo týždňov ležala v miestnosti s vyššou vlhkosťou.
To však neznamená, že musíte sušiť úplne každú cievku pred každou tlačou. Pri PLA býva vlhkosť menej častým hlavným problémom než pri nylone, TPU alebo podporných materiáloch. PETG je niekde medzi: tlačiť dokáže aj bez dokonalého sušenia, ale hneď ako navlhne, začne sa správať výrazne horšie. Cieľom je rozpoznať, kedy sušenie naozaj pomôže a kedy je lepšie najskôr hľadať chybu v teplote, retrakciách, chladení alebo prietoku.
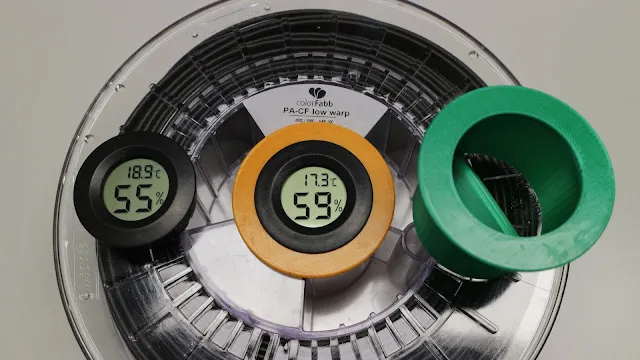
Filamenty sú do rôznej miery hygroskopické, teda pohlcujú vodu zo vzduchu. V slovenskom lete sa strieda teplo, otvorené okná, búrky a vyššia relatívna vlhkosť. Cievka ponechaná na držiaku vedľa tlačiarne preto môže po pár dňoch tlačiť inak než čerstvo rozbalený materiál.
Problém sa prejaví hlavne pri zahriatí v hotende. Voda uzavretá v plaste sa začne meniť na paru, narúša plynulú extrúziu a zhoršuje spojenie vrstiev. Niekedy to počujete ako jemné praskanie alebo syčanie. Inokedy nepočujete žiadny zvuk, ale výtlačok je chlpatejší, menej pevný alebo má na povrchu drobné krátery.
Viac to vidieť pri tlačiarňach s automatickými výmenami materiálu, viacerými nástrojmi alebo dlhými podávacími cestami. Pri výmenách sa materiál opakovane zohrieva, chladne, odťahuje a znova zavádza. Vlhký filament potom ľahšie stringuje v hotende, vyťahuje tenké vlákna a môže spôsobovať problémy pri zavádzaní ďalšej farby alebo materiálu.
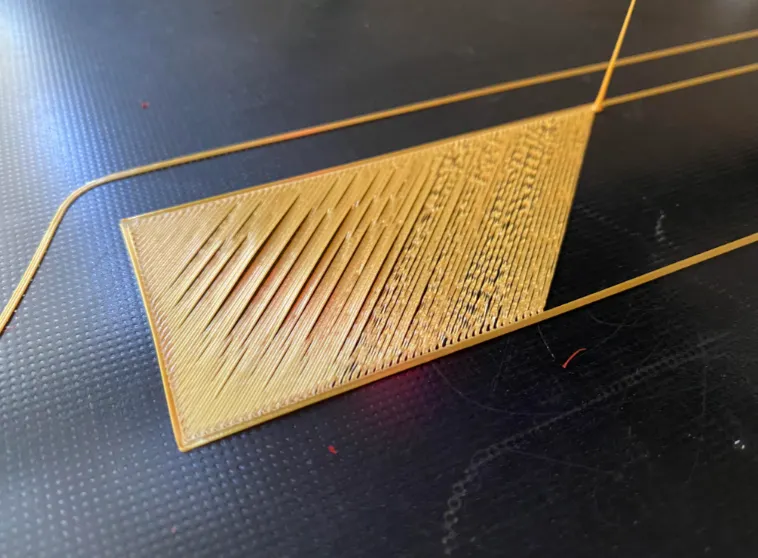
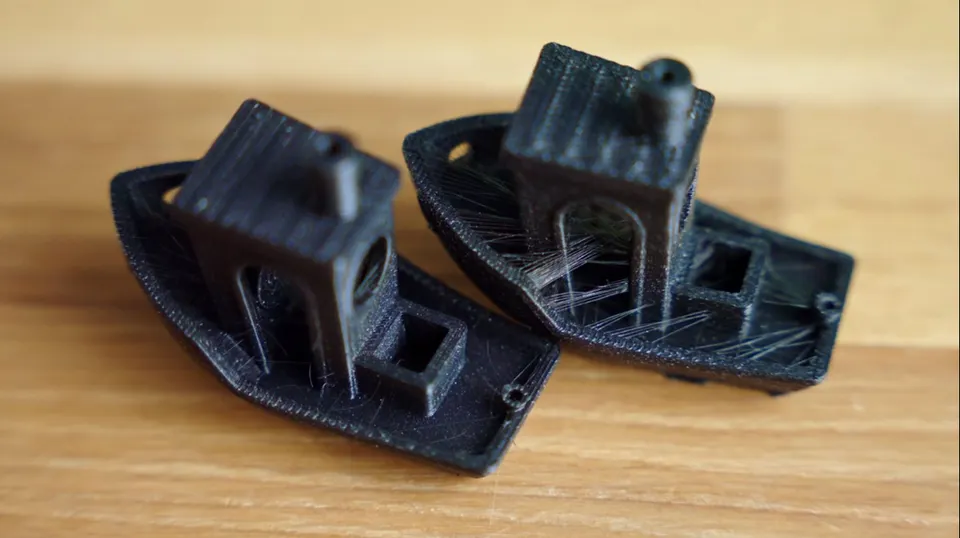
Najspoľahlivejšia je kombinácia viacerých príznakov naraz. Jeden chĺpok na modeli ešte nie je dôkazom, že je cievka vlhká.
Pri PETG a TPU treba počítať s tým, že určitá miera stringovania je normálna aj pri suchom materiáli. Ak však rovnaký profil predtým tlačil čisto a po pár vlhkých dňoch zrazu vyrába pavučiny, sušenie je veľmi rozumný prvý krok.
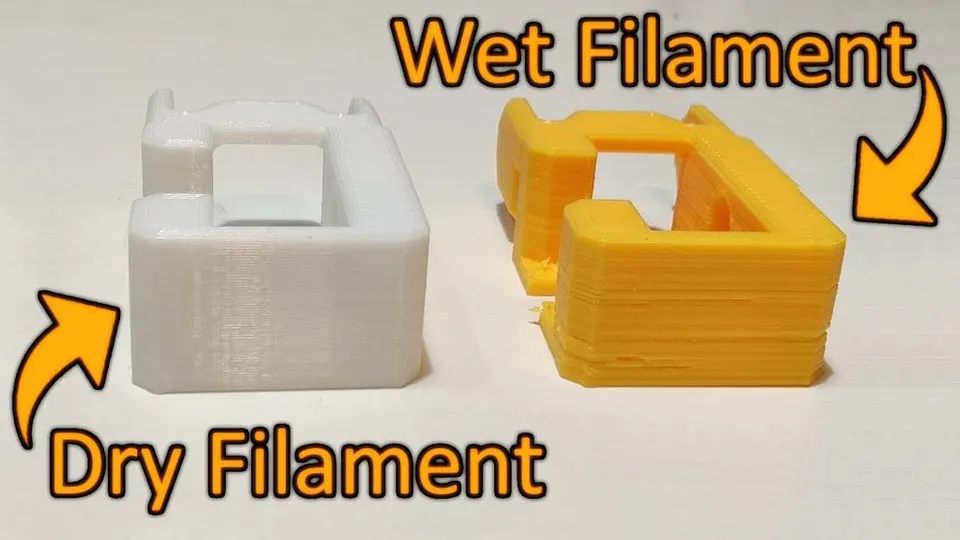
Skôr než cievku dáte na niekoľko hodín do sušičky, urobte krátku kontrolu. Ušetríte čas a vyhnete sa tomu, že budete sušením riešiť chybu v nastavení.
Praktické pravidlo: keď počujete praskanie z trysky a zároveň vidíte bublinky alebo nepravidelný povrch, sušenie má veľkú šancu pomôcť. Keď vidíte iba stringovanie bez ďalších príznakov, najskôr overte teplotu a retrakcie.
PLA je najčastejší materiál a zároveň materiál, pri ktorom sa vlhkosť často preceňuje. Bežná cievka PLA, ktorá je pár dní otvorená v normálnom byte, zvyčajne nepotrebuje okamžité sušenie. Ak tlačí čisto, vrstvy držia a neťahá vlákna viac než obvykle, nechajte ju tak.
Sušenie PLA dáva zmysel hlavne v týchto situáciách:
Pri PLA sa držte nízkych teplôt. Typicky stačí 45 až 50 °C počas 4 až 6 hodín. Neprehrievajte ho v rúre bez kontroly teploty. PLA mäkne pomerne skoro a nepresná rúra dokáže cievku aj vlákno pokrútiť alebo zlepiť.
PETG znáša vlhkosť horšie než PLA a zároveň má prirodzenú tendenciu vytekať z trysky. Preto je niekedy ťažké spoznať, či je problém v materiáli alebo v profile. Ak PETG zrazu výrazne viac stringuje, zanecháva na povrchu drobné hrčky, prská z trysky alebo má napenený vzhľad, sušenie je vhodné.
Pri PETG počítajte približne s 55 až 65 °C počas 4 až 8 hodín podľa toho, ako dlho bola cievka otvorená. Pri transparentnom a lesklom PETG býva vlhkosť na povrchu viditeľná rýchlejšie, pretože bublinky a zákal pokazia optický vzhľad. Pri technických dieloch je dôležitejšia pevnosť vrstiev a konzistentná extrúzia.
Po sušení PETG nenechávajte niekoľko dní znova na otvorenom držiaku. Ideálne je tlačiť priamo zo suchého boxu alebo cievku po tlači vrátiť do uzavretej nádoby so silikagélom.
Nylon, teda PA, berte ako materiál, ktorý sa má sušiť preventívne. Pri ňom nie je otázkou, či niekedy navlhne, ale ako rýchlo. Otvorená cievka nylonu môže vo vlhkom lete zhoršiť tlač veľmi rýchlo a pri dlhších tlačiach sa oplatí podávať materiál priamo zo suchého alebo vyhrievaného boxu.
Typickými príznakmi vlhkého nylonu sú praskanie z trysky, bublinky, chlpatý povrch, slabšie vrstvy a horšia rozmerová stabilita. Pri plnených nylónoch, napríklad s karbónom, sa vždy riaďte odporúčaním výrobcu konkrétneho filamentu. Vo všeobecnosti sa nylon často suší približne pri 70 až 80 °C počas 6 až 12 hodín. Niektoré materiály vyžadujú presnejší postup a vyššiu teplotnú stabilitu, než ponúkne bežná domáca rúra.
Pri nylone nestačí cievku raz vysušiť a potom ju týždeň nechávať na stole. Vysušiť, tlačiť zo suchého boxu, po tlači znova zavrieť – to je postup, ktorý má pri PA najväčší zmysel.
Konkrétne hodnoty si vždy overte u výrobcu filamentu. Zmesi sa líšia a cievky nemusia znášať rovnakú teplotu ako samotný materiál.
| Materiál | Kedy sušiť | Orientačná teplota | Orientačný čas |
|---|---|---|---|
| PLA | Pri príznakoch, po dlhšom otvorenom skladovaní, pred náročnou viacfarebnou tlačou | 45 až 50 °C | 4 až 6 h |
| PETG | Pri výraznejšom stringovaní, bublinkách, praskaní alebo horšom povrchu | 55 až 65 °C | 4 až 8 h |
| Nylon / PA | Preventívne pred tlačou, ideálne tlačiť zo suchého boxu | 70 až 80 °C | 6 až 12 h |
| TPU | Pri stringovaní, bublinkách a mäkkej nepravidelnej extrúzii | 50 až 60 °C | 4 až 8 h |
| PVA / BVOH | Takmer vždy chrániť pred vzduchom, sušiť podľa výrobcu | podľa výrobcu | podľa výrobcu |
Ak používate kartónové cievky alebo cievky s lepeným stredom, sledujte aj odolnosť samotnej cievky. Materiál by možno vyššiu teplotu zvládol, ale cievka sa môže zdeformovať, rozlepiť alebo drhnúť v podávači.
Najlepšia je špecializovaná sušička filamentu s ventilátorom a nastaviteľnou teplotou. Pri bežných materiáloch stačí model, ktorý stabilne udržiava teplotu a umožňuje odvádzať vlhký vzduch. Niektoré sušičky umožňujú tlačiť priamo z boxu, čo je výhodou najmä pri PETG, TPU a nylone.
Dobre funguje aj sušička potravín, ak sa do nej cievka zmestí a dokáže udržiavať nízke teploty. Výhodou je cirkulácia vzduchu. Nevýhodou býva väčšia hlučnosť a nutnosť upraviť poschodia alebo veko.
Rúra je núdzové riešenie. Domáce rúry často kolíšu viac, než ukazuje displej, a krátky teplotný špičkový nárast môže poškodiť PLA alebo zdeformovať cievku. Ak rúru použijete, vložte dovnútra samostatný teplomer, počkajte na ustálenie teploty a nepoužívajte režim, ktorý vytvára prudké lokálne prehriatie.
Mikrovlnnú rúru nepoužívajte. Filament ani cievka nie sú potraviny a výsledok sa ťažko kontroluje.
Silikagél je výborný na udržiavanie nízkej vlhkosti v uzavretom priestore, ale nepovažujte ho za rýchlu náhradu sušičky. Ak je cievka už výrazne navlhnutá, najskôr ju vysušte teplom a až potom ju zatvorte do boxu so sušidlom.
Pri bežnej prevádzke sa osvedčuje jednoduchý systém:
Pri uzavretých multimateriálových systémoch pomáha doplniť sušidlo a sledovať vlhkosť vo vnútri. Otvorené systémy bez krytu však nie sú suchým boxom. Ak sú cievky voľne v miestnosti, považujte ich za otvorene skladovaný filament.
V lete nie je potrebné robiť z každej cievky laboratórny projekt. Stačí niekoľko návykov.
Nové cievky nechávajte vo vrecku, kým ich naozaj nepotrebujete. Rozbalený materiál po tlači vráťte do boxu. PLA sušte až pri príznakoch alebo pred dôležitou tlačou. PETG sušte častejšie, najmä keď má byť povrch čistý. Nylon sušte pred použitím a tlačte ho zo suchého boxu.
Keď sa objavia problémy, nehádajte. Počúvajte trysku, pozrite sa na povrch, porovnajte s inou cievkou a až potom meňte profil. Správne vysušený a dobre skladovaný filament vám ušetrí čas, materiál aj zbytočné ladenie slicera.


