Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
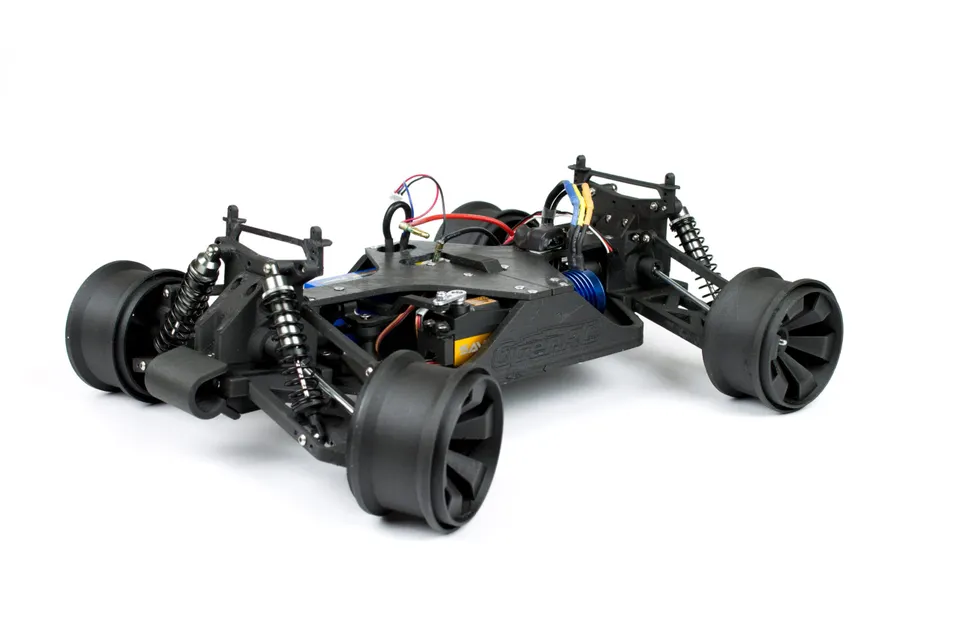
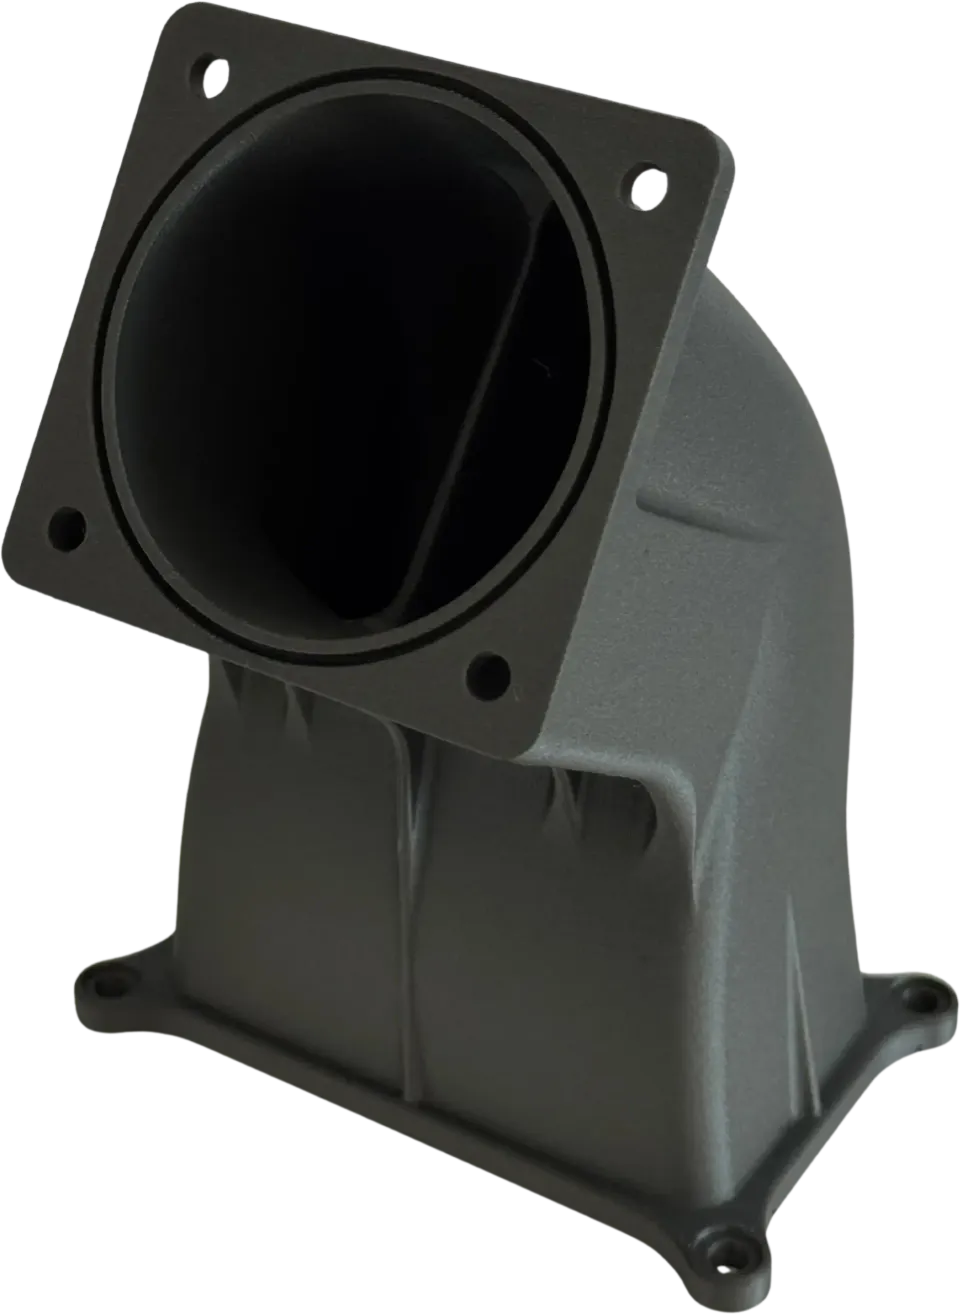
Karbonové filamenty vyzerajú lákavo: matný technický povrch, tuhšie diely, menšie krútenie a pocit, že tlačiareň zrazu zvláda skutočné funkčné súčiastky. Lenže PLA-CF, PETG-CF, PA-CF ani svietiace alebo drevené filamenty nie sú obyčajné materiály v inej farbe. Obsahujú tvrdé častice alebo vlákna, ktoré pri prechode hotendom obrusujú dýzu.
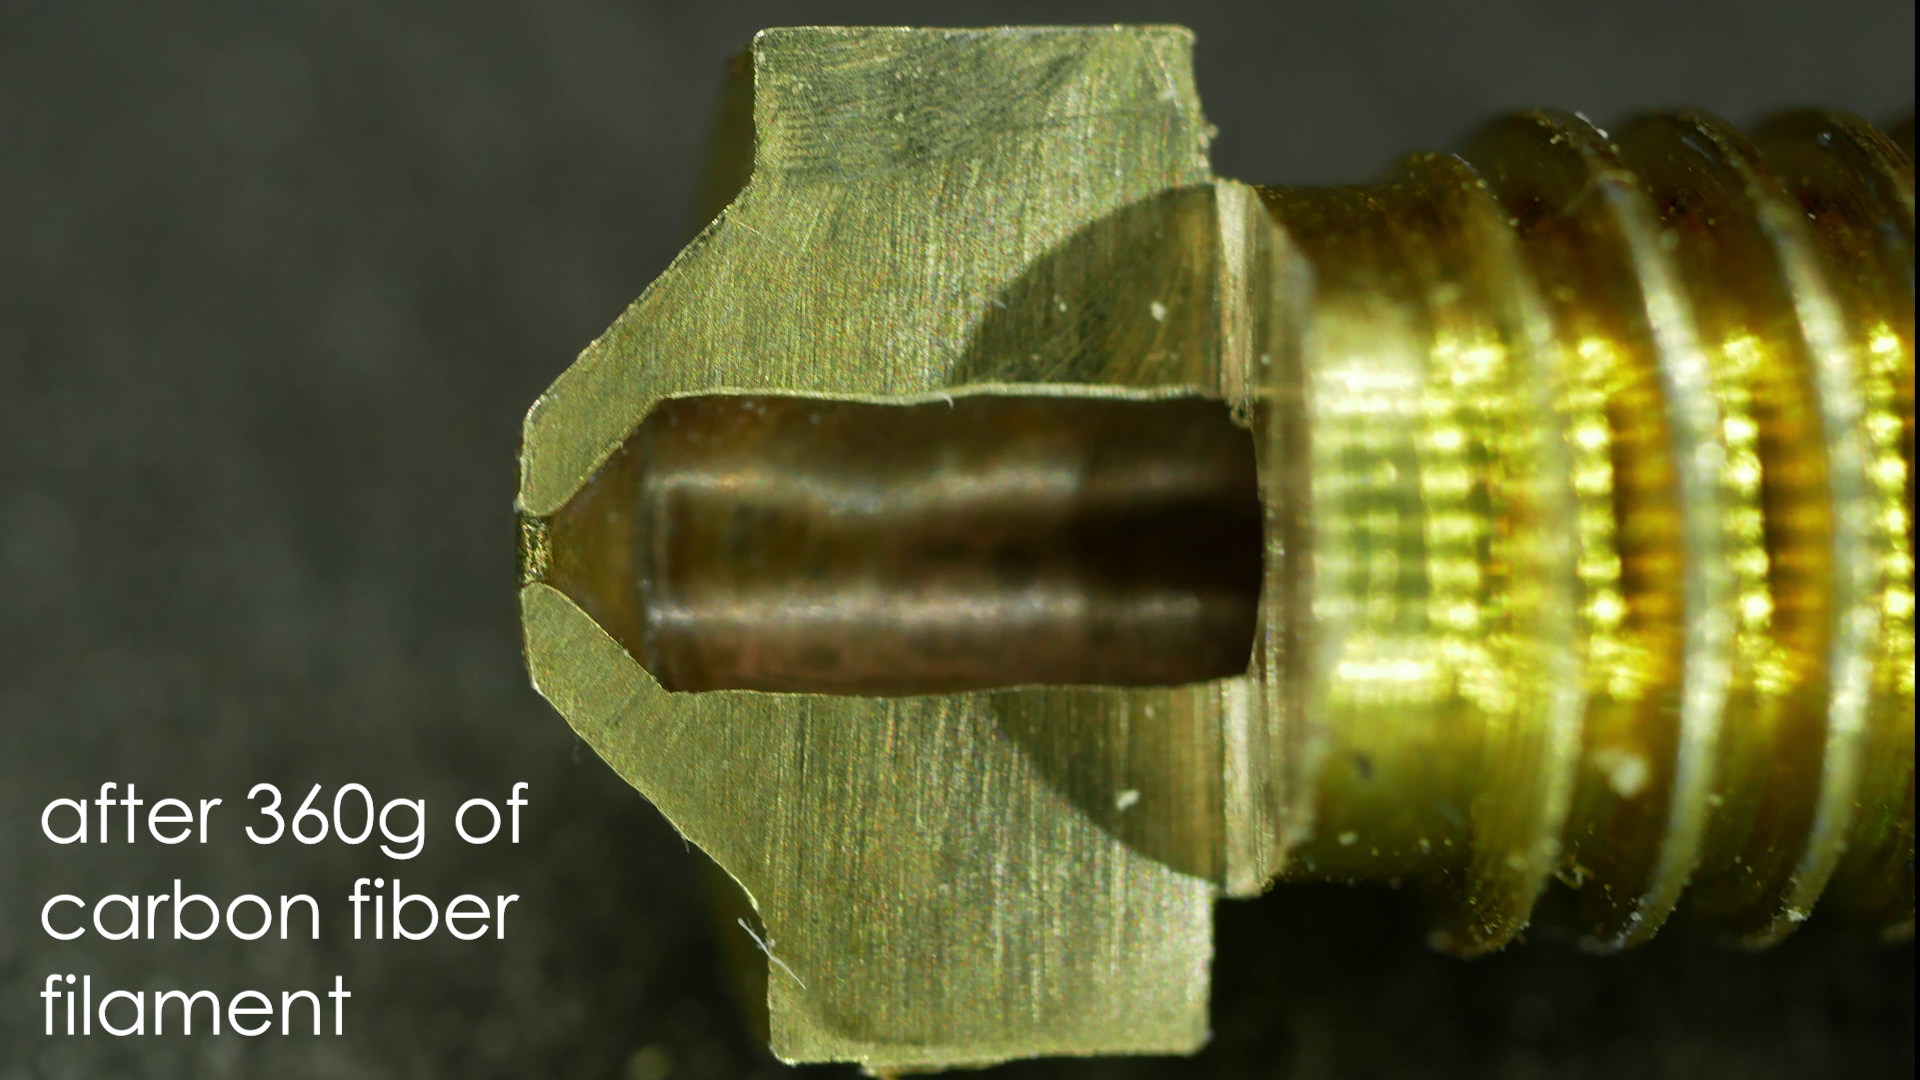
Pri bežnom PLA mosadzná dýza vydrží dlho. Pri abrazívnych filamentoch sa však môže otvor dýzy zväčšiť už po niekoľkých stovkách gramov materiálu. Výsledok býva nenápadný: diely začnú byť rozmerovo nepresné, horné vrstvy sú hrubšie, tlačiareň vytláča priveľa materiálu a profil, ktorý fungoval minulý týždeň, zrazu nedáva zmysel.
Tento článok vysvetľuje, kedy mosadz ešte stačí, kedy je už lepšia kalená dýza, prečo sa často odporúča 0,6 mm dýza a ako upraviť slicer, aby sa karbonový filament tlačil spoľahlivo.
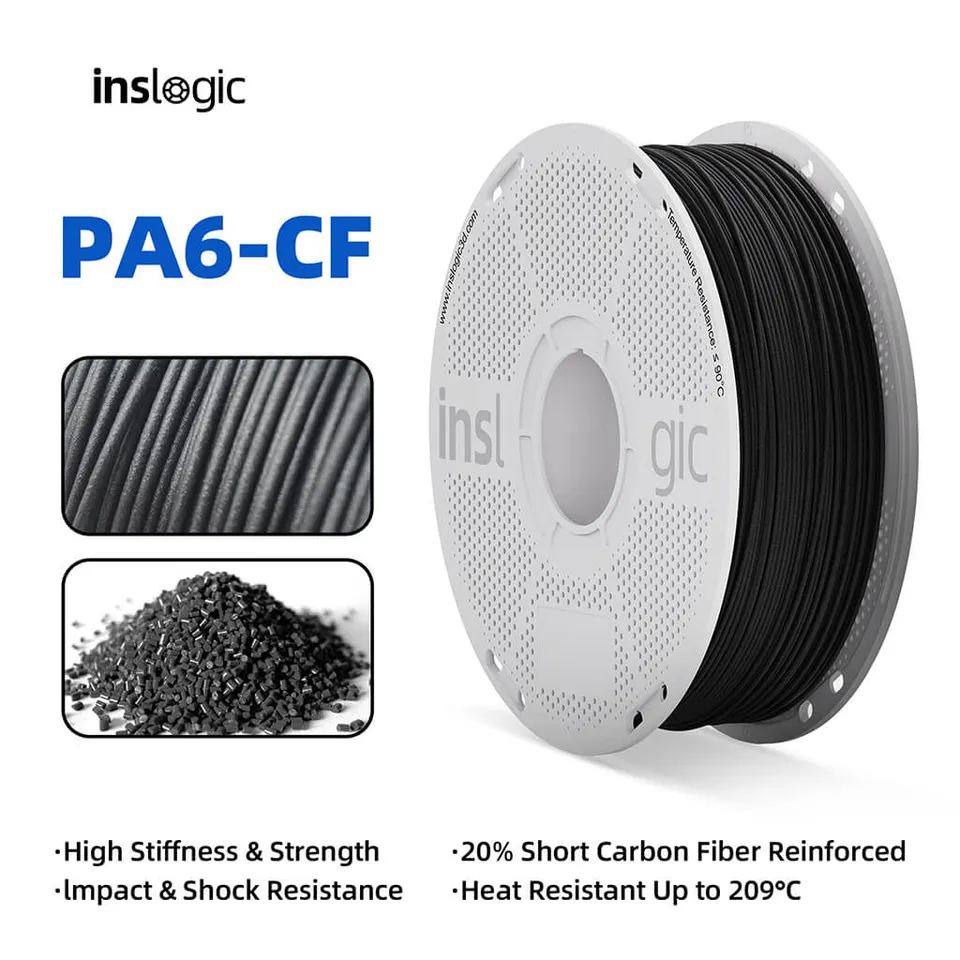
Abrazívny filament je materiál, ktorý obsahuje prímes schopnú mechanicky opotrebúvať dýzu alebo časti podávača. Nejde len o karbon.
Medzi typické abrazívne materiály patria:
Základný plast je stále dôležitý. PLA-CF sa tlačí a správa inak než PA-CF. Karbonová prímes zvyčajne zvyšuje tuhosť, zlepšuje rozmerovú stabilitu a vytvára pekný matný povrch, ale sama z PLA neurobí nylon ani z PETG neurobí priemyselný laminát. Materiál vždy vyberajte podľa základného polyméru a až potom podľa výplne.
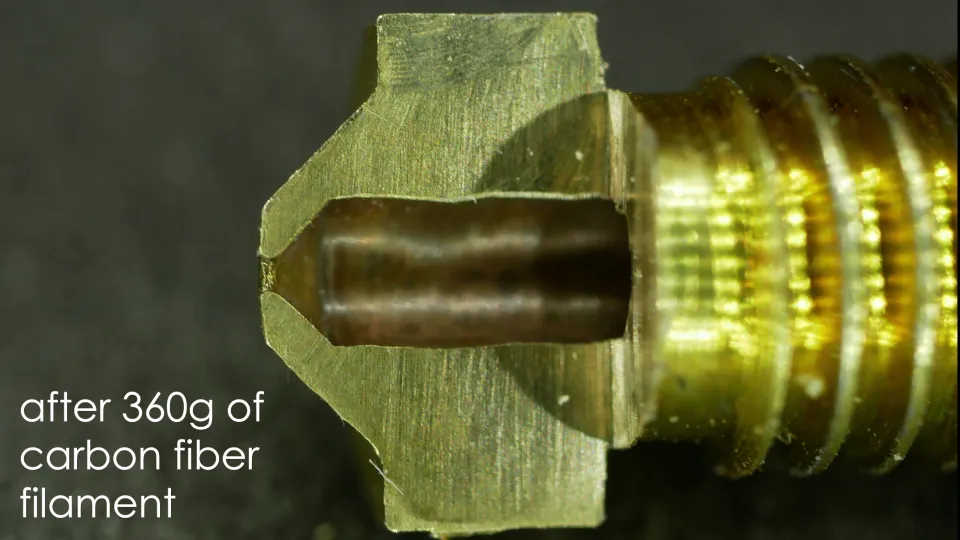
Mosadz je v FDM tlačiarňach obľúbená z dobrého dôvodu. Dobre vedie teplo, je lacná, ľahko sa vyrába a pre PLA, PETG, ABS alebo ASA funguje výborne. Problémom je tvrdosť. Uhlíkové alebo sklené vlákna a tvrdé pigmenty sa pri extrúzii správajú ako veľmi jemné brúsivo.
Dýza sa neopotrebuje tak, že by zrazu prestala tlačiť. Väčšinou sa otvor pomaly zväčšuje. Z dýzy 0,4 mm môže byť časom 0,45 mm, 0,5 mm alebo viac. Slicer však stále počíta s pôvodným priemerom. Tlačiareň preto vytláča viac materiálu, než profil predpokladá.
Typické príznaky opotrebovanej mosadznej dýzy:
Ak tlačíte jeden malý diel z PLA-CF na mosadznej dýze, tlačiareň sa pravdepodobne hneď nezničí. Ak však plánujete vytlačiť celú cievku karbonového alebo svietiaceho materiálu, mosadz je falošná úspora. Cena novej mosadznej dýzy je nízka, ale nepresné diely, stratený čas a opakované nastavovanie profilu stoja viac.
Mosadz používajte na bežné neplnené materiály:
Mosadz môže dávať zmysel aj vtedy, keď tlačíte čisto detailné modely z obyčajného PLA a chcete čo najlepšiu tepelnú vodivosť. Pri malých priemeroch, napríklad 0,25 mm alebo 0,2 mm, je mosadz pre neabrazívne materiály stále praktickou voľbou.
Hneď ako sa vo filamente objaví karbon, sklo, svietiaci pigment, kovový prášok, drevo alebo kameň, považujte mosadz za núdzové spotrebné riešenie. Na pravidelnú tlač je lepšie prejsť na odolnejšiu dýzu.
Kalená dýza je najbežnejší upgrade pre abrazívne filamenty. V praxi znamená najmä odolnejší otvor dýzy, ktorý sa karbonom alebo glow pigmentom neobrusuje tak rýchlo ako mosadz.
Výhody kalenej ocele:
Nevýhody kalenej ocele:
Po výmene mosadznej dýzy za kalenú neočakávajte, že starý profil bude vždy perfektný. Často stačí zvýšiť teplotu o 5 až 15 °C, znížiť maximálny objemový prietok a znova kalibrovať prietok. Pri rýchlych tlačiarňach je limit prietoku dôležitejší než samotná rýchlosť v mm/s.
0,4 mm dýza je univerzálny štandard, ale pri plnených filamentoch nie je vždy najlepšia. Väčší otvor znižuje riziko upchatia a lepšie prepúšťa krátke vlákna alebo tvrdé častice. Preto sa pre karbonové a sklom plnené filamenty často odporúča 0,6 mm dýza.
0,6 mm dýza sa hodí, keď:
V porovnaní s 0,4 mm stratíte časť detailov, ale pri technických dieloch to často neprekáža. Naopak získate silnejšie linky, rýchlejšiu tlač väčších súčastí a plynulejší prechod materiálu. Pri mnohých servisných a funkčných dieloch je 0,6 mm kalená dýza praktickejšia než snaha pretlačiť každý kompozit cez 0,4 mm.
0,8 mm dýza dáva zmysel najmä pri veľkých dieloch, rýchlych prototypoch a hrubších mechanických súčastiach. Na malé presné diely môže byť zbytočne veľká.
Kalená oceľ je dobrý začiatok, ale nie je jedinou možnosťou. Ak často tlačíte abrazívne materiály, oplatí sa zvážiť lepšiu dýzu.
Rubínové dýzy majú veľmi odolnú špičku a dobre zvládajú abrazívne materiály. Sú drahšie a treba dávať pozor pri manipulácii, pretože špička je presný komponent, nie nástroj na mechanické páčenie.
Dýzy z karbidu volfrámu alebo podobne odolných materiálov kombinujú vysokú odolnosť s lepšou tepelnou vodivosťou než bežná kalená oceľ. Sú výborné na častú tlač karbonu, skla alebo technických kompozitov, ale stoja viac.
Bimetalové a povlakované dýzy sa snažia spojiť výhody viacerých materiálov: dobrý prenos tepla, odolnú špičku a menšie lepenie materiálu. Pri týchto dýzach sa oplatí vyberať podľa konkrétnej tlačiarne a dostupných profilov.
Praktické pravidlo:
Dýza nie je jediná časť, ktorá trpí. Abrazívny filament môže časom opotrebovať aj podávacie kolieska, vodiace dráhy a pri niektorých systémoch aj časti automatického podávania materiálu. Týka sa to najmä filamentov so sklom, karbonom a tvrdými pigmentmi.
Pri tlačiarňach, ktoré majú voliteľné kalené podávacie kolieska, je dobré ich pri pravidelnej tlači kompozitov používať. Ak tlačíte cez viacfarebný alebo automatický podávací systém, overte si, či výrobca daný filament odporúča. Niektoré krehké alebo abrazívne materiály môžu v dlhých dráhach praskať, drobiť sa alebo zrýchlene opotrebúvať podávacie časti.
Pri prechode na karbonový alebo iný abrazívny filament nezačínajte naslepo od profilu pre obyčajné PLA. Použite profil pre rovnaký základný polymér a upravte ho podľa odporúčaní výrobcu filamentu.
Karbonové PLA sa často tlačí o niečo teplejšie než bežné PLA. PETG-CF vychádza z PETG a PA-CF z nylonu, takže potrebuje úplne iné teploty, sušenie aj prostredie. Kalená oceľ navyše prenáša teplo horšie než mosadz, takže môže byť potrebné pridať niekoľko stupňov.
Začnite takto:
Vždy vytlačte teplotnú vežu alebo aspoň malý testovací diel. Hľadajte kombináciu dobrej pevnosti vrstiev, čistého povrchu a stabilného toku.
Kompozity môžu tiecť inak než čistý plast. Po výmene dýzy alebo materiálu kalibrujte prietok. Pri rýchlych tlačiarňach znížte maximálny objemový prietok, kým nezmizne podextrúzia v dlhých rovných úsekoch.
Ak výtlačok vyzerá dobre pri pomalej tlači, ale pri rýchlom infille začne byť slabý alebo deravý, problém nemusí byť nutne v teplote. Často ide práve o limit prietoku.
Pri prvých testoch sa nesnažte o maximálnu rýchlosť. Pri PLA-CF a PETG-CF začnite pokojne pomalšie než pri bežnom materiáli. Pri PA-CF je dôležitejšia stabilná teplota, sucho a priľnavosť vrstiev než rekordný čas tlače.
Dobrým východiskovým bodom pre funkčné diely je stredná rýchlosť, viac perimetrov a konzervatívna akcelerácia. Karbonový filament často vyzerá dobre aj pri nižšej výške vrstvy, pretože matný povrch skryje vrstvy lepšie než lesklé PLA.
Pri 0,6 mm dýze býva praktický rozsah približne 0,2 až 0,32 mm. Pri pevných a čistých dieloch začnite okolo 0,24 mm. Jemnejšie vrstvy použite na vzhľad, vyššie vrstvy na rýchlosť a pevné servisné diely.
Vo všeobecnosti sa držte pod približne 80 % priemeru dýzy. Pri 0,6 mm dýze teda nemá zmysel tlačiť výšku vrstvy príliš vysoko len preto, že to slicer umožňuje.
Chladenie sa riadi najmä základným polymérom. PLA-CF zvyčajne znesie viac chladenia, PETG-CF menej a PA-CF často potrebuje opatrnejší prístup. Karbonová prímes sama osebe neznamená, že môžete ignorovať pravidlá pre nylon, PETG alebo PLA.
Karbonový nylon je hygroskopický, teda pohlcuje vlhkosť. Vlhký PA-CF prská, vytvára hrubý povrch, zhoršuje pevnosť vrstiev a môže upchať dýzu. Zo sušenia ťaží aj PETG-CF. PLA-CF býva tolerantnejší, ale aj pri ňom môže vlhkosť zhoršiť povrch.
Ak má byť diel funkčný, sušte podľa odporúčania výrobcu filamentu a skladujte cievku v uzatvárateľnom boxe so silikagélom. Pri PA-CF je ideálne tlačiť priamo zo sušiaceho boxu.
Pre väčšinu používateľov dáva zmysel táto súprava:
Ak z času na čas tlačíte dekoratívne glow PLA, začnite kalenou dýzou. Ak chcete vyrábať držiaky, prípravky alebo diely z PA-CF, počítajte s väčšou investíciou: odolná dýza, sušenie, uzatvorená tlačiareň a starostlivo vyladený profil.
PLA-CF je dobrý prvý karbonový filament. Má pekný matný povrch, ľahko sa tlačí a hodí sa na kryty, prípravky, technické prototypy a diely, ktoré majú byť tuhé. Použite kalenú dýzu, ideálne 0,6 mm pre spoľahlivosť.
PETG-CF je praktickejší na diely, ktoré majú zniesť o niečo vyššiu teplotu a namáhavejšiu prevádzku než PLA-CF. Počítajte s kalenou dýzou, sušením a starostlivým ladením stringingu.
PA-CF je technický materiál na funkčné diely, ale vyžaduje najviac disciplíny. Potrebuje sušenie, vhodnú tlačiareň, správnu podložku a stabilné teploty. Kalená alebo prémiová odolná dýza je povinnosťou.
Glow filament nevyzerá ako technický kompozit, ale svietiaci pigment dokáže mosadznú dýzu opotrebovať prekvapivo rýchlo. Pri väčšej tlači alebo celej cievke použite kalenú dýzu.
Woodfill a metalfillpovažujte za podobné ostatným plneným materiálom. Často pomôže väčší priemer dýzy, nižšia rýchlosť a profil vyladený podľa konkrétnej značky.
Mosadzná dýza je skvelá na bežné materiály, ale nie je vhodná na pravidelnú tlač karbonových a iných abrazívnych filamentov. Hneď ako tlačíte PLA-CF, PETG-CF, PA-CF, glow, woodfill alebo sklom plnené materiály, prejdite minimálne na kalenú dýzu.
Pre väčšinu domácich a dielenských tlačiarní je najpraktickejšia kombinácia 0,6 mm kalená tryska, konzervatívna rýchlosť, správne nastavený prietok a suchý filament. Pri častej tlači technických kompozitov sa oplatí lepšia tryska, odolnejší podávač a vlastný profil pre každý materiál.
Najdôležitejšia rada je jednoduchá: nevyberajte karbón len podľa názvu. Najprv riešte základný plast, potom abrazivitu, potom trysku a až nakoniec rýchlosť. Tak získate diely, ktoré nielen dobre vyzerajú, ale aj držia rozmery a tlačia sa opakovateľne.