Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
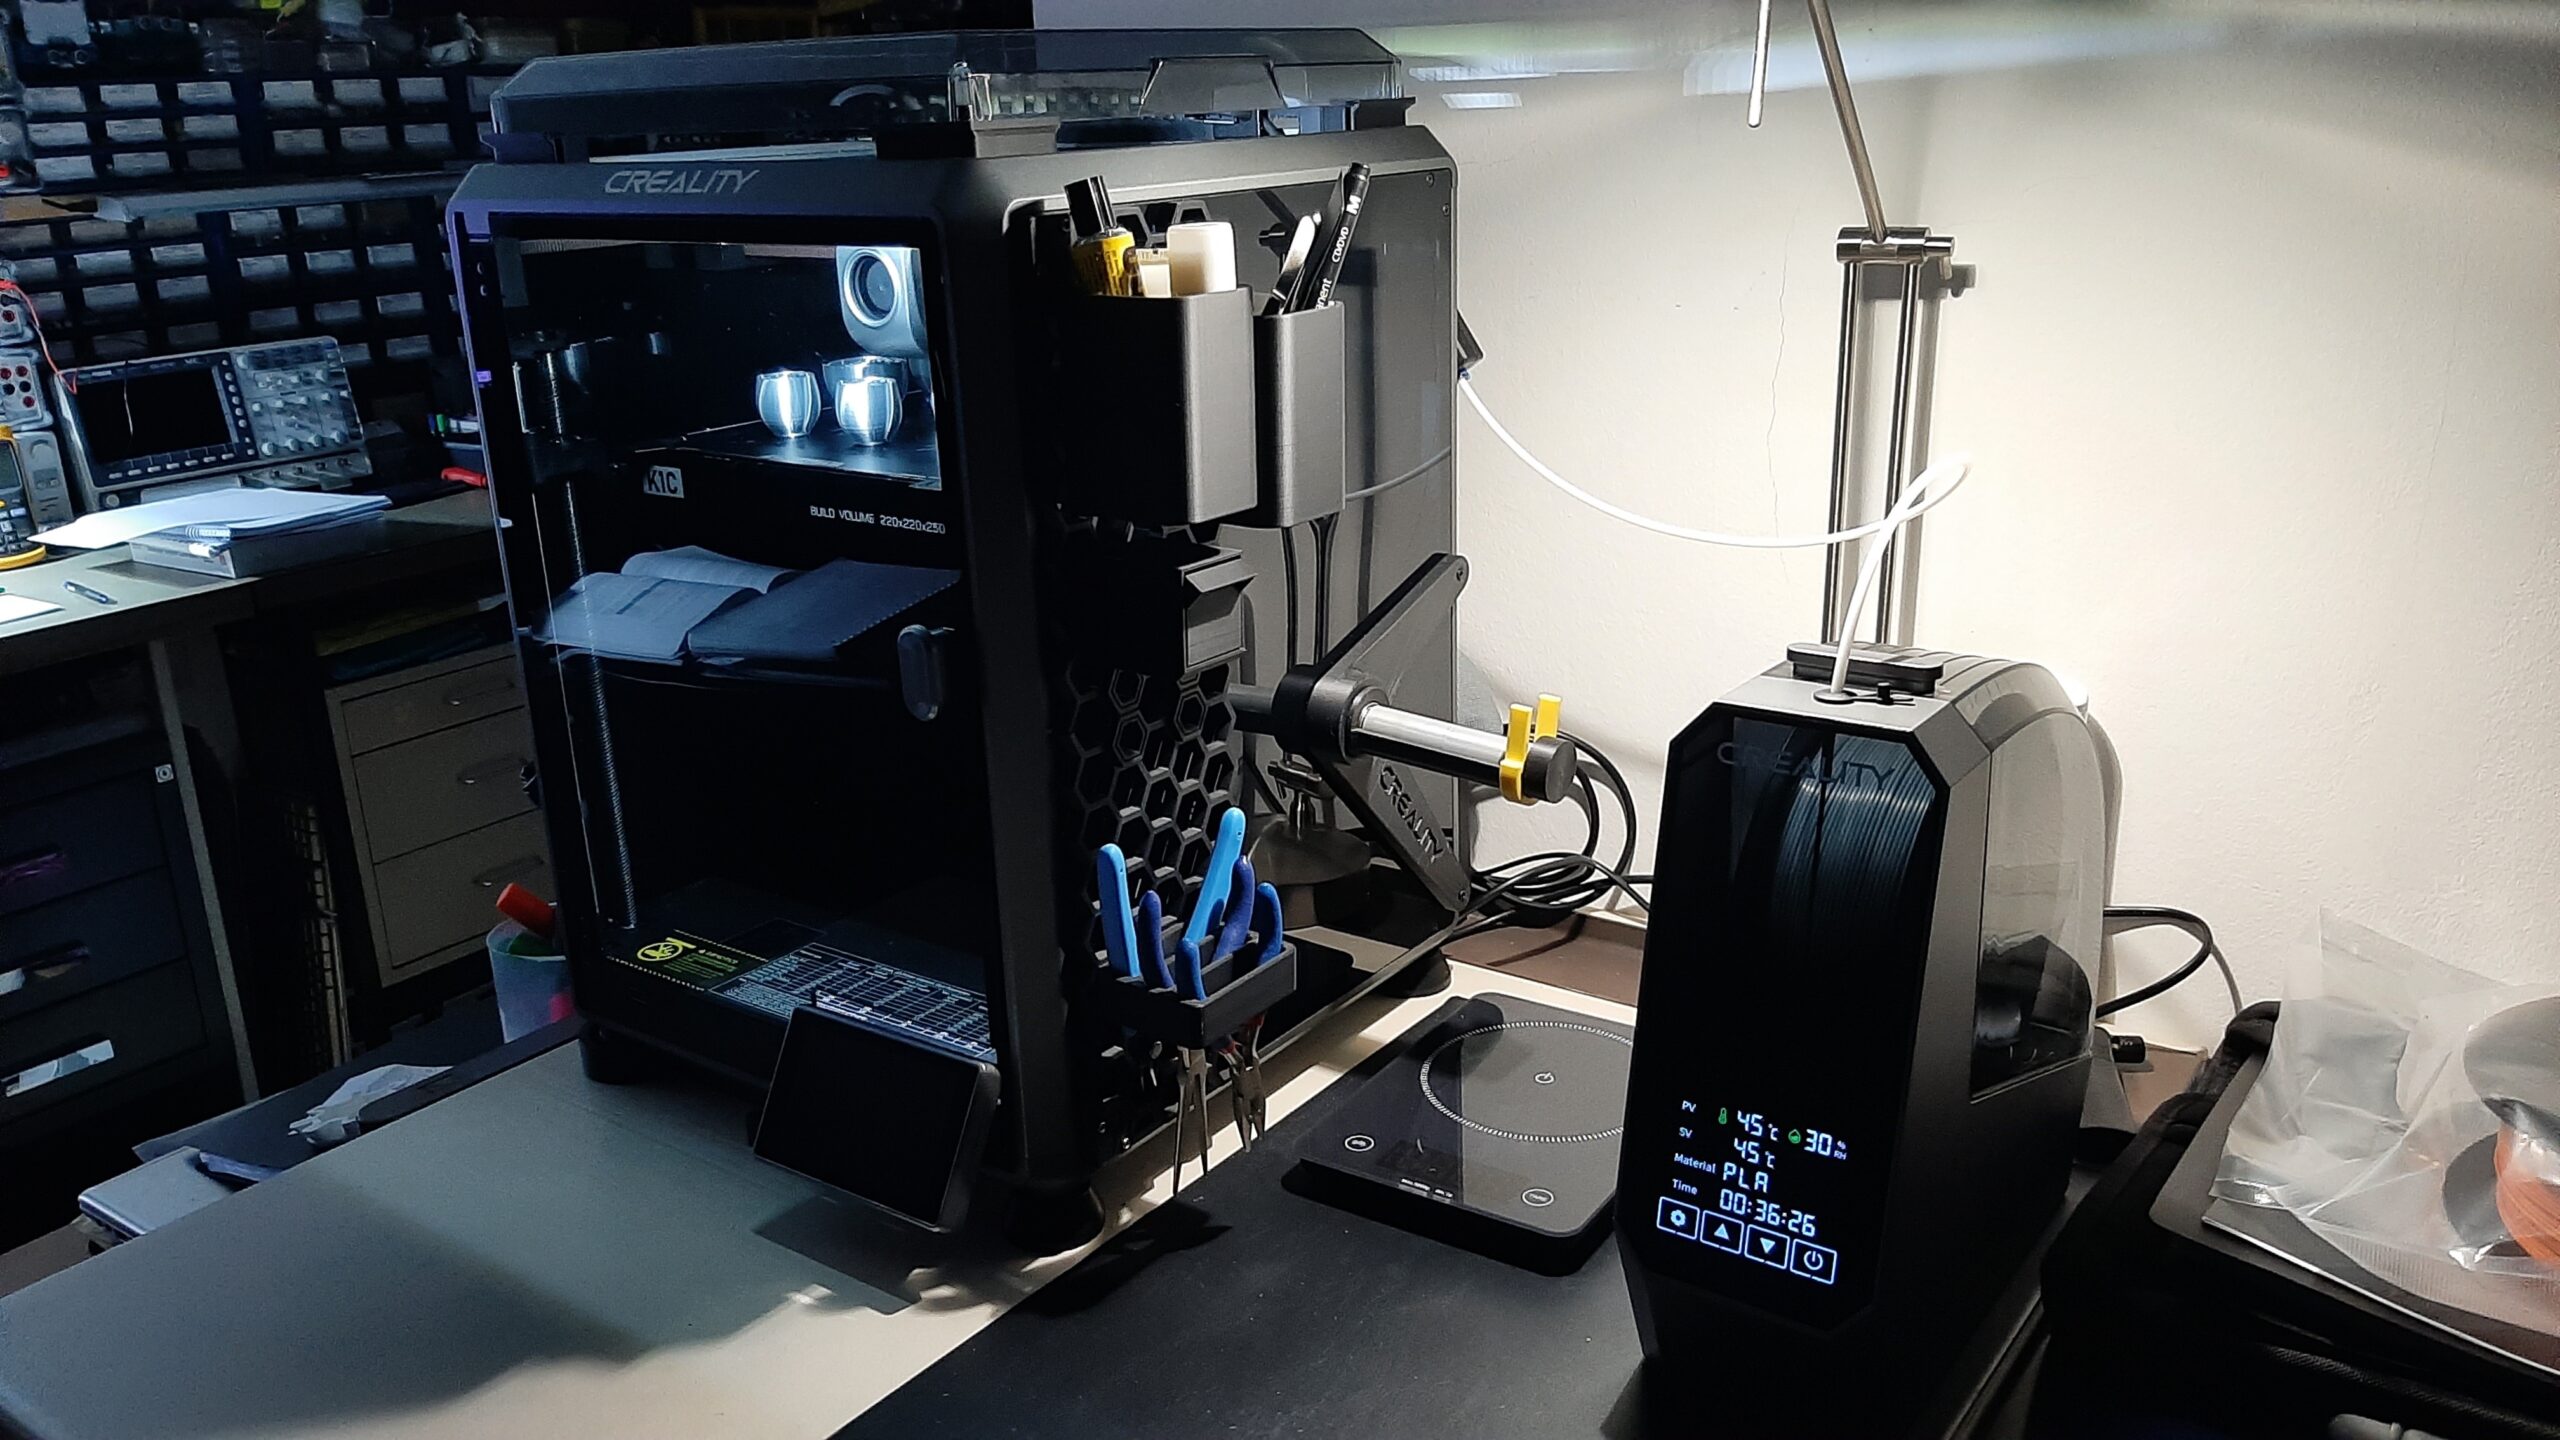
Vlhký filament nie je novinka. Len sa dnes prejavuje rýchlejšie a viditeľnejšie. Tlačiarne zrýchlili, bežné profily používajú vyššie prietoky a mnohé hobby dielne už netlačia len PLA. PETG, TPU, nylon, podporné materiály a kompozity reagujú na vlhkosť oveľa citlivejšie než bežné PLA, takže problém, ktorý predtým vyzeral ako drobný stringing, dnes často znamená pokazenú viacdielnu tlač cez noc.
Dobrá správa je, že riešenie nemusí byť drahé. Časť používateľov potrebuje len rozumné skladovanie: uzatvárateľné boxy, vrecká a regenerovateľný silikagél. Aktívna sušička dáva zmysel až vo chvíli, keď tlačíte hygroskopické materiály, nechávate cievky otvorené dlhší čas alebo potrebujete spoľahlivý výsledok na zákazku.
Najdôležitejšie pravidlo znie jednoducho: drybox nie je to isté ako sušička. Drybox udržiava suchý filament v dobrom stave. Aktívna sušička dokáže z už navlhnutého filamentu vlhkosť opäť odstrániť.
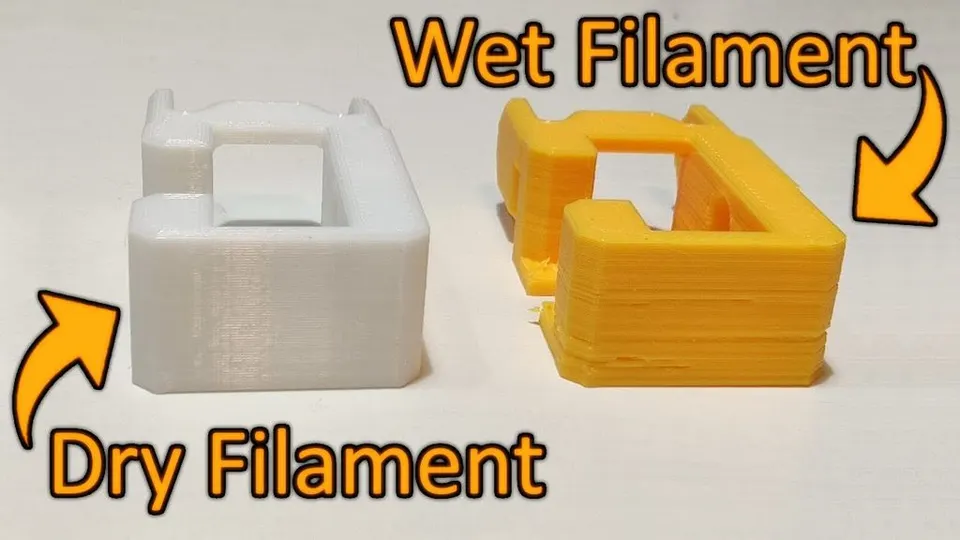
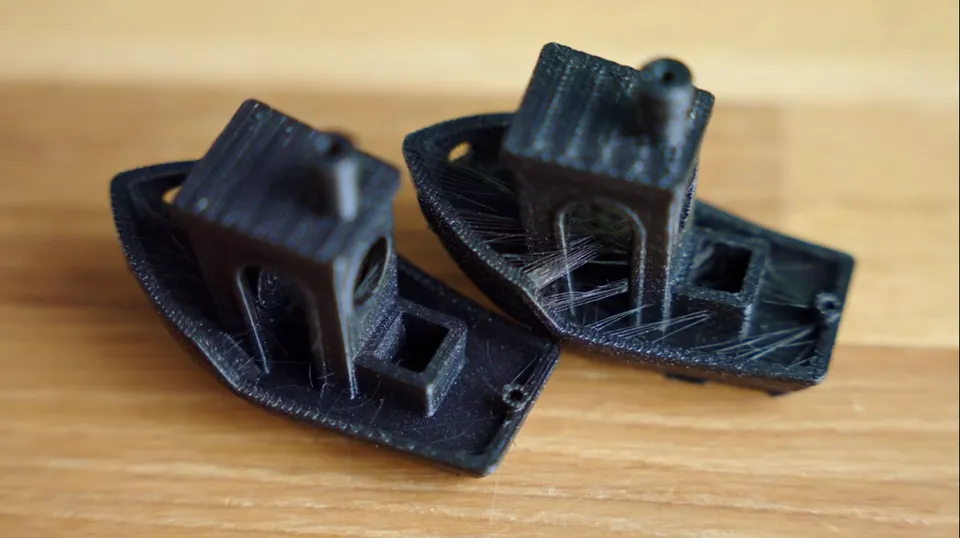
Vlhkosť sa v hotende mení na paru. Tá narúša tok roztaveného plastu, vytvára drobné bubliny a rozhadzuje tlak v dýze. Výsledok sa často zamieňa s nesprávne nastavenou retrakciou, vysokou teplotou alebo zlým chladením.
Typické prejavy sú:
Praktický test je jednoduchý: ak ten istý g-code tlačil minulý mesiac čisto a dnes s tou istou cievkou náhle ťahá vlákna, najskôr filament vysušte. Až potom dolaďujte retrakciu, teplotu a rýchlosti.
PLA absorbuje vlhkosť pomalšie než PETG, TPU alebo nylon. Čerstvo otvorená cievka PLA zvyčajne nepotrebuje preventívne sušenie, ak bola skladovaná vo vrecku so silikagélom a netlačíte v extrémne vlhkej miestnosti.
Sušenie PLA riešte najmä vtedy, keď cievka ležala týždne na otvorenej polici, začala praskať v extrudéri alebo tlač náhle získala hrubý povrch. Bezpečný pracovný rozsah býva približne 45-50 °C počas 4-7 hodín. Pri PLA nezvyšujte teplotu len preto, aby bolo hotovo rýchlejšie. Príliš vysoká teplota môže zmäkčiť filament na cievke, jednotlivé závity sa k sebe prilepia a problém sa presunie z kvality tlače na zasekávanie podávača.
Pri bežnom domácom PLA teda často stačí: po tlači vrátiť cievku do uzatvárateľného vrecka, pridať vysušený silikagél a nenechávať ju celé leto pri okne, v garáži alebo v pivnici.
PETG je materiál, pri ktorom sa vlhkosť prejavuje veľmi často. Typický scenár: tlačíte držiak alebo krabičku, model je zrazu obalený jemnými vlasmi a zvyšovanie retrakcie nepomáha. Ak bola cievka PETG otvorená dlhšie než niekoľko dní až týždňov, sušenie je rozumnejší prvý krok než ďalšie ladenie profilu.
Pri PETG sa v praxi používa približne 55-65 °C počas 6-8 hodín. Pri kritickej tlači, priehľadných dieloch alebo rýchlom profile sa oplatí sušiť preventívne. Suché PETG má stabilnejšiu extrúziu, menej bublín a lepšie drží vrstvy.
PETG skladujte v uzavretom boxe alebo vákuovom vrecku so silikagélom. Ak tlačíte PETG často, je pohodlné mať jednu aktívnu cievku v dryboxe s priechodkou pre PTFE hadičku a ostatné cievky uložené zvlášť.
TPU a ďalšie ibilné materiály sú citlivé na vlhkosť aj na mechaniku podávania. Keď je TPU mokré, nevytvára len stringing. Často pení, stráca pekný povrch, zhorší sa spojenie vrstiev a pri mäkkých materiáloch môže byť tlač celkovo nestabilná.
Pri TPU počítajte so sušením častejšie než pri PLA. Typický rozsah je približne 50-60 °C počas 6-8 hodín, podľa konkrétnej tvrdosti a odporúčania výrobcu. Pri mäkkých TPU sa neponáhľajte s vyššou teplotou, pretože filament aj cievka sa môžu deformovať.
Pri dlhých pružných dieloch je ideálne tlačiť priamo z dryboxu alebo zo sušičky s výstupom pre filament. Tým obmedzíte situáciu, keď prvá hodina vyzerá dobre a koniec tlače už absorbuje vlhkosť z miestnosti.
Nylon je iná liga. Nasáva vlhkosť rýchlo a v praxi dokáže stratiť kvalitu tlače aj počas jediného dňa v otvorenej miestnosti. Pri funkčných dieloch, ozubených kolesách, držiakoch, prípravkoch alebo technických prototypoch je sušenie nylonu prakticky povinné.
Bežné hodnoty sa pohybujú okolo 70-90 °C počas 8-16 hodín, pri niektorých nylónoch aj vyššie podľa materiálového listu. Tu už nestačí obyčajný plastový box so silikagélom. Potrebujete aktívnu sušičku, ktorá požadovanú teplotu skutočne udrží, má cirkuláciu vzduchu a zvládne bezpečnú dlhú prevádzku.
Po vysušení nylon netlačte z otvorenej cievky. Ideálne je tlačiť priamo zo sušičky alebo uzavretého dryboxu. Ak cievku po sušení len položíte na držiak vedľa tlačiarne, časť práce stratíte ešte pred dokončením dlhšej tlače.
Drybox je uzavretá nádoba s tesnením, silikagélom a ideálne aj vlhkomerom. Je výborný na skladovanie a tlač z už suchej cievky. Hodí sa pre PLA, PETG aj TPU, ak filament vopred nie je výrazne navlhnutý. Lacným riešením môže byť pevný plastový box s tesnením, držiakom cievky, PTFE priechodkou a vreckom regenerovaného silikagélu.
Aktívna sušička pridáva riadený ohrev a prúdenie vzduchu. To je rozdiel, ktorý rozhoduje pri PETG, TPU, nylone a podporných materiáloch. Dobrá sušička má nastaviteľnú teplotu, časovač, priestor pre bežné 1kg cievky a možnosť tlačiť priamo z nej. Pri technických materiáloch sledujte najmä maximálnu teplotu. Sušička, ktorá končí na 55 alebo 60 °C, môže stačiť pre PLA a časť PETG, ale nebude ideálna pre nylon.
AMS s aktívnym sušením spája automatické podávanie viacerých materiálov, uzavreté skladovanie a riadené sušenie. Pri moderných systémoch typu AMS 2 Pro je dôležitá praktická hranica: maximálna teplota sušenia okolo 65 °C je veľmi užitočná pre PLA, PETG a niektoré bežné materiály, ale nestačí na úplné vysušenie všetkých technických filamentov. Pri nylone, niektorých PA-CF, PC alebo veľmi náročných podporných materiáloch môže byť potrebná výkonnejšia sušiaca jednotka.
Pred nákupom tiež overte, či vaša konkrétna tlačiareň, firmvér a napájanie podporujú scenár, ktorý chcete používať. Pri niektorých kombináciách nemusí byť možné aktívne sušiť tú istú jednotku, z ktorej práve tlačíte. Neznamená to, že je systém zbytočný, len treba plánovať: jedna cievka sa môže sušiť, zatiaľ čo tlač prebieha z inej jednotky alebo z externého držiaka.
Drybox vám stačí, ak tlačíte najmä PLA, cievky rýchlo spotrebujete a po tlači ich vraciate do uzavretého vrecka alebo boxu. Drybox je tiež dobrým prvým krokom pri PETG, ak netlačíte zákazky a v prípade potreby dokážete cievku pred kritickou tlačou dosušiť inde.
Aktívnu sušičku zvážte, ak:
Pre menšiu dielňu dáva zmysel kombinácia: jedna až dve aktívne sušičky na prípravu materiálu a niekoľko pasívnych dryboxov na skladovanie rozpracovaných cievok. Je to lacnejšie a praktickejšie než kupovať aktívne sušenie pre každú cievku.
V zime býva vzduch v interiéri často suchší, ale pozor na pivnice, garáže a nevykurované sklady. V lete a počas daždivého počasia sa problémy s PETG, TPU a nylonom objavujú častejšie. Preto sa oplatí zaviesť jednoduchú rutinu.
Pri PLA kontrolujte najmä krehkosť a povrch. Ak cievka ležala otvorená dlhšie než mesiac, pred dôležitou tlačou ju krátko vysušte. Pri PETG sušte pred dlhšou alebo pohľadovou tlačou, ak bola cievka otvorená dlhšie než týždeň. TPU sušte pred každou dôležitejšou tlačovou reláciou. Nylon sušte vždy a tlačte priamo z uzavretého prostredia.
Silikagél pravidelne regenerujte. Indikačný silikagél je praktický, pretože vidíte, kedy je nasýtený. Vlhkomer v boxe berte ako orientačnú pomôcku, nie ako laboratórny prístroj. Ak box dlhodobo ukazuje vysokú vlhkosť, vymeňte tesnenie, pridajte čerstvý silikagél alebo zmenšite objem boxu.
| Materiál | Kedy sušiť | Orientačné sušenie | Odporúčané skladovanie |
|---|---|---|---|
| PLA | Pri praskaní, krehkosti alebo horšom povrchu | 45-50 °C, 4-7 h | Vrecko alebo box so silikagélom |
| PETG | Pri stringingu, po dlhšom otvorení, pred kritickou tlačou | 55-65 °C, 6-8 h | Drybox alebo vákuové vrecko |
| TPU | Pred dlhšou tlačou, pri penení a vlasení | 50-60 °C, 6-8 h | Drybox s tlačou cez PTFE priechodku |
| Nylon | Prakticky vždy pred tlačou | 70-90 °C, 8-16 h | Tlač priamo zo sušičky alebo uzavretého boxu |
Ak beriete tieto hodnoty ako východiskový bod, nie ako dogmu, vyhnete sa väčšine problémov. Konkrétny filament môže mať iné limity podľa zmesi, farby, prímesí a typu cievky. Pri drahších technických materiáloch sa vždy riaďte odporúčaniami výrobcu.
Prvou chybou je sušenie pri príliš vysokej teplote. Vyššia teplota nemusí znamenať lepší výsledok. Pri PLA môže zničiť celú cievku, pri TPU spôsobiť deformáciu a pri plastových cievkach vyvolať problém skôr než pri samotnom materiáli.
Druhou chybou je veriť, že silikagél vysuší mokrý filament. Silikagél znižuje vlhkosť vzduchu v boxe, ale vlhkosť uzavretú v materiáli bez tepla a času spoľahlivo neodstráni.
Treťou chybou je ladiť slicer pred sušením. Ak je filament mokrý, pridávanie retrakcie len maskuje príčinu. Pri PETG tak ľahko skončíte s profilom, ktorý funguje len náhodou a nabudúce bude opäť zlý.
Štvrtou chybou je otvorené skladovanie po sušení. Keď cievku vysušíte a necháte ju týždeň na držiaku, začínate odznova. Sušenie a skladovanie musia fungovať ako jeden postup.
Ak tlačíte najmä PLA a občas PETG, najskôr si kúpte dobré uzatvárateľné boxy, silikagél a vlhkomer. Ak tlačíte PETG často, pridajte aktívnu sušičku s možnosťou tlače z boxu. Ak používate TPU alebo nylon, aktívna sušička už nie je pohodlie, ale súčasť prípravy materiálu.
AMS s aktívnym sušením dáva najväčší zmysel používateľom, ktorí chcú kombinovať viac farieb alebo materiálov a zároveň mať cievky v kontrolovanejšom prostredí. Nepovažujte ho však za univerzálnu náhradu výkonnej sušičky pre všetky technické materiály. Je to veľmi praktický systém na každodennú tlač, zatiaľ čo nylon a náročné kompozity si stále zaslúžia samostatnú pozornosť.


