Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
Výber filamentu nie je len otázkou farby a ceny. Rovnaký model sa z PLA, PETG a ASA môže správať úplne inak: jeden bude krásne ostrý, druhý prežije pád zo stola a tretí vydrží leto na balkóne. Najrýchlejšie pravidlo znie: PLA zvoľte na jednoduchú a peknú tlač, PETG na bežné funkčné diely a ASA na vonkajšie alebo teplom namáhané súčasti.
Nižšie nájdete praktické porovnanie bez zbytočnej teórie. Hodnoty berte ako orientačné, pretože konkrétna značka, prísady, farba filamentu a nastavenia tlačiarne môžu výsledok posunúť. Napriek tomu vám pomôžu vybrať materiál ešte predtým, než stratíte niekoľko hodín tlačou nesprávneho dielu.
| Potreba | Najlepšia voľba | Prečo |
|---|---|---|
| Prvé výtlačky, dekorácie, figúrky, prototypy | PLA | Tlačí sa najjednoduchšie, drží tvar a má minimum deformácií. |
| Držiaky, kryty, diely do dielne, diely namáhané nárazmi | PETG | Je húževnatejší než PLA, lepšie sa spája medzi vrstvami a znáša vyššiu teplotu. |
| Vonkajšie držiaky, diely do auta mimo extrémnych teplôt, kryty vystavené slnku | ASA | Má vysokú odolnosť voči UV žiareniu, poveternostným vplyvom a teplu. |
| Jemné detaily a ostré hrany | PLA | Zvyčajne menej tečie a menej stringuje než PETG. |
| Veľký technický diel bez uzavretej tlačiarne | PETG | ASA sa pri väčších dieloch bez komory rado krúti. |
| Diel na priame letné slnko | ASA | PLA mäkne príliš skoro, PETG je lepší, ale ASA je istejšia voľba. |
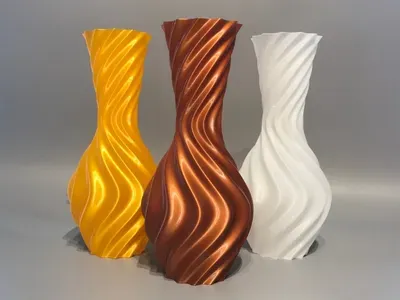
PLA je materiál, ktorý by som odporučil každému začiatočníkovi ako prvú cievku. Tlačí sa pri nižších teplotách, má malú zmrštivosť a na správne pripravenej podložke zvyčajne drží bez problémov. Vďaka tomu sa hodí na dekorácie, figúrky, vázy, šablóny, prototypy, organizačné boxy, držiaky na stôl alebo diely, pri ktorých je dôležitejší vzhľad než dlhodobá mechanická odolnosť.
Typické nastavenie býva približne 190-230 °C na tryske a 50-60 °C na podložke. Pri moderných tlačiarňach často stačí profil v sliceri a základná kontrola prvej vrstvy. PLA je vhodné aj na rýchle overenie rozmerov: vytlačíte prototyp, vyskúšate montáž, upravíte model a až potom vytlačíte finálny kus z odolnejšieho materiálu.
Slabinou PLA je teplo a krehkosť. V aute, za oknom alebo na čiernom povrchu na slnku sa môže diel začať deformovať už pri teplotách, ktoré nie sú pre človeka nijako extrémne. PLA tiež často praskne skôr čisto, než by sa ohlo. Pri dekorácii to neprekáža, ale pri západke, pántiku alebo držiaku, ktorý dostáva nárazy, áno.
Praktický príklad: krytka na elektroniku v interiéri, držiak káblov pri počítači alebo dizajnový stojan na figúrku sú skvelé projekty pre PLA. Držiak kamery na bicykel, klip do auta alebo vonkajšie konzoly už vhodné nie sú.
PETG je dobrým kompromisom medzi jednoduchou tlačou a odolnosťou. Oproti PLA býva húževnatejší, menej krehký a lepšie znáša nárazy. Má tiež lepšiu odolnosť voči vlhkosti a chemikáliám v bežnom prostredí. Preto je obľúbený na držiaky, kryty, krabičky, dielenské pomôcky, dištančné prvky, držiaky senzorov, montážne prípravky alebo náhradné plastové súčiastky v domácnosti.
Typické nastavenie sa často pohybuje okolo 220-250 °C na tryske a 70-90 °C na podložke. Niektoré značky a rýchle profily môžu vyžadovať vyššiu teplotu. PETG má rado čistú a správne zvolenú tlačovú plochu. Na hladké PEI sa môže prilepiť až príliš silno, preto sa často používa separačná vrstva podľa odporúčaní výrobcu podložky. Pri textúrovaných plátoch býva práca príjemnejšia, no prvá vrstva stále rozhoduje.
PETG môže stringovať. Ak sú na výtlačku jemné chĺpky medzi časťami modelu, riešte najmä vysušenie filamentu, teplotu trysky, retrakciu a rýchlosť presunov. Vlhké PETG spoznáte podľa praskania počas tlače, horšieho povrchu, bubliniek a väčšieho množstva vlákien. Cievku sa oplatí skladovať vo vrecku alebo boxe so silikagélom a pri náročnejších dieloch ju pred tlačou vysušiť.
Na rozdiel od PLA je PETG vhodnejšie na diely, ktoré sa trochu prehýbajú. Práve mierna pružnosť je výhodou pri nacvakávacích krytoch a držiakoch. Nie je však ideálne na veľmi jemné ostré detaily, pretože povrch môže byť lesklejší a hrany menej ostré než pri PLA.
Praktický príklad: držiak na náradie v dielni, kryt senzora pri akváriu, dištančná vložka, krabička na elektroniku alebo pevnejšia montážna šablóna sú typické projekty pre PETG. Ak má diel zostať vonku dlhé mesiace na slnku, zvážte radšej ASA.
ASA je technický materiál podobný ABS, ale s lepšou odolnosťou voči UV žiareniu. Zmysel dáva tam, kde by PLA zmäklo a PETG by časom trpelo pôsobením slnka. Hodí sa na vonkajšie držiaky, kryty, diely do záhrady, súčasti pre fotovoltiku, krytky na strechu, diely modelov používaných vonku alebo technické súčasti, ktoré majú lepšie znášať teplo.
Typické nastavenie býva približne 250-270 °C na tryske a 90-110 °C na podložke. Pri ASA je zásadné stabilné teplé prostredie. Malé diely sa niekedy podaria aj na otvorenej tlačiarni, ale väčšie kusy bez komory často praskajú, odlepujú rohy alebo sa krútia. Uzavretá tlačiareň, brim, vhodná tlačová plocha a pomalšie chladenie výrazne zvyšujú šancu na úspech.
ASA pri tlači uvoľňuje výpary, preto nepatrí do malej nevetranej miestnosti. Ideálna je uzavretá tlačiareň s filtráciou alebo dobré vetranie po dokončení tlače. Zároveň nechcete prievan priamo cez model, pretože zvyšuje riziko deformácií. To je častý rozdiel oproti PLA: pri ASA neriešite len teplotu trysky, ale celý tepelný režim okolo výtlačku.
Výhodou ASA je aj povrchová úprava. Dá sa brúsiť, lepiť a vyhladzovať acetónom, ak viete, čo robíte, a pracujete bezpečne. Pre bežný výber v e-shope je však najdôležitejšia jednoduchá otázka: bude diel dlhodobo vonku alebo pri zdroji tepla? Ak áno, ASA je často správnou odpoveďou.
Praktický príklad: držiak senzora na fasáde, vonkajší kryt kamery, adaptér k záhradnej technike alebo kryt na slnečné miesto je lepšie vytlačiť z ASA než z PLA. Pri veľkom plochom kryte však počítajte s komorou a testom adhézie.
PLA je najjednoduchšie. PETG sa stále dá dobre zvládnuť, ale vyžaduje lepšiu kontrolu prvej vrstvy, vlhkosti a stringingu. ASA je najnáročnejšie, najmä kvôli zmršťovaniu, krúteniu a potrebe stabilného tepla.
Poradie pre začiatočníka: PLA, PETG, ASA.
PLA je najslabšie. Pri dieloch v teplom interiéri ešte poslúži, ale v aute alebo na slnku riskujete deformáciu. PETG je výrazne lepšie a na mnohé praktické diely stačí. ASA ide ešte vyššie a lepšie si zachováva tvar v prostredí, kde by PLA už zmäklo.
Poradie pre teplo: ASA, PETG, PLA.
Na krátkodobé použitie vonku môže fungovať PETG, ale pri dlhodobom vystavení slnku je lepšie ASA. PLA používajte vonku len pri veciach, pri ktorých neprekáža rýchlejšie starnutie, deformácia alebo výmena dielu.
Poradie pre exteriér: ASA, PETG, PLA.
PLA je pevné a rozmerovo presné, ale krehkejšie. PETG je húževnatejšie a často lepšie na diely, ktoré sa majú trochu prehnúť alebo absorbovať náraz. ASA je vhodné na technické diely, najmä ak k mechanickému namáhaniu pridáte teplo alebo vonkajšie prostredie.
Pri čisto mechanickom zaťažení však nezabudnite na orientáciu vrstiev, počet perimetrov, výplň a konštrukciu modelu. Zle navrhnutý diel z ASA môže prasknúť skôr než dobre navrhnutý diel z PETG.
Vyberte PLA. Ušetríte čas, tlač bude pokojnejšia a povrch zvyčajne krajší. Ak chcete pevnejšiu variantu, zvážte PLA+ alebo húževnaté PLA, ale stále ho nepoužívajte ako materiál do vysokých teplôt.
Začnite s PETG. Je praktickejšie než PLA, ak diel občas dostane náraz, bude niesť záťaž alebo bude v kontakte s vlhkosťou. PLA dáva zmysel len vtedy, keď chcete maximálne jednoduchú tlač a viete, že diel nebude namáhaný.
Buďte opatrní. Interiér auta sa na slnku dokáže zohriať na veľmi vysokú teplotu. PLA nie je vhodné. PETG môže stačiť na menej kritické diely mimo priameho žiaru, ale pre väčšiu tepelnú rezervu voľte ASA. Pri dieloch, ktoré môžu ovplyvniť bezpečnosť, 3D tlač radšej nepoužívajte bez odborného návrhu a testovania.
Voľte ASA, ak máte tlačiareň schopnú spoľahlivo tlačiť ASA. Ak nie, PETG môže byť dočasnou alebo menej náročnou voľbou, ale počítajte s menšou rezervou na slnku a pri UV žiarení.
PETG býva lepším začiatkom než PLA, pretože nepraská tak ľahko. Pri ASA záleží na tvare, smere vrstiev a prostredí použitia. Ak potrebujete skutočnú pružnosť, hľadajte skôr TPU, nie PLA, PETG ani ASA.
Prvou chybou je tlačiť všetko z PLA len preto, že sa tlačí pekne. Na stole je PLA výborné, ale vonku a v aute rýchlo narazí na svoje limity.
Druhou chybou je prejsť rovno na ASA bez pripravenej tlačiarne. ASA nie je len pevnejšie PLA. Vyžaduje teplo, adhéziu, vetranie a trpezlivosť. Ak máte otvorenú tlačiareň a tlačíte veľký plochý diel, PETG môže byť realistickejšou voľbou.
Treťou chybou je ignorovať vlhkosť. PETG aj ASA dokážu nasať vlhkosť a potom tlačiť horšie. Keď nový profil zrazu vytvára bubliny, nitky a hrubý povrch, nehľadajte problém len v sliceri.
Štvrtou chybou je spoliehať sa na materiál namiesto návrhu. Pri pevnom diele často pomôže pridať perimetre, zaobliť rohy, zväčšiť dosadaciu plochu, správne orientovať vrstvy a lokálne spevniť model. Materiál je len jednou časťou výsledku.
Začnite otázkou, kde bude diel používaný. Interiér a vzhľad znamenajú PLA. Bežná funkcia, vlhkosť a nárazy znamenajú PETG. Slnko, exteriér a vyššia teplota znamenajú ASA.
Potom vytlačte malý test. Pri technických dieloch sa oplatí vytlačiť len kritickú časť: klip, otvor, závit, západku alebo roh veľkého krytu. Overíte rozmery a správanie materiálu za niekoľko desiatok minút, nie až po osemhodinovej tlači.
Nakoniec dolaďte profil podľa materiálu. Pri PLA sledujte chladenie a prvú vrstvu. Pri PETG riešte vlhkosť, stringing a separáciu od podložky. Pri ASA riešte komoru, brim, minimálny prievan a bezpečné vetranie.
PLA je najlepšou voľbou, ak chcete jednoduchú tlač, pekný povrch a rýchly výsledok. PETG je univerzálny materiál na funkčné diely, ktoré majú vydržať viac než dekorácia. ASA vyberte vtedy, keď diel čaká vonkajšie prostredie, UV žiarenie alebo vyššia teplota.
Ak si nie ste istí, použite PLA na prototyp, PETG na prvú funkčnú verziu a ASA na finálny vonkajší diel. Znížite tým riziko neúspešnej tlače a zároveň nebudete zbytočne používať náročnejší materiál tam, kde jeho výhody nepotrebujete.


