Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
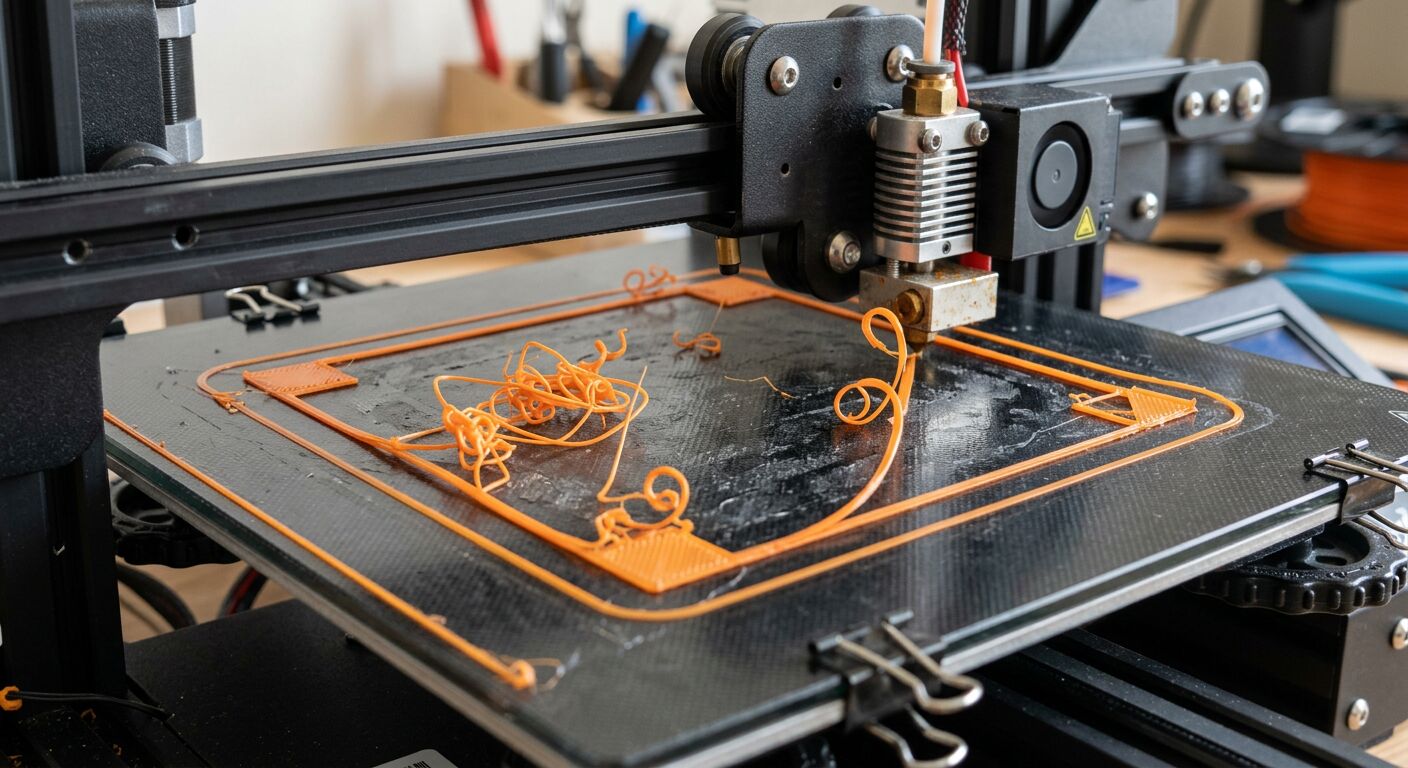
Každý, kto tlačí na FDM 3D tlačiarni, skôr či neskôr narazí na rovnaký scenár: model vyzerá v sliceri perfektne, tlačiareň začne bez protestov, ale výsledok má zdvihnuté rohy, chĺpky medzi dielmi, posunuté vrstvy alebo krehké steny. Dobrou správou je, že väčšina chýb 3D tlače má pomerne jasné príčiny a dá sa opraviť systematicky.
Najdôležitejšie pravidlo znie: nemeňte päť vecí naraz. Upravte jednu hodnotu, vytlačte krátky test a zapíšte si výsledok. Inak nezistíte, čo skutočne pomohlo.
Skôr než začnete ladiť profil, odpovedzte si na tri otázky:
Ak sa chyba začne na prvej vrstve, riešte najskôr podložku, kalibráciu Z a priľnavosť. Ak sa objaví až po dlhšom čase, podozrivé sú teplota, prúdenie vzduchu, mechanika, upchávanie trysky alebo kvalita filamentu.
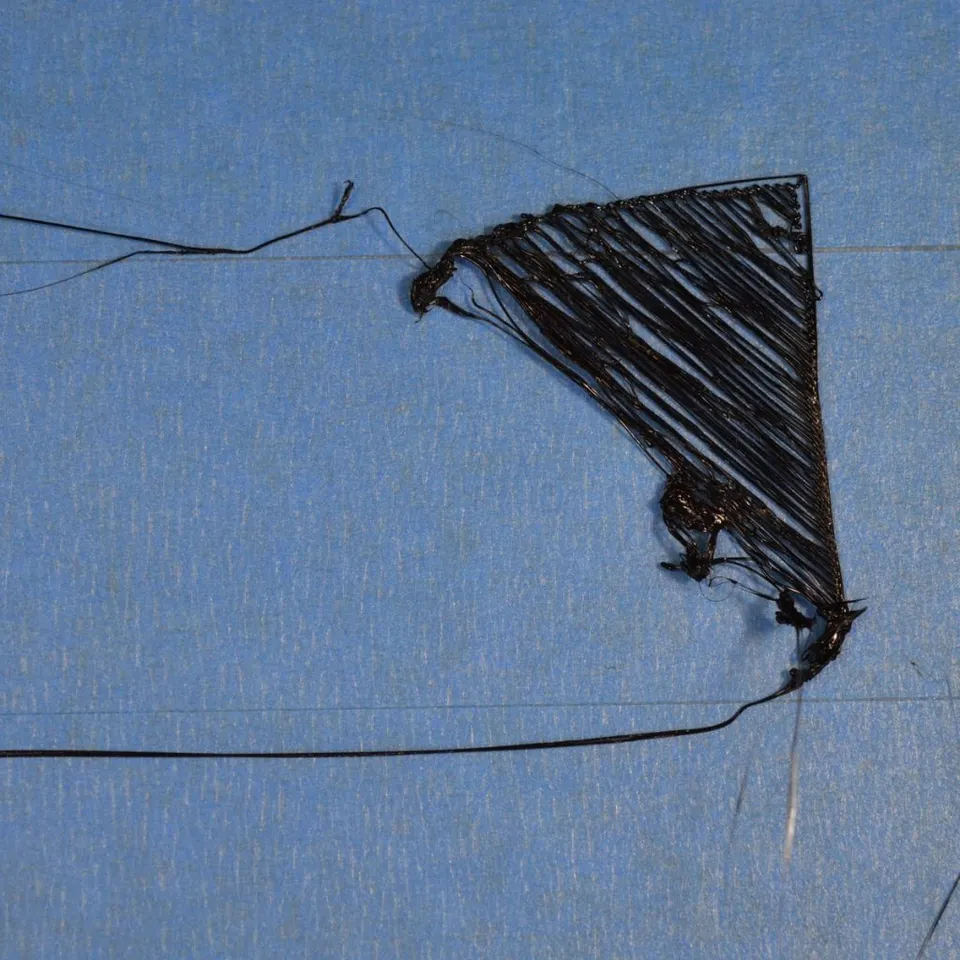
Zlá prvá vrstva je najčastejšou príčinou neúspešnej tlače. Prejavuje sa tak, že sa linky nelepia na podložku, ťahajú sa za tryskou, vznikajú medzery alebo sa výtlačok po niekoľkých minútach odlepí.
Najskôr vyčistite tlačovú podložku. Mastnota z prstov stačí na to, aby PLA alebo PETG držalo výrazne horšie. Pri bežných PEI plátoch pomôže teplá voda s kvapkou prostriedku na riad, dôkladné opláchnutie a osušenie čistou utierkou. Izopropylalkohol používajte podľa typu povrchu a odporúčania výrobcu. Nepoužívajte agresívnu chémiu naslepo, niektoré špeciálne povrchy by ste mohli poškodiť.
Potom skontrolujte výšku prvej vrstvy. Keď je tryska príliš vysoko, linky sú okrúhle a medzi nimi zostávajú medzery. Keď je príliš nízko, materiál sa tlačí do strán, povrch je drsný a extrudér môže cvakať. Správna prvá vrstva je mierne pritlačená, jednotlivé linky sa spájajú, ale nie sú rozorané tryskou.
Pomáha aj spomaliť prvú vrstvu. Pri problematických dieloch nastavte prvú vrstvu približne na 15 až 30 mm/s, pridajte brim a overte správnu teplotu podložky pre daný materiál.
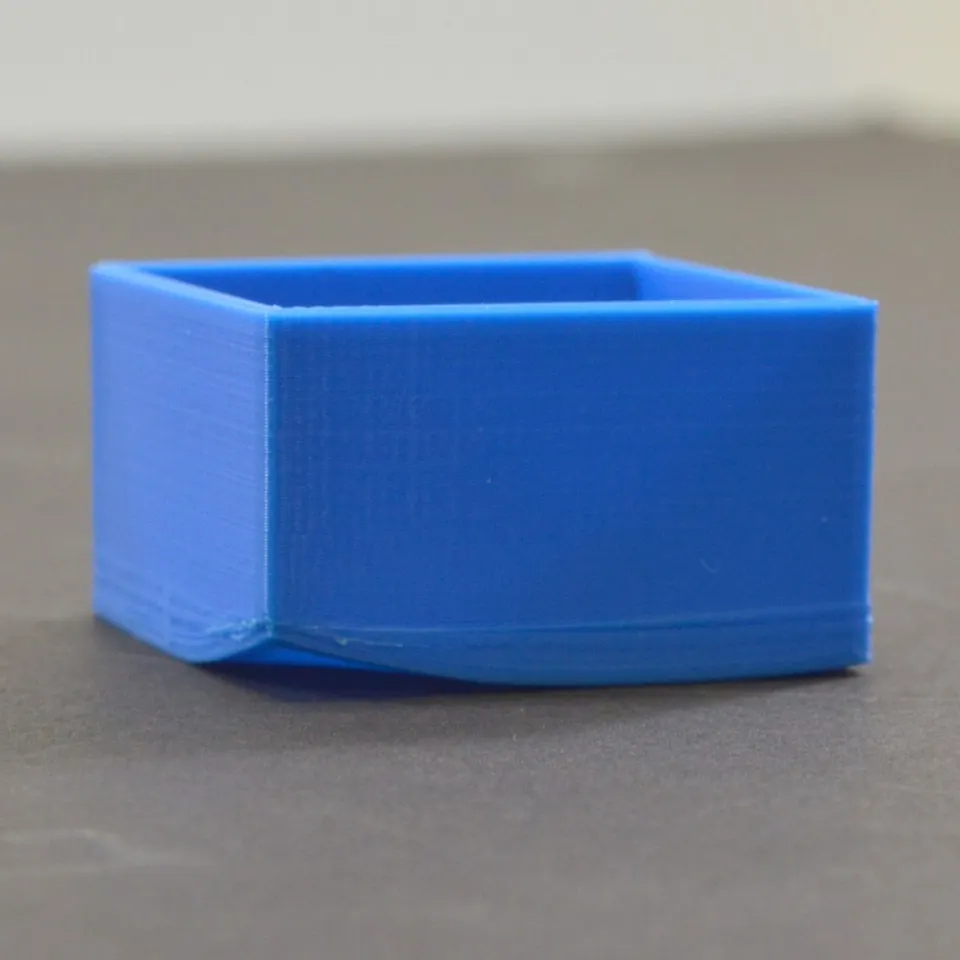
Warping vzniká tým, že sa materiál pri chladnutí zmršťuje. Typicky sa zdvíhajú rohy veľkých plôch, diel sa deformuje a v horšom prípade sa odlepí celý. Najčastejší je pri ABS, ASA, nylone a väčších dieloch z PETG, ale môže sa objaviť aj pri PLA, ak je podložka špinavá alebo model drží len malou plochou.
Začnite priľnavosťou: čistá podložka, správna prvá vrstva, vhodná teplota podložky a brim. Pri veľkých dieloch pomôže širší brim 5 až 10 mm. Ak tlačíte materiál citlivý na zmršťovanie, obmedzte prievan a prudké chladenie. Otvorené okno, klimatizácia alebo ventilátor pri tlačiarni dokážu zničiť aj inak dobre nastavenú tlač.
Pri ABS a ASA je často potrebný uzavretý priestor s vyššou a stabilnou teplotou okolia. Pri PLA môže naopak príliš teplý uzavretý priestor spôsobiť mäknutie filamentu v extrudéri, takže je potrebné rozlišovať materiály. Ak sa diel opakovane krúti, skúste zmeniť orientáciu modelu, rozdeliť ho na menšie časti alebo zvoliť materiál s menším zmršťovaním.
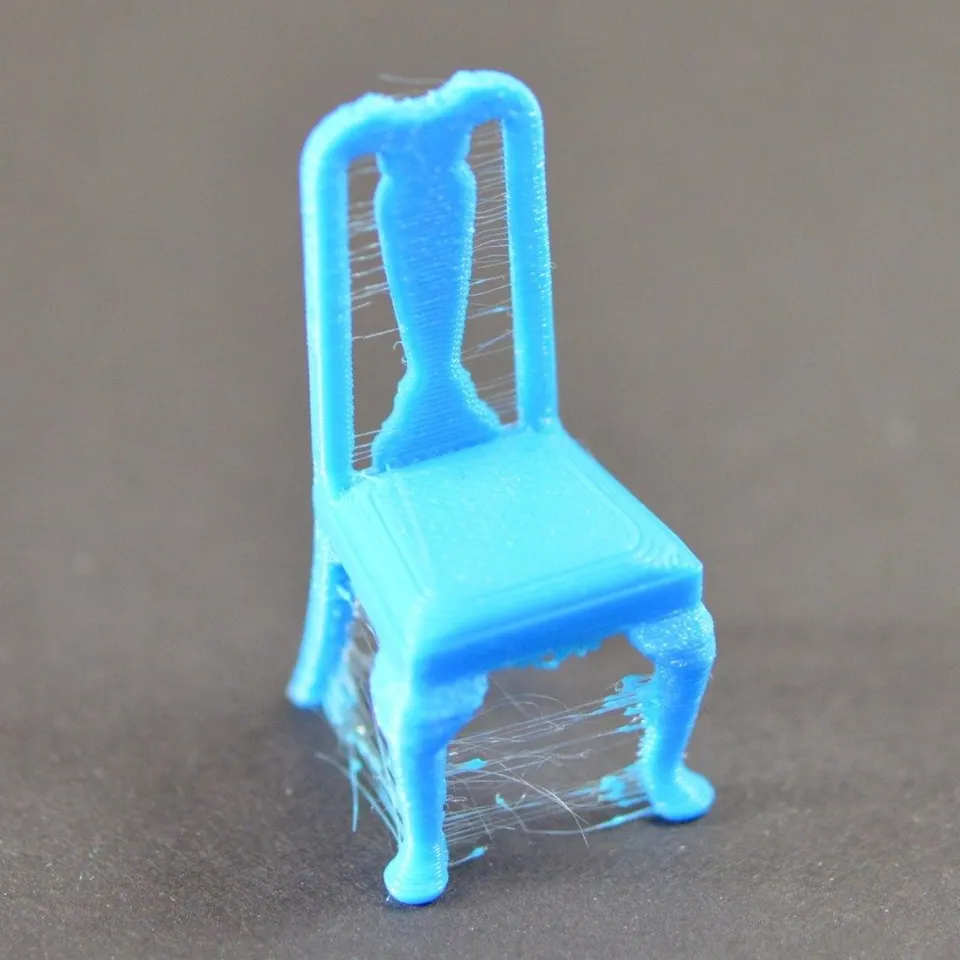
Stringovanie vyzerá ako jemné nitky medzi vežičkami, hranami alebo oddelenými časťami výtlačku. Vzniká, keď z trysky pri presunoch ďalej vyteká materiál.
Najskôr znižujte teplotu po malých krokoch, napríklad o 5 °C. Príliš vysoká teplota zlepšuje tok materiálu, ale zároveň zvyšuje vytekanie z trysky. Potom dolaďte retrakciu. Pri priamom extrudéri býva kratšia, pri vedení Bowden dlhšia. Nepreháňajte to: príliš dlhá alebo príliš rýchla retrakcia môže spôsobiť obrúsenie filamentu, upchávanie alebo nepravidelnú extrúziu.
Veľký vplyv má vlhký filament. PETG, TPU a nylon dokážu nasať vlhkosť rýchlejšie, než sa zdá. Ak tlač praská, syčí, povrch je hrubý a zároveň výrazne stringuje, filament vysušte. Uloženie v uzavretom boxe so silikagélom je lacná prevencia.
V sliceri pomáha aj nastaviť presuny tak, aby tryska zbytočne neprechádzala cez viditeľné obrysy, zapnúť utieranie pri retrakcii a skontrolovať, či nie je tryska zvonku obalená starým materiálom.
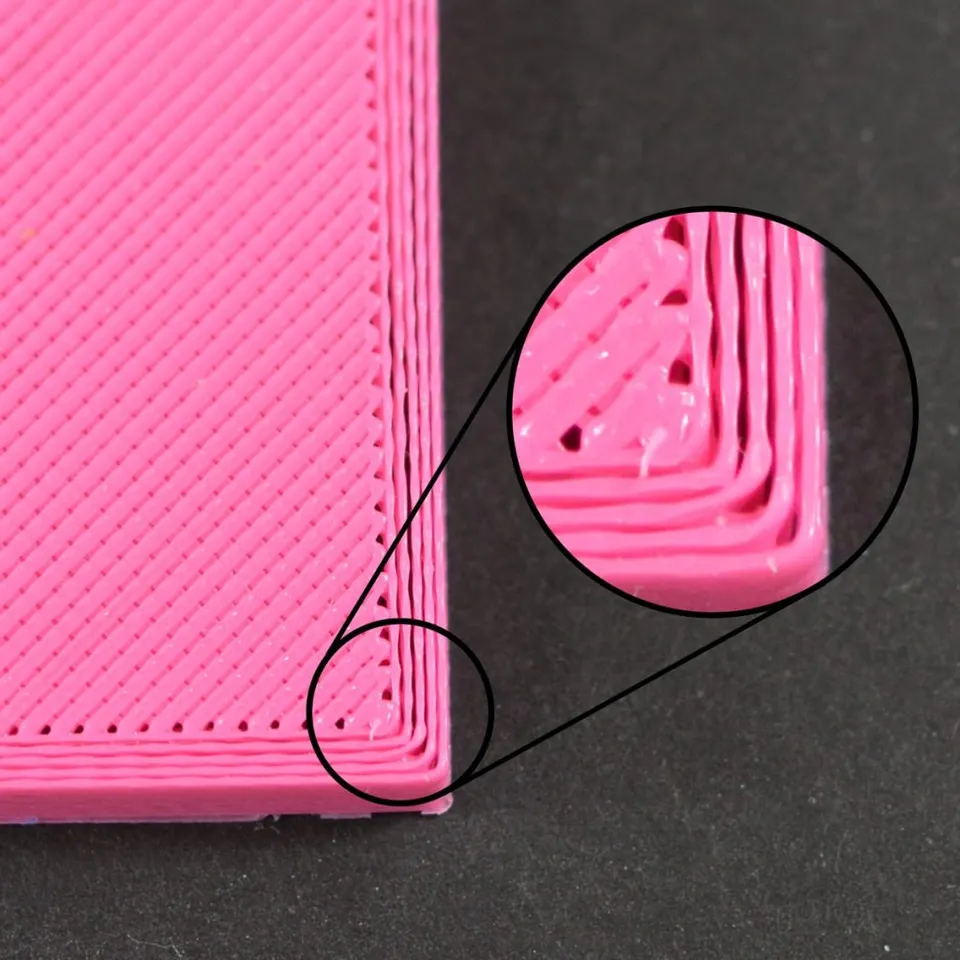
Podextrúzia znamená, že tlačiareň vytláča menej plastu, než má. Spoznáte ju podľa medzier medzi perimetrami, riedkej hornej vrstvy, prerušovaných liniek, krehkých stien alebo cvakania extrudéra.
Postupujte od jednoduchého k zložitému. Skontrolujte, či sa cievka voľne odvíja a filament nie je prekrížený. Pozrite sa na podávacie koliesko extrudéra, či nie je zanesené prachom z filamentu. Overte, že filament prechádza vedením bez odporu a že nie je poškodená PTFE trubička.
Ďalšou podozrivou časťou je tryska. Čiastočne upchatá tryska môže chvíľu tlačiť normálne a potom vytvárať tenké alebo prerušované linky. Pomôže vyčistenie, cold pull alebo výmena trysky. Ak tlačíte abrazívne materiály, ako sú filamenty s karbónom alebo glow efektom, bežná mosadzná tryska sa môže rýchlo opotrebovať.
Skontrolujte aj slicer. Príliš nízka teplota, príliš vysoká rýchlosť, príliš veľká výška vrstvy alebo nereálny prietok pre daný hotend spôsobia, že tlačiareň nestíha taviť materiál. Pri bežnej tryske 0,4 mm udržujte šírku extrúzie a výšku vrstvy v rozumných medziach. Ak chcete tlačiť rýchlejšie, zvyšujte teplotu opatrne a sledujte kvalitu povrchu.
Preextrúzia je opačný problém: materiálu je príliš veľa. Povrch je hrubý, rohy sú napuchnuté, horné vrstvy majú ryhy a prvá vrstva sa môže rozširovať do strán. Typickým prejavom je slonia noha, teda rozšírená spodná hrana modelu.
Najskôr overte, či nie je prvá vrstva príliš pritlačená. Ľudia často znižujú Z, aby výtlačok lepšie držal, ale tým si vytvoria deformované spodné rozmery. Potom skontrolujte prietok v sliceri. Pri novom filamente sa oplatí vytlačiť jednoduchý test prietoku a upraviť flow multiplier po malých krokoch.
Sloniu nohu dokáže zmierniť nižšia teplota podložky po prvých vrstvách, správne chladenie a kompenzácia slonej nohy v sliceri. Pri technických dieloch, ktoré sa majú zasúvať do seba, nezabudnite navrhnúť vôle. FDM tlač nie je obrábanie a príliš tesný model bude drhnúť aj na dobre nastavenej tlačiarni.
Posun vrstiev vyzerá dramaticky: časť modelu sa od určitej výšky vytlačí nabok. Príčinou býva mechanický problém, náraz trysky do výtlačku, príliš vysoká rýchlosť alebo nesprávne napnutie remeňov.
Najskôr zistite, v ktorej osi k posunu došlo. Ak sa model posunul doľava alebo doprava, hľadajte problém na osi X. Ak dopredu alebo dozadu, riešte os Y. Skontrolujte remene, dotiahnutie remeníc na hriadeľoch, voľný pohyb osi a prípadné drhnutie káblov. Tlačová hlava aj podložka sa musia pohybovať plynulo po celej dráhe.
Častou príčinou je aj kolízia trysky s výtlačkom. Keď sa rohy modelu zdvihnú alebo sa podpory krútia, tryska do nich pri presune narazí a motor preskočí kroky. V takom prípade nestačí napínať remene, je potrebné vyriešiť warping, chladenie, Z-hop alebo podpory.
Ak tlačíte veľmi rýchlo, znížte akcelerácie a rýchlosti pre problematický materiál. Tlačiareň môže zvládať vysoké rýchlosti pri jednoduchom teste, ale zložitý model s ostrými zmenami smeru je náročnejší.
Keď sa vrstvy zle spoja, model je krehký a praská pozdĺž horizontálnych línií. Najčastejšie je teplota trysky príliš nízka, chladenie príliš silné alebo je v okolí tlačiarne prievan.
Zvyšujte teplotu trysky po malých krokoch a sledujte, či sa zlepší pevnosť. Pri materiáloch ako ABS, ASA alebo nylon obmedzte ventilátor a použite uzavretý priestor. Pri PLA naopak chladenie potrebujete, ale nie vždy na 100 %. Malé diely a previsy potrebujú viac chladenia, pevnosť veľkých technických dielov často profituje z o niečo vyššej teploty a menšieho fúkania.
Dôležitá je aj orientácia modelu. FDM výtlačok je zvyčajne najslabší medzi vrstvami. Ak má diel niesť silu, natočte ho tak, aby zaťaženie nepôsobilo priamo proti spojom vrstiev.
Malé pupienky na povrchu môžu vznikať na začiatku a konci perimetra, v dôsledku vlhkého filamentu, nesprávnej retrakcie, vysokej teploty alebo nestabilného prietoku. Viditeľný šev nemusí byť nevyhnutne chyba, ale dá sa lepšie skryť.
V sliceri nastavte pozíciu švu na roh alebo zadnú stranu modelu. Pri okrúhlych modeloch skúste náhodný šev, ak je lepšie rozptýliť drobné značky, než mať jednu výraznú čiaru. Pomáha aj správne nastavená retrakcia, pressure advance alebo linear advance, ak ich tlačiareň podporuje.
Ak sú pupienky sprevádzané praskaním a matnými škvrnami, riešte vlhký filament. Ak sa objavujú najmä po dlhších presunoch, riešte retrakciu a teplotu. Ak materiál vyteká okolo závitu trysky alebo heatbreaku, zastavte tlač a skontrolujte hotend, pretože únik plastu môže poškodiť celú tlačovú hlavu.
Mosty sa prehýbajú, keď materiál nemá dostatočnú podporu, je príliš horúci alebo sa dostatočne rýchlo nechladí. Previsy sa zase deformujú, keď je uhol pre daný materiál a chladenie príliš strmý.
Skúste znížiť teplotu, zvýšiť chladenie a spomaliť mosty. Pri dlhých mostoch pomôže zmeniť orientáciu modelu alebo pridať podpory. Pri previsoch je často lepšie model pootočiť už v sliceri, než sa snažiť zachrániť nemožnú geometriu nastavením.
Podpory nie sú hanba. Dôležité je nastaviť rozumnú vzdialenosť medzi podporou a modelom. Príliš malá medzera spôsobí, že podpory nepôjdu odstrániť. Príliš veľká medzera zhorší spodný povrch modelu.
Keď tlačiareň pokračuje v chode, ale z trysky nevychádza materiál, môže ísť o upchatie, problém s podávaním alebo heat creep. Heat creep nastáva, keď teplo postupuje príliš vysoko do studenej časti hotendu a filament zmäkne skôr, než má.
Skontrolujte ventilátor hotendu, teplotu, retrakciu a priechod filamentu. Príliš veľa retrakcií pri malom detaile môže materiál opakovane ohrievať a deformovať. Pri PLA v príliš teplom boxe sa problém zhoršuje.
Pri upchatí sa nesnažte násilím tlačiť studený filament. Nahrejte hotend na správnu teplotu, skúste ručnú extrúziu, vyčistite trysku ihlou vhodného priemeru alebo vykonajte cold pull. Ak sa problém vracia, vymeňte trysku a skontrolujte, či nepoužívate nevhodnú teplotu alebo príliš nekvalitný filament.
Keď neviete, kde začať, použite toto poradie:
Ku každému filamentu si uložte profil. Zapíšte si značku, materiál, farbu, trysku, teplotu, podložku, chladenie a poznámku, čo fungovalo. Rovnaký PETG od dvoch výrobcov sa môže správať odlišne a čierny filament sa môže tlačiť lepšie než priehľadný.
Pred dlhšou tlačou sa oplatí vykonať krátku kontrolu:
Väčšina problémov 3D tlače nie je náhoda. Ide o kombináciu priľnavosti, teploty, prietoku, chladenia, mechaniky a filamentu. Keď budete postupovať podľa jednotlivých príčin namiesto náhodnej zmeny nastavení, ušetríte materiál, čas aj nervy.


