Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
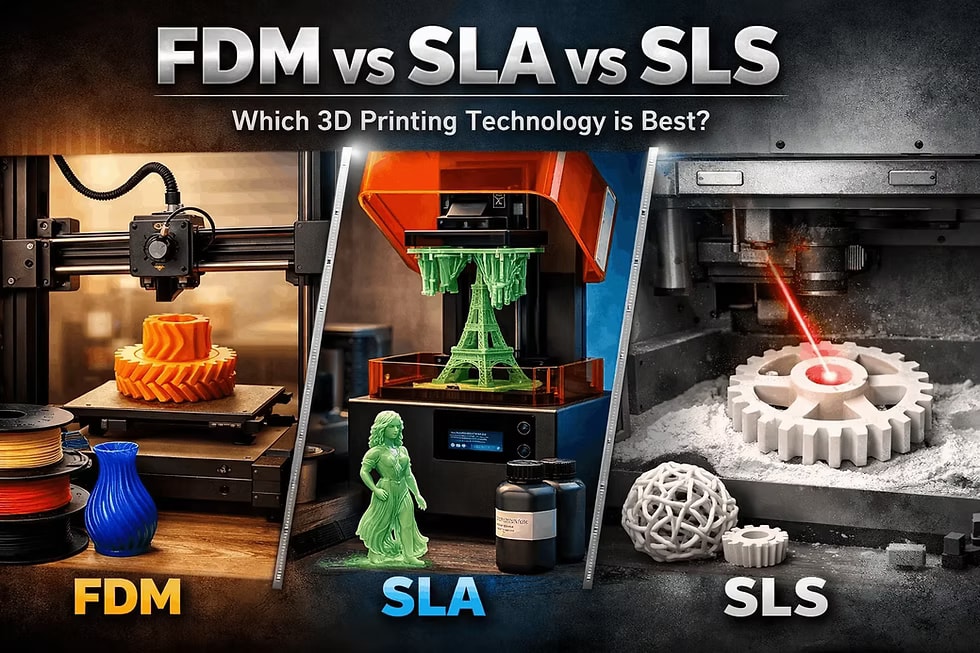
Výber technológie 3D tlače má väčší vplyv než samotný výber materiálu. Rovnaký model môže byť lacný a rýchly na FDM tlačiarni, krásne hladký zo SLA živice alebo pevný a tvarovo slobodnejší zo SLS nylonu. Najlepšia voľba preto nevychádza z otázky „ktorá technológia je najlepšia“, ale z toho, čo má diel robiť.
Ak potrebujete lacný prototyp, držiak, kryt alebo diel na overenie rozmerov, často vyhrá FDM. Ak rozhoduje jemný detail, hladký povrch alebo vizuálny model, dáva zmysel SLA. Ak chcete funkčný plastový diel so zložitou geometriou, klipmi, pántmi, mriežkami alebo malú sériu bez podpier, zvyčajne je najsilnejším kandidátom SLS.
| Potreba dielu | Najčastejšie vhodná technológia | Prečo |
|---|---|---|
| Lacný prototyp rozmerov | FDM | Nízka cena, rýchla iterácia, široká ponuka filamentov |
| Väčší kryt alebo prípravok | FDM | Dobrá dostupnosť, rozumná pevnosť, možnosť PETG, ASA alebo technických filamentov |
| Miniatúra, šperk, figúrka, detailný model | SLA | Veľmi jemné detaily a hladký povrch |
| Priehľadný alebo vizuálne prémiový prototyp | SLA | Lepší povrch než pri FDM, menej viditeľné vrstvy |
| Funkčný nylonový diel | SLS | Pevný PA12 alebo PA11, dobrá húževnatosť, žiadne podpery |
| Zložitá geometria a vnútorné kanály | SLS | Prášok podopiera diel počas tlače, takže nie je potrebná klasická podporná konštrukcia |
| Malá séria rovnakých dielov | SLS | Dobré využitie priestoru v komore a opakovateľnosť pre funkčné plastové diely |
FDM tlač vytvára diel z roztaveného plastového vlákna. Tryska postupne ukladá vrstvy materiálu, najčastejšie PLA, PETG, ABS, ASA, TPU alebo technické zmesi. Výhodou je nízka cena, veľký výber materiálov a rýchle úpravy nastavení. Nevýhodou sú viditeľné vrstvy, horšie detaily a závislosť pevnosti od orientácie vrstiev.
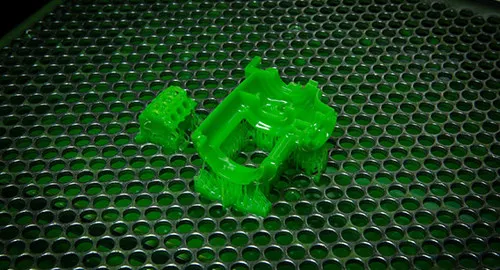
SLA vytvrdzuje tekutú fotopolymérovú živicu svetlom. Diely majú veľmi jemný povrch a zvládnu drobné detaily, ktoré by sa na bežnom FDM stratili. Po tlači ich však treba umyť, dodatočne vytvrdiť a odstrániť podpery. Živice môžu byť pevné, pružné, odolnejšie voči teplu alebo odlievateľné, ale vo všeobecnosti treba počítať s vyššou cenou a citlivejším pracovným postupom.
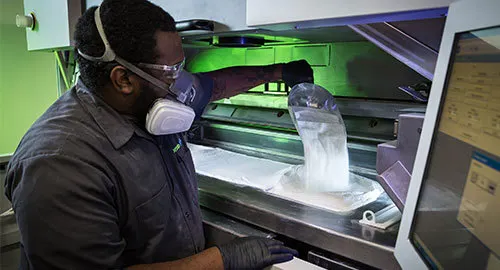
SLS speká práškový plast laserom. Najčastejšie sa používa nylon PA12, prípadne PA11 alebo plnené zmesi. Nevytlačený prášok počas výroby podopiera okolitú geometriu, takže SLS nepotrebuje podpery ako FDM alebo SLA. Vďaka tomu sa hodí na zložité tvary, pohyblivé zostavy, mriežky a malé série. Povrch býva matný a jemne zrnitý, ale mechanicky ide o veľmi praktickú technológiu.
FDM je najlepšia prvá voľba, keď potrebujete overiť tvar, rozmer a funkciu bez zbytočných nákladov. Typickými príkladmi sú držiaky senzorov, montážne prípravky, kryty elektroniky, prototypy výrobkov, šablóny do dielne alebo väčšie dekoratívne modely.
Na bežné vnútorné diely stačí PLA alebo PETG. Na diely v aute, vonku alebo pri zdroji tepla je lepšia ASA, ABS alebo iný materiál s vyššou teplotnou odolnosťou. Na mäkké krytky, dorazy alebo pružné vložky sa používa TPU. Pri funkčných dieloch je dôležité riešiť orientáciu pri tlači: diel je zvyčajne najslabší medzi vrstvami, preto by ťahové sily nemali vrstvy ľahko oddeľovať.
FDM sa nehodí, ak potrebujete dokonale hladký povrch, veľmi jemné texty, ostré miniatúrne detaily alebo zložité previsy bez stôp po podperách. Dá sa brúsiť, tmeliť a lakovať, ale táto práca zvyšuje cenu aj čas.
SLA zvoľte, keď má diel predovšetkým dobre vyzerať alebo niesť jemný detail. Hodí sa na figúrky, produktové makety, malé dizajnové diely, dentálne a šperkárske modely, formy na odlievanie, priehľadné prototypy a presné drobné súčiastky.
Najväčšou výhodou SLA je povrch. Vrstvy sú výrazne menej nápadné než pri FDM a hrany malých detailov môžu byť veľmi čisté. Pri vizuálnom prototype tlačidla, ovládača alebo malého krytu tak SLA často vyzerá bližšie k finálnemu výrobku.
Slabinou je pracovný postup a materiálová odolnosť. Diel po tlači potrebuje umytie, dodatočné vytvrdenie a odstránenie podpier. Niektoré živice sú krehkejšie než termoplasty a dlhodobé UV žiarenie alebo teplo im nemusia prospievať. Existujú technické živice označené ako tough, durable, high temp alebo ible, ale aj tak je dobré overiť konkrétny materiál a automaticky nepredpokladať rovnakú húževnatosť ako pri nylone alebo PETG.
SLS je silnou voľbou pre diely, ktoré majú fungovať v praxi, nielen ukazovať tvar. Hodí sa na zacvakávacie kryty, držiaky, pánty, klipy, odľahčené konštrukcie, mriežky, robotické diely, potrubné adaptéry, ergonomické úchyty alebo malé série koncových súčiastok.
Hlavnou výhodou je kombinácia pevnosti a geometrickej slobody. Keďže diel počas tlače leží v prášku, nepotrebuje klasické podpery. Môžete navrhovať tvary, ktoré by pri FDM vyžadovali množstvo podpier a pri SLA by po nich zostali stopy. SLS tiež dobre funguje pri väčšom počte menších dielov v jednej výrobnej dávke.
Počítajte však so zrnitejším povrchom a s tým, že uzavreté dutiny musia umožniť vysypanie prášku. Ak navrhujete dutý diel, pridajte dostatočné únikové otvory. Pri pohyblivých zostavách a zacvakávacích prvkoch myslite na vôle, inak sa časti po tlači spoja alebo sa budú zadrhávať.
Najlacnejšie býva FDM, hlavne pri väčších prototypoch a jednoduchých tvaroch. SLA je drahšia kvôli živici a následnému spracovaniu. SLS môže byť pri jednom malom diele drahšie, ale pri malej sérii zložitých dielov sa rozdiel rýchlo zmenší, pretože odpadá výroba podpier a do jednej dávky sa zmestí viac kusov.
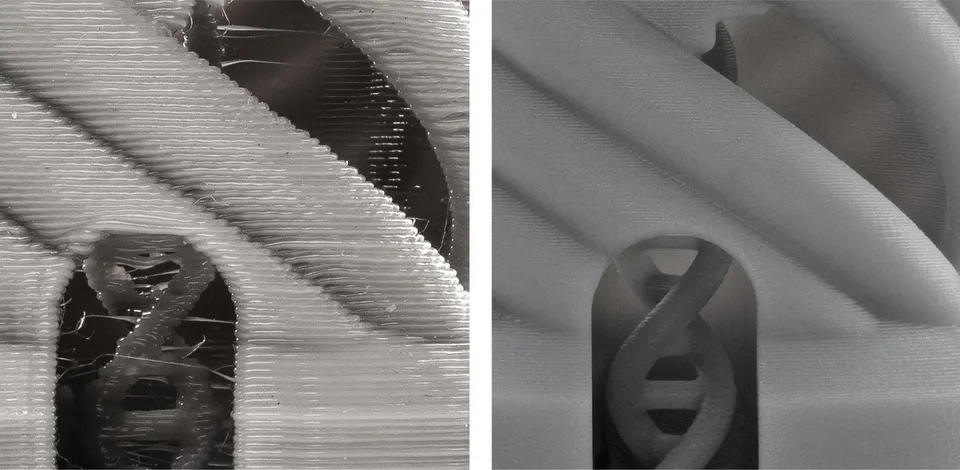
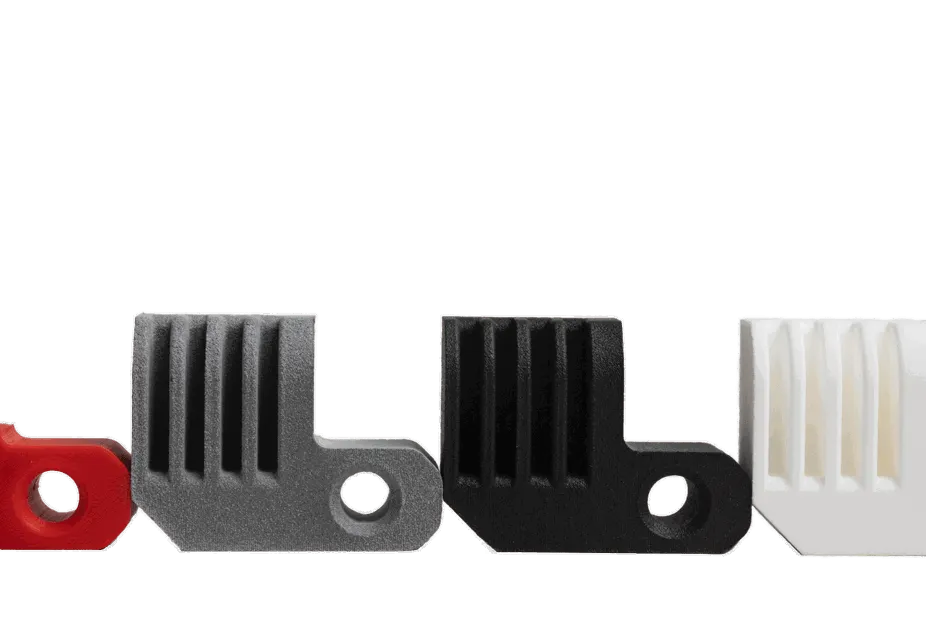
Najhladší výsledok zvyčajne poskytne SLA. SLS má jemne zrnitý, matný povrch. FDM zobrazuje vrstvy najviac, ale pri správne nastavenej tlači môže byť na technické použitie úplne dostačujúce. Ak má diel reprezentovať finálny vzhľad produktu, SLA alebo dodatočne upravené SLS často pôsobí profesionálnejšie.
Na jednoduché mechanické diely je FDM veľmi dobré, ak sa správne zvolí materiál, výplň, počet perimetrov a orientácia. SLS nylon je výborný na húževnaté funkčné diely, klipy a malé série. SLA môže byť presné a pevné v tlaku, ale pri nárazoch, ohybe a dlhodobom namáhaní je potrebné vybrať vhodnú technickú živicu.
SLA zvyčajne zvláda veľmi jemné detaily. SLS je presné pri funkčných plastových dieloch, ale práškový proces a následné čistenie ovplyvňujú malé otvory a medzery. FDM je najviac závislé od trysky, výšky vrstvy, materiálu a kalibrácie. Pri zostavách vždy navrhujte vôle: pri FDM radšej väčšie, pri SLA menšie, pri SLS podľa veľkosti dielu a požadovaného pohybu.
Väčšie lacné diely sa často oplatí tlačiť pomocou FDM. SLA je výborné na menšie presné modely, ale veľké živicové diely môžu byť drahé a náchylnejšie na deformácie. SLS má obmedzenia dané veľkosťou komory, ale pri mnohých stredne veľkých funkčných dieloch je veľmi efektívne.
Potrebujete držiak kamery do dielne. Ak je jednoduchý a nebude na slnku, zvoľte PETG na FDM. Ak bude vonku, zvážte ASA. Ak má držiak tenké pružné západky a zložitý tvar, SLS z PA12 bude istejšou voľbou.
Potrebujete detailný model postavy alebo produktovú miniatúru. Zvoľte SLA, pretože zachytí textúry, jemné hrany a malé prvky lepšie než FDM. Ak má model vydržať hrubšie zaobchádzanie, vyberte odolnejšiu živicu a prispôsobte hrúbku stien.
Navrhujete kryt elektroniky na overenie tvaru. Prvú verziu vytlačte pomocou FDM z PLA alebo PETG, pretože rýchlo odhalíte chyby v otvoroch, konektoroch a montáži. Finálnejšiu malú sériu môžete presunúť na SLS, ak potrebujete lepšie klipy, tenšie rebrá a profesionálnejší funkčný diel.
Potrebujete priehľadný kryt LED modulu. SLA s čírou živicou bude vhodnejšie než FDM, ale počítajte s brúsením, leštením alebo lakovaním, ak má byť výsledok naozaj opticky čistý.
Pri FDM počítajte s tým, že previsy nad približne 45 stupňov často potrebujú podpery, hoci moderné tlačiarne v niektorých prípadoch zvládnu aj viac. Steny funkčných dielov navrhujte skôr v rozmedzí 1,2 až 2 mm a ostré vnútorné rohy nahraďte rádiusmi.
Pri SLA umiestňujte podpery na menej viditeľné plochy, duté diely vybavte odtokovými otvormi a po dodatočnom vytvrdení overte rozmery. Pri tenkých stenách a drobných detailoch sa riaďte odporúčaniami pre konkrétnu živicu, pretože rozdiely medzi materiálmi sú veľké.
Pri SLS navrhujte únikové otvory na prášok, pri pohyblivých častiach nechajte primeranú vôľu a nešetrite na rádiusoch v namáhaných miestach. Veľmi tenké steny môžu byť pružné, ale pri nosných dieloch je bezpečnejšie pridať materiál tam, kde pôsobia sily.
FDM je najlepšie na lacné, rýchle a rozmerové prototypy, väčšie diely a mnohé praktické súčiastky z bežných filamentov. SLA vyberte na detaily, hladký povrch a vizuálne modely, pri ktorých je dôležitý vzhľad. SLS dáva zmysel na funkčné nylonové diely, zložité tvary a malé série bez podpier.
Keď si nie ste istí, nezačínajte technológiou. Začnite požiadavkami: veľkosť, pevnosť, povrch, teplota, presnosť, počet kusov a rozpočet. Správna technológia je tá, ktorá splní funkciu dielu s najmenším množstvom kompromisov.


