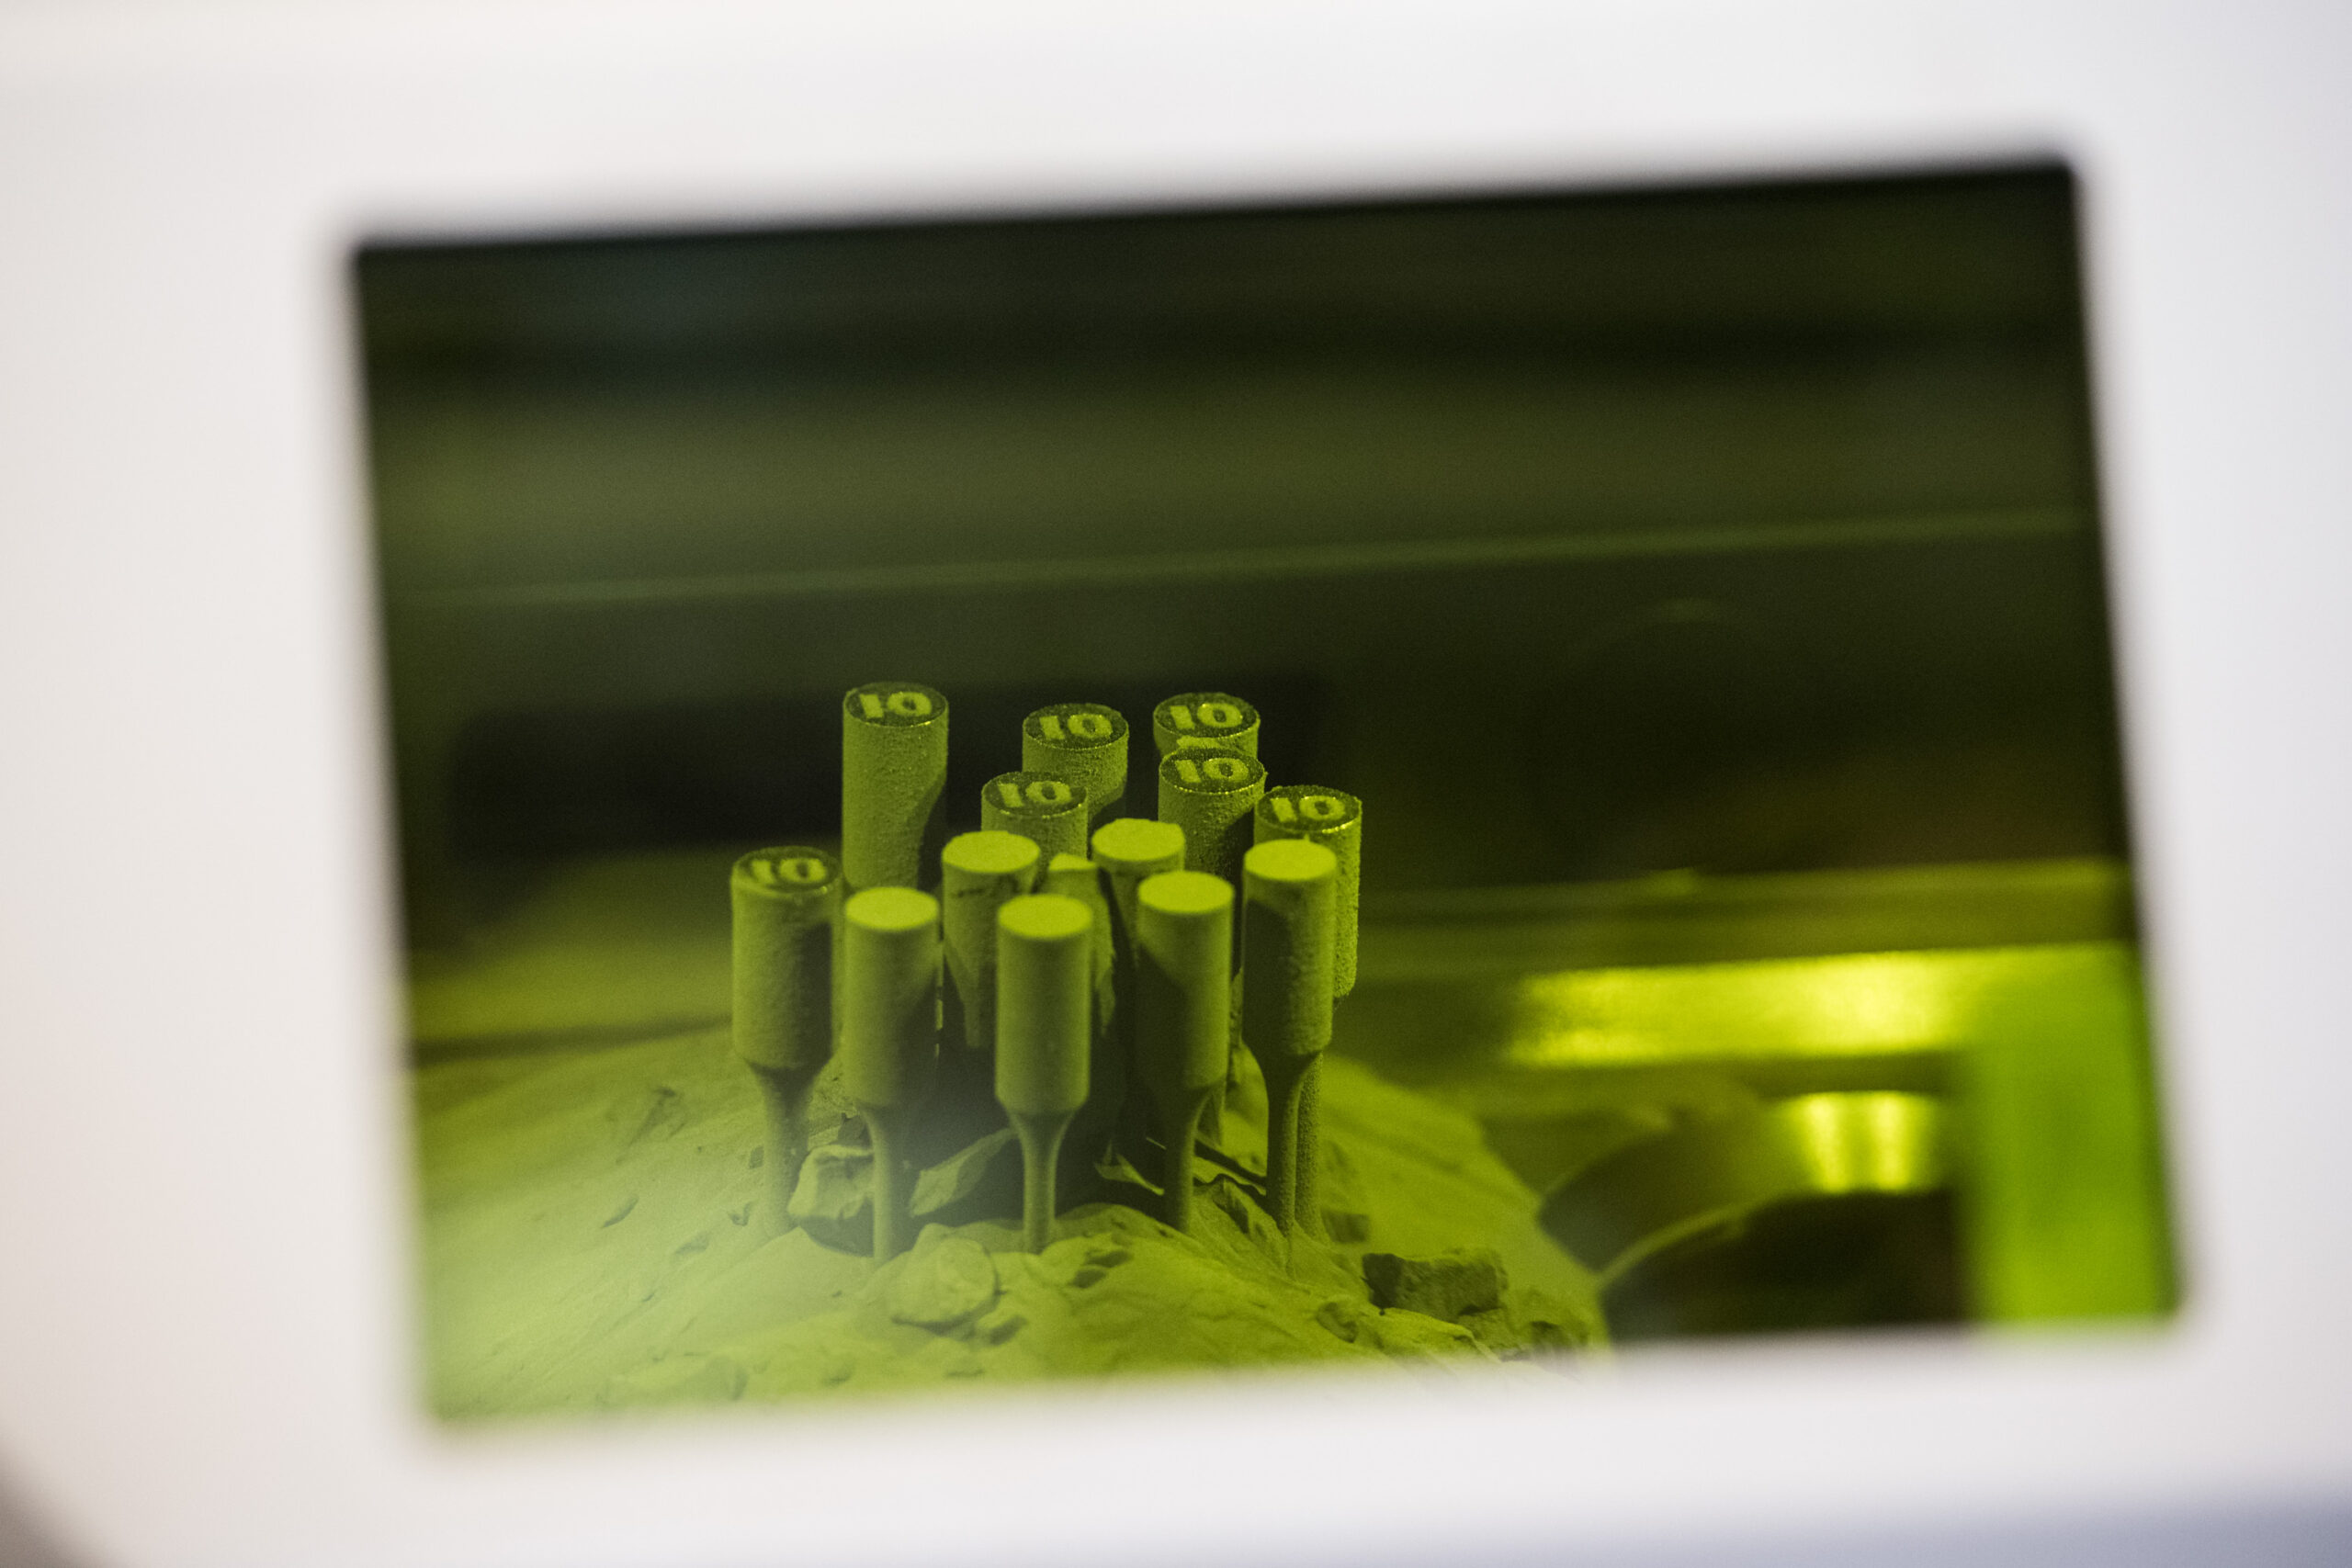
Ce este metoda de imprimare 3D DLMS / DMLS?
În literatura de specialitate și în practică veți întâlni abrevierile DMLS, SLM sau denumirea generală PBF (Powder Bed Fusion). În cehă se scrie uneori, în mod imprecis, DLMS, dar denumirea corectă a tehnologiei este:
- DMLS – Direct Metal Laser Sintering – sinterizarea directă cu laser a pulberii metalice
DMLS este o metodă de imprimare 3D a metalelor din pulbere cu ajutorul laserului. Un laser puternic acționează asupra unui strat subțire de pulbere metalică dintr-o cameră închisă și topește (respectiv sinterizează) selectiv pulberea pe baza datelor modelului 3D. Astfel, strat după strat, se formează o piesă metalică complet funcțională cu densitate și rezistență mecanică ridicate.
Conform clasificării ASTM, DMLS face parte din familia powder bed fusion (PBF) – tehnologii din care fac parte și Selective Laser Melting (SLM) și Electron Beam Melting (EBM). În practică, DMLS și SLM sunt foarte apropiate – diferențele țin în principal de aspectele istorice și de producătorii mașinilor.(en.wikipedia.org)
Cum funcționează DMLS pas cu pas
Procesul DMLS începe cu digitalizarea și se încheie cu o piesă complet metalică, pregătită pentru prelucrare sau montaj.
1. Pregătirea modelului 3D
- Proiectarea piesei în CAD (SolidWorks, Fusion 360, Inventor etc.).
- Exportul în formatul STL / 3MF.
- Importul în software-ul imprimantei, configurarea orientării, a suporturilor și a parametrilor procesului.
- Secționarea modelului în straturi subțiri (de obicei 20–60 μm).(en.wikipedia.org)
2. Pregătirea mașinii și a pulberii
- În rezervor se toarnă pulbere metalică (oțel inoxidabil, titan, aluminiu, Inconel, cobalt–crom etc.).(us.arrk.com)
- Camera de construcție este umplută cu gaz inert (argon sau azot), iar conținutul de oxigen este redus la un nivel foarte scăzut, pentru ca pulberea să nu se oxideze la temperaturi ridicate.(sinterit.com)
3. Aplicarea stratului de pulbere
- Recoaterul (lamă sau cilindru) întinde uniform pe platforma de construcție un strat subțire de pulbere (de ordinul zecilor de micrometri).
- Platforma este controlată cu precizie pe înălțime pe axa Z.
4. Sinterizarea / topirea cu laser
- Un laser puternic cu fibră scanează suprafața stratului conform formei secțiunii piesei.
- În punctul de impact al laserului are loc topirea și îmbinarea particulelor de pulbere într-un metal compact.
- Zonele neatinse rămân sub formă de pulbere liberă, care va servi ulterior drept material de susținere și poate fi reciclată.(element.com)
5. Repetarea straturilor
- După finalizarea unui strat, platforma coboară cu grosimea stratului (de exemplu, 40 μm).
- Se aplică un nou strat de pulbere, iar procesul de sinterizare cu laser se repetă.
- În acest fel, piesa este „construită” de jos în sus, până când întregul model este finalizat.
6. Răcirea și scoaterea piesei
- După imprimare, camera este lăsată să se răcească, pentru a minimiza tensiunile interne.
- Pulberea în exces este aspirată și filtrată pentru utilizare ulterioară.
- Piesa este încă fixată pe platforma de construcție și, de obicei, conține suporturi.
7. Postprocesarea
Urmează o serie de pași care reprezintă o parte standard a procesului DMLS:
- Tratament termic / „stress relief” – reducerea tensiunilor interne.
- Îndepărtarea suporturilor (tăiere, frezare, șlefuire).
- Eventual HIP (Hot Isostatic Pressing) pentru obținerea unei densități de aproape 100% și eliminarea microdefectelor.
- Prelucrare finală: prelucrare CNC, șlefuire, lustruire, tratamente de suprafață.
Ce materiale pot fi imprimate prin DMLS?
Unul dintre cele mai mari avantaje ale DMLS este gama largă de materiale metalice care pot fi utilizate. De obicei este vorba despre:
- Oțeluri inoxidabile – de exemplu, 316L pentru industria chimică, alimentară și generală.
- Aliaje de titan (Ti6Al4V) – industria aerospațială, implanturi, echipamente sportive.
- Aliaje de aluminiu (de exemplu, AlSi10Mg) – structuri ușoare în industria auto și aerospațială.
- Superaliaje pe bază de nichel (Inconel) – piese rezistente la temperaturi ridicate și coroziune pentru energie, turbine și industria aerospațială.
- Cobalt‑crom – stomatologie, implanturi medicale.
- Oțeluri speciale pentru sculării (răcirea conformală a matrițelor, scule de presare).(us.arrk.com)
Datorită materialelor care sunt adesea identice cu aliajele utilizate în producția de serie, piesele DMLS pot fi utilizate pe deplin în exploatare, nu doar ca prototipuri.
Avantajele DMLS față de prelucrarea clasică
1. Libertate geometrică și optimizare topologică
Datorită imprimării strat cu strat, este posibilă proiectarea unor forme foarte complexe, care prin frezare, strunjire sau turnare ar fi:
- extrem de costisitoare,
- sau complet irealizabile.
Printre acestea se numără:
- canale interne (de exemplu, răcirea conformală a matrițelor),
- structuri lattice pentru reducerea greutății,
- forme organice rezultate din optimizarea topologică.
2. Consolidarea pieselor și reducerea greutății
DMLS permite unirea mai multor piese într-un singur ansamblu, ceea ce:
- scurtează montajul,
- reduce numărul îmbinărilor și al punctelor potențiale de defectare,
- reduce semnificativ greutatea – de exemplu, la piesele aerospațiale, adesea cu 20–25 %.(businessresearchinsights.com)
3. Termene de livrare mai scurte și stocuri mai mici
Pentru producția unicat și în serii mici, DMLS poate fi semnificativ mai rapid decât realizarea sculelor, matrițelor și a producției clasice. Este util în special pentru:
- prototipuri și verificarea funcționalității,
- piese de schimb la cerere,
- componente personalizate (de exemplu, implanturi specifice pacientului).
4. Densitate ridicată și proprietăți mecanice
Sistemele DMLS moderne pot atinge o densitate foarte ridicată a pieselor imprimate; cu parametri adecvați și HIP ulterior, rezultatele se apropie sau egalează piesele realizate din semifabricate produse clasic. Acest lucru este esențial pentru sectorul aerospațial și medical.(sinterit.com)
Limitările și dezavantajele DMLS
DMLS nu este însă un înlocuitor universal pentru toate tehnologiile. Are câteva limite importante:
1. Costuri ridicate de achiziție și exploatare
- Imprimantele DMLS sunt mult mai scumpe decât mașinile FDM/FFF sau cele cu rășină – adesea costă sute de mii de euro.
- Pulberile metalice sunt costisitoare și necesită depozitare și manipulare atentă.
- Exploatarea necesită personal instruit și reguli stricte de siguranță (praf, gaze inerte, temperaturi ridicate).
De aceea, DMLS este utilizat deocamdată în principal acolo unde valoarea adăugată depășește costurile – în industria aerospațială, sănătate, energie și industria high‑end.
2. Necesitatea suporturilor și orientarea piesei
- Majoritatea suprafețelor în consolă sub aproximativ 45° necesită suporturi care mențin metalul topit în poziție și evacuează căldura.
- Orientarea incorectă a piesei poate duce la deformări, fisuri sau calitate slabă a suprafeței.
- Suporturile trebuie îndepărtate după imprimare, adesea prin prelucrare mecanică.
De aceea, în cazul DMLS, cunoștințele despre proiectarea pentru fabricația aditivă (DfAM) sunt esențiale.(en.wikipedia.org)
3. Suprafață mai rugoasă și postprocesare necesară
- Suprafața pieselor imprimate este de obicei mai rugoasă decât cea a pieselor prelucrate (din cauza dimensiunii pulberii de 50–100 μm și a grosimii straturilor).(en.wikipedia.org)
- Pentru suprafețele precise de contact și funcționale este necesară prelucrarea CNC.
4. Volum de construcție limitat
- Majoritatea imprimantelor DMLS au o cameră de construcție de ordinul sutelor de milimetri (de exemplu, 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Piesele mai mari trebuie segmentate și apoi îmbinate – prin sudare, șuruburi sau lipire.
DMLS vs. SLM – care este diferența?
Termenii DMLS și SLM (Selective Laser Melting) sunt adesea utilizați aproape interschimbabil.
- Din punct de vedere istoric, DMLS este denumirea comercială a companiei EOS, subliniind inițial sinterizarea pulberilor metalice (în special a aliajelor).
- SLM desemnează topirea completă a pulberii metalice într-o structură omogenă.
În prezent, în practică, majoritatea echipamentelor industriale denumite DMLS topesc complet pulberea, astfel încât diferența ține mai degrabă de detalii:
- DMLS este menționat mai frecvent pentru aliaje, unde „sinterizarea” controlată ajută la gestionarea diferitelor temperaturi de topire.
- SLM este utilizat adesea pentru metale pure (de exemplu, titan, aluminiu), unde este dorită topirea completă cu densitatea cât mai ridicată.
Pentru proiectant și utilizator sunt mai importante mașina concretă, configurarea proceselor și tratamentul termic ulterior, decât diferența dintre aceste abrevieri.(sinterit.com)
Aplicații tipice ale DMLS în practică
1. Industria aerospațială
DMLS este astăzi una dintre tehnologiile-cheie pentru aviație și industria spațială:
- nervuri structurale, suporturi, console ușoare și rezistente.
- Piese pentru motoare de rachete și sisteme de alimentare cu combustibil.
- Componente de turbine și piese de motor pentru temperaturi ridicate.
Studiile de piață arată că sectorul aerospațial și cel de apărare reprezintă aproximativ 35–40 % din cotă pe piața serviciilor DMLS, în principal datorită cerințelor de reducere a greutății și de performanță ridicată.(businessresearchinsights.com)
2. Sănătate și stomatologie
În medicină, DMLS permite:
- implanturi specifice pacientului (șolduri, implanturi spinale, înlocuitori cranieni),
- proteze dentare și punți din cobalt‑crom,
- structuri ușoare din titan care susțin osteointegrarea (structuri lattice).
Datorită combinației dintre biocompatibilitate, rezistență ridicată și posibilitatea de personalizare, imprimarea 3D metalică devine o parte standard a ortopediei și stomatologiei moderne.(thebusinessresearchcompany.com)
3. Industria auto și motorsportul
În industria auto, DMLS este utilizat deocamdată în principal în programe de dezvoltare și competiții:
- suporturi, console și componente de șasiu ușoare,
- componente complexe de motor și evacuare, optimizate pentru curgerea fluidelor,
- scule și matrițe de injecție cu răcire conformală, care scurtează ciclurile de producție.
În producția de serie, prețul joacă încă un rol important, însă, pe măsură ce tehnologiile metalice devin mai accesibile, se așteaptă o pătrundere mai largă în modelele obișnuite.
DMLS permite fabricarea de matrițe de injecție și scule cu canale interne care urmăresc geometria piesei injectate. Rezultatul este:
- răcire mai rapidă și mai uniformă,
- ciclu mai scurt de producție a pieselor din plastic,
- calitate mai bună a suprafeței.
Această utilizare este tipică, de exemplu, pentru fabricarea matrițelor pentru industria auto, electronice de consum sau ambalaje.
Tendințe și viitorul DMLS (2025+)
Creșterea pieței imprimării 3D metalice
Piața imprimării 3D metalice, inclusiv DMLS, crește foarte rapid:
- Estimările indică o creștere a pieței globale de metal additive manufacturing de la câteva miliarde de dolari în 2024 la peste 30–40 de miliarde USD în jurul anilor 2034–2035.(thebusinessresearchcompany.com)
- Potrivit unor analize, serviciile DMLS în sine vor crește cu un ritm de peste 20 % anual.
Principalii factori de creștere sunt industria aerospațială, sănătatea, industria auto și energia.
Sisteme cu mai multe lasere și mașini mai mari
Noile generații de mașini DMLS utilizează mai multe lasere într-o singură cameră, ceea ce accelerează semnificativ imprimarea. Crește și ponderea sistemelor de format mare cu un volum de construcție de peste 300 mm pe fiecare axă, care permit imprimarea pieselor mai mari într-un singur pas.(businessresearchinsights.com)
Instrumente software și monitorizare îmbunătățite
Se extind instrumentele pentru:
- optimizarea topologică (reducerea greutății cu păstrarea rezistenței),
- simularea deformărilor și tensiunilor în timpul imprimării,
- monitorizarea online a băii de topire și a stratului, care ajută la detectarea defectelor încă din timpul construcției.
Astfel, DMLS devine un proces de producție repetabil și controlat, potrivit pentru producția de serie, nu doar pentru prototipare.
Sustenabilitatea și reciclarea pulberilor
În procesul DMLS, pulberile sunt în mare parte reciclate – materialul în exces poate fi reutilizat după cernere și verificare. Se acordă o atenție tot mai mare și:
- consumului energetic al mașinilor,
- utilizării metalelor reciclate sub formă de pulbere,
- trasabilității materialului pe întregul său ciclu de viață.
Principii de bază pentru proiectarea DMLS
Dacă luați în considerare fabricarea unei piese prin metoda DMLS, este bine să cunoașteți câteva reguli practice de proiectare:
- Țineți cont de orientarea piesei – încercați să minimizați suprafețele mari cu un unghi < 45° față de patul de pulbere, care ar necesita suporturi masive.
- Lăsați adaosuri pentru prelucrare – pentru suprafețele precise de contact, zonele filetate sau locașurile rulmenților, proiectați un adaos de 0,1–0,5 mm pentru prelucrarea CNC ulterioară.(en.wikipedia.org)
- Evitați cavitățile închise umplute cu pulbere – din care pulberea în exces nu poate fi evacuată sau aspirată; alternativ, proiectați orificii de acces.
- Optimizați grosimea pereților – pereții prea subțiri pot fi predispuși la deformare, iar volumele prea masive duc la acumularea tensiunilor.
- Utilizați structuri lattice – acolo unde nu este necesar material plin, acestea reduc greutatea și economisesc pulbere și timp de imprimare.
Pentru primele proiecte, merită să consultați proiectul cu un furnizor de servicii DMLS – aceștia au adesea propriile recomandări și ghiduri de proiectare în funcție de mașinile și materialele concrete.
Rezumat: când are sens DMLS?
DMLS (DLMS) este o metodă avansată de imprimare 3D a metalelor, care permite crearea unor piese metalice ușoare, rezistente și foarte complexe direct din pulbere, fără a fi nevoie de matrițe și de prelucrare extinsă.
Este cea mai potrivită dacă:
- aveți nevoie de performanță maximă (aviație, motorsport, energie),
- aveți de realizat piese personalizate sau specifice pacientului (implanturi, stomatologie),
- doriți să utilizați optimizarea topologică și răcirea conformală,
- produceți serii mici sau prototipuri cu valoare adăugată ridicată.
În schimb, pentru serii mari de piese simple din oțeluri obișnuite sau aluminiu, va fi în continuare mai avantajoasă din punct de vedere economic prelucrarea clasică, turnarea sau presarea.
Pentru utilizatorii imprimării 3D, DMLS reprezintă un reper important: arată că fabricația aditivă nu mai înseamnă de mult doar modele din plastic, ci tot mai mult componente metalice reale, supuse sarcinilor, care intră în producția de serie.