Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
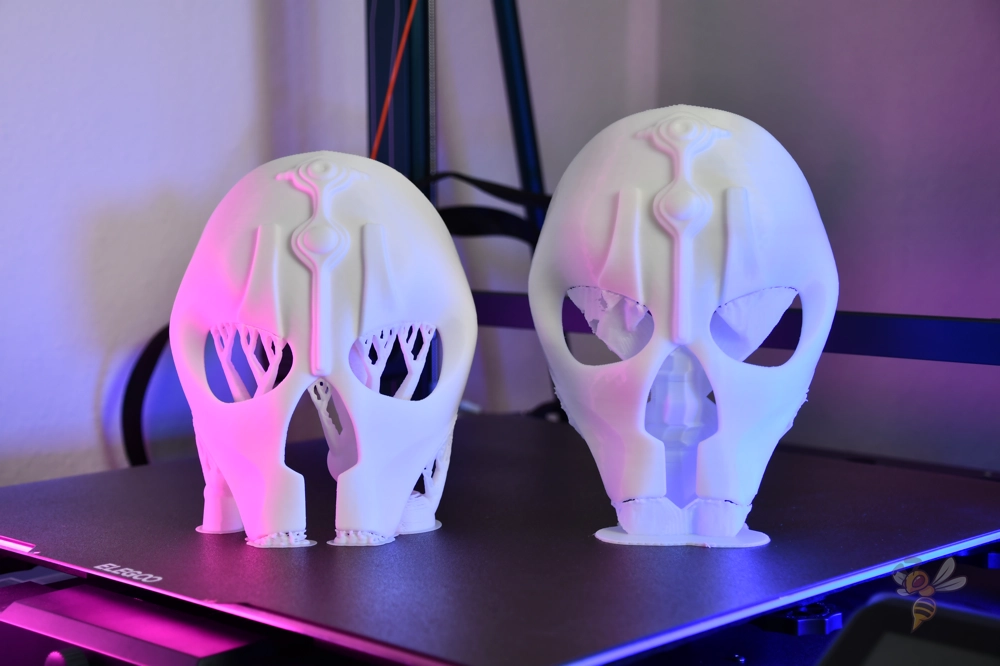
Suporturile sunt structuri temporare care susțin părțile modelului sub care, în caz contrar, nu ar exista niciun material în timpul imprimării. Fără ele, unele surplombe s-ar deforma, firele ar cădea în aer, iar detaliile s-ar transforma într-o masă de plastic. În același timp, fiecare suport prelungește imprimarea, consumă filament și poate lăsa urme pe suprafață după îndepărtare.
Prin urmare, scopul nu este să activezi suporturile de fiecare dată. Scopul este să folosești doar atâtea câte are nevoie modelul și să le setezi astfel încât să susțină forma în timpul imprimării, dar să poată fi îndepărtate curat după răcire.
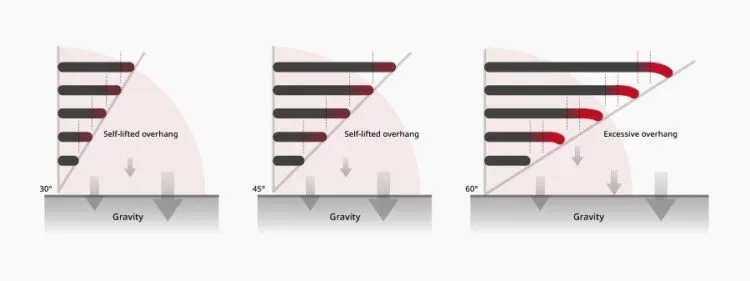
O imprimantă FDM depune materialul în straturi. Stratul nou trebuie să se sprijine cel puțin parțial pe stratul de dedesubt. Când modelul conține o parte care începe în aer, o surplombă lungă sau un detaliu cu o suprafață mică de contact, slicerul propune un suport.
Situații tipice în care suporturile sunt utile:
Valoarea de 45 de grade este un punct de pornire sigur. O imprimantă bine calibrată, cu PLA, strat mai subțire și răcire puternică poate face adesea față chiar și la 55 sau 60 de grade. PETG, ABS, ASA sau materialele ibile sunt de obicei mai dificile și necesită adesea setări mai prudente.
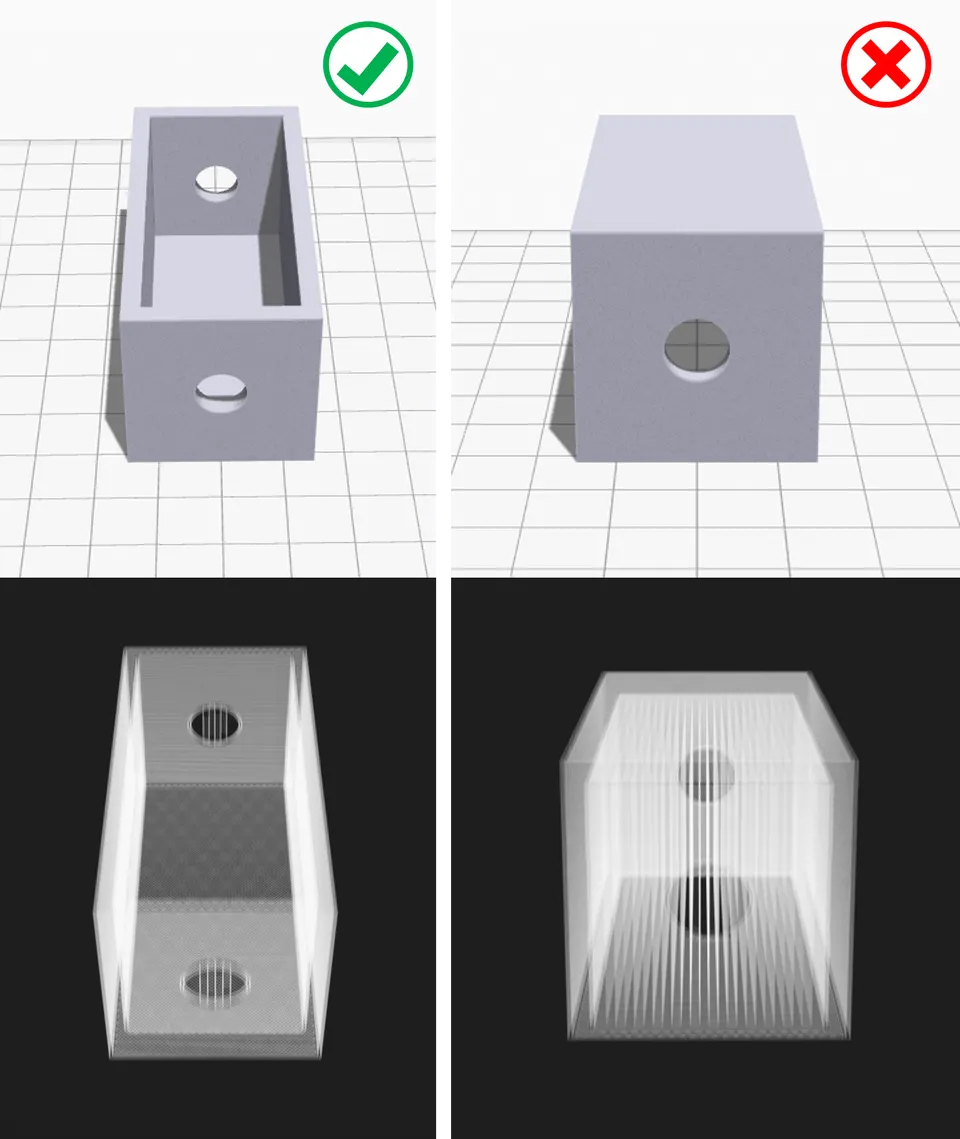
Cel mai bun suport este cel pe care nu trebuie să-l imprimi deloc. Înainte de feliere, examinează modelul și încearcă să găsești o orientare în care suprafețele importante vizibile să fie sus sau în lateral, iar surplombele problematice să fie reduse.
Procedură practică:
Acest pas poate economisi zeci de minute de imprimare și multă șlefuire ulterioară.
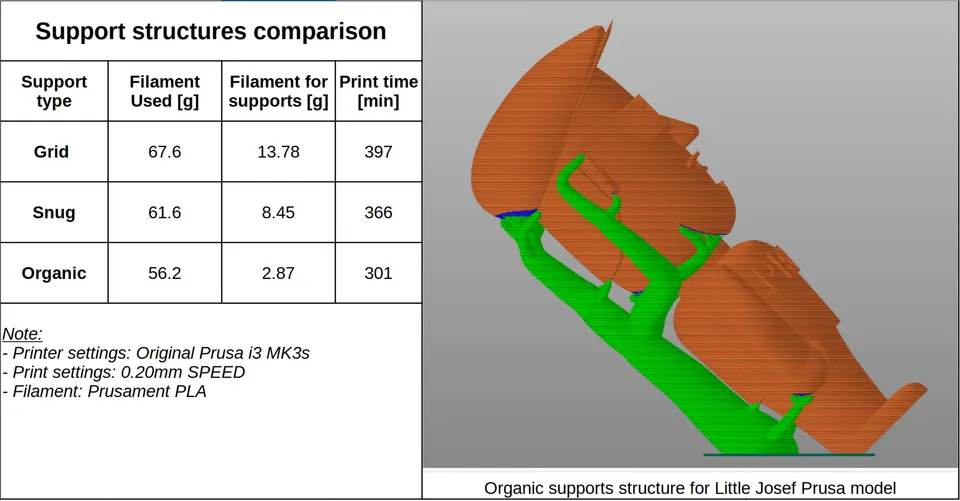
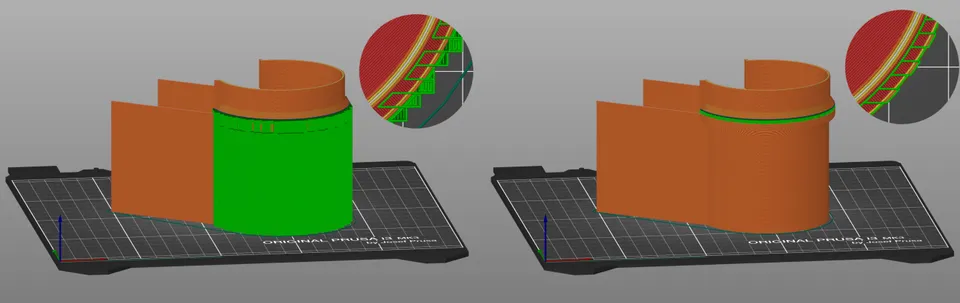
În slicere vei găsi mai multe stiluri de suporturi. Denumirile diferă, dar principiul este similar.
Suporturi clasice formează o grilă regulată sau coloane sub surplombă. Sunt stabile și potrivite pentru suprafețe plane mai mari, piese tehnice și situații în care suportul trebuie să susțină o greutate mai mare. Dezavantajul este contactul mai mare cu modelul și urmele mai frecvente după îndepărtare.
Suporturi tip copac sau organice cresc precum ramurile și ating modelul doar în locurile necesare. Sunt excelente pentru figurine, statuete, decorațiuni și forme organice. De obicei consumă mai puțin material și se îndepărtează mai ușor, dar la surplombe foarte grele trebuie verificată stabilitatea.
Suporturi doar de pe platformă încep doar de pe suprafața de imprimare. Acest lucru protejează modelul, deoarece suporturile nu încep pe o parte deja imprimată a piesei. Totuși, nu ajung întotdeauna la toate surplombele.
Suporturi peste tot pot crește și de pe modelul deja imprimat. Salvează geometrii complexe, dar lasă mai multe urme și sunt mai greu de curățat.
Suporturi pictate manual, forțatoare și blocatoare sunt cea mai bună alegere atunci când automatizarea adaugă inutil prea mult material. Poți forța un suport doar sub zona critică sau, dimpotrivă, poți interzice suportul acolo unde ar fi greu de îndepărtat.
Fiecare imprimantă, duză și marcă de filament se comportă puțin diferit. Consideră următoarele valori un punct de pornire practic pentru o duză de 0,4 mm, o înălțime a stratului de 0,2 mm și PLA obișnuit.
| Setare | Început recomandat | Ce trebuie modificat când rezultatul nu este bun |
|---|---|---|
| Unghiul surplombei | 50 de grade | Scade la 45 de grade pentru mai multă siguranță, crește la 55 până la 60 de grade pentru mai puține suporturi |
| Amplasarea suporturilor | De pe platformă, dacă este suficient | Comută pe peste tot doar pentru geometrii cu adevărat complexe |
| Densitatea suporturilor | 10 până la 15 % | Crește pentru surplombe grele, scade pentru o îndepărtare mai ușoară |
| Interfața suportului | Activată, 2 până la 4 straturi | Mai multe straturi îmbunătățesc suprafața inferioară, dar pot îngreuna îndepărtarea |
| Distanța Z superioară | Aproximativ 1 înălțime de strat | Crește dacă suportul se sudează, scade dacă surplomba se lasă |
| Distanța XY | 0,35 până la 0,6 mm | Crește la lipirea de pereți, scade pentru detalii mici |
| Modelul suportului | Rectilinear, zig-zag sau stil tip copac | Modelele mai solide susțin mai bine, dar de obicei se rup mai greu |
Cele mai importante valori sunt distanța Z, interfața suportului și densitatea. Dacă suportul se desprinde greu, nu începe prin a comuta aleatoriu toate opțiunile. Mai întâi mărește distanța Z superioară sau distanța XY, apoi redu densitatea și abia după aceea schimbă întregul tip de suport.
PLA este cel mai ușor de folosit. Se răcește bine, face față unor surplombe decente, iar suporturile se rup de obicei curat. La PLA funcționează adesea o distanță Z inițială de aproximativ un strat.
PETG este rezistent și are tendința să se lipească de suporturi. Folosește o distanță mai mare, o densitate mai mică a suporturilor și preferă suporturile organice sau tip copac, dacă modelul permite. O interfață prea densă se poate comporta la PETG ca o suprafață sudată permanent.
ABS și ASA au nevoie de o temperatură stabilă și de o răcire mai puțin agresivă. Suporturile trebuie să fie suficient de solide pentru a nu se desprinde în timpul contracției. Ține cont că suprafața de deasupra suportului poate fi mai rugoasă decât la PLA.
TPU și alte materiale ibile sunt neplăcute pentru imprimarea cu suporturi. Suporturile se îndoaie în loc să se rupă, iar curățarea durează. La piesele ibile merită să reorientezi modelul sau să modifici construcția astfel încât numărul suporturilor să fie minim.
Materialele solubile sau de separare sunt utile la imprimarea multimaterial. Interfața suportului poate fi realizată dintr-un material care nu se unește cu modelul principal sau care se dizolvă. Rezultatul este mai curat, dar imprimarea durează mai mult, necesită mai multe schimbări de material și produce mai multe deșeuri la curățarea duzei.
După feliere, nu te uita doar la estimarea timpului. Deschide previzualizarea straturilor și parcurge încet zonele critice.
Verifică în special:
La un model complex merită să imprimi o mică secțiune sau o versiune de test redusă. Vei economisi filament și nervi.
Nu te grăbi să îndepărtezi suporturile. Lasă piesa să se răcească. Plasticul cald este mai moale, se deformează mai ușor, iar detaliile mici se pot îndoi.
Procedură recomandată:
Când lucrezi cu un cuțit, taie întotdeauna în direcția opusă mâinii și detaliului pe care vrei să-l păstrezi. Bucățile de suport pot să sară atunci când se rup, de aceea ochelarii de protecție sunt utili la materialele dure și fragile.
Suporturile sunt sudate de model. Mărește distanța Z superioară, mărește distanța XY, redu densitatea suporturilor sau micșorează numărul de straturi ale interfeței. Verifică și temperatura de imprimare și debitul, deoarece extrudarea excesivă a materialului suportului agravează problema.
Partea inferioară a surplombei este urâtă și lăsată. Micșorează distanța Z, activează sau consolidează interfața suportului, redu înălțimea stratului și îmbunătățește răcirea. La punțile lungi ajută o viteză mai mică și un bridge flow setat corect.
Suporturile se rup în timpul imprimării. Crește densitatea, adaugă brim, folosește un model mai solid sau comută la suporturi clasice. La suporturile tip copac, redu unghiurile agresive ale ramurilor și verifică dacă au un contact suficient cu platforma.
Suporturile lasă urme pe suprafața vizibilă.Rotește modelul, folosește suporturi doar de pe platformă sau interzice manual contactul în locurile vizibile. La modelele decorative ajută adesea stilul organic.
Slicerul generează inutil prea multe suporturi. Mărește unghiul surplombei, activează suporturile doar de pe platformă, folosește blocatoare sau pictează manual suportul doar în zonele critice.
Figurină cu bărbie, mâini și păr. Începe cu suporturi organice de pe platformă. Adaugă manual suport sub bărbie și sub vârfurile mâinilor. Păstrează partea vizibilă a feței fără contact cu suporturile, dacă geometria permite.
Suport tehnic cu braț orizontal. Dacă rezistența este mai importantă decât aspectul, folosește suporturi clasice cu interfață. Setează densitatea la aproximativ 15 până la 20 % și ia în calcul o curățare ușoară a suprafeței inferioare după imprimare.
Cutie cu găuri și locaș interior.Mai întâi încearcă să schimbi orientarea. Suporturile din interiorul unei cutii mici sunt adesea greu de scos. Dacă sunt necesare, folosește blocatoare în locurile la care nu vei putea ajunge cu unealta după imprimare.
Punte lungă între doi pereți. O punte scurtă poate fi imprimată adesea fără suport. Pentru o punte mai lungă, adaugă mai bine un suport îngust în centru, astfel încât o singură punte lungă să devină două mai scurte.
Suporturile nu sunt un semn că modelul este prost. Sunt un instrument care permite imprimarea unor forme pe care, altfel, o imprimantă FDM nu le-ar putea realiza. Totuși, cele mai bune rezultate apar prin combinarea orientării corecte a modelului, a unei cantități rezonabile de suporturi, a unei distanțe bine setate și a verificării previzualizării straturilor.
Începe cu o regulă simplă: folosește suporturi doar acolo unde plasticul nu are sprijin dedesubt și gândește-te întotdeauna cum le vei îndepărta după imprimare. Cu cât rezolvi mai bine acest lucru în slicer, cu atât vei avea mai puțină muncă la piesa finalizată.


