Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
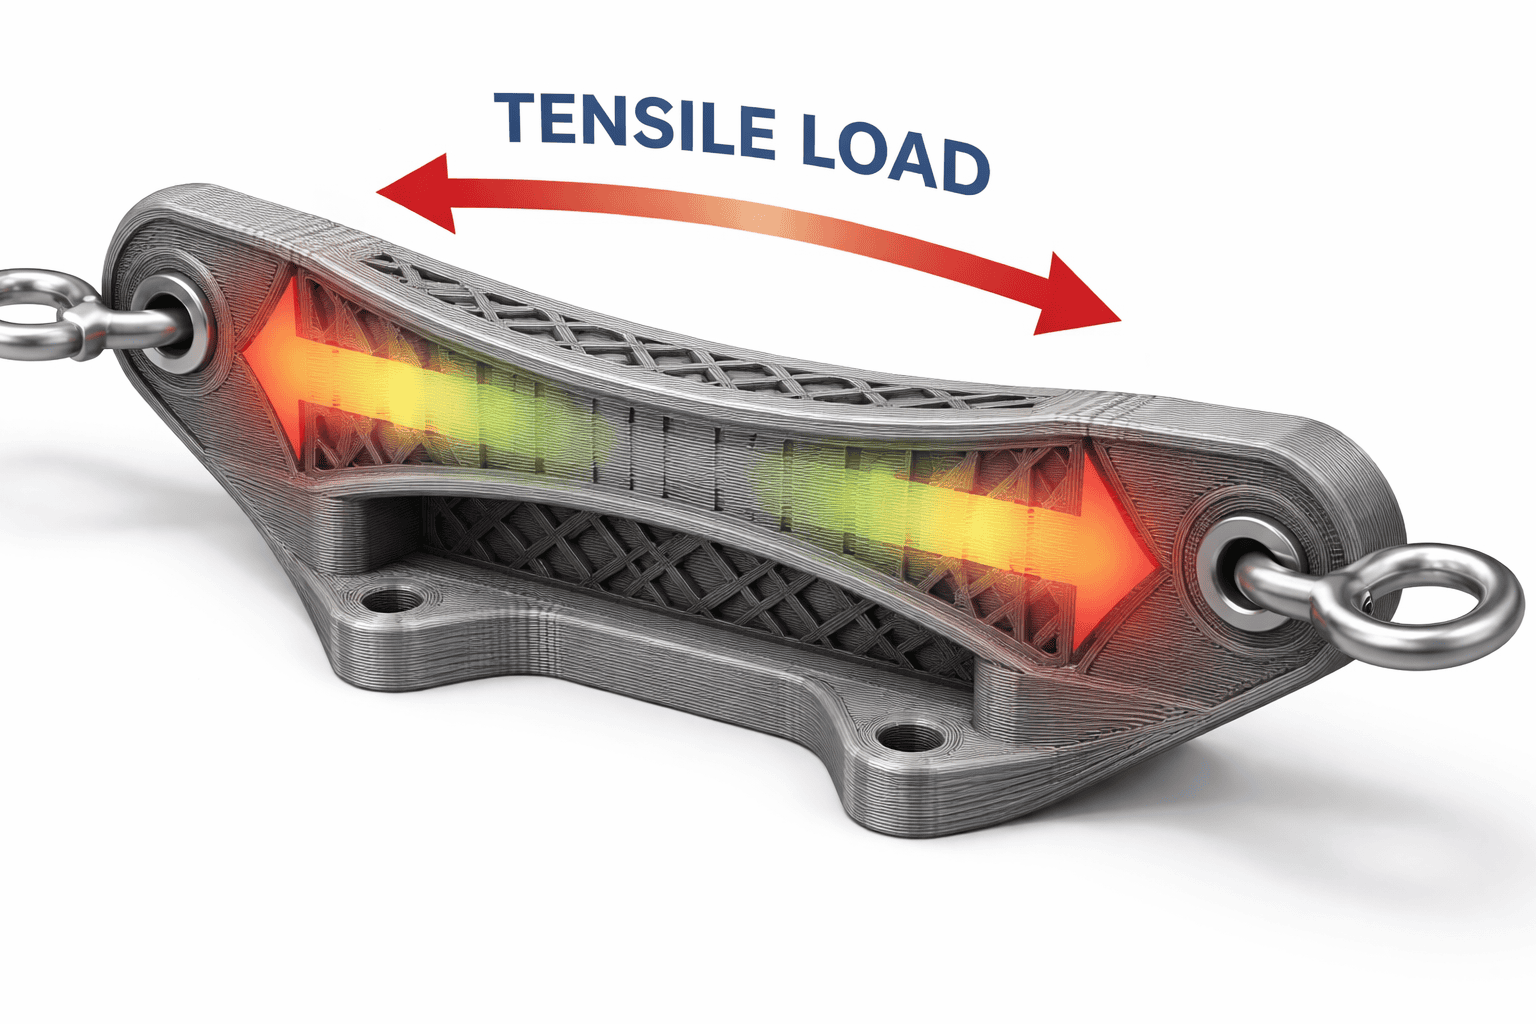
Rezistența unei piese FDM nu rezultă dintr-o singură setare magică în slicer. Este o combinație între material, direcția sarcinii, orientarea modelului, numărul de pereți, umplere, înălțimea stratului și calitatea îmbinării dintre straturi. De aceea, două piese realizate din același filament se pot comporta complet diferit: una rezistă utilizării zilnice, iar cealaltă crapă la prima strângere a șurubului.
La imprimarea FDM, cel mai important este să înțelegeți că piesa imprimată nu este la fel de rezistentă în toate direcțiile. În planul straturilor, duza depune o urmă continuă de plastic, în timp ce în direcția Z piesa se bazează în principal pe aderența straturilor între ele. Când piesa este solicitată astfel încât straturile să fie desprinse unele de altele, aceasta cedează de obicei mult mai devreme decât la o sarcină aplicată de-a lungul straturilor.
Mai jos găsiți o procedură practică pentru setarea unor piese FDM rezistente, destinate suporturilor, carcaselor, mânerelor, pieselor de schimb, dispozitivelor de atelier și prototipurilor.
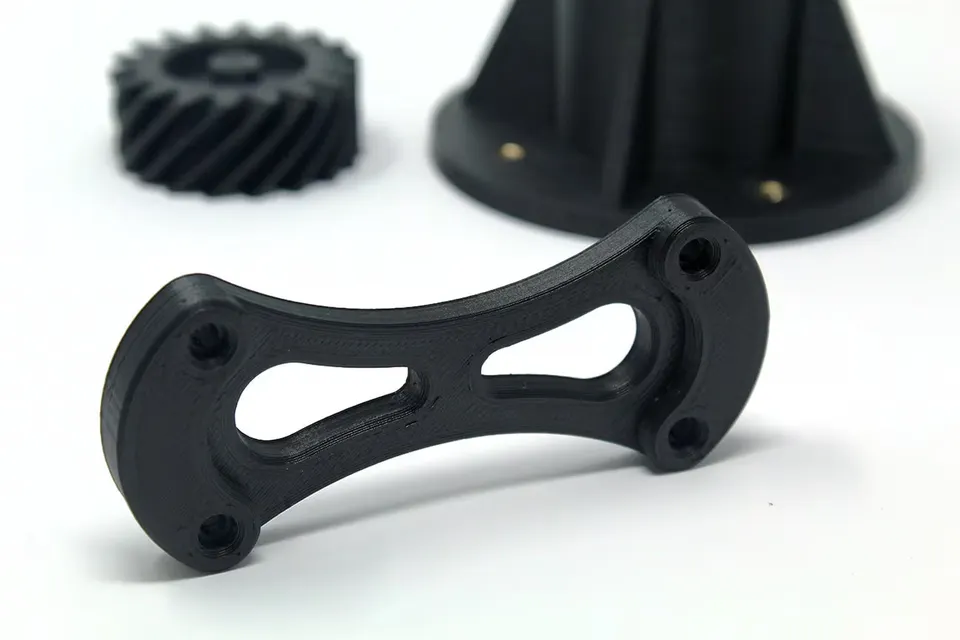
Dacă doriți să începeți fără teste îndelungate, utilizați acest profil de pornire pentru o piesă funcțională obișnuită din PETG sau PLA de calitate:
| Setare | Recomandare |
|---|---|
| Material | PETG pentru tenacitate, PLA pentru rigiditate și precizie, ASA/ABS pentru temperaturi mai ridicate |
| Orientare | Direcționați tracțiunea și îndoirea principală de-a lungul straturilor, nu perpendicular pe acestea |
| Pereți | 3-5 perimetre cu o duză de 0,4 mm |
| Straturi superioare și inferioare | 5-7 straturi, în funcție de înălțimea stratului și dimensiunea piesei |
| Umplere | 20-35 % pentru majoritatea pieselor funcționale, 40-60 % pentru piesele puternic solicitate |
| Model de umplere | Gyroid pentru solicitări universale, grid sau triangles pentru piese tehnice mai rigide |
| Înălțimea stratului | 0,16-0,24 mm cu o duză de 0,4 mm |
| Temperatură | Mai degrabă în partea superioară a intervalului recomandat pentru filament, după verificarea absenței scurgerilor |
| Răcire | Mai puțin ventilator pentru PETG, ASA, ABS și nylon, un compromis rezonabil pentru PLA |
Considerați acest profil un punct de pornire, nu o regulă absolută. Pentru o piesă critică, imprimați un test scurt în aceeași orientare și încercați să îl rupeți cu mâna, să îl încărcați cu un șurub sau să măsurați deformarea. Un test mic economisește adesea ore de imprimare și o piesă finală distrusă.
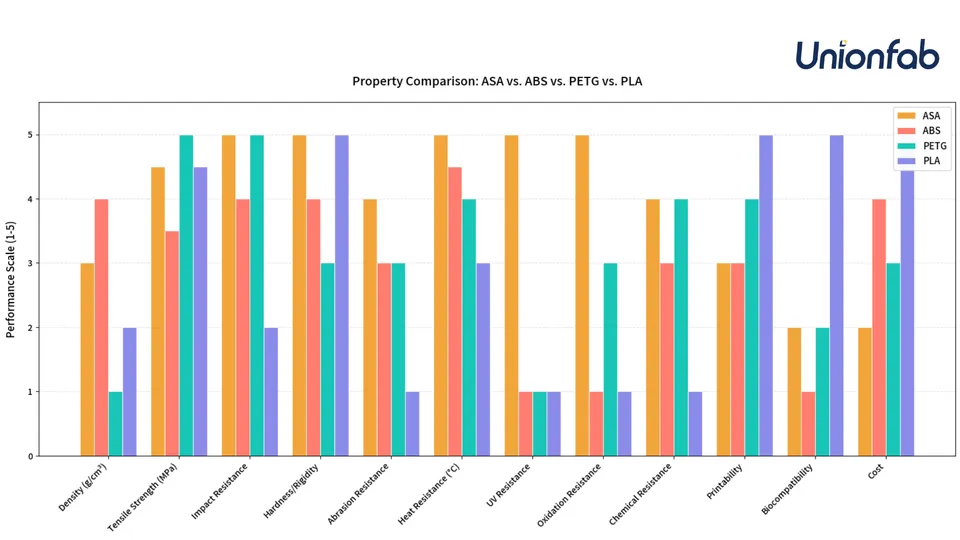
PLA are o rigiditate ridicată și adesea o rezistență la tracțiune foarte bună. Este excelent pentru piese precise, șabloane, suporturi la temperatura camerei și prototipuri. Punctele sale slabe sunt fragilitatea și rezistența redusă la temperatură. Un suport din mașină, o carcasă aflată lângă motor sau o piesă expusă la soare se poate deforma din PLA, chiar dacă la temperatura camerei era foarte rezistentă.
PETG este de obicei o alegere mai bună pentru piesele practice care trebuie să suporte lovituri, solicitări elastice sau mediul exterior. Nu este la fel de rigid ca PLA, dar se rupe mai puțin fragil și are de obicei o îmbinare bună între straturi. Exemple tipice sunt un mâner, o clemă, carcasa unei mașini, o distanțieră sau o piesă care cade ocazional pe podea.
ABS și ASA sunt potrivite acolo unde contează rezistența mai mare la temperatură și tenacitatea. ASA este, de asemenea, mai potrivit pentru exterior datorită rezistenței mai bune la radiațiile UV. Totuși, trebuie să țineți cont de necesitatea unei imprimante mai bine închise, a unei temperaturi corecte în cameră sau cel puțin a limitării curenților de aer. O piesă ABS imprimată necorespunzător, cu fisuri între straturi, nu va fi mai rezistentă doar pentru că materialul arată mai bine în tabel.
Nylonul, policarbonatul și filamentele compozite pot fi foarte rezistente, dar sunt mai pretențioase. Nylonul trebuie să fie uscat, altfel își pierde atât calitatea suprafeței, cât și proprietățile mecanice. Materialele cu fibră de carbon sunt de obicei rigide și stabile dimensional, dar nu sunt automat mai tenace în orice direcție. Pentru filamente abrazive, utilizați o duză călită.
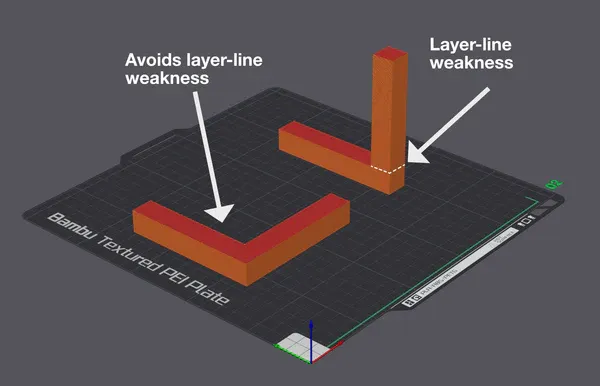
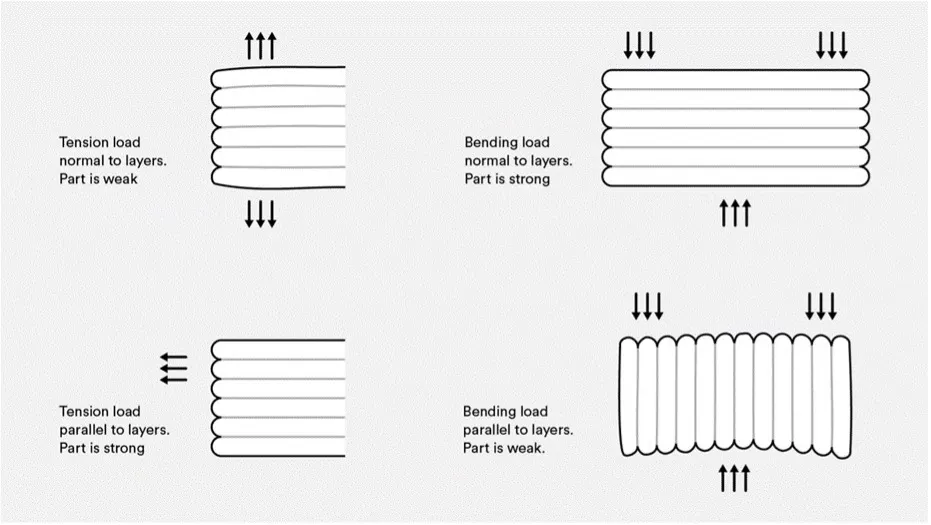
Orientarea este adesea mai importantă decât umplerea. Înainte de feliere, puneți-vă o întrebare simplă: unde va încerca piesa să crape?
Imaginați-vă un cârlig pentru agățarea unui cablu. Dacă îl imprimați vertical, straturile vor fi dispuse ca niște felii orizontale peste gâtul cârligului. Sarcina trage apoi straturile în direcții opuse, iar cârligul poate crăpa exact de-a lungul unui strat. Dacă așezați același cârlig astfel încât direcția tracțiunii să urmeze liniile extrudate, profitați de rezistența urmei continue de plastic.
La un suport în formă de L apare o problemă similară în colț. Dacă, la solicitare, colțul se deschide perpendicular pe straturi, riscul de delaminare crește. Ajută rotirea piesei, un radius mai mare în colț, nervurile, mai mulți pereți sau împărțirea modelului în două părți care sunt înșurubate după imprimare într-o orientare mai avantajoasă.
Pentru orificiile de șurub, analizați dacă șurubul nu desprinde straturile unul de celălalt. Pentru înșurubări repetate sunt potrivite inserțiile filetate termice, un diametru mai mare al peretelui din jurul orificiului și suficient material între orificiu și marginea piesei.
Începătorii măresc adesea umplerea de la 20 % la 80 % și se așteaptă la o piesă mult mai rezistentă. În realitate, la multe forme, învelișul exterior suportă o mare parte din îndoire și impact. De aceea, adăugarea de perimetre este de obicei mai eficientă decât o umplere extrem de mare.
Cu o duză de 0,4 mm, 2 pereți înseamnă aproximativ 0,8 mm de plastic pe contur. Trei pereți oferă deja aproximativ 1,2 mm, patru aproximativ 1,6 mm, iar cinci aproximativ 2,0 mm. La un suport care se îndoaie, veți simți adesea mai mult diferența dintre 2 și 4 pereți decât diferența dintre 20 % și 40 % umplere.
Regulă practică:
Nu uitați de straturile superioare și inferioare. O parte superioară subțire deasupra unei umpleri rare se poate lăsa, crăpa sau poate părea moale. La o înălțime a stratului de 0,2 mm, 5-7 straturi superioare reprezintă un punct de pornire bun pentru piesele funcționale.
Umplerea susține straturile superioare, conectează pereții și ajută la distribuirea sarcinii în interiorul piesei. Totuși, nu este întotdeauna eficient să imprimați un bloc de plastic aproape plin. O umplere mai mare crește greutatea, timpul de imprimare, consumul de material și, la unele materiale, chiar tensiunile interne.
Ca orientare:
| Utilizare | Umplere |
|---|---|
| Modele vizuale, capace, piese ușoare | 5-15 % |
| Suporturi obișnuite, cutii, dispozitive | 15-30 % |
| Piese funcționale solicitate | 30-45 % |
| Piese supuse local unor sarcini mari | 45-60 % sau consolidare locală |
| Cazuri speciale | 80-100 %, doar dacă știți de ce |
Umplerea completă nu este automat cea mai bună. La o piesă mare poate provoca tensiuni, deformare și o imprimare îndelungată. Adesea este mai bine să adăugați pereți, să schimbați orientarea, să măriți secțiunea critică sau să utilizați un modificator local de umplere doar în jurul șurubului, bolțului sau zonei de impact.
Gyroid este o alegere universală excelentă. Distribuie sarcina în mai multe direcții, nu are intersecții rigide ale liniilor în același strat și funcționează bine pentru piesele în cazul cărora nu știți exact din ce direcție va veni forța. Este potrivit pentru carcase, suporturi, piese ergonomice și imprimări funcționale generale.
Grid și triangles oferă o structură internă mai rigidă și pot funcționa bine la îndoirea pieselor tehnice. Dezavantajul poate fi acumularea de material în intersecții și un risc mai mare ca duza să agațe, dacă imprimanta sau filamentul nu sunt reglate corespunzător.
Cubic și adaptive cubic sunt bune pentru piesele voluminoase mai mari, unde doriți un suport rezistent fără un consum inutil. Adaptive cubic poate economisi material în interiorul modelelor mari și poate densifica structura mai aproape de pereți.
Rectilinear este rapid și simplu. Este suficient pentru prototipuri și piese obișnuite, dar pentru componente solicitate veți alege de obicei gyroid, grid, triangles sau o structură consolidată local.
Înălțimea stratului influențează detaliile, durata imprimării și îmbinarea dintre straturi. Un strat mai mic înseamnă o suprafață mai fină și adesea un contact mai bun între urme, dar imprimarea durează mai mult, iar diferența de rezistență nu este nelimitată. Un strat prea înalt poate înrăutăți presarea materialului în stratul anterior și poate reduce coeziunea.
Cu o duză de 0,4 mm, este practic să rămâneți aproximativ în intervalul 0,16-0,24 mm. Pentru piese funcționale precise și aspectuoase, încercați 0,16 sau 0,20 mm. Pentru suporturi mai mari, la care o suprafață mai rugoasă nu deranjează, 0,24 mm poate fi un compromis rezonabil. Dacă ajungeți la 0,28 mm sau mai mult, verificați rezistența printr-un test și urmăriți calitatea straturilor.
Lățimea extrudării este adesea subestimată. O linie puțin mai lată decât diametrul duzei poate îmbunătăți îmbinarea urmelor alăturate. Pentru o duză de 0,4 mm, o lățime de 0,42-0,48 mm este obișnuită, iar pentru piese rezistente se poate încerca, după calibrare, și ceva mai mult. Pentru piesele mari și rezistente, o duză mai mare, de exemplu 0,6 mm, poate fi și mai eficientă. Urmele mai groase creează pereți mai robuști într-un timp mai scurt.
Rezistența dintre straturi depinde de cât de bine se îmbină noua urmă de plastic cu cea anterioară. O temperatură prea scăzută, o viteză prea mare sau o răcire prea puternică pot face ca straturile să arate corect, dar să se desprindă la solicitare.
Pentru piesele funcționale, imprimați de obicei mai degrabă în partea superioară a intervalului de temperatură recomandat pentru filament. Asta nu înseamnă să imprimați cât mai fierbinte cu orice preț. Scopul este o îmbinare mai bună între straturi, fără stringing excesiv, deformări, scurgeri și pierderea detaliilor.
Setați răcirea în funcție de material. PLA are nevoie de ventilator, dar pentru piesele rezistente nu este întotdeauna necesară răcirea la maximum. PETG suportă adesea mai puțin ventilator, iar ASA și ABS necesită de obicei răcire limitată și un mediu cald stabil. Nylonul, PC-ul și alte materiale tehnice necesită într-o măsură și mai mare filament uscat și condiții stabile.
Filamentul umed poate fi recunoscut după pocnituri, bule, suprafață cu perișori, straturi mai slabe și extrudare instabilă. La PETG și nylon, uscarea înainte de imprimare este una dintre cele mai bune investiții în rezistență.
O piesă rezistentă începe încă din CAD. Colțurile interioare ascuțite concentrează tensiunile și crapă mai devreme. Adăugați raze, nervuri, secțiuni mai mari în zona îngustă și suficient material în jurul orificiilor. Dacă piesa trebuie să susțină un șurub, nu plasați orificiul prea aproape de margine. Dacă piesa trebuie să fie ibilă, proiectați partea ibilă ca fiind mai lungă și mai lină, nu ca o lamelă subțire și ascuțită.
La suporturile mari, este adesea mai bine să adăugați nervuri decât să creșteți volumul total al umplerii. O nervură amplasată exact acolo unde apare îndoirea adaugă rezistență direcționat, fără greutate inutilă. La piesele solicitate repetat, ajută și mărirea razelor și eliminarea crestăturilor în care ar putea începe o fisură.
Pentru filete, utilizați inserții filetate, șuruburi trecătoare cu piuliță sau un filet din plastic mai mare, în funcție de sarcină. Un șurub mic autofiletant într-un perete subțire poate funcționa pentru o carcasă, dar nu pentru o piesă demontată frecvent.
Alegeți PETG, 4 pereți, 25-35 % gyroid, înălțimea stratului de 0,2 mm și o orientare astfel încât îndoirea să nu desprindă straturile. Înconjurați orificiile pentru șuruburi cu un perete suficient de gros și adăugați o rotunjire în zona de tranziție a brațului către bază.
Utilizați PLA, PETG sau ASA în funcție de temperatura mediului. Sunt suficiente 2-3 pereți și 10-20 % umplere, deoarece carcasa nu suportă de obicei sarcini mari. Rezistența va fi îmbunătățită în principal de coloanele pentru șuruburi, raze și grosimea suficientă în jurul filetelor.
Începeți cu PETG, ASA, nylon sau PC, în funcție de temperatură și substanțele chimice din mediu. Utilizați 5-6 pereți, 35-50 % umplere și o duză mai mare, dacă detaliile mai grosiere nu reprezintă o problemă. Consolidați zonele critice din jurul bolțurilor, șuruburilor și muchiilor prin geometrie, nu doar prin umplere.
PLA va fi precis, dar se poate rupe fragil. PETG sau nylonul suportă de obicei mai bine îndoirea. Orientați piesa astfel încât straturile să nu fie dispuse peste zona cea mai subțire ca paginile unei cărți. Adăugați o rază la baza pârghiei și evitați crestăturile ascuțite.
Pentru o imprimare FDM rezistentă, nu căutați un singur procent universal de umplere. Mai întâi analizați orientarea și direcția straturilor, apoi materialul, pereții și geometria. Umplerea este importantă, dar la multe piese nu este principalul element care asigură rezistența. O bază rezonabilă pentru o piesă funcțională este reprezentată de 3-5 pereți, 20-40 % umplere potrivită, orientare corectă, o bună îmbinare a straturilor și un material ales în funcție de utilizarea reală.
Când piesa trebuie să reziste cu adevărat la ceva, tratați imprimarea FDM ca pe un proces de proiectare, nu doar ca pe umplerea modelului cu plastic. Cea mai rezistentă imprimare este cea în care forma, materialul și direcția straturilor lucrează împreună.


