Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
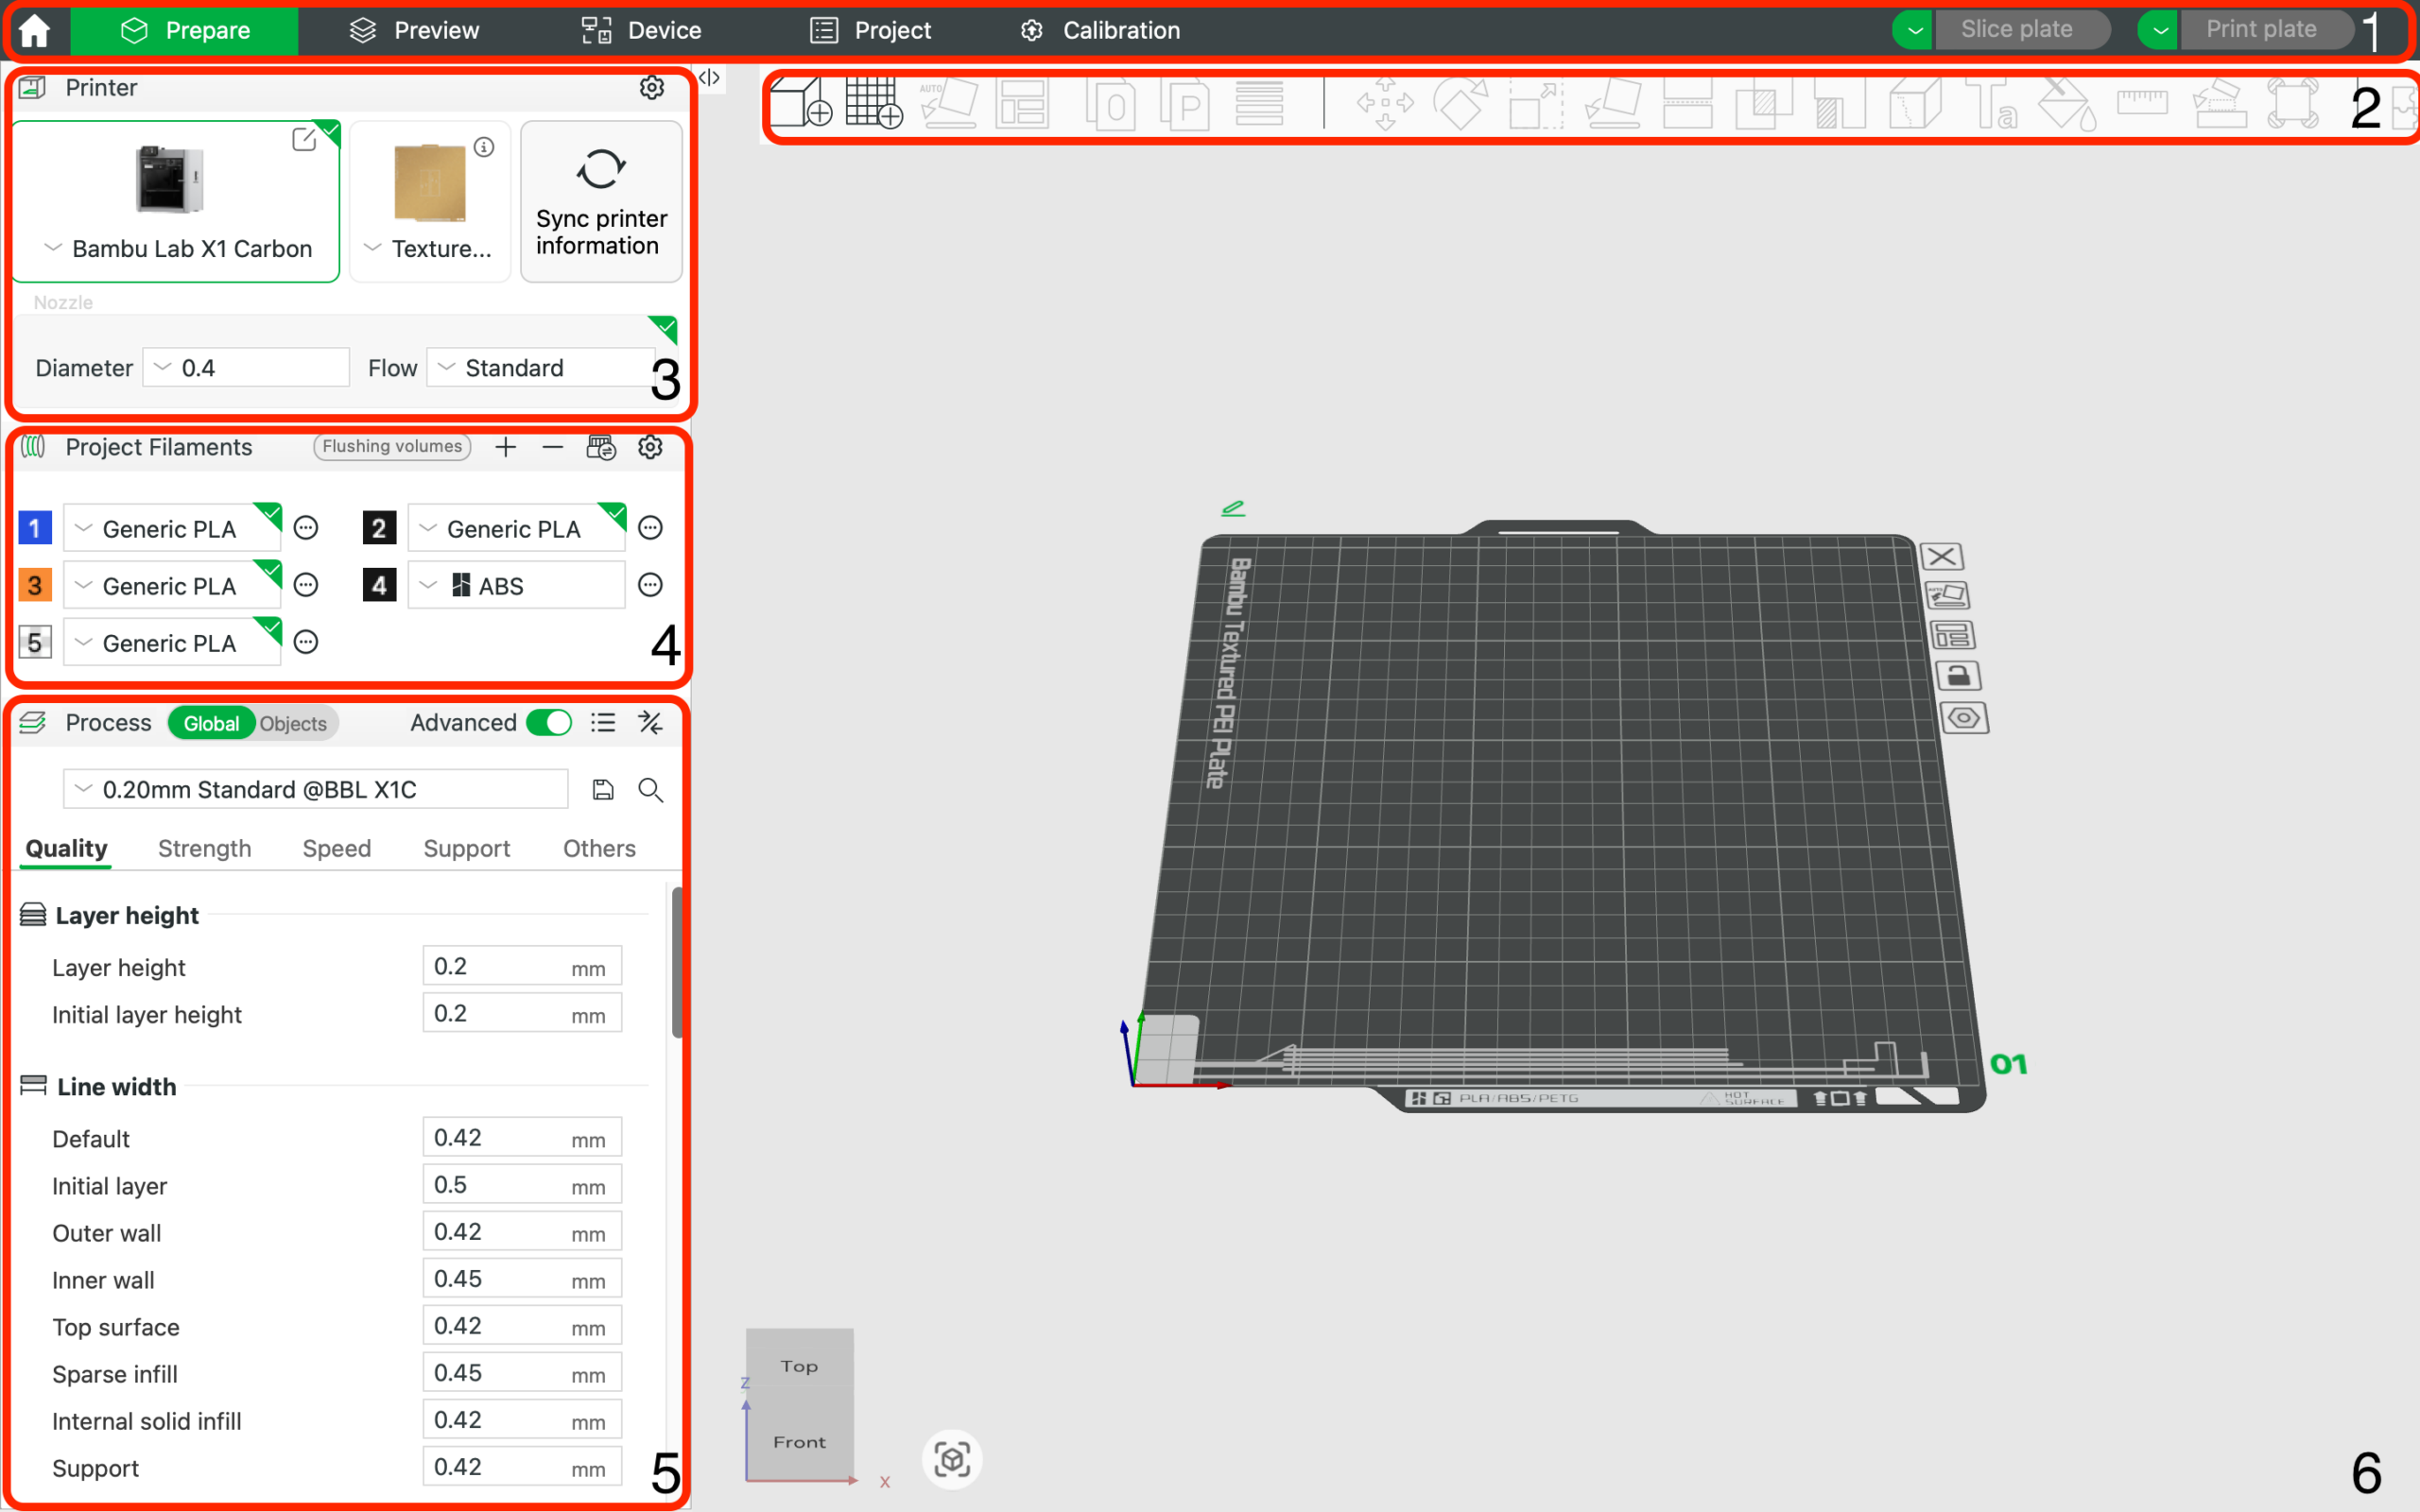
Bambu Studio este un slicer în care se stabilesc majoritatea aspectelor pe care le veți vedea apoi pe piesa imprimată: straturi, viteză, temperaturi, răcire, suporturi, debitul filamentului, cusătura, umplerea și imprimarea multicoloră. Imprimantele Bambu Lab automatizează multe lucruri, dar un rezultat bun nu depinde doar de apăsarea butonului „Slice”.
Cea mai mare diferență o face de obicei alegerea corectă a profilului imprimantei, al plăcii și al filamentului, urmată de calibrarea debitului și de utilizarea rezonabilă a vitezei. Când învățați ce să modificați în Bambu Studio și ce să lăsați neschimbat, veți obține pereți mai curați, dimensiuni mai precise, mai puțin stringing și un prim strat mai fiabil.
Acest ghid este o procedură practică pentru utilizatorii obișnuiți ai imprimantelor Bambu Lab. Este potrivit pentru seriile A, P și X, iar majoritatea principiilor se aplică și altor imprimante acceptate de Bambu Studio.
Înainte de reglare, verificați trei lucruri:
Dacă imprimați cu o duză de 0,4 mm, dar în slicer aveți un profil pentru 0,2 mm sau 0,6 mm, calibrarea nu vă va ajuta. În același mod, profilul pentru PLA nu va fi ideal pentru PETG, ASA sau TPU. Bambu Studio utilizează o combinație între profilul imprimantei, proces și filament. Fiecare dintre acestea influențează altceva:
O practică bună este să începeți cu profilul implicit și să salvați o copie proprie abia atunci când știți de ce modificați o anumită valoare. Nu suprascrieți haotic profilurile implicite. Este mai bine să aveți, de exemplu, „PLA 3D tisk CZ – lesklé” sau „PETG černé – pevnost” și să puteți identifica din nume scopul profilului.
Când deschideți o rolă nouă, procedați simplu:
Astfel veți evita multe încercări aleatorii. Dacă începeți să modificați simultan temperatura, viteza, debitul și retragerea, nu veți ști care schimbare a ajutat cu adevărat.
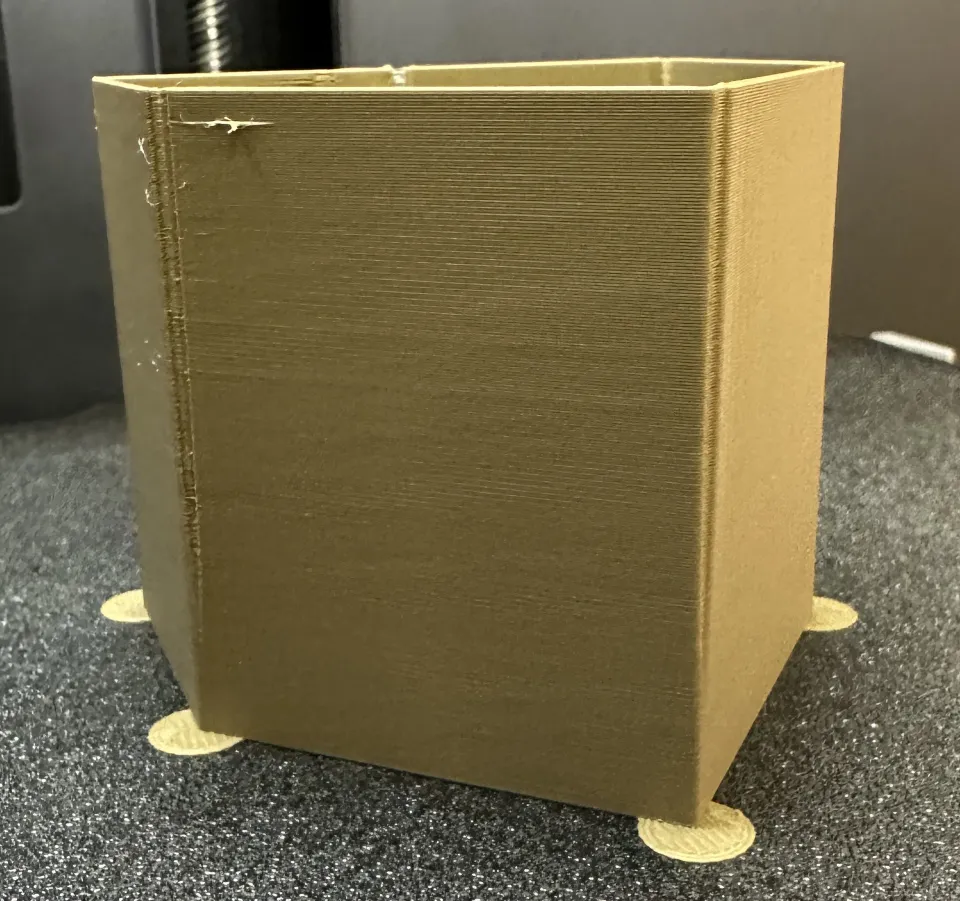
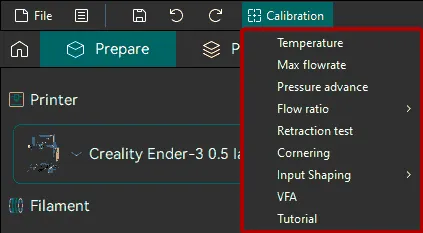
Flow Dynamics este o calibrare care stabilește modul în care slicerul compensează presiunea filamentului topit din duză. Este denumită adesea pressure advance sau factor K. În practică, aceasta urmărește în principal ca imprimanta să nu împingă prea mult material în colțuri și să nu aibă începuturi de linii subextrudate.
Simptome tipice ale unei calibrări Flow Dynamics incorecte:
Porniți calibrarea în Bambu Studio prin instrumentele de calibrare. La unele imprimante și combinații de firmware poate fi disponibilă atât o variantă automată, cât și una manuală. Dacă imprimanta acceptă calibrarea automată, aceasta este un început comod. Calibrarea manuală este utilă atunci când doriți să salvați rezultatul în profilul filamentului și să îl utilizați în mod repetat.
Flow Dynamics merită efectuată în principal la schimbarea filamentului, a mărcii, a culorii, a duzei, a temperaturii de imprimare sau a debitului volumetric maxim. Pentru aceeași rolă nu este necesar să o repetați înaintea fiecărei imprimări, dacă rezultatele sunt stabile.
Exemplu practic: imprimați PLA cu un profil rapid, iar colțurile pieselor tehnice mici sunt ușor umflate. Nu începeți prin a reduce viteza la jumătate. Verificați mai întâi Flow Dynamics, deoarece problema poate fi compensarea presiunii, nu mecanica imprimantei.
Flow Rate rezolvă altceva decât Flow Dynamics. În timp ce Flow Dynamics reglează comportamentul la pornirea și frânarea extrudării, Flow Rate determină cantitatea totală de material extrudat. În profilul filamentului se reflectă sub forma raportului de debit.
Puteți recunoaște un Flow Rate incorect astfel:
La un filament nou recomand să efectuați mai întâi Flow Dynamics și abia apoi Flow Rate. Motivul este simplu: dacă imprimanta se comportă incorect la modificarea presiunii din duză, acest lucru poate distorsiona și evaluarea vizuală a debitului.
La evaluarea manuală a Flow Rate nu urmăriți doar centrul cel mai aspectuos al cubului. Priviți suprafața superioară iluminată din lateral. Setarea ideală are linii unite, dar nu supraîncărcate. Dacă suprafața arată ca și cum ar fi fost arată, debitul este prea mare. Dacă vedeți spații fine între linii, debitul este prea mic.
Temperatura duzei influențează luciul, rezistența straturilor, stringing-ul, surplombele și viteza maximă. Profilul implicit este de obicei un punct bun de pornire, dar există diferențe între mărcile de filament. Chiar și două culori ale aceluiași PLA se pot comporta puțin diferit.
Folosiți pași mici, de obicei 5 °C. Dacă PLA produce stringing, încercați să scădeți temperatura. Dacă straturile sunt fragile sau perimetrele nu se îmbină bine, încercați să o creșteți. La PETG este de obicei important să găsiți un compromis între rezistență și formarea firelor. La ASA și ABS urmăriți în principal un mediu stabil, camera și limitarea curenților de aer.
Orientare pentru materialele obișnuite:
| Material | Ce trebuie reglat mai întâi | Problemă tipică |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, răcirea | stringing, surplusuri lucioase, surplombe mai slabe |
| PETG | temperatura, debitul, răcirea | fire, suporturi lipite, suprafață superioară aspră |
| TPU | viteza, debitul, uscarea | extrudare neregulată, stringing |
| ASA/ABS | temperatura, camera, răcirea | deformarea colțurilor, crăparea straturilor |
| PA/nylon | uscarea, temperatura, debitul | bule, straturi slabe, suprafață instabilă |
Nu uitați că filamentul umed poate imita o configurare incorectă a slicerului. Dacă auziți pocnituri, vedeți bule sau suprafața este mată și poroasă, uscați mai întâi filamentul.
Imprimantele Bambu sunt rapide, dar fiecare filament are o limită privind cantitatea de material care poate fi topită și extrudată la timp. În Bambu Studio, acest lucru este gestionat prin valoarea debitului volumetric maxim. Când limita este prea mare, slicerul permite viteze pe care hotend-ul sau filamentul respectiv nu le poate susține.
Simptome ale unui debit volumetric prea mare:
Dacă urmăriți rezistența, nu analizați doar durata imprimării. O imprimare rapidă poate arăta bine, dar piesa va fi mai slabă deoarece straturile se vor îmbina mai greu. La piesele tehnice ajută adesea reducerea debitului volumetric maxim sau utilizarea unui profil de proces mai conservator.
Exemplu practic: un suport din PETG are o suprafață frumoasă, dar se rupe în zona solicitată. În loc să creșteți umplerea de la 25 % la 60 %, încercați mai întâi să reduceți vitezele, să creșteți temperatura cu 5 până la 10 °C și să verificați dacă filamentul nu este umed.
Primul strat decide dacă imprimarea va ajunge sau nu la final. Bambu Studio permite selectarea tipului de placă și ajustează în funcție de aceasta temperaturile și comportamentul primului strat. Verificați întotdeauna ca placa selectată în proiect să corespundă celei montate fizic în imprimantă.
Când primul strat nu aderă:
Când primul strat este prea turtit, marginea inferioară a piesei este de obicei mai lată. La componentele tehnice precise poate ajuta compensarea primului strat sau o mică ajustare a modelului. Nu încercați să rezolvați problema desprinzând excesiv modelul de pe placă, deoarece puteți deteriora suprafața acesteia.
Cea mai frecventă combinație este o duză de 0,4 mm și o înălțime a stratului de 0,2 mm. Este rapidă și universală. Pentru modele mai detaliate puteți folosi 0,16 mm sau 0,12 mm. Pentru piesele funcționale mari, în schimb, are sens 0,24 mm sau 0,28 mm, dacă profilul și geometria permit acest lucru.
Un strat mai subțire nu înseamnă automat o piesă mai bună. Veți obține o suprafață mai fină pe direcția Z, dar imprimarea va dura mai mult și uneori vor deveni mai evidente alte defecte, precum supraîncălzirea detaliilor mici. Un strat mai înalt scurtează imprimarea, dar necesită un debit mai mare de material și poate înrăutăți surplombele.
Pentru o decizie practică:
Bambu Studio oferă mai multe tipuri de suporturi, inclusiv suporturi tip arbore. Înainte de a activa suporturile pentru întregul model, încercați să îl rotiți. Adesea este suficient să schimbați orientarea cu 45 sau 90 de grade, iar suporturile aproape dispar.
La suporturi urmăriți în principal:
Dacă aveți AMS, este foarte tentant să folosiți PETG ca strat de separare pentru PLA sau invers. Funcționează bine, deoarece materialele aderă mai greu unul la celălalt. Totuși, luați în calcul durata mai mare a imprimării și consumul mai ridicat din cauza purjării. Pentru un singur punct mic de contact al suportului, adesea nu merită. Pentru un model complex cu o suprafață mare de contact, da.
Când suportul se îndepărtează greu, nu măriți imediat distanța în mod drastic. O distanță prea mare va înrăutăți suprafața inferioară a modelului. Modificați valorile treptat și imprimați o mică secțiune a zonei problematice.
O cusătură vizibilă este o caracteristică obișnuită a imprimării FDM. Bambu Studio permite influențarea poziției cusăturii. Pentru modelele decorative, ascundeți-o pe partea din spate sau într-un colț. La piesele cilindrice poate fi mai potrivită distribuirea aleatorie, dar numai dacă nu vă deranjează punctele mici de-a lungul circumferinței.
Pentru pereți mai curați ajută:
Suprafața superioară se reglează în principal prin debit, numărul de straturi superioare și modelul de umplere. Dacă suprafața superioară are găuri, adăugați straturi superioare sau creșteți densitatea umplerii de dedesubt. Dacă este aspră și supraîncărcată, verificați Flow Rate.
Piesele funcționale au de obicei nevoie de mai mulți pereți, nu doar de mai multă umplere. În loc de 2 pereți și 50% umplere, încercați 4 pereți și 25 până la 35% umplere. Adesea veți obține o piesă mai rezistentă și mai curată, fără timp suplimentar inutil.
La AMS, cel mai important este să atribuiți corect filamentele și să nu subestimați purjarea. Bambu Studio face imprimarea cu mai multe materiale foarte comodă, dar legile fizicii nu pot fi ocolite. Când treceți de la negru la alb, aveți nevoie de mult mai multă purjare decât între culori similare.
Sfaturi practice:
Versiunile mai noi de Bambu Studio adaugă și funcții pentru amestecarea și controlul tranzițiilor de culoare. Considerați-le instrumente avansate. Pentru o lucrare importantă, imprimați întotdeauna mai întâi o probă mică, deoarece previzualizarea culorii poate să nu corespundă exact rezultatului obținut cu filamentul și geometria respective.
Mai întâi uscați filamentul, în special PETG, TPU și nylon. Apoi reduceți temperatura cu câte 5 °C și verificați dacă debitul nu este inutil de mare. La filamentele foarte lucioase poate ajuta o imprimare puțin mai lentă.
Porniți calibrarea Flow Dynamics. Dacă problema persistă, reduceți viteza peretelui exterior sau accelerația. La piesele tehnice mici, un colț curat este mai important decât un timp record de imprimare.
Verificați Flow Rate. O suprafață superioară supraîncărcată înseamnă prea mult material, iar spațiile înseamnă prea puțin material sau prea puține straturi superioare. Poate ajuta și reducerea vitezei stratului superior.
Creșteți temperatura, reduceți viteza, verificați debitul volumetric și uscați filamentul. Pentru piesele care trebuie să fie rezistente, folosiți mai mulți pereți și orientați corect modelul.
Curățați placa, verificați selectarea suprafeței de imprimare în Bambu Studio și porniți nivelarea. Dacă se desprind colțurile, adăugați un brim și limitați curentul de aer.
După câteva săptămâni de utilizare, este posibil să aveți multe profiluri personalizate în Bambu Studio. Dacă nu le denumiți într-un mod clar, veți pierde rapid imaginea de ansamblu. Recomand un format simplu:
Materiál - značka/barva - účel - tryska
De exemplu:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Când schimbați doar procesul, denumiți-l în funcție de rezultat: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl . Evitați profiluri de tipul test2 final opravdu final, pe care peste o lună nu le va mai înțelege nimeni.
Pentru imprimarea obișnuită cu PLA folosind o duză de 0,4 mm, începeți astfel:
În cazul PETG, acordați mai multă atenție uscării, răcirii mai prudente și unei plăci curate. În cazul ASA și ABS, gestionați mediul din jurul imprimantei, nu doar slicerul. Pentru TPU, reduceți viteza și nu încercați să imprimați la viteza PLA.
Bambu Studio poate automatiza multe lucruri, dar cele mai bune rezultate apar atunci când știți ce problemă rezolvă fiecare setare. Pentru un filament nou, creați-vă un ritual simplu: profilul corect, primul strat, Flow Dynamics, Flow Rate, apoi temperatura și viteza.
Dacă imprimarea nu reușește, nu modificați zece valori deodată. Identificați simptomul, ajustați un singur lucru și imprimați un test mic. Tocmai această abordare calmă face diferența dintre ajustarea întâmplătoare și imprimarea repetabilă.


