Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
Poliamidele umplute cu carbon se numără printre materialele pe care le alegeți atunci când PLA, PETG și ASA nu mai sunt suficiente. Acestea pot oferi rigiditate ridicată, stabilitate dimensională mai bună decât nylonul pur, rezistență bună la căldură și o suprafață mată, cu aspect profesional. Totuși, nu sunt o soluție universală. Necesită filament uscat, o duză rezistentă la uzură, o suprafață de imprimare potrivită și, pentru piesele mai mari, adesea o cameră încălzită sau cel puțin închisă.
Cel mai frecvent veți întâlni trei abrevieri: PA6-CF, PAHT-CF și PPA-CF. Toate desemnează poliamidă cu adaos de fibre de carbon tăiate, dar fiecare este destinat unui scop puțin diferit. PA6-CF este un nylon tehnic rezistent și rigid, PAHT-CF este o variantă mai practică pentru piese expuse la căldură și umiditate, iar PPA-CF este alegerea cu cele mai înalte performanțe pentru piese structurale solicitante.
CF înseamnă carbon fiber, adică fibră de carbon. În cazul filamentelor, nu este vorba despre o fibră continuă și lungă, ca în cazul materialelor compozite pentru aviație, ci despre fibre fin tăiate, dispersate în plastic. Rolul lor este să consolideze materialul, să îi crească rigiditatea și să reducă contracția în timpul imprimării.
Fibrele de carbon oferă de obicei următoarele avantaje:
Au însă și dezavantaje. Fibrele de carbon sunt abrazive, astfel încât distrug rapid duzele din alamă. De asemenea, reduc alungirea materialului. Piesele sunt rigide și rezistente, dar, în cazul unei proiectări sau orientări greșite a straturilor, se pot fisura mai devreme decât nylonul neamestecat, mai ibil.
PA6-CF este nylon 6 consolidat cu fibră de carbon. Este apreciat pentru suporturi, console, dispozitive, carcase, componente pentru utilaje și prototipuri funcționale, unde rezistența și rigiditatea sunt importante. În stare uscată, are adesea valori mecanice foarte bune și rezistență termică ridicată.
Utilizări tipice:
Cea mai mare slăbiciune a PA6-CF este umiditatea. PA6 se numără printre poliamidele care absorb apa foarte ușor. Firul umed pocnește în timpul imprimării, produce bule, suprafața devine pufoasă, iar rezistența piesei scade. În cazul pieselor precise, umiditatea absorbită poate modifica dimensiunile după imprimare.
Dacă doriți să obțineți un rezultat bun cu PA6-CF, considerați uscarea un pas obligatoriu. Nu este suficient ca filamentul să fie nou și ambalat în vid. În cazul nylonurilor tehnice, este obișnuită uscarea chiar și a unei bobine noi, imprimarea direct dintr-o cutie uscată și închiderea din nou a materialului cu silicagel după imprimare.
PAHT-CF înseamnă high temperature polyamide cu fibră de carbon. În practică, este adesea un amestec de poliamide conceput pentru a suporta temperaturi mai ridicate, pentru a avea stabilitate dimensională bună și pentru a fi mai puțin sensibil la apă decât PA6 clasic.
PAHT-CF este o alegere bună atunci când aveți nevoie de o piesă care să funcționeze în condiții reale de utilizare, dar nu doriți să apelați la cele mai scumpe și mai pretențioase materiale PPA. Este potrivit pentru dispozitive de atelier, piese din apropierea motoarelor și componentelor electronice, suporturi, carcase, cleme sau serii mici de componente funcționale.
Față de PA6-CF, PAHT-CF este de obicei mai potrivit în următoarele situații:
PAHT-CF necesită în continuare uscare, o duză dură și o configurare bună a primului strat. Nu este un material pentru o imprimantă ieftină, deschisă, fără modificări. Față de PA6-CF, poate fi însă mai tolerant la utilizarea obișnuită și, în cazul anumitor amestecuri, își păstrează mai bine proprietățile chiar și după absorbția umidității.
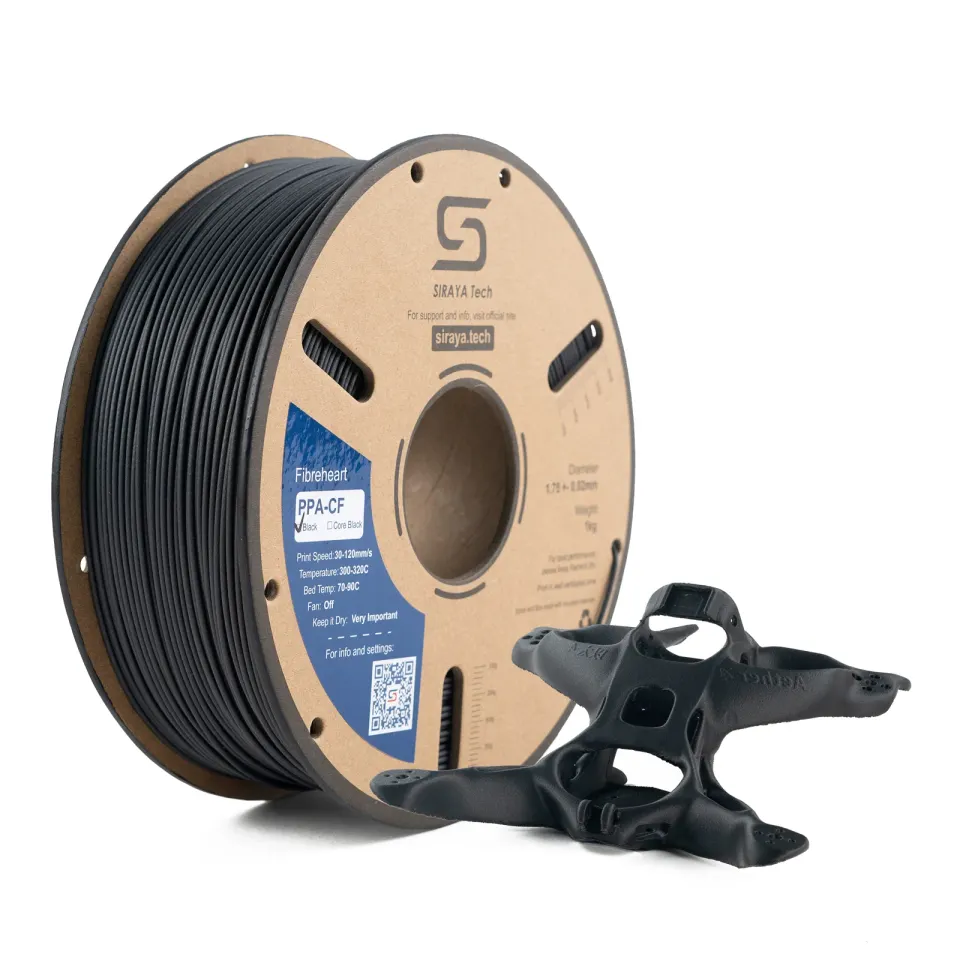
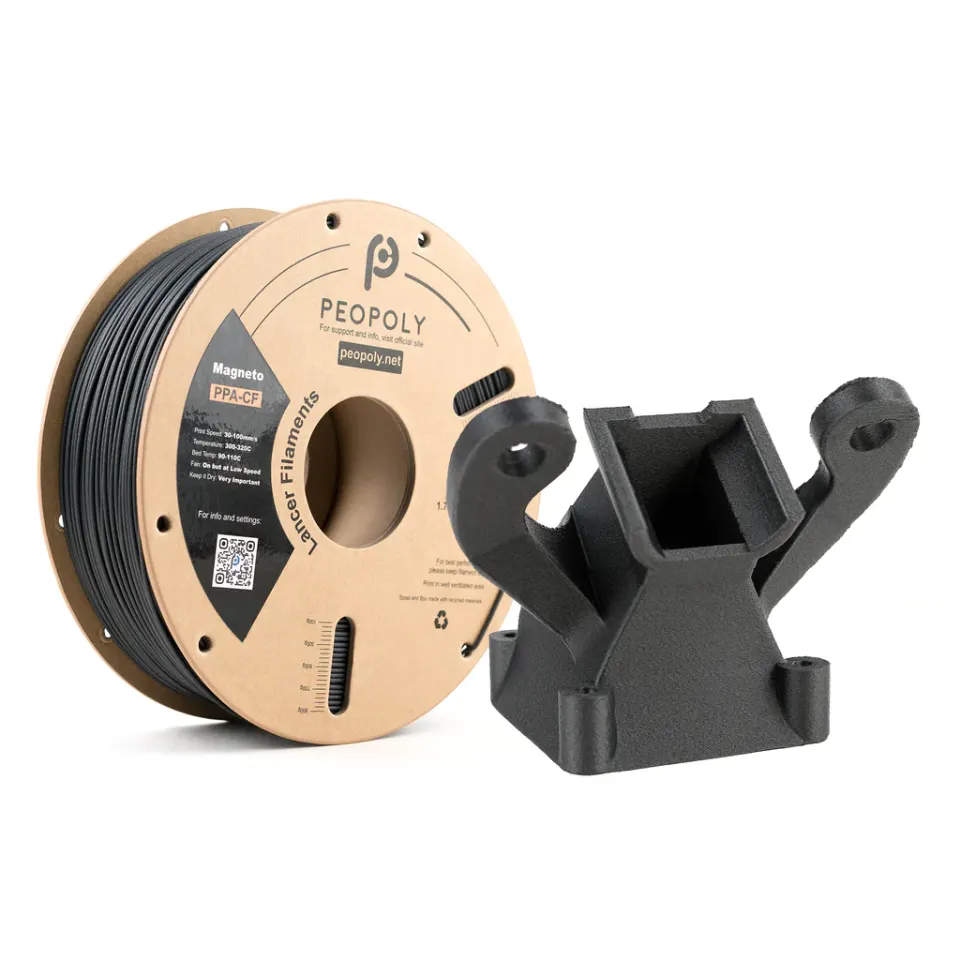
PPA-CF este o poliftalamidă consolidată cu carbon. PPA se numără printre poliamidele cu performanțe ridicate și este utilizată acolo unde sunt necesare rezistență, rigiditate, rezistență chimică și stabilitate termică mai mari. În practică, este un material pentru piese care trebuie să se apropie de utilizarea industrială.
PPA-CF este potrivit pentru:
Față de PA6-CF și PAHT-CF, PPA-CF poate oferi o rezistență la tracțiune mai mare, un modul de elasticitate mai ridicat și o rezervă termică mai bună. În același timp, este mai pretențios la imprimare. Necesită temperatură ridicată a duzei, temperatură ridicată a suprafeței de imprimare, o cameră stabilă și o uscare atentă. Pentru piesele mai mari, merită să luați în calcul imprimări de test, deoarece geometria, orientarea și recoacerea au o influență majoră asupra rezultatului.
| Material | Punct forte | Punct slab | Când să îl alegeți |
|---|---|---|---|
| PA6-CF | Rigiditate și rezistență foarte bune | Sensibilitate ridicată la umiditate | Piese solicitate mecanic, dispozitive, console |
| PAHT-CF | Stabilitate mai bună la căldură și umiditate | Necesită în continuare uscare și imprimare închisă | Piese funcționale pentru utilizare reală, carcase, cleme, serii mici |
| PPA-CF | Performanțe maxime și rezervă termică ridicată | Preț mai mare și cerințe mai ridicate pentru imprimantă | Piese structurale, industria auto, aplicații industriale |
Dacă alegeți primul nylon cu carbon, PAHT-CF este adesea cea mai rezonabilă opțiune de început. Alegeți PA6-CF atunci când doriți rezistență ridicată și aveți uscarea sub control. Optați pentru PPA-CF doar atunci când aveți cu adevărat nevoie de performanțele sale superioare și dispuneți de o imprimantă capabilă să realizeze imprimări stabile la temperaturi ridicate.
Pentru toate cele trei materiale se aplică mai multe cerințe comune.
Folosiți o duză călită, din oțel inoxidabil, rubin, wolfram sau un alt tip rezistent la abraziune. O duză din alamă se uzează foarte repede la imprimarea filamentelor cu carbon. Acest lucru duce la precizie mai slabă, o urmă mai lată, scurgerea materialului și, în cele din urmă, la dimensiuni imprevizibile.
Pentru piesele tehnice, o duză de 0,6 mm este adesea o alegere bună. Permite trecerea mai ușoară a materialului umplut, reduce riscul de înfundare și permite realizarea unor perimetre mai rezistente. Duză de 0,4 mm poate fi utilizată, dar trebuie să fie de calitate și curată.
Luați în calcul temperaturi de aproximativ 260-310 °C, în funcție de filament. PAHT-CF se imprimă adesea la aproximativ 260-290 °C, PA6-CF în jur de 280-300 °C, iar PPA-CF la aproximativ 280-310 °C. Respectați întotdeauna profilul producătorului, deoarece amestecurile diferă.
Poliamidele au adesea cerințe specifice privind aderența. Funcționează bine suprafețele speciale pentru nylon, garolitul, o suprafață tehnică adecvată sau PEI cu un strat de separare, conform recomandărilor producătorului. Adezivul nu servește doar la îmbunătățirea aderenței, ci acționează adesea și ca strat de separare, pentru ca suprafața să nu fie deteriorată la îndepărtarea piesei.
O cameră închisă crește semnificativ șansele de a obține o piesă dreaptă, fără fisuri și deformări. Pentru piesele mai mici, uneori se poate reuși și fără încălzire activă, dar pentru componentele tehnice mai mari, temperatura ambientală stabilă este esențială. Pentru PPA-CF și piesele PA mai mari, camera este practic obligatorie.
Cutia uscată nu este un accesoriu pentru confort, ci o parte a procesului. Uscați materialul înainte de imprimare, imprimați direct din cutie și depozitați-l închis după imprimare. Scopul este menținerea umidității relative a filamentului la un nivel scăzut, ideal sub 20 %.
Reglați întotdeauna profilul concret în funcție de marca filamentului și de imprimantă, dar pentru primul test puteți respecta următoarele principii:
Pentru piesele tehnice, adesea este mai util să folosiți 4-6 perimetre și 30-50% infill decât 2 perimetre și 100% infill. Rezistența în utilizarea reală depinde de obicei de orientarea straturilor, perimetre și geometrie, nu doar de procentul de umplere.
În cazul poliamidelor cu carbon, diferența dintre rezistența în planul straturilor și rezistența dintre straturi este foarte importantă. Piesele sunt de obicei cele mai rezistente în direcția fibrelor și a perimetrelor. Dacă proiectați un suport, un cârlig sau o pârghie, orientați modelul astfel încât tensiunea principală de tracțiune să nu fie perpendiculară pe straturi.
Exemplu practic: o consolă solicitată la îndoire nu ar trebui orientată astfel încât forța să încerce să desprindă straturile. Este mai bună orientarea în care perimetrele continue preiau tensiunea principală. Dacă geometria nu permite acest lucru, adăugați raze, nervuri, o secțiune mai mare sau o îmbinare mecanică cu șurub.
Filamentul cu carbon nu înlocuiește o proiectare greșită. Materialul rezistent ajută, dar colțurile interioare ascuțite, gâturile subțiri și solicitarea transversală pe straturi vor rămâne puncte slabe.
Recoacerea poate crește stabilitatea termică și uneori chiar proprietățile mecanice. Pentru PA6-CF se folosesc adesea temperaturi de aproximativ 80-100 °C, pentru PAHT-CF aproximativ 80-130 °C, iar pentru PPA-CF chiar intervale mai ridicate, conform recomandărilor producătorului. Durata este de ordinul câtorva ore.
Recoacerea poate însă modifica dimensiunile, poate provoca deformări sau poate accentua tensiunile interne. De aceea, nu este recomandat să începeți direct cu piesa finală. Imprimați mai întâi o mostră de test cu grosime și formă similare, măsurați-o înainte și după recoacere și abia apoi setați compensările.
Cea mai frecventă greșeală este imprimarea cu filament umed. Îl puteți recunoaște după pocniturile din duză, bule, extrudare neuniformă, suprafață pufoasă și straturi mai slabe. Soluția este simplă: uscați filamentul și imprimați dintr-o cutie uscată.
A doua greșeală frecventă este utilizarea unei duze din alamă. La câteva grame de material este posibil să nu se întâmple nimic dramatic, dar în timpul unei imprimări mai lungi orificiul se mărește, iar profilul nu mai este corect. Pentru filamentele cu carbon, folosiți de la început o duză rezistentă la abraziune.
A treia greșeală este răcirea prea agresivă. Ventilatorul ajută la surplombe, dar în cazul nylonurilor poate înrăutăți legătura dintre straturi și poate crește deformarea. Începeți cu răcire redusă sau fără răcire și creșteți-o doar atât cât necesită geometria.
A patra greșeală este orientarea greșită a modelului. Materialul poate avea valori excelente în fișa tehnică, dar dacă piesa este solicitată transversal pe straturi, rezultatul va fi dezamăgitor. În cazul pieselor structurale, planificați orientarea încă din etapa de modelare.
Alegeți PA6-CF dacă doriți o piesă foarte rigidă și rezistentă, aveți un uscător, o cutie uscată și puteți controla umiditatea. Este potrivit pentru dispozitive, suporturi tehnice și piese mecanice care nu vor funcționa pe termen lung într-un mediu umed, fără verificarea stabilității dimensionale.
Alegeți PAHT-CF dacă aveți nevoie de o piesă fiabilă pentru utilizare reală, cu rezistență termică bună și un comportament mai practic în raport cu umiditatea. Pentru majoritatea utilizatorilor avansați, este cea mai universală variantă dintre cele trei.
Alegeți PPA-CF dacă aveți nevoie de performanțe maxime, rigiditate ridicată, rezistență chimică și termică și sunteți pregătit pentru o imprimare mai pretențioasă. Este potrivit pentru piesele la care prețul materialului nu este parametrul principal și pentru care merită să optimizați procesul.
PPA-CF, PA6-CF și PAHT-CF sunt materiale pentru imprimare 3D cu adevărat funcțională. Pot produce suporturi rezistente, dispozitive, carcase și piese structurale utilizate în afara vitrinei și a bancului de testare. Cheia succesului nu este însă doar cumpărarea unei bobine scumpe. Uscarea, duza potrivită, temperatura stabilă, suprafața de imprimare adecvată și proiectarea piesei în funcție de direcția solicitării sunt esențiale.
Dacă sunteți la început, alegeți PAHT-CF ca material echilibrat. Dacă doriți rezistență maximă din nylon și puteți controla umiditatea, optați pentru PA6-CF. Dacă aveți în vedere o utilizare industrială cu adevărat solicitantă, PPA-CF oferă cea mai mare rezervă de performanță, dar penalizează cel mai mult un proces de imprimare neoptimizat.


