Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
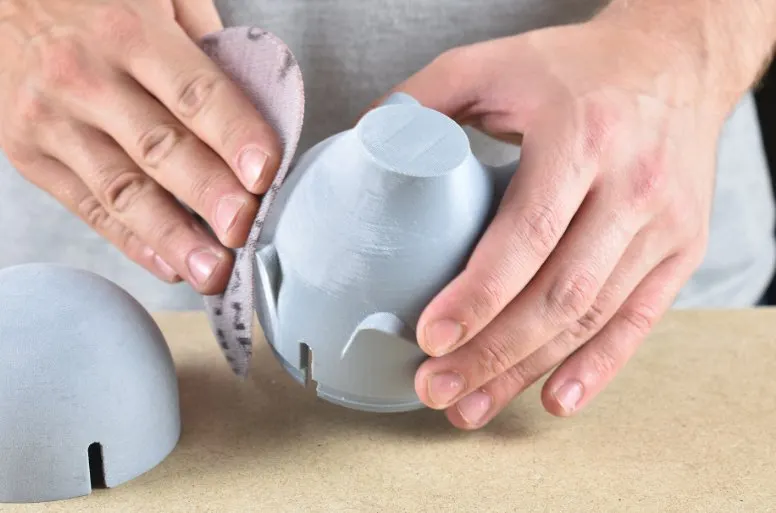
Imprimarea nu este neapărat un produs finit imediat după desprinderea de pe suprafața de imprimare. Pentru un suport funcțional este adesea suficient să îndepărtați suporturile și să finisați marginile, însă pentru decorațiuni, accesorii cosplay, carcase pentru electronice sau modele cadou, postprocesarea este esențială. Datorită acesteia dispar straturile vizibile, îmbinările dintre piese și micile defecte de imprimare. Rezultatul poate arăta apoi ca un plastic injectat, un prototip vopsit sau un model realizat manual.
Vestea bună este că nu aveți nevoie de un atelier profesionist de vopsire. Trebuie să știți ce material prelucrați, cât de netedă doriți să fie suprafața și în ce ordine să efectuați pașii individuali. Cea mai frecventă greșeală este să începeți cu un șmirghel prea fin, să aplicați prea mult chit, să vă grăbiți cu vopseaua sau să folosiți un solvent nepotrivit pentru material.
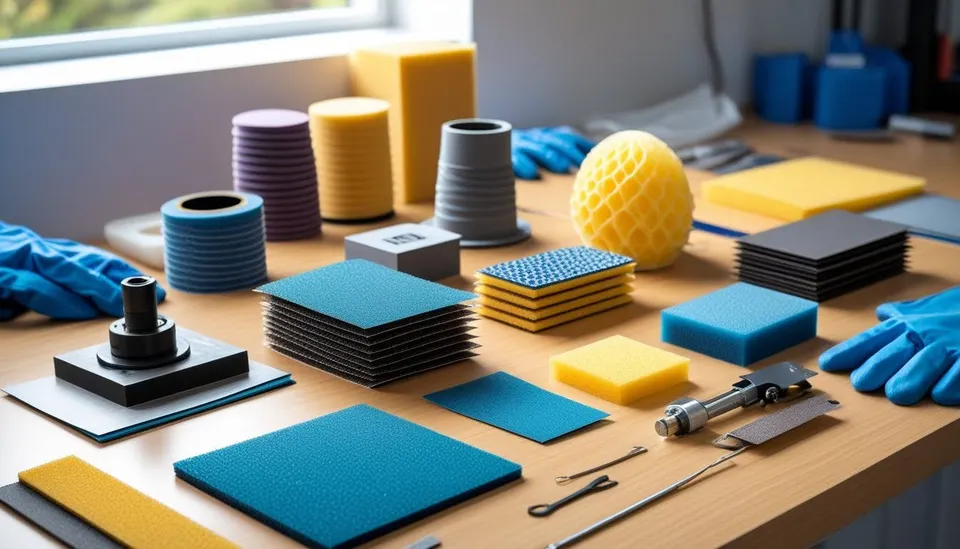
Setul de bază pentru majoritatea imprimărilor FDM este simplu: un cutter ascuțit sau un bisturiu, pile de precizie, hârtii abrazive cu granulații de aproximativ 120, 180, 240, 400, 600 și 1000, un burete abraziv, adeziv instant, epoxidic bicomponent, grund de umplere spray, chit fin pentru modelism, grund, vopsea finală și, eventual, lac transparent. Sunt utile și un respirator, mănuși, ochelari de protecție și o ventilație bună.
Pentru modelele mai mari merită să adăugați un bloc abraziv. Degetele urmează denivelările și creează ușor valuri, în timp ce un bloc drept menține suprafața plană. Pentru suprafețele curbate este mai bun un burete abraziv ibil. Pentru detaliile mici folosiți o pilă, un bețișor de vată cu șmirghel lipit sau o fâșie de hârtie abrazivă pliată peste o scobitoare.
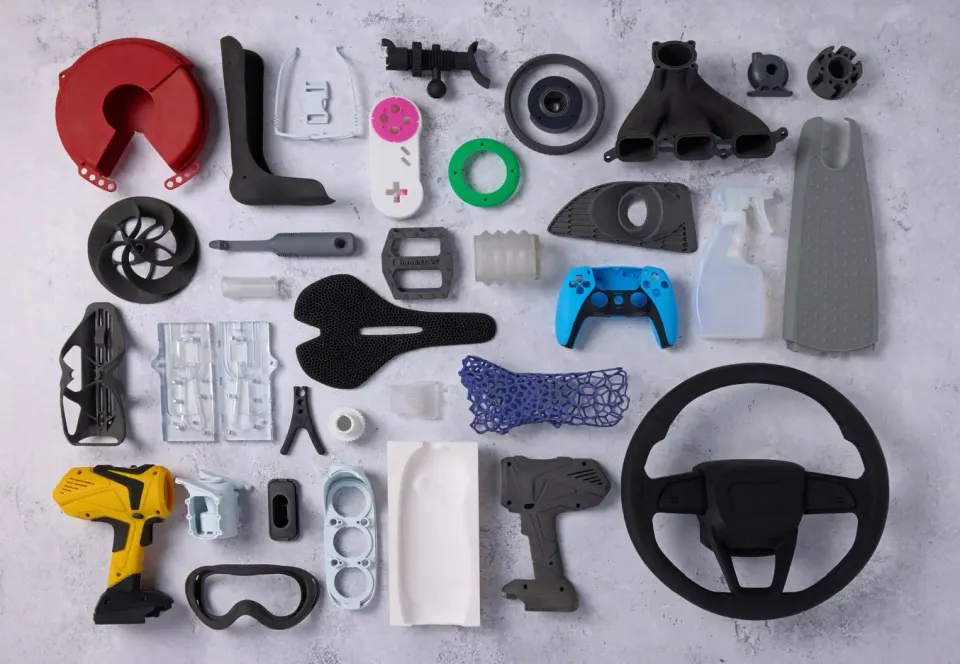
Veți alege o procedură diferită pentru o figurină de pus pe raft și pentru un suport solicitat din mașină. Un model decorativ poate avea straturile ascunse sub chit, grund de umplere și lac. O piesă funcțională nu trebuie însă să-și piardă precizia, elasticitatea sau rezistența. Fiecare strat de chit și vopsea adaugă material. De aceea, la orificii, filete, cleme și suprafețe de îmbinare protejați dimensiunile cu bandă de mascare sau finisați-le din nou cu grijă după finalizare.
Pentru piesele care vor sta afară sau la soare, luați în considerare și materialul. PLA se înmoaie la căldură, iar postprocesarea nu îl transformă într-un plastic rezistent la temperaturi ridicate. PETG este mai tenace, dar se șlefuiește mai greu, iar unele vopsele aderă mai slab fără un grund bun. ASA și ABS pot fi netezite chimic foarte frumos, însă lucrul cu solvenți necesită măsuri de siguranță mult mai stricte.
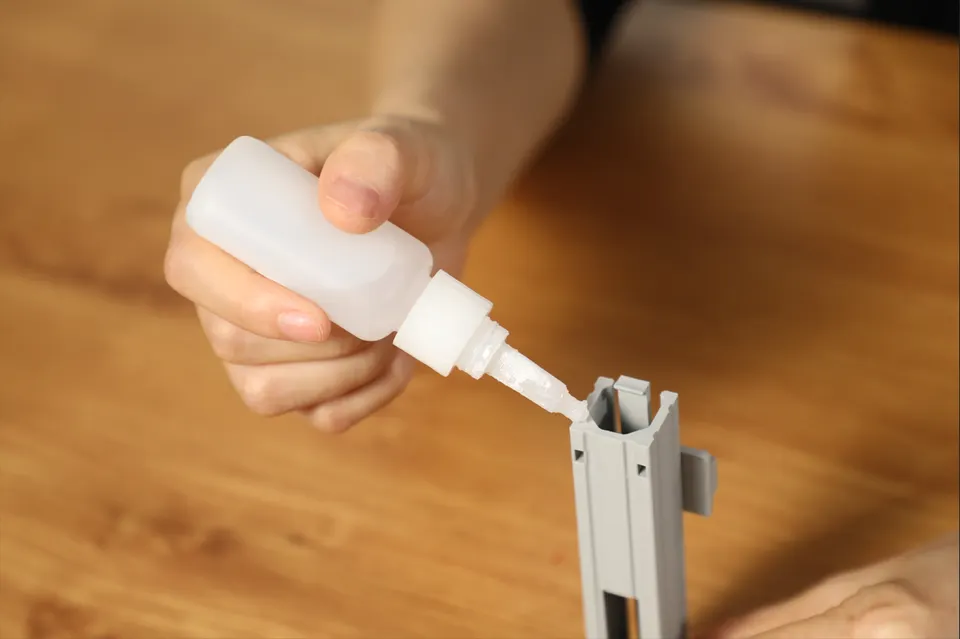
Înainte să deschideți adezivul, asamblați piesele fără adeziv. Îndepărtați resturile de suporturi, firele, piciorul de elefant și denivelările din zona îmbinării. Aspriți ușor marginile cu hârtie abrazivă de aproximativ 180 până la 240, astfel încât adezivul să aibă o suprafață în care să se fixeze mecanic. Pentru îmbinările lungi pregătiți cleme, elastice sau bandă de zugrăvit. La modelele complicate faceți mici marcaje pe partea interioară, pentru ca piesele să nu se rotească în timpul lipirii.
Pentru PLA, adezivul instant este alegerea cea mai rapidă. Adezivul fluid pătrunde în îmbinările precise, iar cel sub formă de gel umple mai bine micile goluri și curge mai puțin. Activatorul accelerează întărirea, dar poate lăsa un strat albicios, de aceea folosiți-l cu moderație și, de preferat, în afara suprafețelor vizibile.
PETG este de obicei mai dificil de lipit. Pentru îmbinări decorative ușoare poate funcționa adezivul instant, iar pentru ansambluri mai rezistente este mai potrivit epoxidicul bicomponent sau un adeziv destinat materialelor plastice. Degresați și aspriți în prealabil îmbinarea. Dacă îmbinarea este solicitată, nu vă bazați doar pe adeziv. Adăugați dibluri, încuietori, șuruburi, fire inserate sau pini imprimați.
ABS și ASA pot fi lipite și cu solvenți, deoarece suprafața poate fi atacată parțial, iar după evaporarea solventului îmbinarea se comportă mai mult ca un plastic sudat. Este o metodă rezistentă, dar iartă mai puține greșeli și necesită ventilație, mănuși și atenție. Pentru piesele mari, epoxidicul este mai practic, deoarece oferă timp pentru poziționarea precisă.
În cazul materialelor ibile, precum TPU, țineți cont că o îmbinare rigidă și casantă se poate desprinde la îndoire. Căutați un adeziv de contact ibil sau un adeziv poliuretanic și testați întotdeauna pe o bucată de probă.
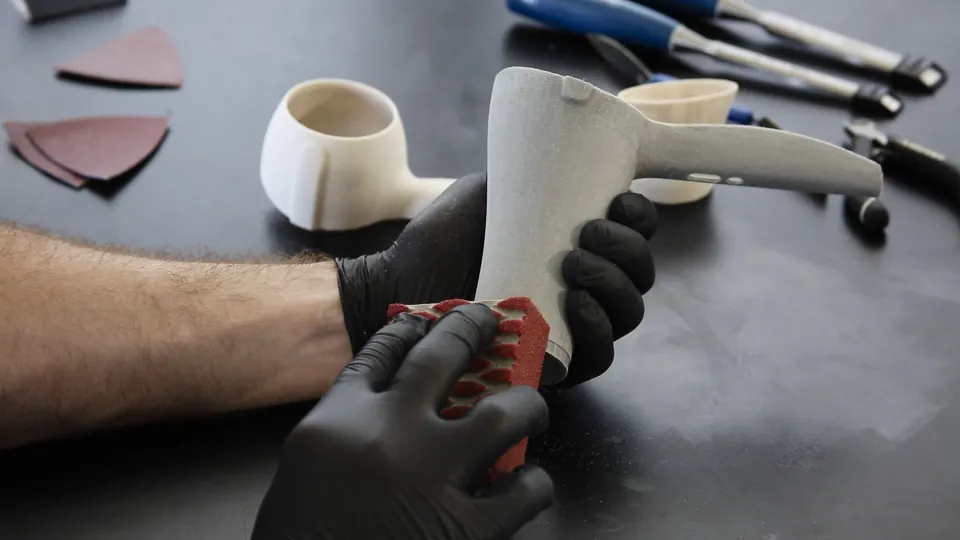
Șlefuirea nu înseamnă să luați cea mai fină hârtie și să așteptați mult timp. Începeți cu granulația necesară, dar nu mai grosieră decât este nevoie. Dacă trebuie să nivelați straturile, resturile de suporturi sau tranziția dintre două piese lipite, începeți cu o granulație de aproximativ 120 până la 180. Când forma este corectă, treceți la 240, apoi la 400, iar pentru o suprafață vopsită la 600 până la 1000. Sărirea granulațiilor economisește timp doar aparent. Hârtia fină nu poate îndepărta rapid zgârieturile lăsate de șlefuirea grosieră.
Șlefuiți PLA cu o presiune redusă. În timpul șlefuirii uscate prelungite, plasticul se încălzește, se înmoaie și începe să se întindă. Ajută mișcările scurte, curățarea frecventă a hârtiei și șlefuirea umedă la etapele mai fine. PETG se poate întinde și el în timpul șlefuirii, de aceea este mai bine să folosiți hârtie abrazivă ascuțită, presiune mai mică și mai multă răbdare. ABS și ASA se șlefuiesc mai plăcut, dar nu este recomandat să inhalați praful rezultat indiferent de material.
Curățați piesa după fiecare etapă. Praful din zgârieturi poate înșela ochiul și va apărea după aplicarea grundului sub forma unor pete murdare. Pentru curățarea uscată este suficientă o perie moale, iar la final folosiți apă cu o picătură de detergent sau un degresant potrivit materialului. Înainte de vopsire, piesa trebuie să fie complet uscată.
Folosiți chitul pentru defecte, nu ca pe o tencuială peste întregul model. Pentru rosturi mici, zgârieturi și urme de suporturi este suficient chitul pentru modelism sau chitul acrilic. Aplicați-l cu o spatulă sau un card vechi, apăsați-l în gol și îndepărtați imediat surplusul. Cu cât rămâne mai puțin chit în afara defectului, cu atât veți avea mai puțin de șlefuit.
Pentru îmbinările mai mari și golurile adânci este potrivit un chit bicomponent din poliester sau epoxidic. Aderă mai bine și se contractă mai puțin, dar se întărește rapid și miroase puternic, așa că lucrați în cantități mici. La modelele lipite, cea mai bună procedură este de obicei: lipiți, consolidați îmbinarea pe interior, chituiți rostul, șlefuiți, aplicați grundul de umplere, verificați și chituiți din nou local.
Grundul de umplere spray este ideal pentru straturile fine după imprimarea FDM. Nu aplicați un singur strat gros. Sunt mai bune două sau trei straturi subțiri, cu timp de aerisire între ele. După întărire, șlefuiți suprafața cu granulația 400 până la 600. Grundul de umplere evidențiază defectele, așa că nu vă speriați dacă prima pulverizare arată mai multe defecte decât plasticul neprelucrat. Tocmai acesta este scopul lui.
Pentru imprimările decorative foarte netede puteți folosi și un strat subțire de epoxidic. Acesta umple straturile și creează o suprafață rezistentă, dar poate acoperi detaliile, rotunji marginile ascuțite și adăuga greutate. Este mai potrivit pentru cosplay, recuzită și forme organice mari decât pentru piese mecanice precise.
Culoarea finală nu va ascunde niciodată o pregătire necorespunzătoare. Dacă după grund sunt vizibile zgârieturi, acestea vor fi vizibile și după vopsire, doar mai accentuat. După șlefuire, spălați piesa, degresați-o și lăsați-o să se usuce. Îndepărtați praful cu o pensulă fină sau prin suflare. Pentru zonele care trebuie să-și păstreze dimensiunile exacte, folosiți bandă de mascare.
Mai întâi aplicați grundul sau grundul de umplere. Pentru PLA și PETG este bine să folosiți un grund potrivit pentru materiale plastice. Pulverizați de la distanța recomandată de producătorul sprayului și începeți în afara piesei, pentru ca primele picături să nu formeze o pată. Mișcați-vă uniform și este mai bine să adăugați încă un strat subțire decât să aplicați un singur strat umed care să curgă.
După grund urmează șlefuirea de verificare. Suprafața mată evidențiază foarte bine adânciturile lucioase care nu au fost încă nivelate. Când grundul este uniform, puteți aplica vopseaua. Pentru modele și prototipuri sunt potrivite sprayurile acrilice, airbrush-ul și pensula. Sprayul este rapid pentru suprafețe mari, airbrush-ul oferă cel mai bun control pentru modelele mici, iar pensula este potrivită pentru detalii.
Alegeți lacul transparent în funcție de utilizare. Lacul mat ascunde micile imperfecțiuni și oferă un aspect realist figurinelor. Lacul lucios accentuează forma, dar evidențiază și fiecare denivelare. Semimatul este un compromis bun pentru carcase, suporturi și modele tehnice. Pentru piesele solicitate, lăsați lacul să se întărească mai mult decât până când este uscat la atingere. Suprafața poate fi uscată după o oră, dar rezistența mecanică apare abia mai târziu.
Netezirea chimică este tentantă, deoarece poate rafina straturile fără șlefuire îndelungată. Totuși, nu este universală. Cea mai cunoscută metodă este netezirea ABS și ASA cu acetonă. Vaporii atacă suprafața, straturile se contopesc, iar piesa capătă un aspect neted, chiar lucios. O expunere prea lungă va pierde însă detaliile fine, va rotunji marginile și poate modifica dimensiunile.
Acetona este inflamabilă, iar vaporii săi nu sunt potriviți pentru o încăpere închisă fără ventilație. Nu folosiți flacără deschisă, nu încălziți solventul improvizat și nu lucrați în apropierea surselor de scântei. După netezire, lăsați piesa să se aerisească îndelung, deoarece suprafața înmuiată este predispusă la amprente și deformări.
PLA și PETG nu sunt netezite în mod fiabil cu acetonă. Pentru aceste materiale sunt mai sigure șlefuirea mecanică, grundul de umplere, chitul sau acoperirea epoxidică. PVB este un material conceput pentru netezirea cu alcool, însă dacă imprimați PLA, PETG, ABS sau ASA obișnuit, urmați întotdeauna recomandările pentru filamentul concret și testați mai întâi pe o bucată de imprimare.
| Material | Îmbinări lipite | Șlefuire | Netezire | Observație |
|---|---|---|---|---|
| PLA | Adeziv instant, epoxidic | Ușoară, atenție la încălzire | Mai degrabă chit, grund de umplere, epoxidic | Bun pentru decorațiuni și prototipuri, mai slab la căldură |
| PETG | Epoxidic, adezivi pentru plastic, îmbinare asprită | Tenace, uneori se întinde | Mai degrabă mecanic și cu grund de umplere | Excelent pentru piese funcționale, necesită un grund bun sub vopsea |
| ABS | Epoxidic, lipire cu solvent | Se șlefuiește bine | Netezire cu acetonă | Necesită ventilație și atenție la solvenți |
| ASA | Epoxidic, lipire cu solvent | Se șlefuiește bine | Netezire cu acetonă | Potrivit pentru exterior, alegere bună pentru carcase tehnice netede |
| TPU | Adezivi ibili | Mai dificilă | Nu este potrivit pentru netezirea chimică obișnuită | Testați ibilitatea îmbinării pe o bucată de probă |
| Resin | Adeziv instant, epoxidic | Șlefuire foarte fină | Lustruire, lac | La șlefuire folosiți protecție împotriva prafului |
Pentru o piesă funcțională rapidă, îndepărtați suporturile, teșiți marginile ascuțite cu o pilă, șlefuiți suprafețele de contact cu granulația 240 până la 400 și lăsați piesa nevopsită. Pentru orificii folosiți burghiul manual sau la turații reduse, pentru ca plasticul să nu se supraîncălzească.
Pentru o carcasă netedă de electronice, lipiți piesele cu epoxidic sau adeziv instant și pini, chituiți rosturile, șlefuiți cu granulația 240 până la 400, aplicați grund de umplere, șlefuiți cu granulația 600, apoi aplicați grund, vopsea și lac semimat. Mascați suprafețele de montaj și filetele.
Pentru o cască cosplay sau o recuzită, uniți mai întâi segmentele pe interior, consolidați-le cu o bandă de plastic, țesătură din fibră de sticlă sau epoxidic, chituiți rosturile la exterior și repetați aplicarea grundului de umplere și șlefuirea până când straturile dispar. Abia apoi începeți vopsirea, patinarea și lăcuirea.
Pentru o figurină sau o decorațiune merită să imprimați deja cu o înălțime mai mică a stratului. Astfel, postprocesarea nu trebuie să elimine trepte adânci. Folosiți pile fine, chit local, grund de umplere în straturi subțiri și aplicați vopseaua treptat, pentru a nu acoperi detaliile fine.
Prima greșeală este ordinea greșită. Dacă lăcuiți piesa înainte de nivelarea rosturilor, veți repara lacul în locul modelului. Ordinea corectă este de obicei: curățare, lipire, consolidare, chituire, șlefuire, grund de umplere, șlefuire din nou, grunduire, vopsire și lăcuire.
A doua greșeală este presiunea excesivă la șlefuire. Presiunea nu accelerează lucrul la fel de mult ca granulația corectă a hârtiei. Mai degrabă încălzește plasticul, înfundă șmirghelul și creează denivelări. Lăsați abrazivul să lucreze și schimbați-l frecvent.
A treia greșeală este să nu testați compatibilitatea. Unele sprayuri reacționează cu substratul, unii adezivi devin casanți, iar unii solvenți deteriorează detaliile. O bucată de probă, o imprimare nereușită sau partea interioară a piesei vă poate salva modelul de la distrugere.
A patra greșeală este graba cu întărirea. Uscat la atingere nu înseamnă pregătit pentru șlefuire, mascare sau montaj. Chitul, grundul de umplere, vopseaua și lacul au nevoie de timp. Dacă hârtia abrazivă se lipește sau suprafața formează cocoloașe, așteptați mai mult.
Postprocesarea este o meserie. După prima imprimare, este posibil ca fiecare strat să nu dispară, dar veți afla foarte repede care pași au cel mai mare efect. Pentru majoritatea modelelor obișnuite se aplică o regulă simplă: o îmbinare bună, șlefuire cu răbdare, straturi subțiri de chit și grund de umplere, un grund de calitate și abia apoi vopseaua. Dacă urmați această ordine, chiar și o imprimare FDM obișnuită poate arăta ca un produs finit.


