Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
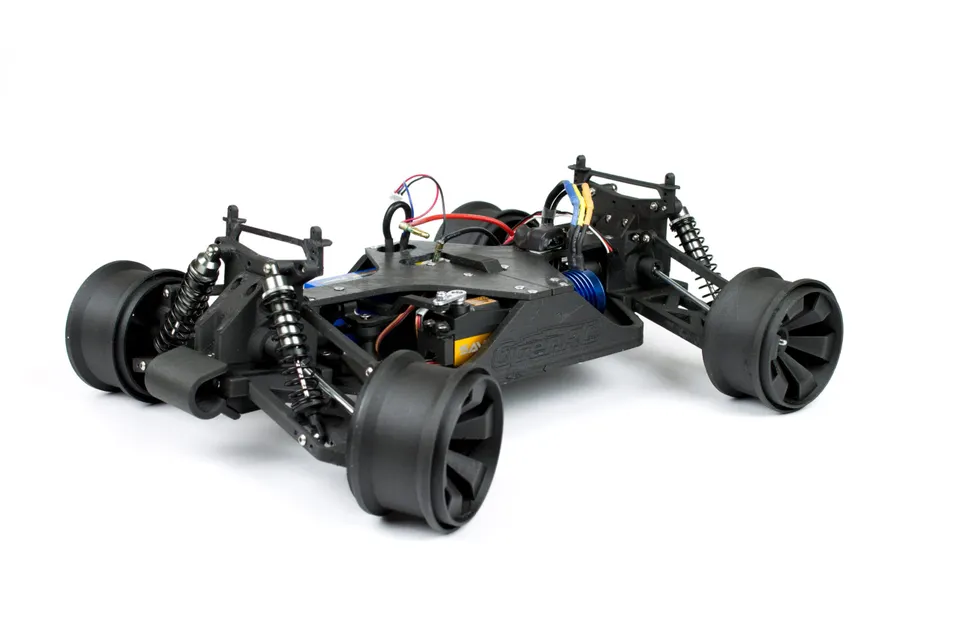
Filamentele cu carbon sunt atrăgătoare: suprafață tehnică mată, piese mai rigide, deformare redusă și senzația că imprimanta poate realiza dintr-odată componente funcționale adevărate. Însă PLA-CF, PETG-CF, PA-CF și nici filamentele fosforescente sau cu lemn nu sunt materiale obișnuite într-o altă culoare. Acestea conțin particule sau fibre dure care uzează duza în timpul trecerii prin hotend.
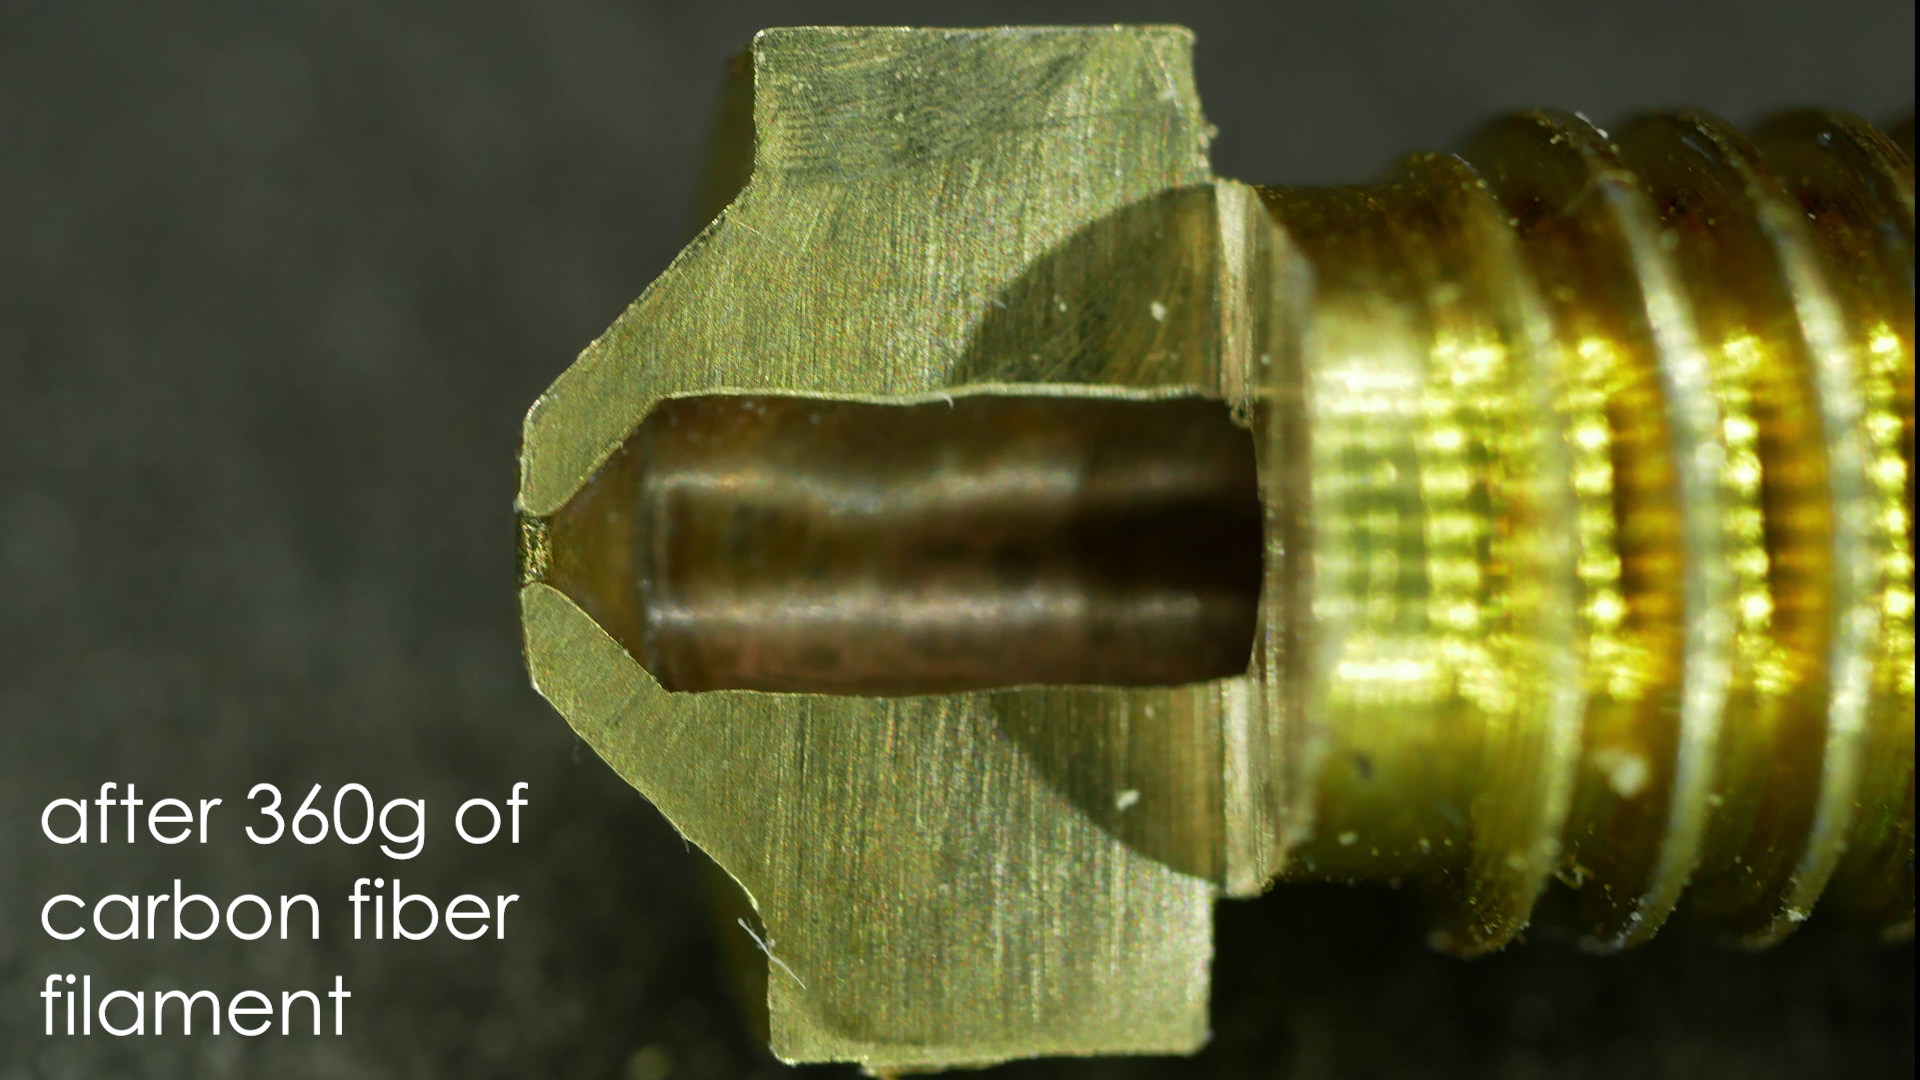
În cazul PLA obișnuit, o duză din alamă rezistă mult timp. În cazul filamentelor abrazive, însă, orificiul duzei se poate mări chiar și după câteva sute de grame de material. Rezultatul este de obicei discret: piesele încep să fie imprecise dimensional, straturile superioare devin mai rugoase, imprimanta extrudează prea mult material, iar profilul care funcționa săptămâna trecută nu mai are brusc sens.
Acest articol explică atunci când alama este încă suficientă, când este mai bine să folosiți o duză din oțel călit, de ce este recomandată adesea o duză de 0,6 mm și cum să ajustați slicerul pentru ca filamentul cu carbon să fie imprimat fiabil.
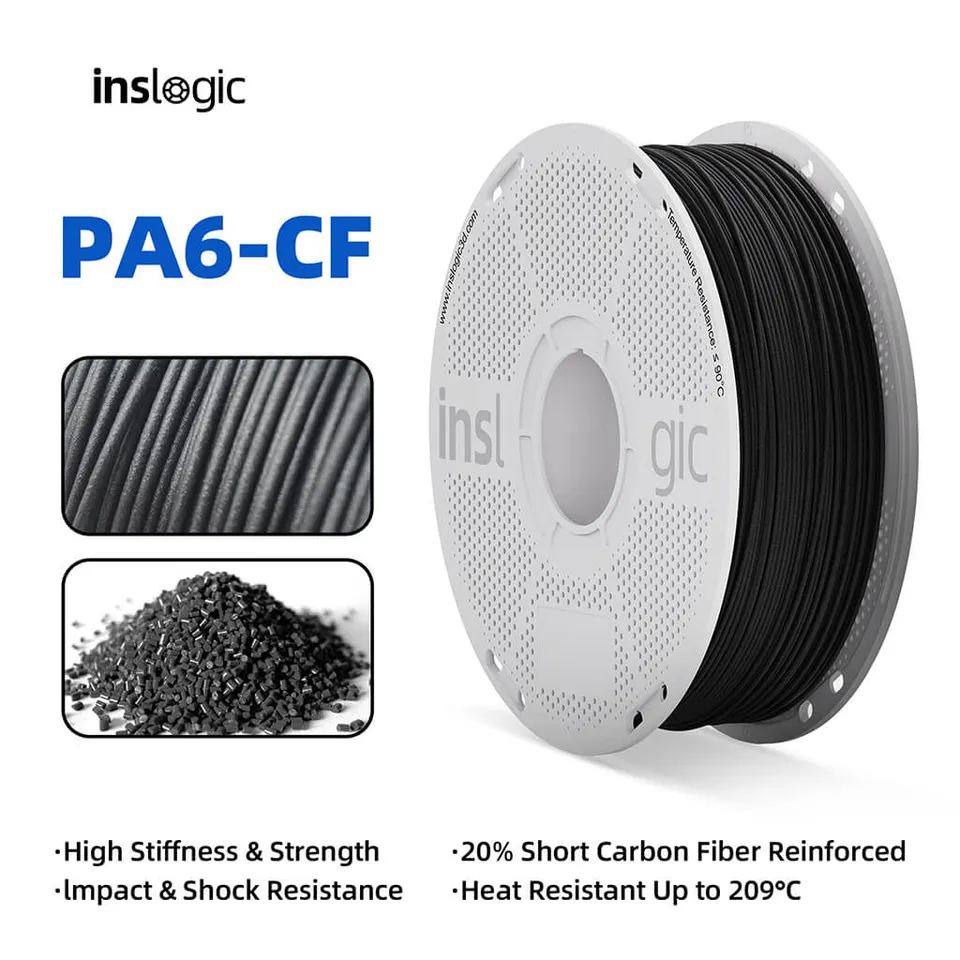
Filamentul abraziv este un material care conține un aditiv capabil să uzeze mecanic duza sau componentele extruderului. Nu este vorba doar despre carbon.
Printre materialele abrazive tipice se numără:
Plasticul de bază este în continuare important. PLA-CF se imprimă și se comportă diferit față de PA-CF. Aditivul de carbon crește de obicei rigiditatea, îmbunătățește stabilitatea dimensională și creează o suprafață mată plăcută, dar nu transformă PLA în nailon și nici PETG într-un laminat industrial. Alegeți întotdeauna materialul în funcție de polimerul de bază și abia apoi în funcție de umplutură.
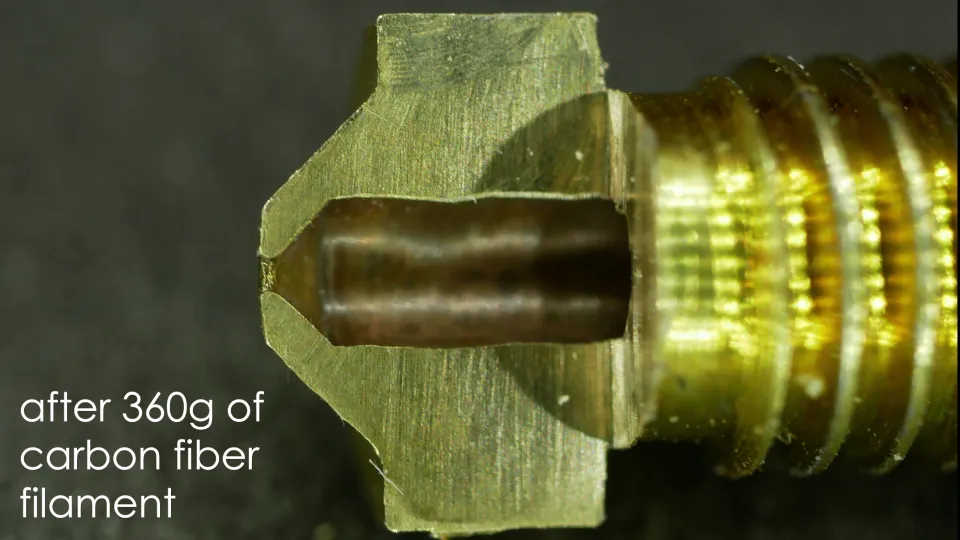
Alama este populară la imprimantele FDM dintr-un motiv întemeiat. Conduce bine căldura, este ieftină, se fabrică ușor și funcționează excelent pentru PLA, PETG, ABS sau ASA. Problema este duritatea. Fibrele de carbon sau de sticlă și pigmenții duri se comportă ca un abraziv foarte fin în timpul extrudării.
Duza nu se uzează astfel încât să înceteze brusc să imprime. De cele mai multe ori, orificiul se mărește treptat. O duză de 0,4 mm poate ajunge în timp la 0,45 mm, 0,5 mm sau mai mult. Slicerul continuă însă să calculeze folosind diametrul original. Prin urmare, imprimanta extrudează mai mult material decât presupune profilul.
Semne tipice ale unei duze din alamă uzate:
Dacă imprimați o singură piesă mică din PLA-CF cu o duză din alamă, probabil imprimanta nu se va defecta imediat. Dacă intenționați însă să imprimați o bobină întreagă de material cu carbon sau fosforescent, alama reprezintă o economie neinspirată. Prețul unei duze noi din alamă este mic, dar piesele imprecise, timpul pierdut și reglarea repetată a profilului costă mai mult.
Folosiți alama pentru materialele obișnuite, neîncărcate:
Alama poate fi o alegere potrivită și atunci când imprimați modele foarte detaliate din PLA obișnuit și doriți cea mai bună conductivitate termică. Pentru diametre mici, de exemplu 0,25 mm sau 0,2 mm, alama rămâne o alegere practică pentru materialele neabrazive.
De îndată ce filamentul conține carbon, sticlă, pigment fosforescent, pulbere metalică, lemn sau piatră, considerați alama o soluție de urgență consumabilă. Pentru imprimarea regulată este mai bine să treceți la o duză mai rezistentă.
Duza din oțel călit este cel mai obișnuit upgrade pentru filamentele abrazive. În practică, aceasta oferă în principal un orificiu mai rezistent, care nu este șlefuit de carbon sau de pigmentul fosforescent la fel de repede ca alama.
Avantajele oțelului călit:
Dezavantajele oțelului călit:
După înlocuirea duzei din alamă cu una din oțel călit, nu vă așteptați ca profilul vechi să fie întotdeauna perfect. Adesea este suficient să creșteți temperatura cu 5 până la 15 °C, să reduceți debitul volumetric maxim și să recalibrați debitul. La imprimantele rapide, limita debitului este mai importantă decât viteza propriu-zisă în mm/s.
Duza de 0,4 mm este standardul universal, dar nu este întotdeauna cea mai bună pentru filamentele umplute. Un orificiu mai mare reduce riscul de înfundare și permite trecerea mai ușoară a fibrelor scurte sau a particulelor dure. De aceea, pentru filamentele cu carbon și cele umplute cu sticlă este recomandată adesea o duză de 0,6 mm.
Duza de 0,6 mm este potrivită atunci când:
Față de 0,4 mm veți pierde o parte din detalii, dar pentru piesele tehnice acest lucru nu contează adesea. În schimb, veți obține linii mai groase, imprimarea mai rapidă a componentelor mari și o trecere mai lină a materialului. Pentru multe piese de service și funcționale, o duză din oțel călit de 0,6 mm este mai practică decât încercarea de a împinge fiecare compozit printr-o duză de 0,4 mm.
Duza de 0,8 mm are sens în principal pentru piese mari, prototipuri rapide și componente mecanice mai grosiere. Pentru piesele mici și precise poate fi inutil de mare.
Oțelul călit este un început bun, dar nu este singura opțiune. Dacă imprimați frecvent materiale abrazive, merită să luați în considerare o duză mai performantă.
Duzele cu vârf de rubin sunt foarte rezistente și gestionează bine materialele abrazive. Sunt mai scumpe și trebuie manipulate cu atenție, deoarece vârful este o componentă precisă, nu un instrument pentru forțare mecanică.
Duzele din carbură de tungsten sau din materiale cu rezistență similară combină rezistența ridicată cu o conductivitate termică mai bună decât oțelul călit obișnuit. Sunt excelente pentru imprimarea frecventă a carbonului, sticlei sau compozitelor tehnice, dar costă mai mult.
Duzele bimetalice și acoperite încearcă să combine avantajele mai multor materiale: transfer bun de căldură, vârf rezistent și aderență redusă a materialului. Pentru aceste duze merită să alegeți în funcție de imprimanta concretă și de profilurile disponibile.
Regulă practică:
Duza nu este singura componentă afectată. Filamentul abraziv poate uza în timp și rotițele de alimentare, căile de ghidare și, în cazul anumitor sisteme, componentele alimentării automate a materialului. Acest lucru este valabil mai ales pentru filamentele cu sticlă, carbon și pigmenți duri.
La imprimantele care oferă rotițe de alimentare călite opționale, este recomandat să le folosiți pentru imprimarea regulată a compozitelor. Dacă imprimați printr-un sistem de alimentare multicolor sau automat, verificați dacă producătorul recomandă filamentul respectiv. Unele materiale fragile sau abrazive se pot rupe, sfărâma sau pot uza accelerat componentele de alimentare în traseele lungi.
La trecerea la un filament cu carbon sau la un alt filament abraziv, nu porniți orbește de la profilul pentru PLA obișnuit. Folosiți profilul pentru același polimer de bază și ajustați-l conform recomandărilor producătorului filamentului.
PLA cu carbon se imprimă adesea la o temperatură puțin mai ridicată decât PLA obișnuit. PETG-CF are la bază PETG, iar PA-CF are la bază nailonul, astfel încât necesită temperaturi, uscare și condiții complet diferite. În plus, oțelul călit transferă căldura mai slab decât alama, deci poate fi necesară adăugarea câtorva grade.
Începeți astfel:
Imprimați întotdeauna un turn de temperatură sau cel puțin o piesă mică de test. Căutați combinația dintre o bună rezistență între straturi, o suprafață curată și un flux stabil.
Compozitele pot curge diferit față de plasticul pur. După înlocuirea duzei sau a materialului, calibrați debitul. La imprimantele rapide, reduceți debitul volumetric maxim până când subextrudarea dispare în porțiunile lungi și drepte.
Dacă imprimarea arată bine la viteze mici, dar la umplerea rapidă începe să fie slabă sau cu goluri, problema nu este neapărat temperatura. Adesea este vorba chiar despre limita debitului.
Pentru primele teste, nu urmăriți viteza maximă. Pentru PLA-CF și PETG-CF, începeți fără probleme cu o viteză mai mică decât pentru materialul obișnuit. La PA-CF, temperatura stabilă, materialul uscat și aderența dintre straturi sunt mai importante decât un timp record de imprimare.
Un bun punct de pornire pentru piesele funcționale este o viteză medie, mai multe perimetre și o accelerație conservatoare. Filamentul cu carbon arată adesea bine chiar și la o înălțime mai mică a stratului, deoarece suprafața mată ascunde straturile mai bine decât PLA lucios.
La o duză de 0,6 mm, intervalul practic este de aproximativ 0,2 până la 0,32 mm. Pentru piese rezistente și curate, începeți în jurul valorii de 0,24 mm. Folosiți straturi mai fine pentru aspect, straturi mai înalte pentru viteză și piese de service rezistente.
În general, rămâneți sub aproximativ 80 % din diametrul duzei. Prin urmare, la o duză de 0,6 mm nu are sens să setați o înălțime a stratului prea mare doar pentru că slicerul permite acest lucru.
Răcirea este dictată în principal de polimerul de bază. PLA-CF suportă de obicei mai multă răcire, PETG-CF mai puțină, iar PA-CF necesită adesea o abordare mai atentă. Aditivul de carbon nu înseamnă de unul singur că puteți ignora regulile pentru nailon, PETG sau PLA.
Nailonul cu carbon este higroscopic, adică absoarbe umezeala. PA-CF umed pocnește, produce o suprafață rugoasă, reduce rezistența dintre straturi și poate înfunda duza. Și PETG-CF beneficiază de uscare. PLA-CF este de obicei mai tolerant, dar și în cazul său umezeala poate deteriora suprafața.
Dacă piesa trebuie să fie funcțională, uscați filamentul conform recomandărilor producătorului și depozitați bobina într-o cutie etanșă cu silicagel. Pentru PA-CF, ideal este să imprimați direct din cutia de uscare.
Pentru majoritatea utilizatorilor, următorul set este o alegere logică:
Dacă imprimați ocazional PLA glow decorativ, începeți cu o duză din oțel călit. Dacă doriți să produceți suporturi, dispozitive sau piese din PA-CF, luați în calcul o investiție mai mare: duză rezistentă, uscare, imprimantă închisă și un profil reglat cu atenție.
PLA-CF este un prim filament cu carbon bun. Are o suprafață mată plăcută, se imprimă ușor și este potrivit pentru carcase, dispozitive, prototipuri tehnice și piese care trebuie să fie rigide. Folosiți o duză din oțel călit, ideal de 0,6 mm pentru fiabilitate.
PETG-CF este mai practic pentru piesele care trebuie să suporte temperaturi ceva mai ridicate și o utilizare mai solicitantă decât PLA-CF. Aveți nevoie de o duză din oțel călit, uscare și reglarea atentă a stringingului.
PA-CF este un material tehnic pentru piese funcționale, dar necesită cea mai multă disciplină. Are nevoie de uscare, de o imprimantă potrivită, de o suprafață de imprimare adecvată și de temperaturi stabile. O duză din oțel călit sau una premium rezistentă este obligatorie.
Filamentul Glow nu arată ca un compozit tehnic, dar pigmentul fosforescent poate uza duza din alamă surprinzător de repede. Pentru imprimări mai mari sau pentru o bobină întreagă, folosiți o duză din oțel călit.
Woodfill și metalfill trebuie tratate la fel ca celelalte materiale umplute. Adesea ajută un diametru mai mare al duzei, o viteză mai mică și un profil reglat în funcție de marca respectivă.
Duza din alamă este excelentă pentru materialele obișnuite, dar nu este potrivită pentru imprimarea regulată a filamentelor cu carbon și a altor filamente abrazive. De îndată ce imprimați PLA-CF, PETG-CF, PA-CF, glow, woodfill sau materiale umplute cu sticlă, treceți cel puțin la o duză din oțel călit.
Pentru majoritatea imprimantelor de acasă și de atelier, cea mai practică combinație este o duză călită de 0,6 mm, o viteză conservatoare, un debit setat corect și filament uscat. Pentru imprimarea frecventă a materialelor compozite tehnice merită să folosiți o duză mai bună, un extruder mai rezistent și un profil propriu pentru fiecare material.
Cel mai important sfat este simplu: nu alegeți fibra de carbon doar după denumire. Mai întâi analizați plasticul de bază, apoi gradul de abrazivitate, după aceea duza și abia la final viteza. Astfel veți obține piese care nu doar arată bine, ci își păstrează și dimensiunile și se imprimă în mod repetabil.