Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
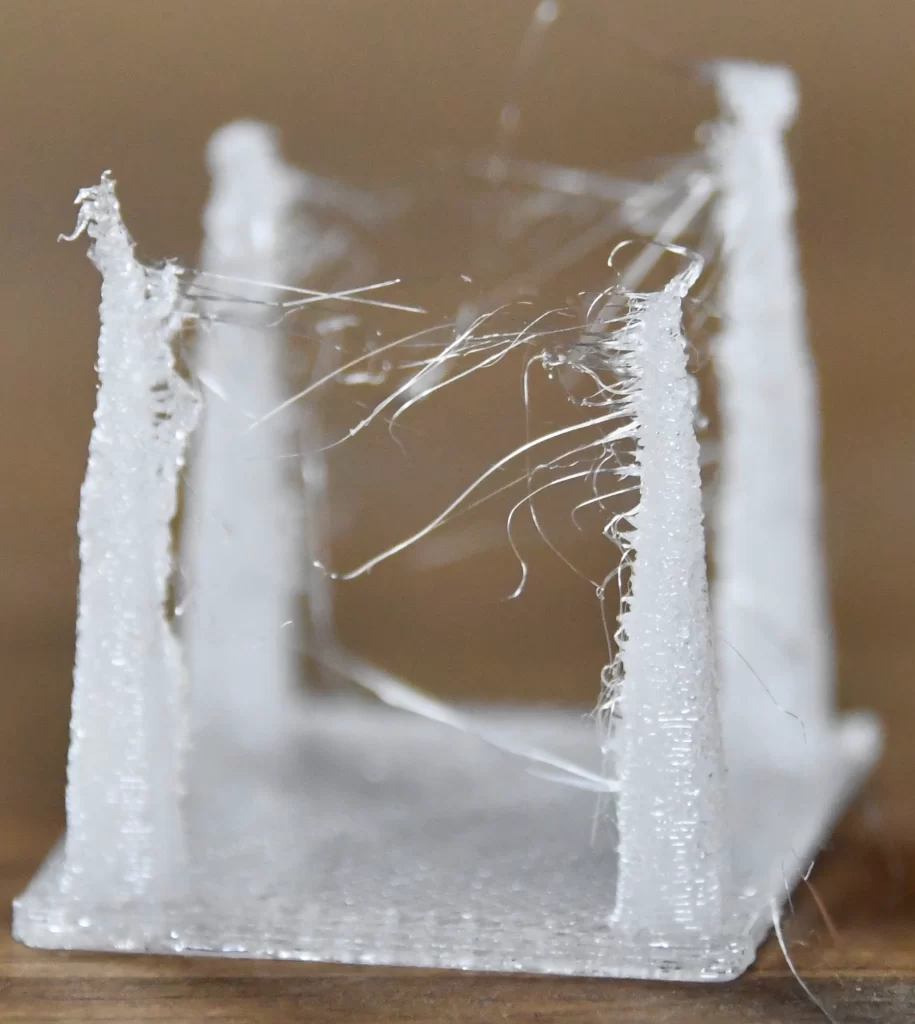
Vara, la imprimarea 3D apar adesea probleme pe care iarna aproape că nu trebuie să le rezolvați: mai mult stringing, o suprafață mai mată sau mai aspră, mici bule în pereți, pocnituri la duză și uneori chiar blocaje la schimbarea materialului. Vinovatul nu este neapărat imediat profilul greșit din slicer. Adesea este suficient ca rola să fi stat câteva zile sau săptămâni într-o încăpere cu umiditate mai ridicată.
Asta nu înseamnă însă că trebuie să uscați fiecare rolă înaintea fiecărei imprimări. La PLA, umiditatea este de obicei o problemă principală mai rară decât la nylon, TPU sau materialele de suport. PETG se află undeva la mijloc: poate fi imprimat și fără o uscare perfectă, dar de îndată ce absoarbe umezeală începe să se comporte mult mai rău. Scopul este să recunoașteți când uscarea va ajuta cu adevărat și când este mai bine să căutați mai întâi problema la temperatură, retrageri, răcire sau debit.
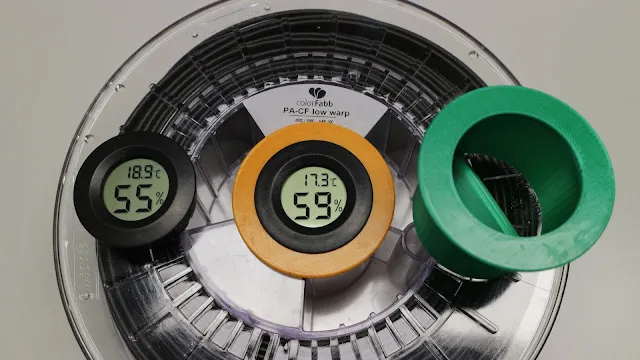
Filamentele sunt higroscopice în grade diferite, adică absorb apă din aer. Vara în Cehia alternează căldura, ferestrele deschise, furtunile și umiditatea relativă mai ridicată. De aceea, o rolă lăsată pe suport lângă imprimantă poate imprima diferit după câteva zile față de materialul proaspăt despachetat.
Problema se manifestă mai ales la încălzirea în hotend. Apa închisă în plastic începe să se transforme în vapori, perturbă extrudarea uniformă și înrăutățește îmbinarea straturilor. Uneori auziți acest lucru ca pocnituri fine sau șuierat. Alteori nu se aude nimic, dar piesa este mai păroasă, mai puțin rezistentă sau are mici cratere pe suprafață.
Acest lucru este mai vizibil la imprimantele cu schimbare automată a materialului, cu mai multe unelte sau cu trasee lungi de alimentare. În timpul schimbărilor, materialul este încălzit, răcit, retras și reintrodus în mod repetat. Filamentul umed produce astfel mai ușor stringing în hotend, formează fire subțiri și poate cauza probleme la introducerea următoarei culori sau a următorului material.
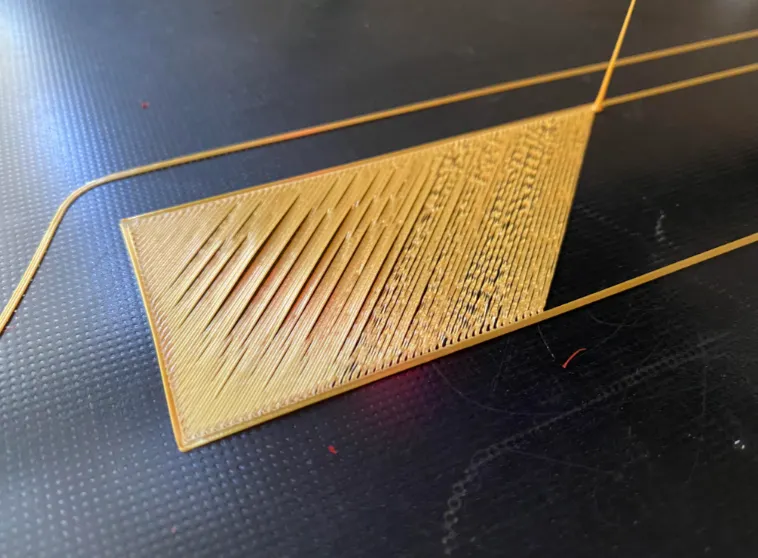
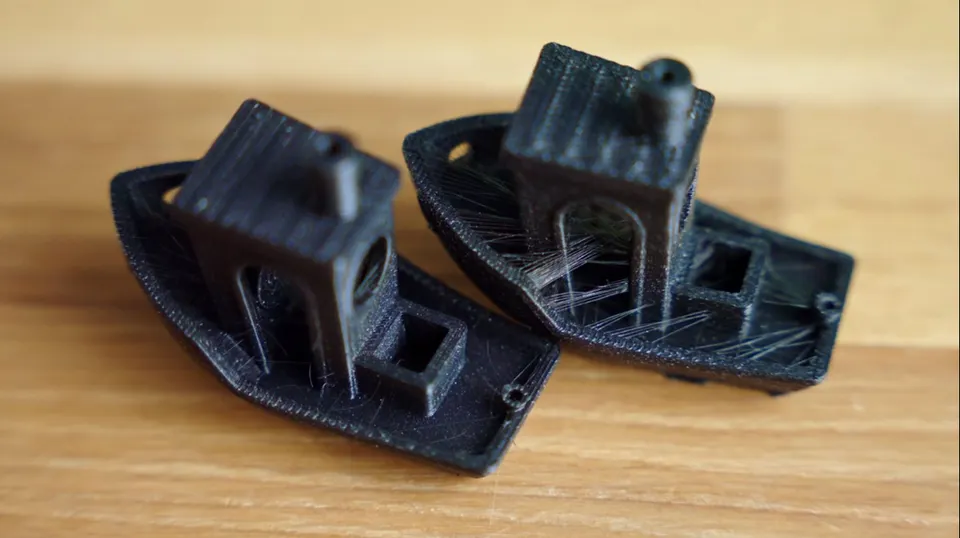
Cea mai sigură este combinația mai multor simptome. Un singur fir pe model nu dovedește încă faptul că rola este umedă.
La PETG și TPU trebuie ținut cont că un anumit grad de stringing este normal chiar și la materialul uscat. Dacă același profil imprima anterior curat, iar după câteva zile umede începe brusc să producă pânze, uscarea este un prim pas foarte rezonabil.
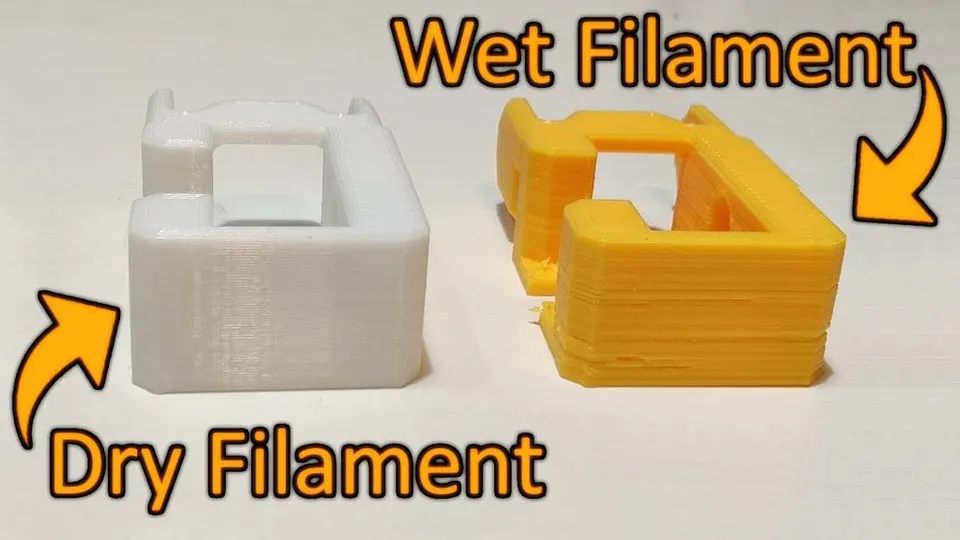
Înainte de a pune rola pentru câteva ore în uscător, faceți o verificare scurtă. Veți economisi timp și veți evita să încercați să rezolvați prin uscare o problemă de configurare.
Regulă practică: dacă auziți pocnituri la duză și vedeți simultan bule sau o suprafață neregulată, uscarea are șanse mari să ajute. Dacă vedeți doar stringing fără alte simptome, verificați mai întâi temperatura și retragerile.
PLA este cel mai frecvent material și, în același timp, materialul la care umezeala este adesea supraestimată. O rolă obișnuită de PLA, deschisă de câteva zile într-un apartament normal, nu are de obicei nevoie de uscare imediată. Dacă imprimă curat, straturile aderă bine și nu produce mai mult stringing decât de obicei, lăsați-o așa.
Uscarea PLA are sens mai ales în următoarele situații:
Pentru PLA, folosiți temperaturi scăzute. De obicei sunt suficiente 45 până la 50 °C timp de 4 până la 6 ore. Nu îl supraîncălziți în cuptor fără controlul temperaturii. PLA se înmoaie relativ repede, iar un cuptor imprecis poate deforma sau lipi rola și filamentul.
PETG suportă umezeala mai greu decât PLA și, în același timp, are tendința naturală de a curge din duză. De aceea, uneori este greu de spus dacă problema este la material sau la profil. Dacă PETG produce brusc mult mai mult stringing, lasă mici umflături pe suprafață, pocnește din duză sau are un aspect spumos, este recomandată uscarea.
Pentru PETG, calculați aproximativ 55 până la 65 °C timp de 4 până la 8 ore, în funcție de cât timp a fost rola deschisă. La PETG-urile transparente și lucioase, umezeala este de obicei vizibilă mai repede, deoarece bulele și opacitatea afectează aspectul optic. La piesele tehnice sunt mai importante rezistența straturilor și extrudarea constantă.
După uscarea PETG, nu lăsați rola din nou câteva zile pe un suport deschis. Ideal este să imprimați direct dintr-o cutie uscată sau să puneți rola înapoi, după imprimare, într-un recipient închis cu silicagel.
Considerați nylonul, adică PA, un material care trebuie uscat preventiv. În cazul lui, întrebarea nu este dacă se va umezi vreodată, ci cât de repede. O rolă deschisă de nylon poate afecta rapid imprimarea în umiditatea de vară, iar la imprimările lungi merită să alimentați materialul direct dintr-o cutie uscată sau încălzită.
Simptomele tipice ale nylonului umed sunt pocniturile la duză, bulele, suprafața păroasă, straturile mai slabe și stabilitatea dimensională redusă. Pentru nylonurile umplute, de exemplu cu carbon, urmați întotdeauna recomandările producătorului filamentului respectiv. În general, nylonul se usucă adesea la aproximativ 70 până la 80 °C timp de 6 până la 12 ore. Unele materiale necesită o procedură mai precisă și o stabilitate termică mai mare decât poate oferi un cuptor obișnuit de uz casnic.
La nylon nu este suficient să uscați rola o singură dată și apoi să o lăsați o săptămână pe masă. Uscați-o, imprimați din cutia uscată și închideți-o la loc după imprimare – aceasta este procedura cu cel mai mult sens pentru PA.
Verificați întotdeauna valorile concrete la producătorul filamentului. Amestecurile diferă, iar rolele nu suportă neapărat aceeași temperatură ca materialul în sine.
| Material | Când se usucă | Temperatură orientativă | Timp orientativ |
|---|---|---|---|
| PLA | La apariția simptomelor, după depozitare îndelungată în stare deschisă, înaintea imprimării multicolore solicitante | 45 până la 50 °C | 4 până la 6 h |
| PETG | La stringing suplimentar, bule, pocnituri sau suprafață mai slabă | 55 până la 65 °C | 4 până la 8 h |
| Nylon / PA | Preventiv înainte de imprimare, ideal imprimat dintr-o cutie uscată | 70 până la 80 °C | 6 până la 12 h |
| TPU | La stringing, bule și extrudare moale, neregulată | 50 până la 60 °C | 4 până la 8 h |
| PVA / BVOH | Aproape întotdeauna protejat de aer, uscat conform producătorului | conform producătorului | conform producătorului |
Dacă folosiți role din carton sau role cu centru lipit, verificați și rezistența rolei în sine. Este posibil ca materialul să suporte o temperatură mai ridicată, dar rola se poate deforma, dezlipi sau freca în alimentator.
Cea mai bună opțiune este un uscător dedicat pentru filament, cu ventilator și temperatură reglabilă. Pentru materialele obișnuite este suficient un model care menține stabil temperatura și permite evacuarea aerului umed. Unele uscătoare permit imprimarea direct din cutie, ceea ce este util mai ales la PETG, TPU și nylon.
Funcționează bine și un deshidrator alimentar, dacă încap în el rolele și poate menține temperaturi scăzute. Avantajul este circulația aerului. Dezavantajele sunt de obicei zgomotul mai mare și necesitatea de a modifica tăvile sau capacul.
Cuptorul este o soluție de urgență. Cuptoarele de uz casnic variază adesea cu mai mult decât indică afișajul, iar un vârf scurt de temperatură poate deteriora PLA sau deforma rola. Dacă folosiți cuptorul, puneți în interior un termometru separat, așteptați stabilizarea temperaturii și nu folosiți un mod care produce supraîncălziri locale puternice.
Nu folosiți cuptorul cu microunde. Nici filamentul, nici rola nu sunt alimente, iar rezultatul este dificil de controlat.
Silicagelul este excelent pentru menținerea unei umidități scăzute într-un spațiu închis, dar nu îl considerați un înlocuitor rapid al uscătorului. Dacă rola este deja foarte umedă, uscați-o mai întâi prin încălzire și abia apoi închideți-o într-o cutie cu agent desicant.
Pentru utilizarea obișnuită, este eficient un sistem simplu:
La sistemele închise cu mai multe materiale ajută să completați agentul desicant și să monitorizați umiditatea din interior. Sistemele deschise, fără capac, nu reprezintă însă o cutie uscată. Dacă rolele stau libere în încăpere, considerați-le filament depozitat în stare deschisă.
Vara nu este necesar să transformați fiecare rolă într-un proiect de laborator. Sunt suficiente câteva obiceiuri.
Păstrați rolele noi în pungă până când aveți cu adevărat nevoie de ele. Puneți materialul despachetat înapoi în cutie după imprimare. Uscați PLA doar la apariția simptomelor sau înaintea unei imprimări importante. Uscați PETG mai des, mai ales când suprafața trebuie să fie curată. Uscați nylonul înainte de utilizare și imprimați-l dintr-o cutie uscată.
Când apar probleme, nu ghiciți. Ascultați duza, priviți suprafața, comparați cu o altă rolă și abia apoi modificați profilul. Un filament uscat corect și depozitat corespunzător vă economisește timp, material și reglaje inutile în slicer.


