Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
Nailonul se numără printre materialele la care se apelează atunci când PLA sau PETG nu mai sunt suficiente. Nu datorită aspectului, ci datorită funcționalității. Piesele din nailon pot fi tenace, rezistente la uzură, suportă frecarea, șocurile și adesea chiar și mediile cu solicitări chimice mai mari. Utilizările tipice includ roți dințate, bucșe de alunecare, suporturi pentru atelier, dispozitive, carcase, balamale, închizători sau piese mecanice de schimb.
Există însă un inconvenient: nailonul nu este un filament care poate fi doar scos din ambalaj, montat în imprimantă și imprimat ca PLA. Este higroscopic, adică absoarbe rapid umezeala din aer. Filamentul umed pocnește în duză, creează bule, fire, straturi mai slabe și o suprafață mată sau aspră. În cazul nailonului, nu contează doar profilul din slicer, ci mai ales uscarea, depozitarea și alegerea corectă a tipului concret.
PA este abrevierea pentru poliamidă, denumită în mod obișnuit nailon. Numărul de după PA indică tipul de poliamidă. În practica imprimării FDM, cel mai des veți întâlni PA6, PA12 și variante armate cu fibre de carbon, adică PA-CF.
PA6 este un nailon rezistent și tenace, cu proprietăți mecanice foarte bune, dar de obicei mai dificil de imprimat. Absoarbe mai multă umezeală, se deformează mai puternic la răcire și necesită adesea un spațiu de imprimare închis. Este potrivit acolo unde merită să sacrificați ușurința imprimării în schimbul rezistenței mecanice.
PA12 este de obicei varianta mai ușor de utilizat a nailonului. Absoarbe mai puțină umezeală, se deformează mai puțin și își păstrează mai bine dimensiunile. Este adesea mai potrivit pentru un atelier obișnuit, unde doriți o piesă funcțională fără reglaje prea îndelungate. Pentru mulți utilizatori, PA12 este un prim filament din nailon mai bun decât PA6.
PA-CF înseamnă poliamidă cu fibre de carbon. Baza poate fi PA6, PA12, PA11, PA612 sau un alt copolimer de nailon. Fibrele de carbon cresc rigiditatea, îmbunătățesc stabilitatea dimensională și reduc adesea deformarea. În același timp, materialul uzează mai mult duza, astfel că necesită o duză întărită, din rubin sau o altă duză rezistentă la uzură.
Alegeți nailonul atunci când piesa trebuie să funcționeze mecanic. Exemple bune sunt piesele expuse la șocuri, îndoire, frecare sau solicitări repetate. În atelier, acestea pot fi un suport pentru unealtă, un opritor, un ghidaj, un element de alunecare, o pârghie, o încuietoare, o clemă sau o carcasă care trebuie să reziste unei căderi pe podea.
Nailonul este interesant și pentru piesele care intră în contact cu metalul sau alunecă una pe alta. Are un coeficient de frecare scăzut și o bună rezistență la abraziune, astfel că este folosit pentru bucșe, transmisii, elemente distanțiere și dispozitive tehnice. Pentru astfel de piese, nailonul câștigă adesea în fața PLA, care este dur, dar mai fragil, și a PETG, care se poate deforma mai mult sub sarcină.
În schimb, nailonul nu este cea mai bună alegere pentru modele decorative, prototipuri simple sau piese pentru care este suficientă o rezistență obișnuită. Dacă imprimați un capac, un suport pentru raft sau un organizator simplu, PETG, ASA sau un PLA de calitate pot fi opțiuni mai ieftine, mai rapide și mai fiabile.
PA6 este un material pentru piese tehnice la care contează tenacitatea și rezistența mecanică. În stare uscată poate oferi proprietăți foarte bune, dar umezeala îi poate degrada semnificativ performanța. De aceea, PA6 este sensibil nu doar în timpul imprimării, ci și la depozitare și utilizare.
În cazul PA6, trebuie să luați în calcul o uscare temeinică înainte de imprimare. În practică, se folosesc adesea aproximativ 70-90 °C timp de câteva ore, în funcție de recomandările producătorului filamentului respectiv. O rolă foarte umedă poate necesita o uscare mai îndelungată. Ideal este să imprimați direct dintr-o cutie uscată, deoarece PA6 poate absorbi umezeala rapid chiar și în timpul unei imprimări mai lungi.
PA6 apreciază și o imprimantă închisă. Piesele mai mari se pot deforma, desprinde de pe platformă sau crăpa între straturi fără o temperatură ambientală stabilă. Pe o imprimantă deschisă se pot imprima piese mici, însă pentru componente tehnice mai mari enclosure-ul este practic o necesitate.
Alegeți PA6 pentru piese funcționale solicitate, la care urmăriți tenacitatea, rezerva mecanică și rezistența la uzură. Nu este filamentul tehnic ideal pentru începători, dar dacă stăpâniți deja PETG, ASA și uscarea materialelor, alegerea sa are mult sens.
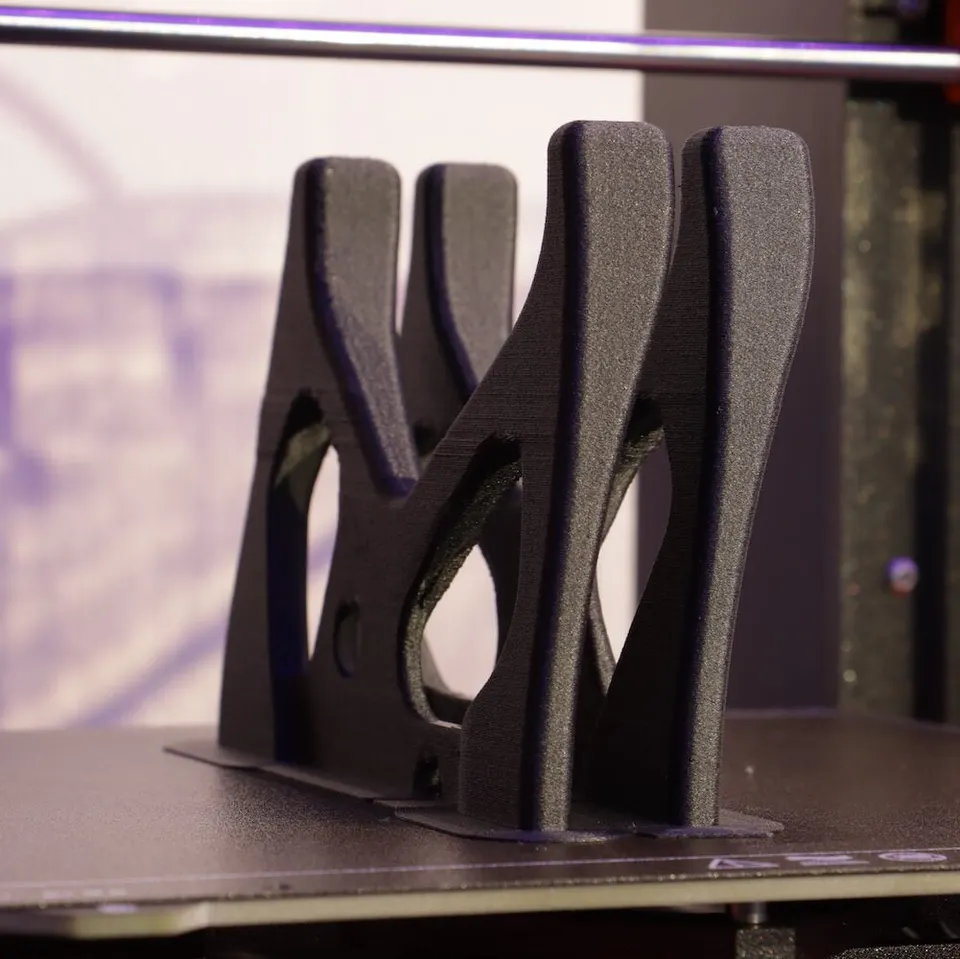
PA12 este de obicei mai ușor de utilizat la imprimarea FDM. Este în continuare nailon, deci uscarea rămâne necesară, dar de regulă se comportă mai calm decât PA6. Se deformează mai puțin, își păstrează mai bine dimensiunile și este mai puțin afectat de umezirea rapidă. Prin urmare, este potrivit pentru utilizatorii care doresc proprietățile nailonului, dar nu vor să transforme fiecare imprimare într-un proces de laborator.
PA12 este o alegere bună pentru închizători, carcase, suporturi, piese ușor ibile, dispozitive și componente mecanice la care contează rezistența și stabilitatea dimensională. Dacă piesa trebuie să funcționeze într-un atelier obișnuit, într-o mașină în afara temperaturilor extreme sau într-un utilaj ca o componentă auxiliară discretă, PA12 oferă adesea un raport foarte bun între performanță și dificultate.
Dezavantajul poate fi prețul mai ridicat și, la unele amestecuri, rigiditatea mai redusă față de PA-CF. Dacă aveți nevoie ca piesa să fie cât mai puțin ibilă, PA12 simplu s-ar putea să nu fie ideal. În acest caz, merită să luați în considerare PA12-CF.
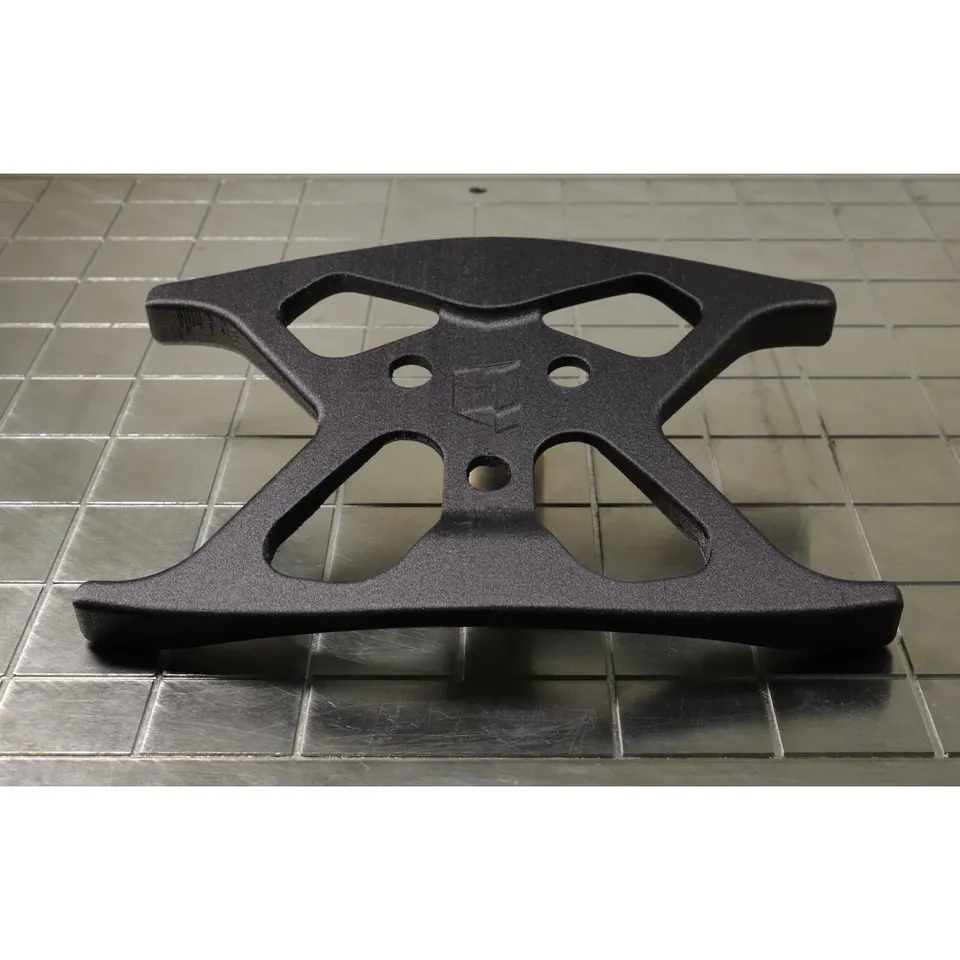
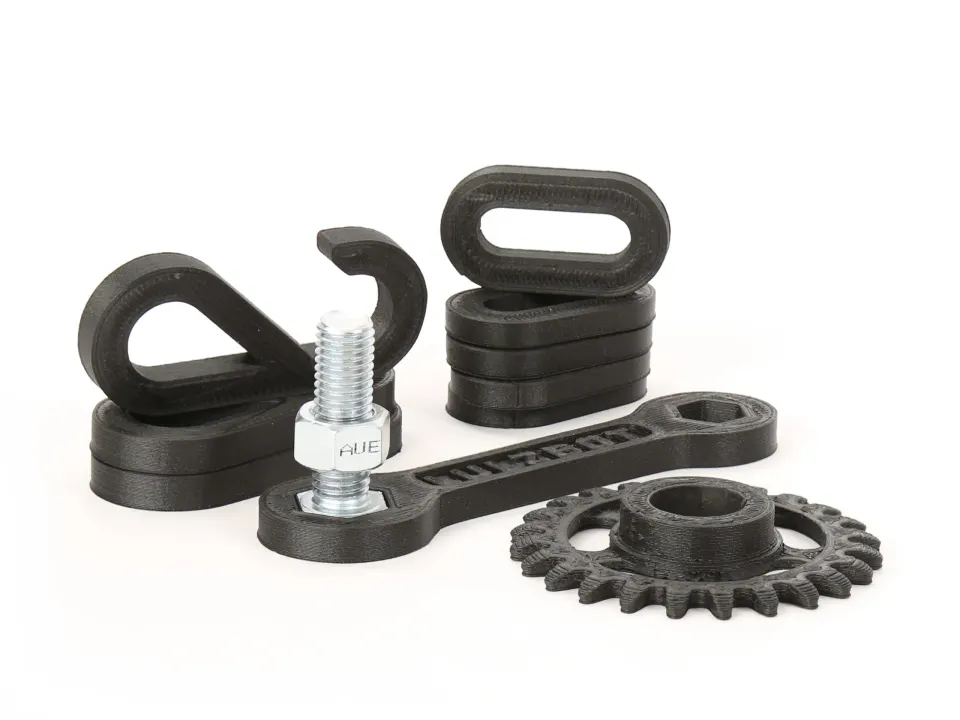
PA-CF este adesea cel mai atractiv nailon pentru utilizatorii imprimantelor moderne închise. Fibrele de carbon întăresc materialul, îi cresc rigiditatea și contribuie la reducerea deformării. Piesele rezultate au de obicei o suprafață tehnică mată plăcută, își păstrează bine forma și au un aspect foarte profesional.
PA-CF este potrivit pentru suporturi rigide, brațe, dispozitive, elemente de fixare, carcase pentru electronice, piese de construcție și componente care trebuie să fie rigide. Dacă nailonul simplu ar fi prea ibil, fibrele de carbon ajută. Totuși, nu vă așteptați ca PA-CF să fie automat cea mai bună alegere pentru orice. Fibrele cresc rigiditatea în principal în direcția imprimării, însă între straturi contează în continuare calitatea stratificării, uscarea și orientarea piesei.
Este important să folosiți duza potrivită. PA-CF este abraziv și poate mări treptat o duză obișnuită din alamă. Astfel se înrăutățesc precizia dozării, suprafața și dimensiunile. Pentru PA-CF folosiți oțel călit, bimetal, rubin sau o altă duză destinată materialelor abrazive.
Cea mai frecventă greșeală în cazul nailonului este imprimarea dintr-o rolă umedă. Se manifestă prin pocnituri în hotend, bule în pereți, formarea de fire, suprafață slabă, rezistență redusă și uneori chiar debit instabil. La o piesă tehnică, aceasta este o problemă, deoarece aspectul necorespunzător înseamnă adesea și proprietăți mecanice mai slabe.
Uscați rola înainte de imprimare conform recomandărilor producătorului. Orientativ, pentru nailon se folosesc adesea 70-90 °C timp de 6-12 ore, dar respectați întotdeauna materialul concret și tipul rolei. Unele role din plastic nu suportă temperaturi ridicate, așa că este mai bine să verificați și rezistența termică a bobinei.
După uscare, depozitați filamentul într-un recipient închis, împreună cu silicagel. Pentru imprimările mai lungi, imprimați direct dintr-o cutie uscată. În cazul nailonului, nu este suficient să uscați rola o singură dată și să o lăsați o săptămână pe masă. Dacă aerul din încăpere este umed, materialul va reveni treptat într-o stare necorespunzătoare.
Nailonul necesită de obicei o temperatură a duzei mai ridicată decât PLA sau PETG. Adesea, temperatura este aproximativ între 250-300 °C, iar la unele amestecuri chiar mai mare. Platforma are, în funcție de material, aproximativ 40-110 °C. Diferențele dintre PA12, PA6 și PA-CF sunt mari, așa că folosiți profilul producătorului ca punct de pornire, nu ca un detaliu opțional.
La piesele mai mari, un spațiu închis ajută. Nu este vorba doar despre temperatura maximă, ci și despre stabilitatea mediului. Curentul de aer și răcirea rapidă cresc riscul deformării. Folosiți cu atenție ventilatorul stratului. Prea multă răcire poate înrăutăți îmbinarea straturilor, iar prea puțină poate afecta consolele. La piesele funcționale, este preferabilă o consolă puțin mai slabă decât straturi fragile.
Platforma este și ea importantă. Nailonul nu se comportă la fel ca PLA. Deseori ajută un adeziv special pentru nailon, un strat de separare, o placă de imprimare potrivită sau un preparat adeziv recomandat. Nu presupuneți că aceeași suprafață care aderă perfect pentru PETG va funcționa automat și pentru PA.
Dacă sunteți la început cu nailonul, alegeți PA12 sau PA12-CF. Acestea iartă mai multe greșeli, se deformează mai puțin și sunt mai ușor de reglat. Pentru piesele funcționale obișnuite, aceasta este adesea cea mai rapidă cale către un rezultat utilizabil.
Dacă aveți nevoie de o tenacitate mai mare și sunteți pregătit să vă ocupați de uscare, enclosure și un proces mai precis, luați în considerare PA6. Are sens pentru componente solicitate mecanic, unde dificultatea suplimentară merită.
Dacă aveți nevoie în principal de rigiditate, precizie și stabilitate, alegeți PA-CF. Verificați însă din ce tip de nailon este realizat amestecul. PA6-CF va fi de obicei mai sensibil la umezeală, în timp ce PA12-CF va fi adesea mai ușor de imprimat și depozitat.
Pentru o închizătoare mică, ce trebuie îndoită în mod repetat, poate fi potrivit PA12 simplu. Acesta păstrează o anumită ibilitate și suportă solicitarea mecanică mai bine decât materialele mai fragile.
Pentru un suport rigid de cameră, senzori sau electronice, PA-CF este adesea o alegere mai bună. Piesa va a mai puțin, va fi mai stabilă dimensional, iar suprafața va avea un aspect tehnic curat.
Pentru o bucșă de alunecare, un ghidaj sau o roată dințată, nailonul are sens datorită rezistenței la uzură și frecării reduse. La astfel de piese sunt însă esențiale orientarea corectă a straturilor, un număr suficient de perimetre și un filament foarte uscat.
Pentru o carcasă mare imprimată pe o imprimantă deschisă, PA6 nu este o primă încercare bună. Dacă nu aveți enclosure și uscător, PA12, PA-CF cu deformare redusă sau chiar un alt material, în funcție de temperatură și utilizare, vor fi alegeri mai rezonabile.
Prima greșeală este subestimarea umezelii. Dacă nailonul pocnește, formează fire sau are o suprafață aspră, nu căutați mai întâi o retragere magică. Începeți cu uscarea.
A doua greșeală este folosirea unei duze din alamă pentru PA-CF. Poate funcționa o perioadă, dar duza se va uza, iar calitatea imprimării se va deteriora. În cazul amestecurilor abrazive, considerați duza dură drept echipament obligatoriu.
A treia greșeală este orientarea greșită a piesei. Pentru componentele funcționale, proiectați imprimarea astfel încât forțele principale să nu desprindă straturile unul de altul. La PA-CF acest lucru este deosebit de important, deoarece fibrele de carbon nu vor transforma axa Z într-un miracol.
A patra greșeală este încrederea excesivă într-o singură temperatură universală. Filamentele de nailon diferă în funcție de producător, materialul de umplutură și polimerul de bază. Considerați profilul un punct de pornire și reglați temperatura, debitul, viteza și răcirea pentru imprimanta concretă.
Nailonul este un material excelent pentru imprimarea 3D funcțională, dar necesită disciplină. PA6 oferă performanță ridicată, însă penalizează umezeala și condițiile slabe de imprimare. PA12 este mai practic și adesea o alegere mai bună pentru început. PA-CF adaugă rigiditate, stabilitate și un aspect tehnic, dar necesită o duză rezistentă la uzură și un filament păstrat permanent uscat.
Dacă doriți să obțineți piese bune din nailon, începeți prin alegerea corectă a materialului, uscați-l înainte de imprimare, depozitați-l în condiții uscate și imprimați ținând cont de orientarea straturilor. Astfel, nailonul devine unul dintre cele mai utile filamente pentru componente mecanice adevărate, nu doar încă un element pe lista de materiale.


