Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
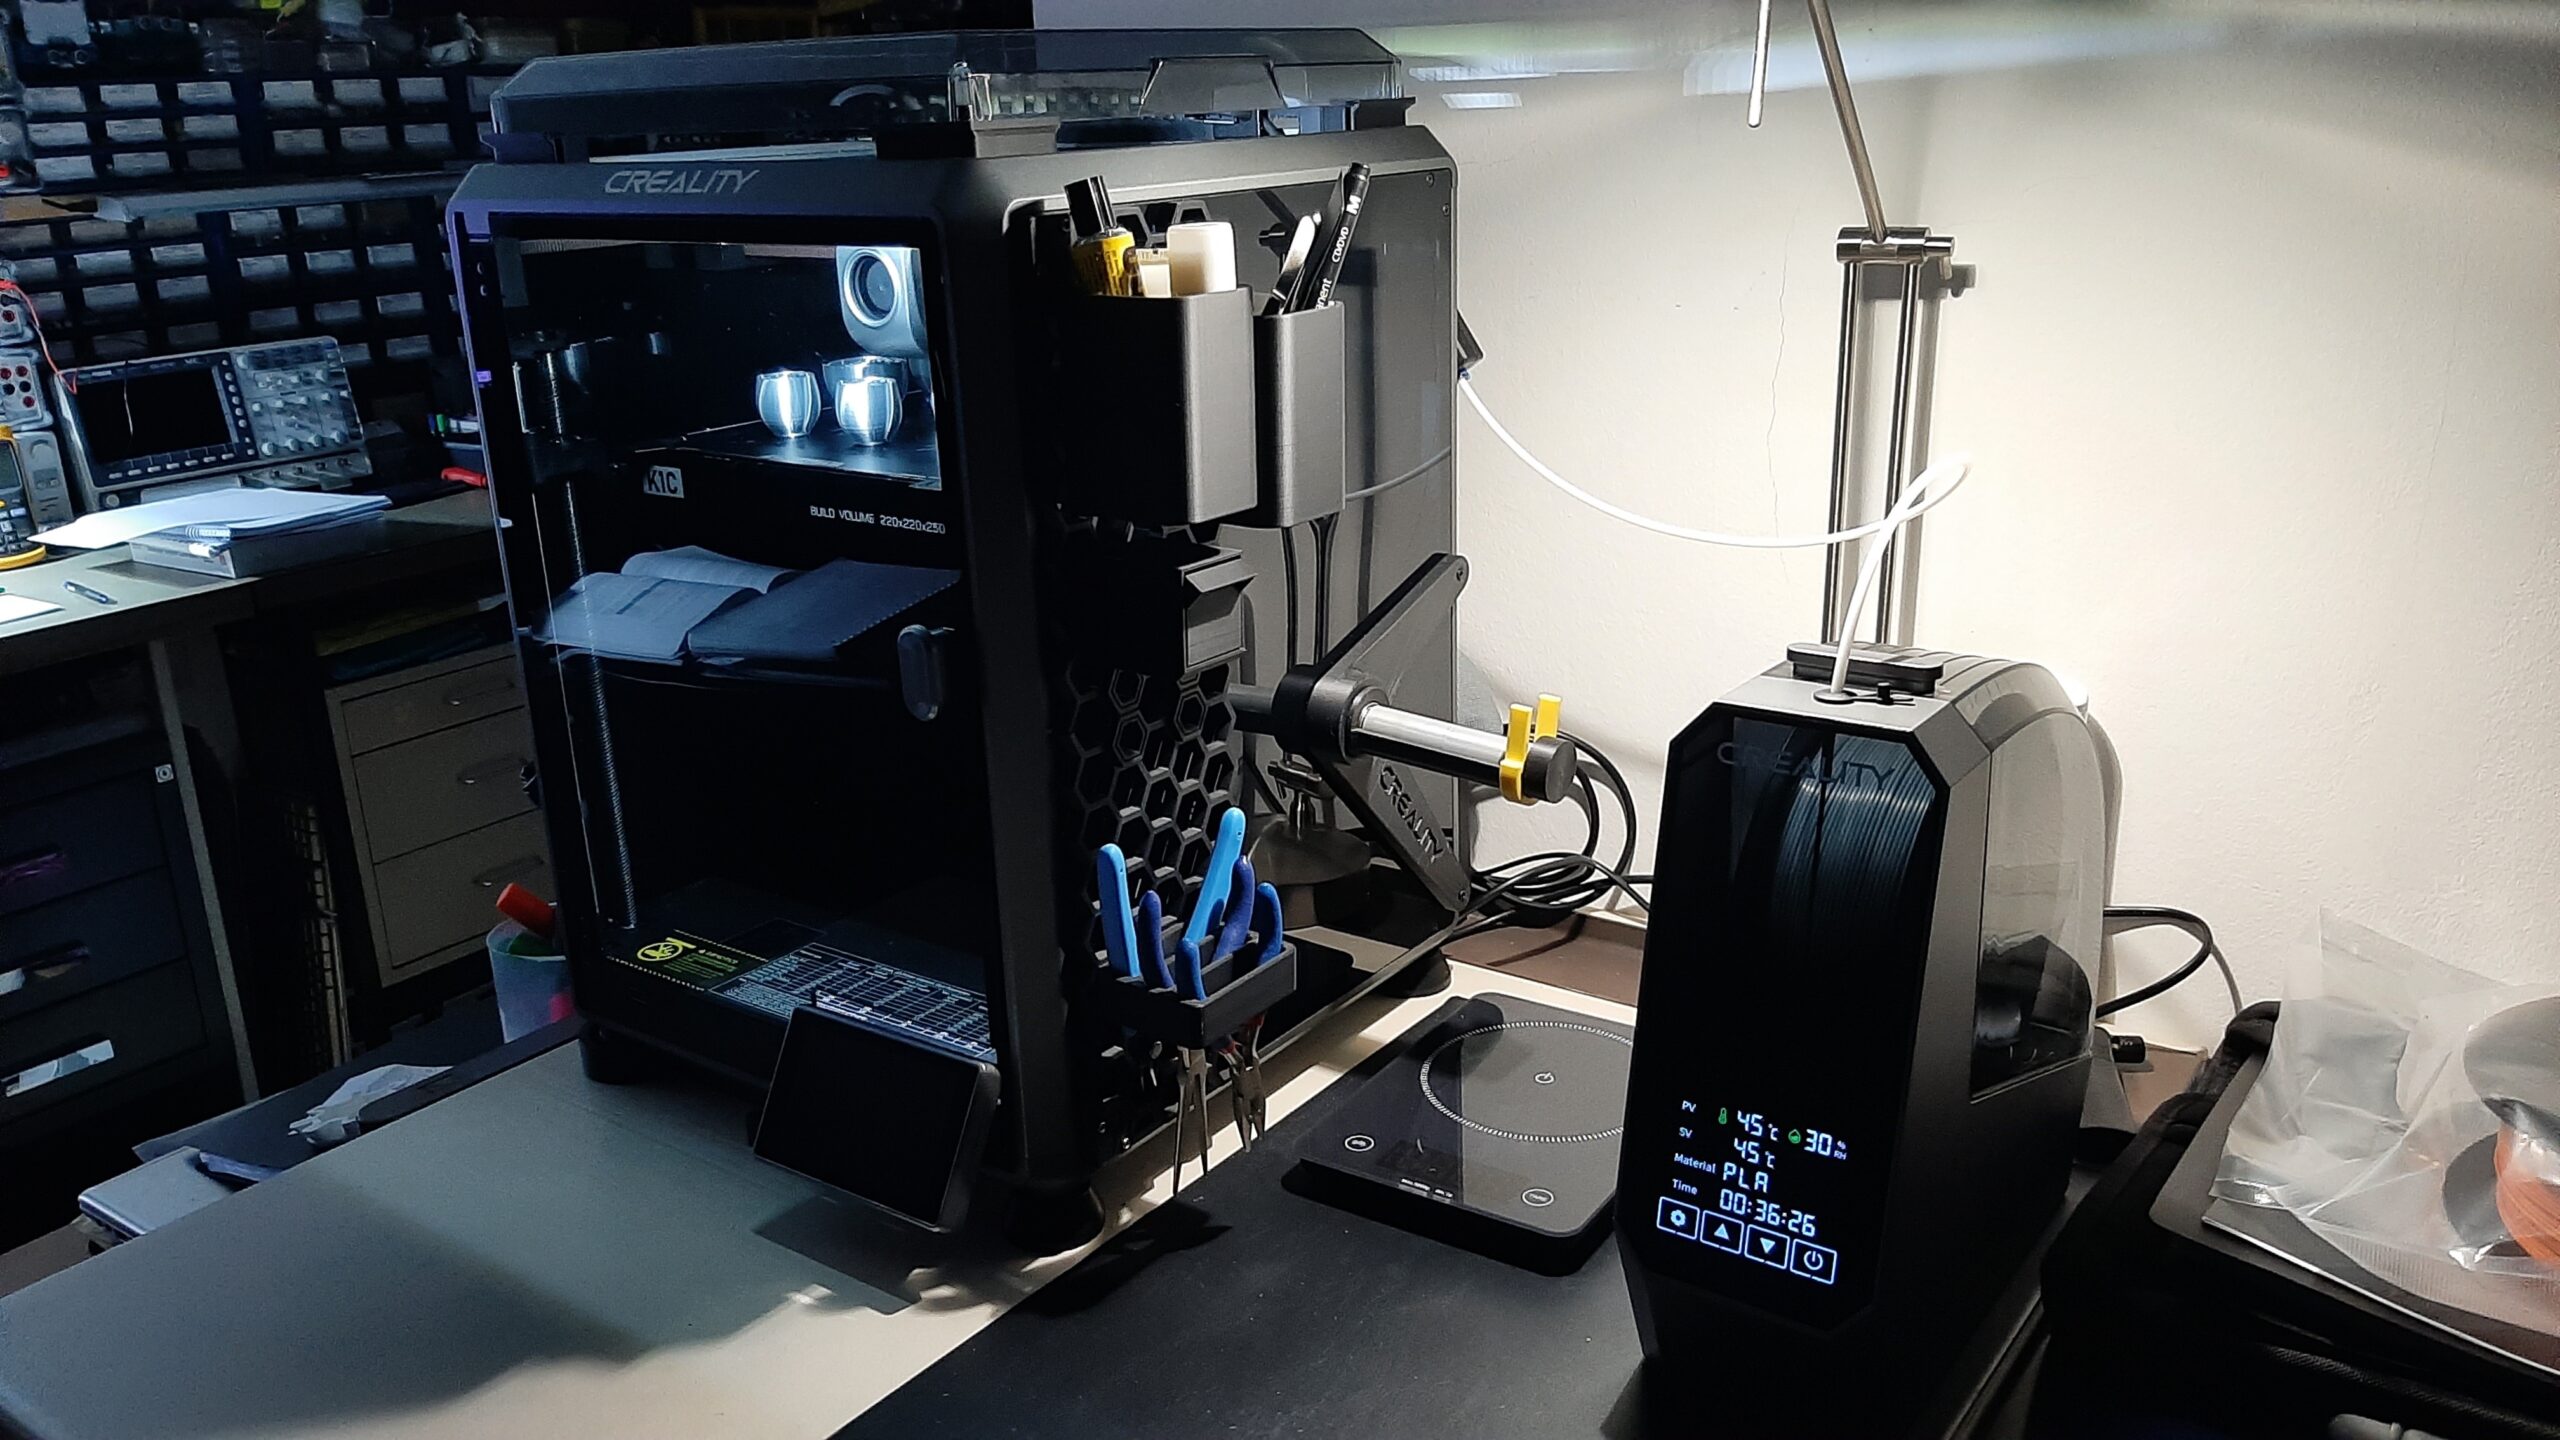
Filamentul umed nu este o noutate. Doar că astăzi se manifestă mai rapid și mai vizibil. Imprimantele au devenit mai rapide, profilurile obișnuite folosesc debite mai mari, iar multe ateliere de hobby nu mai imprimă doar PLA. PETG, TPU, nailonul, materialele pentru suporturi și compozitele reacționează la umiditate mult mai sensibil decât PLA obișnuit, astfel încât problema care înainte părea un simplu stringing înseamnă astăzi adesea o imprimare multicomponentă eșuată peste noapte.
Vestea bună este că soluția nu trebuie să fie scumpă. O parte dintre utilizatori au nevoie doar de o depozitare corectă: cutii etanșe, pungi și silicagel regenerabil. Un uscător activ are sens abia atunci când imprimați materiale higroscopice, lăsați rolele deschise pentru perioade mai lungi sau aveți nevoie de un rezultat fiabil pentru o comandă.
Cea mai importantă regulă este simplă: un drybox nu este același lucru cu un uscător. Drybox-ul menține filamentul uscat într-o stare bună. Uscătorul activ poate elimina din nou umiditatea din filamentul deja umezit.
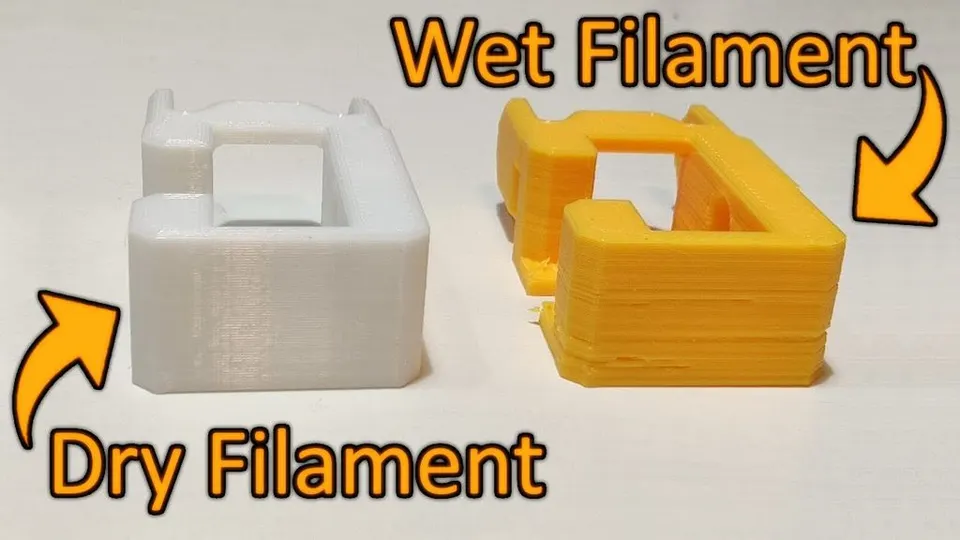
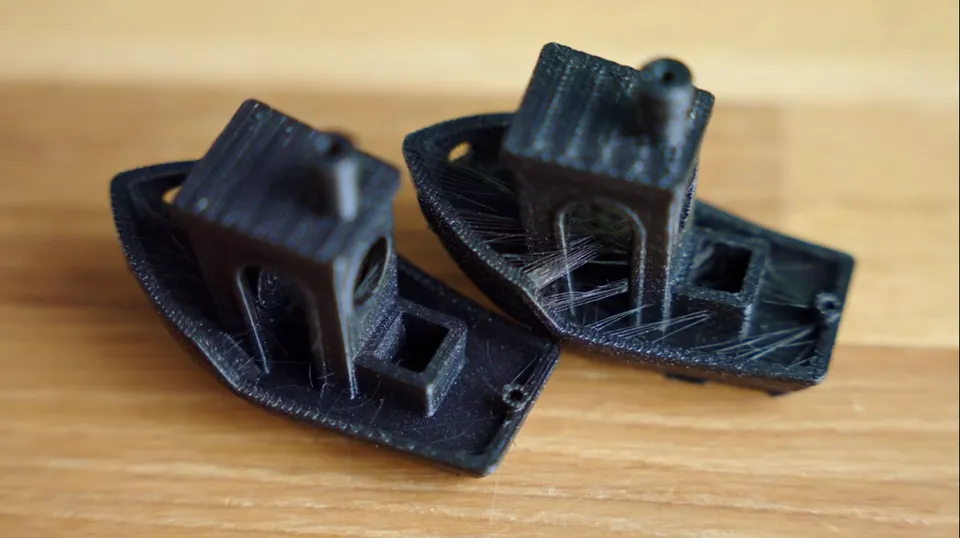
Umiditatea se transformă în abur în hotend. Acesta perturbă fluxul plasticului topit, creează bule mici și dereglează presiunea din duză. Rezultatul este adesea confundat cu o retragere setată incorect, o temperatură prea ridicată sau o răcire necorespunzătoare.
Manifestările tipice sunt:
Testul practic este simplu: dacă același g-code imprima curat luna trecută, iar astăzi trage brusc fire cu aceeași rolă, uscați mai întâi filamentul. Abia apoi reglați retragerea, temperatura și vitezele.
PLA absoarbe umiditatea mai lent decât PETG, TPU sau nailonul. O rolă de PLA proaspăt deschisă nu necesită de obicei uscare preventivă, dacă a fost depozitată într-o pungă cu silicagel și nu imprimați într-o încăpere extrem de umedă.
Uscați PLA în special atunci când rola a stat săptămâni întregi pe un raft deschis, a început să pocnească în extruder sau imprimarea a căpătat brusc o suprafață aspră. Intervalul de lucru sigur este de obicei aproximativ 45-50 °C timp de 4-7 ore. În cazul PLA, nu creșteți temperatura doar pentru a termina mai repede. O temperatură prea ridicată poate înmuia filamentul pe rolă, spirele individuale se pot lipi între ele, iar problema se va muta de la calitatea imprimării la blocarea alimentatorului.
Pentru PLA-ul obișnuit de uz casnic este, prin urmare, adesea suficient să: puneți rola înapoi în punga etanșă după imprimare, adăugați silicagel uscat și să nu o lăsați toată vara lângă fereastră, în garaj sau în pivniță.
PETG este un material la care umiditatea se manifestă foarte frecvent. Scenariul tipic: imprimați un suport sau o cutie, iar modelul este brusc acoperit de fire fine, în timp ce creșterea retragerii nu ajută. Dacă rola de PETG a fost deschisă mai mult de câteva zile sau săptămâni, uscarea este un prim pas mai logic decât reglarea suplimentară a profilului.
Pentru PETG se folosesc în practică aproximativ 55-65 °C timp de 6-8 ore. Pentru o imprimare critică, piese transparente sau un profil rapid, merită să uscați preventiv. PETG-ul uscat are o extrudare mai stabilă, mai puține bule și o aderență mai bună între straturi.
Depozitați PETG într-o cutie etanșă sau într-o pungă vidată cu silicagel. Dacă imprimați frecvent cu PETG, este comod să aveți o rolă activă într-un drybox cu un racord pentru tubul PTFE, iar celelalte role să fie depozitate separat.
TPU și celelalte materiale ibile sunt sensibile atât la umiditate, cât și la mecanismul de alimentare. Când TPU este umed, nu produce doar stringing. Adesea face spumă, își pierde aspectul uniform, aderența dintre straturi se înrăutățește, iar în cazul materialelor moi imprimarea poate deveni în general instabilă.
În cazul TPU, trebuie să luați în calcul uscarea mai frecvent decât în cazul PLA. Intervalul tipic este aproximativ 50-60 °C timp de 6-8 ore, în funcție de duritatea materialului și de recomandările producătorului. În cazul TPU-urilor moi, nu vă grăbiți să folosiți o temperatură mai ridicată, deoarece atât filamentul, cât și rola se pot deforma.
Pentru piesele ibile lungi, ideal este să imprimați direct din drybox sau dintr-un uscător cu ieșire pentru filament. Astfel limitați situația în care prima oră arată bine, iar finalul imprimării începe deja să absoarbă umiditate din încăpere.
Nailonul este o categorie aparte. Absoarbe rapid umiditatea și, în practică, poate pierde calitatea imprimării chiar și într-o singură zi într-o încăpere deschisă. Pentru piese funcționale, roți dințate, suporturi, dispozitive sau prototipuri tehnice, uscarea nailonului este practic obligatorie.
Valorile obișnuite sunt în jur de 70-90 °C timp de 8-16 ore, iar pentru unele tipuri de nailon chiar mai mult, conform fișei tehnice a materialului. Aici nu mai este suficientă o simplă cutie din plastic cu silicagel. Aveți nevoie de un uscător activ care menține efectiv temperatura necesară, are circulație a aerului și poate funcționa în siguranță perioade lungi.
După uscare, nu imprimați nailonul de pe o rolă deschisă. Ideal este să imprimați direct din uscător sau dintr-un drybox închis. Dacă după uscare puneți pur și simplu rola pe suport, lângă imprimantă, veți pierde o parte din efort chiar înainte de finalizarea unei imprimări mai lungi.
Un drybox este un recipient închis, cu garnitură, silicagel și, ideal, un higrometru. Este excelent pentru depozitare și pentru imprimarea cu o rolă deja uscată. Este potrivit pentru PLA, PETG și TPU, dacă filamentul nu este deja foarte umed. O soluție ieftină poate fi o cutie solidă din plastic, cu garnitură, suport pentru rolă, racord PTFE și o pungă de silicagel regenerat.
Un uscător activ adaugă încălzire controlată și circulație a aerului. Aceasta este diferența decisivă în cazul PETG, TPU, nailonului și materialelor pentru suporturi. Un uscător bun are temperatură reglabilă, temporizator, spațiu pentru role obișnuite de 1kg și posibilitatea de a imprima direct din el. În cazul materialelor tehnice, urmăriți în special temperatura maximă. Un uscător care se oprește la 55 sau 60 °C poate fi suficient pentru PLA și o parte dintre materialele PETG, dar nu va fi ideal pentru nailon.
AMS cu uscare activă combină alimentarea automată a mai multor materiale, depozitarea închisă și uscarea controlată. În cazul sistemelor moderne de tip AMS 2 Pro, este importantă limita practică: temperatura maximă de uscare de aproximativ 65 °C este foarte utilă pentru PLA, PETG și unele materiale obișnuite, dar nu este suficientă pentru uscarea completă a tuturor filamentelor tehnice. Pentru nailon, unele materiale PA-CF, PC sau materiale pentru suporturi foarte pretențioase poate fi necesară o unitate de uscare mai puternică.
Înainte de cumpărare, verificați și dacă imprimanta, firmware-ul și alimentarea dumneavoastră acceptă scenariul pe care doriți să îl utilizați. În cazul anumitor combinații, este posibil să nu puteți usca activ aceeași unitate din care imprimați în acel moment. Asta nu înseamnă că sistemul este inutil, ci doar că trebuie să planificați: o rolă se poate usca în timp ce imprimarea se desfășoară dintr-o altă unitate sau de pe un suport extern.
Un drybox este suficient dacă imprimați în principal PLA, consumați rapid rolele și le puneți înapoi în punga sau cutia închisă după imprimare. Drybox-ul este, de asemenea, un prim pas bun pentru PETG, dacă nu realizați comenzi și puteți usca suplimentar rola în altă parte înaintea unei imprimări critice.
Luați în considerare un uscător activ dacă:
Pentru un atelier mic, are sens o combinație: unul sau două uscătoare active pentru pregătirea materialului și mai multe drybox-uri pasive pentru depozitarea rolelor începute. Este mai ieftin și mai practic decât să cumpărați uscare activă pentru fiecare rolă.
Iarna, aerul din interior este adesea mai uscat, dar atenție la subsoluri, garaje și spații de depozitare neîncălzite. Vara și pe vreme ploioasă, problemele cu PETG, TPU și nailon apar mai des. De aceea, merită să adoptați o rutină simplă.
În cazul PLA, verificați în principal fragilitatea și suprafața. Dacă rola a stat deschisă mai mult de o lună, uscați-o pentru scurt timp înaintea unei imprimări importante. În cazul PETG, uscați înaintea unei imprimări lungi sau cu suprafață vizibilă, dacă rola a fost deschisă mai mult de o săptămână. Uscați TPU înaintea fiecărei sesiuni de imprimare mai importante. Uscați întotdeauna nailonul și imprimați direct dintr-un mediu închis.
Regenerați periodic silicagelul. Silicagelul indicator este practic, deoarece puteți vedea când este saturat. Considerați higrometrul din cutie un instrument orientativ, nu unul de laborator. Dacă drybox-ul indică o umiditate ridicată pe termen lung, schimbați garnitura, adăugați silicagel proaspăt sau reduceți volumul cutiei.
| Material | Când se usucă | Uscare orientativă | Depozitare recomandată |
|---|---|---|---|
| PLA | În caz de pocnituri, fragilitate sau suprafață mai slabă | 45-50 °C, 4-7 h | Pungă sau cutie cu silicagel |
| PETG | În caz de stringing, după o perioadă lungă de deschidere, înaintea unei imprimări critice | 55-65 °C, 6-8 h | Drybox sau pungă vidată |
| TPU | Înaintea unei imprimări lungi, în caz de spumare și formare de fire | 50-60 °C, 6-8 h | Drybox cu imprimare prin racord PTFE |
| Nailon | Practic întotdeauna înainte de imprimare | 70-90 °C, 8-16 h | Imprimare direct din uscător sau dintr-o cutie închisă |
Dacă folosiți aceste valori ca punct de plecare, nu ca dogmă, veți evita majoritatea problemelor. Filamentul concret poate avea alte limite în funcție de amestec, culoare, adaosuri și tipul rolei. În cazul materialelor tehnice mai scumpe, urmați întotdeauna recomandările producătorului.
Prima greșeală este uscarea la o temperatură prea ridicată. O temperatură mai mare nu înseamnă neapărat un rezultat mai bun. În cazul PLA poate distruge întreaga rolă, în cazul TPU poate provoca deformări, iar în cazul rolelor din plastic poate apărea o problemă înaintea materialului propriu-zis.
A doua greșeală este să credeți că silicagelul va usca filamentul umed. Silicagelul reduce umiditatea aerului din cutie, dar nu elimină în mod fiabil umiditatea închisă în material fără căldură și timp.
A treia greșeală este să reglați slicerul înainte de uscare. Dacă filamentul este umed, adăugarea retragerii doar maschează cauza. În cazul PETG, puteți ajunge ușor la un profil care funcționează doar întâmplător și care data viitoare va fi din nou incorect.
A patra greșeală este depozitarea deschisă după uscare. Dacă uscați rola și o lăsați o săptămână pe suport, o luați de la capăt. Uscarea și depozitarea trebuie să funcționeze ca un singur proces.
Dacă imprimați în principal PLA și ocazional PETG, cumpărați mai întâi cutii bune, etanșe, silicagel și un higrometru. Dacă imprimați frecvent cu PETG, adăugați un uscător activ cu posibilitatea de a imprima din cutie. Dacă folosiți TPU sau nailon, uscătorul activ nu mai este un lux, ci face parte din pregătirea materialului.
Un AMS cu uscare activă are cel mai mult sens pentru utilizatorii care doresc să combine mai multe culori sau materiale și, în același timp, să păstreze rolele într-un mediu mai bine controlat. Totuși, nu îl considerați un înlocuitor universal pentru un uscător puternic destinat tuturor materialelor tehnice. Este un sistem foarte practic pentru imprimarea de zi cu zi, în timp ce nailonul și compozitele pretențioase merită în continuare o atenție separată.


