Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
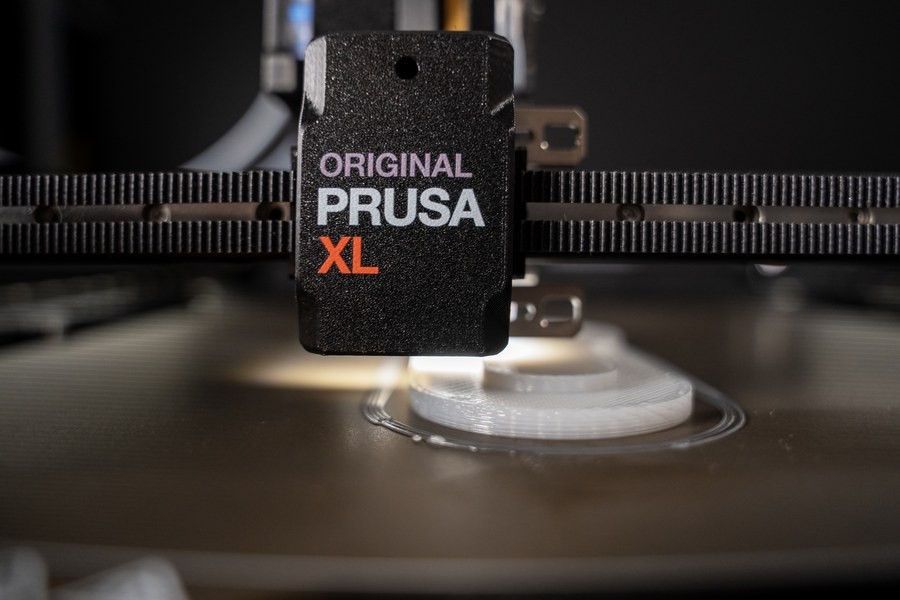
Original Prusa XL s-a remarcat mult timp ca imprimantă FDM modulară, de format mare, cu capete de imprimare interschimbabile. În 2026 a primit însă un upgrade care o mută din zona imprimării clasice a materialelor plastice în lumea materialelor industriale: noul Silicone Printing Toolhead, dezvoltat de startupul Filament2 exclusiv pentru Prusa XL.
Acest cap de imprimare plug-and-play permite imprimarea cu silicon bicomponent rezistent la temperatură și cu alte materiale lichide similare. Ce înseamnă acest lucru în practică pentru utilizatorii Prusa XL, cum funcționează imprimarea cu silicon și pentru ce aplicații este utilă? Să analizăm în detaliu.
Până acum, majoritatea pieselor „ibile” de pe imprimantele de birou erau imprimate din filamente TPU / TPE. Acestea sunt ibile, dar:
În schimb, elastomerii siliconici (în special sistemele bicomponente RTV / LSR):
Posibilitatea imprimării 3D cu silicon adevărat deschide astfel calea către producția unor piese care înainte erau practic inaccesibile în cadrul imprimării 3D de birou – fie trebuia să treceți la sisteme LAM industriale foarte scumpe, fie să folosiți metode indirecte (imprimarea unei matrițe și turnarea siliconului).(innovatiq.com)
Prusa Research a prezentat oficial Silicone Printing Toolhead pentru Original Prusa XL, ca unul dintre elementele-cheie ale extinderii ecosistemului de capete de imprimare XL.(blog.prusa3d.com)
Principalele caracteristici din perspectiva utilizatorului:
Spre deosebire de un extruder FDM clasic, aici nu imprimați filament, ci extrudați controlat cele două componente ale materialului lichid în duză, unde are loc amestecarea, urmată de depunerea strat cu strat.
Siliconii RTV2 / LSR standard sunt sisteme bicomponente care încep să se întărească chimic după amestecare. Pentru ca imprimarea să fie stabilă și repetabilă, este necesar să:
Pentru aceasta servește duza de amestecare: cele două componente sunt extrudate separat și se întâlnesc abia în mixerul static din duză, unde se formează un amestec omogen.(lynxter.fr)
Siliconul extrudat este relativ vâscos – își păstrează forma și permite stratificarea pe verticală. În funcție de amestecul utilizat, poate avea loc:
Acest lucru permite imprimarea de:
Una dintre cele mai naturale aplicații este producția de garnituri și îmbinări ibile:
Imprimarea 3D economisește aici timp și costuri, deoarece nu trebuie să fabricați o matriță sau să comandați echipamente pentru injecție.(stratasys.com)
O altă utilizare frecventă este crearea matrițelor din silicon pentru turnarea rășinilor sau a metalelor cu punct de topire scăzut. Pe lângă turnarea tradițională în matrițe pregătite manual, se dezvoltă și abordarea în care:
Această metodă este deja utilizată pentru producția eficientă de piese din silicon cu ajutorul matrițelor imprimate 3D și se completează sinergic cu imprimarea directă cu silicon.(cn.3dsystems.com)
Datorită biocompatibilității unor sisteme de silicon, se poate lua în considerare utilizarea lor pentru:
În practică, este desigur necesară verificarea certificării de reglementare și a materialului, însă din perspectiva designului și a prototipării este un domeniu foarte atractiv.(stratasys.com)
Imprimarea cu silicon este ideală pentru actuatoare pneumatice, articulații moi, membrane și balamale ibile. Împreună cu materiale plastice rigide (imprimate cu un alt cap XL), pot fi create ansambluri hibride:
Tendința actuală în cercetare și industrie este tocmai combinarea mai multor materiale într-un singur proces – iar ecosistemul modular XL, cu diverse capete de imprimare, se potrivește foarte bine acestei viziuni.(sciencedirect.com)
Nu orice silicon bicomponent este potrivit pentru imprimarea 3D. Căutați sisteme pe care producătorul le indică drept:
În cazul materialelor cu un timp de lucru foarte scurt există riscul de întărire și înfundare a duzei de amestecare, iar în cazul amestecurilor prea fluide poate apărea problema menținerii formei.
Chiar dacă acest cap de silicon este plug-and-play, este bine să țineți cont de câteva aspecte:
Duzele statice de amestecare sunt, în cazul sistemelor bicomponente, materiale consumabile – după un anumit timp, materialul se întărește în interiorul lor. Procedura generală:
Siliconul se comportă diferit față de plasticul rigid. La proiectare:
În multe cazuri este avantajos să combinați siliconul cu un alt material în ansamblu – de exemplu, să proiectați o canelură sau un locaș într-o piesă din plastic și să imprimați ori să introduceți siliconul în acesta.
Original Prusa XL este concepută ca o platformă cu mai multe capete de imprimare – de la extrudere standard și hotend-uri de înaltă temperatură până la module specializate. Adăugarea toolhead-ului de silicon Filament2 se înscrie în tendința generală a imprimării 3D:
Imprimantele industriale cu silicon, bazate pe tehnologia LAM, sau mașinile IDEX specializate costă în continuare cu un ordin de mărime mai mult și se adresează companiilor mari.(innovatiq.com) Toolhead-ul de silicon pentru XL reprezintă o modalitate mai accesibilă de a intra în lumea imprimării cu silicon adevărat, pentru departamente de dezvoltare, producători mici, designeri sau laboratoare universitare.
Noul cap de imprimare cu silicon Filament2 pentru Original Prusa XL înseamnă o extindere semnificativă a posibilităților imprimării 3D de birou:
Dacă utilizați deja Prusa XL pentru prototipare, fabricarea dispozitivelor de fixare sau producția în serie mică de piese din plastic, toolhead-ul de silicon poate fi exact pasul care transformă imprimanta într-un atelier de producție multimaterial – fără a fi nevoie să achiziționați o altă mașină specializată.
Pentru o orientare mai aprofundată în acest domeniu, merită să urmăriți tendințele generale ale imprimării 3D a materialelor lichide și pastoase și să priviți proiectele nu din perspectiva „ce poate face plasticul FDM”, ci a întrebării de ce piesă funcțională aveți nevoie – și ce material (plastic, silicon, combinație) este cu adevărat ideal pentru aceasta.


