Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
Alegerea filamentului nu ține doar de culoare și preț. Același model realizat din PLA, PETG și ASA se poate comporta complet diferit: unul va avea muchii frumos definite, al doilea va supraviețui unei căderi de pe masă, iar al treilea va rezista unei veri pe balcon. Cea mai rapidă regulă este: alegeți PLA pentru o imprimare ușoară și aspectuoasă, PETG pentru piese funcționale obișnuite și ASA pentru componente utilizate în exterior sau solicitate termic.
Mai jos găsiți o comparație practică, fără teorie inutilă. Considerați valorile orientative, deoarece marca concretă, aditivii, culoarea filamentului și setările imprimantei pot influența rezultatul. Totuși, acestea vă vor ajuta să alegeți materialul înainte de a pierde câteva ore imprimând piesa greșită.
| Necesitate | Cea mai bună alegere | De ce |
|---|---|---|
| Primele imprimări, decorațiuni, figurine, prototipuri | PLA | Se imprimă cel mai ușor, își păstrează forma și are deformări minime. |
| Suporturi, carcase, piese pentru atelier, piese solicitate la impact | PETG | Este mai tenace decât PLA, aderă mai bine între straturi și suportă temperaturi mai ridicate. |
| Suporturi pentru exterior, piese pentru mașină în afara temperaturilor extreme, carcase expuse la soare | ASA | Are o rezistență ridicată la radiațiile UV, intemperii și căldură. |
| Detalii fine și muchii ascuțite | PLA | De obicei curge mai puțin și formează mai puține fire decât PETG. |
| Piesă tehnică mare fără imprimantă închisă | PETG | ASA tinde să se deformeze la piesele mari fără cameră de imprimare. |
| Piesă expusă direct la soarele verii | ASA | PLA se înmoaie prea devreme, PETG este mai bun, dar ASA este alegerea mai sigură. |
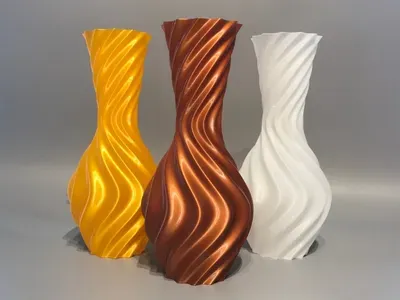
PLA este materialul pe care l-aș recomanda oricărui începător ca primă bobină. Se imprimă la temperaturi mai scăzute, are o contracție redusă și, pe o platformă pregătită corect, aderă de obicei fără probleme. De aceea este potrivit pentru decorațiuni, figurine, vaze, șabloane, prototipuri, cutii de organizare, suporturi de birou sau piese la care aspectul este mai important decât rezistența mecanică pe termen lung.
Setarea tipică este de aproximativ 190-230 °C la duză și 50-60 °C la platformă. La imprimantele moderne este adesea suficient un profil din slicer și o verificare de bază a primului strat. PLA este potrivit și pentru verificarea rapidă a dimensiunilor: imprimați un prototip, verificați asamblarea, modificați modelul și abia apoi imprimați piesa finală dintr-un material mai rezistent.
Punctul slab al PLA este căldura și fragilitatea. În mașină, în spatele ferestrei sau pe o suprafață neagră expusă la soare, piesa poate începe să se deformeze deja la temperaturi care nu sunt deloc extreme pentru oameni. De asemenea, PLA crapă adesea mai degrabă curat decât să se îndoaie. Acest lucru nu este o problemă la o decorațiune, dar contează la o clemă, o balama mică sau un suport supus șocurilor.
Exemplu practic: o căpăcelă pentru electronice în interior, un suport pentru cabluri lângă computer sau un suport decorativ pentru o figurină sunt proiecte excelente pentru PLA. Un suport de cameră pentru bicicletă, o clemă pentru mașină sau consolele exterioare nu sunt potrivite.
PETG este un compromis bun între imprimarea ușoară și rezistență. Față de PLA, este de obicei mai tenace, mai puțin fragil și suportă mai bine impactul. Are și o rezistență mai bună la umiditate și substanțele chimice din mediul obișnuit. De aceea este popular pentru suporturi, carcase, cutii, accesorii pentru atelier, distanțiere, suporturi pentru senzori, dispozitive de montaj sau componente de plastic de schimb pentru casă.
Setarea tipică este adesea în jur de 220-250 °C la duză și 70-90 °C la platformă. Unele mărci și profiluri rapide pot necesita temperaturi mai ridicate. PETG preferă o suprafață de imprimare curată și aleasă corect. Pe PEI neted se poate lipi chiar prea puternic, de aceea se folosește adesea un strat de separare, conform recomandării producătorului platformei. Pe plăcile texturate lucrul este de obicei mai plăcut, însă primul strat rămâne decisiv.
PETG poate forma fire. Dacă pe piesă apar fire fine între componentele modelului, verificați în primul rând uscarea filamentului, temperatura duzei, retragerea și viteza deplasărilor. PETG umed poate fi recunoscut după pocniturile din timpul imprimării, suprafața mai slabă, bule și o cantitate mai mare de fire. Merită să depozitați bobina într-o pungă sau cutie cu silicagel și să o uscați înainte de imprimare pentru piesele mai pretențioase.
Spre deosebire de PLA, PETG este mai potrivit pentru piesele care se îndoaie ușor. Tocmai această elasticitate moderată este un avantaj la carcasele cu clipsare și suporturi. Totuși, nu este ideal pentru detalii foarte fine și ascuțite, deoarece suprafața poate fi mai lucioasă, iar muchiile mai puțin clare decât la PLA.
Exemplu practic: un suport pentru scule în atelier, o carcasă pentru senzorul unui acvariu, un distanțier, o cutie pentru electronice sau un șablon de montaj mai rezistent sunt proiecte tipice pentru PETG. Dacă piesa va rămâne afară luni întregi, expusă la soare, luați mai degrabă în considerare ASA.
ASA este un material tehnic similar cu ABS, dar cu o rezistență mai bună la radiațiile UV. Este util acolo unde PLA s-ar înmuia, iar PETG ar avea de suferit în timp din cauza soarelui. Este potrivit pentru suporturi exterioare, carcase, piese pentru grădină, componente pentru instalații fotovoltaice, capace pentru acoperiș, piese pentru modele folosite în exterior sau componente tehnice care trebuie să suporte mai bine căldura.
Setarea tipică este de aproximativ 250-270 °C la duză și 90-110 °C la platformă. Pentru ASA este esențial un mediu cald și stabil. Piesele mici reușesc uneori și pe o imprimantă deschisă, dar piesele mai mari fără cameră crapă adesea, își dezlipesc colțurile sau se deformează. O imprimantă închisă, un brim, o suprafață de imprimare potrivită și o răcire mai lentă cresc semnificativ șansele de reușită.
ASA eliberează vapori în timpul imprimării, de aceea nu trebuie folosit într-o încăpere mică și neaerisită. Ideal este să folosiți o imprimantă închisă cu filtrare sau să asigurați o ventilație bună după finalizarea imprimării. În același timp, nu doriți curent de aer direct peste model, deoarece crește riscul deformărilor. Aceasta este o diferență frecventă față de PLA: la ASA nu controlați doar temperatura duzei, ci întregul regim termic din jurul piesei.
Un avantaj al ASA este și posibilitatea de finisare a suprafeței. Poate fi șlefuit, lipit și netezit cu acetonă, dacă știți ce faceți și lucrați în siguranță. Pentru alegerea obișnuită într-un magazin online, cea mai importantă întrebare este însă simplă: piesa va sta mult timp în exterior sau lângă o sursă de căldură? Dacă da, ASA este adesea răspunsul corect.
Exemplu practic: un suport de senzor pe fațadă, o carcasă exterioară pentru cameră, un adaptor pentru echipamente de grădină sau o carcasă amplasată într-un loc însorit se imprimă mai bine din ASA decât din PLA. Pentru o carcasă plată și mare, luați însă în calcul o cameră de imprimare și un test de aderență.
PLA este cel mai ușor de imprimat. PETG este în continuare ușor de gestionat, dar necesită un control mai bun al primului strat, umidității și formării firelor. ASA este cel mai pretențios, în principal din cauza contracției, deformării și necesității unei temperaturi stabile.
Ordinea pentru începători: PLA, PETG, ASA.
PLA este cel mai slab. La piesele dintr-un interior cald poate fi în continuare util, dar în mașină sau la soare riscați deformarea. PETG este semnificativ mai bun și suficient pentru multe piese practice. ASA merge și mai departe și își păstrează mai bine forma într-un mediu în care PLA s-ar fi înmuiat deja.
Ordinea pentru temperaturi ridicate: ASA, PETG, PLA.
Pentru utilizare pe termen scurt în exterior, PETG poate funcționa, dar pentru expunere îndelungată la soare ASA este mai bun. Folosiți PLA în exterior doar la obiecte pentru care nu contează îmbătrânirea mai rapidă, deformarea sau înlocuirea piesei.
Ordinea pentru exterior: ASA, PETG, PLA.
PLA este rigid și își păstrează bine dimensiunile, dar este mai fragil. PETG este mai tenace și adesea mai potrivit pentru piese care trebuie să se îndoaie puțin sau să absoarbă un impact. ASA este bun pentru piese tehnice, mai ales dacă solicitarea mecanică este însoțită de căldură sau de utilizare în exterior.
Pentru solicitarea mecanică propriu-zisă, nu uitați însă de orientarea straturilor, numărul de perimetre, umplere și construcția modelului. O piesă prost proiectată din ASA poate crăpa mai devreme decât o piesă bine proiectată din PETG.
Alegeți PLA. Veți economisi timp, imprimarea va fi mai liniștită, iar suprafața va fi de obicei mai frumoasă. Dacă doriți o variantă mai rezistentă, luați în considerare PLA+ sau PLA tenace, dar nu îl folosiți ca material pentru temperaturi ridicate.
Începeți cu PETG. Este mai practic decât PLA atunci când piesa va primi ocazional un impact, va susține o sarcină sau va intra în contact cu umezeala. PLA are sens doar dacă doriți o imprimare cât mai ușoară și știți că piesa nu va fi solicitată.
Fiți precauți. Interiorul mașinii se poate încălzi foarte mult la soare. PLA nu este potrivit. PETG poate fi suficient pentru piesele mai puțin critice, ferite de căldura directă, dar pentru o rezervă termică mai bună alegeți ASA. Pentru piesele care pot influența siguranța, evitați utilizarea imprimării 3D fără proiectare și testare de specialitate.
Alegeți ASA dacă aveți o imprimantă capabilă să îl imprime fiabil. Dacă nu, PETG poate fi o alegere temporară sau mai puțin pretențioasă, dar țineți cont de rezerva mai redusă la soare și radiații UV.
PETG este de obicei un punct de pornire mai bun decât PLA, deoarece nu crapă la fel de ușor. În cazul ASA depinde de formă, direcția straturilor și mediul de utilizare. Dacă aveți nevoie de ibilitate reală, căutați mai degrabă TPU, nu PLA, PETG sau ASA.
Prima greșeală este să imprimați totul din PLA doar pentru că se imprimă frumos. Pe masă PLA este excelent, dar în exterior și în mașină își atinge rapid limitele.
A doua greșeală este să treceți direct la ASA fără o imprimantă pregătită. ASA nu este doar un PLA mai rezistent. Necesită căldură, aderență, ventilație și răbdare. Dacă aveți o imprimantă deschisă și imprimați o piesă mare și plată, PETG poate fi o alegere mai realistă.
A treia greșeală este ignorarea umidității. Atât PETG, cât și ASA pot absorbi umezeală și apoi se imprimă mai greu. Când un profil nou începe brusc să producă bule, fire și o suprafață rugoasă, nu căutați problema doar în slicer.
A patra greșeală este să vă bazați pe material în locul proiectării. Pentru o piesă rezistentă ajută adesea să adăugați perimetre, să rotunjiți colțurile, să măriți suprafața de contact, să alegeți orientarea corectă a straturilor și să aplicați întăriri locale. Materialul este doar o parte a rezultatului.
Începeți cu întrebarea unde va fi utilizată piesa. Interiorul și aspectul înseamnă PLA. Funcția obișnuită, umezeala și impacturile înseamnă PETG. Soarele, exteriorul și temperatura ridicată înseamnă ASA.
Apoi imprimați un test mic. La piesele tehnice merită să imprimați doar partea critică: clema, orificiul, filetul, zăvorul sau colțul unei carcase mari. Verificați dimensiunile și comportamentul materialului în câteva zeci de minute, nu după o imprimare de opt ore.
La final, ajustați profilul în funcție de material. La PLA urmăriți răcirea și primul strat. La PETG verificați umiditatea, formarea firelor și desprinderea de platformă. La ASA acordați atenție camerei de imprimare, brim-ului, curenților de aer minimi și ventilației sigure.
PLA este cea mai bună alegere atunci când doriți o imprimare ușoară, o suprafață frumoasă și un rezultat rapid. PETG este un material universal pentru piese funcționale care trebuie să reziste mai mult decât o decorațiune. Alegeți ASA atunci când piesa va fi expusă mediului exterior, radiațiilor UV sau temperaturilor ridicate.
Dacă nu sunteți siguri, folosiți PLA pentru prototip, PETG pentru prima versiune funcțională și ASA pentru piesa exterioară finală. Astfel reduceți riscul unei imprimări nereușite și nu veți folosi inutil un material mai pretențios acolo unde avantajele sale nu sunt necesare.


